
Руководство в кратком виде
Для чего это руководство
Литье по выплавляемым моделям может заменить деталь, обработанную из цельной заготовки, поковку, сварную конструкцию, многокомпонентную сборку или другой литейный процесс, когда геометрия, близкая к готовой, выбор сплава и последующая мехобработка работают как единый маршрут. Оно также может быть неправильным выбором, если деталь очень проста, чрезмерно велика, в основном состоит из широких поверхностей с широкими допусками или сочетание объема и геометрии лучше подходит ковке, песчаному литью, литью под давлением, MIM или прямой обработке ЧПУ.
Руководство предназначено для специалистов по закупкам, конструкторов, инженеров качества и команд по развитию поставщиков. В центре внимания — решения, определяющие стабильность и экономичность серийного процесса, а не учебное описание технологии литья по выплавляемым моделям.
На China Precision Metal используется силиказольный процесс литья по выплавляемым моделям для деталей массой от 3 г до 150 кг. Литейная мощность составляет около 150 т/месяц; далее маршрут может включать обработку на 40+ станках ЧПУ, финишные операции, размерный контроль, подтверждение материала, NDT, а также испытания давлением и на герметичность, если это предусмотрено чертежом.
Чтобы проверить примеры на уровне реальных деталей, изучите производственный кейс корпуса напорного клапана и оригинальные фотографии изготовленных нами прецизионных отливок. Это примеры конкретных работ, а не универсальное подтверждение применимости к другим чертежам, сплавам, требованиям испытаний или проектам.
Литье по выплавляемым моделям в одной таблице решений
| Вопрос закупок | Литье обычно привлекательно, когда… | Пересмотрите процесс, когда… |
|---|---|---|
| Геометрия | Несколько бобышек, ребер, криволинейных поверхностей, каналов или элементов объединяются в одну деталь, близкую к готовой форме | Геометрия по сути является простым блоком, плитой или валом, эффективно обрабатываемым из стандартной заготовки |
| Материал | Требуются нержавеющие, дуплексные, углеродистые или легированные, жаростойкие или никелевые сплавы | Недорогой материал и очень простая форма лучше соответствуют другому крупносерийному процессу |
| Мехобработка | ЧПУ нужна только на критических торцах, отверстиях, резьбах, седлах и базах | Большую часть отливки все равно пришлось бы удалять мехобработкой |
| Сборка | Отливка устраняет сварку, крепеж или несколько изготовленных деталей | Сборка намеренно модульная или должна оставаться разборной |
| Объем | Оснастка амортизируется по повторному производству или семейству деталей | Спрос разовый и геометрию можно получить напрямую без оснастки |
| Качество | Материал, размеры, NDT и функциональные проверки связаны с реальными эксплуатационными рисками | Спецификация требует нереалистичного универсального совершенства вместо функционально определенной приемки |
| Модель снабжения | Повторные отгрузки, HMLV, страховой запас или VMI оправдывают стабильную оснастку и процессы | Конструкция меняется настолько быстро, что жесткая производственная оснастка устареет до валидации |
Выбор процесса и основы литья
Начинайте с готовой функции, а не с отливки
Лучшие RFQ по литью сначала определяют, что должна делать готовая деталь. Корпус клапана может требовать герметичности, отверстия штока, геометрии седла и выравнивания фланцев. Для корпуса насоса могут требоваться контролируемая уплотнительная поверхность, база под подшипник и внутренний проточный тракт. Для санитарной детали могут быть важны очищаемая геометрия и полированная поверхность, контактирующая с продуктом. Конструкционный кронштейн может определяться в первую очередь жесткостью, монтажным положением и повторяемой сборкой.
Эти функциональные требования определяют, какие элементы могут остаться в литом состоянии, а какие должны быть обработаны. Они же определяют, где NDT, шероховатость, испытания давлением или повышенная прослеживаемость действительно создают ценность.
Распространенная ошибка — требовать жесткие допуски, очень гладкие поверхности и максимальный контроль на каждом элементе. Обычно это повышает стоимость без улучшения функции. Распределяйте точность и верификацию по функционально критичным зонам.
Процесс силиказольного литья по выплавляемым моделям: от чертежа до готовой детали
Это цепочка. Дефект или неоднозначность, внесенные рано, могут проявиться после термообработки или мехобработки, поэтому закупкам полезно понимать основные контрольные точки.
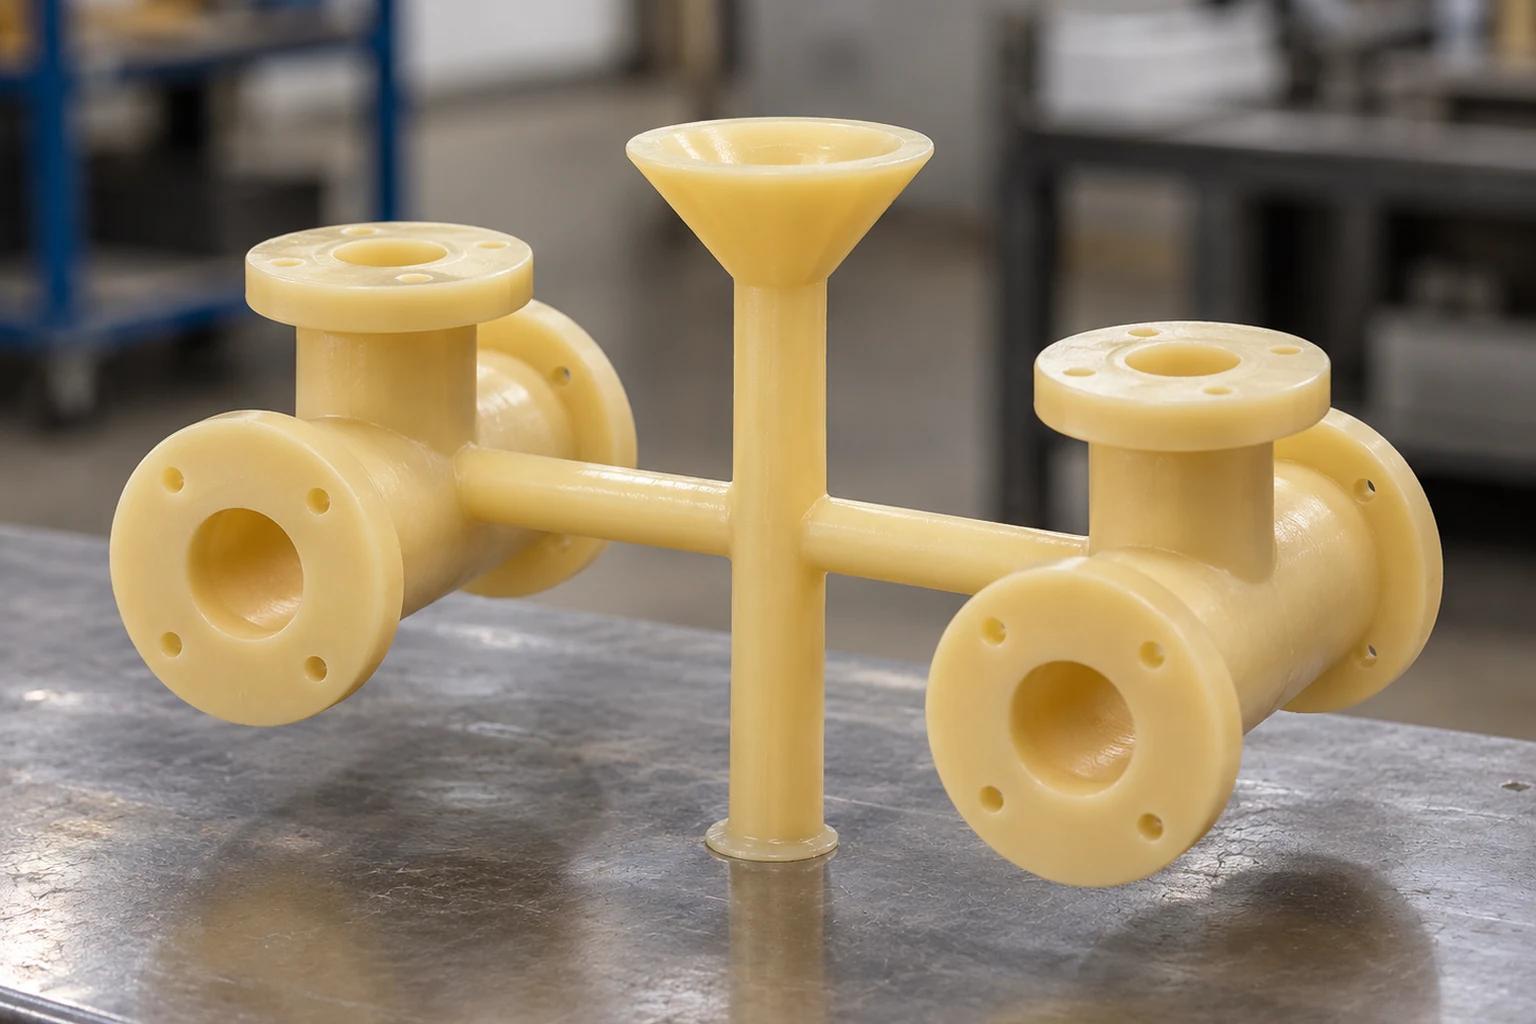
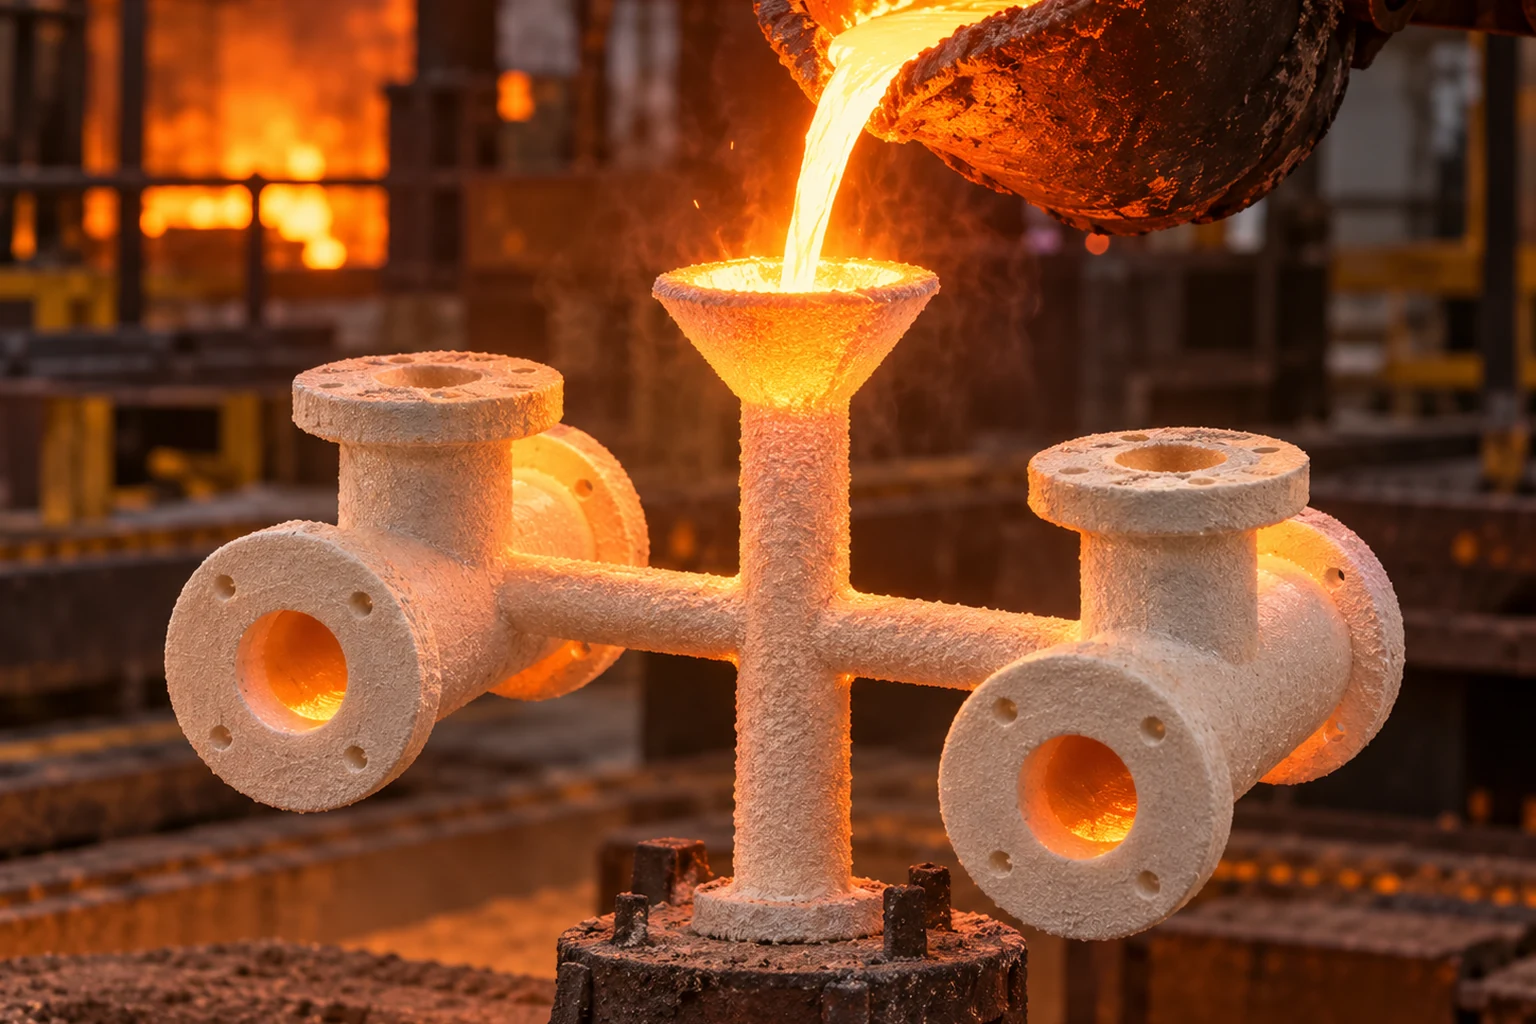
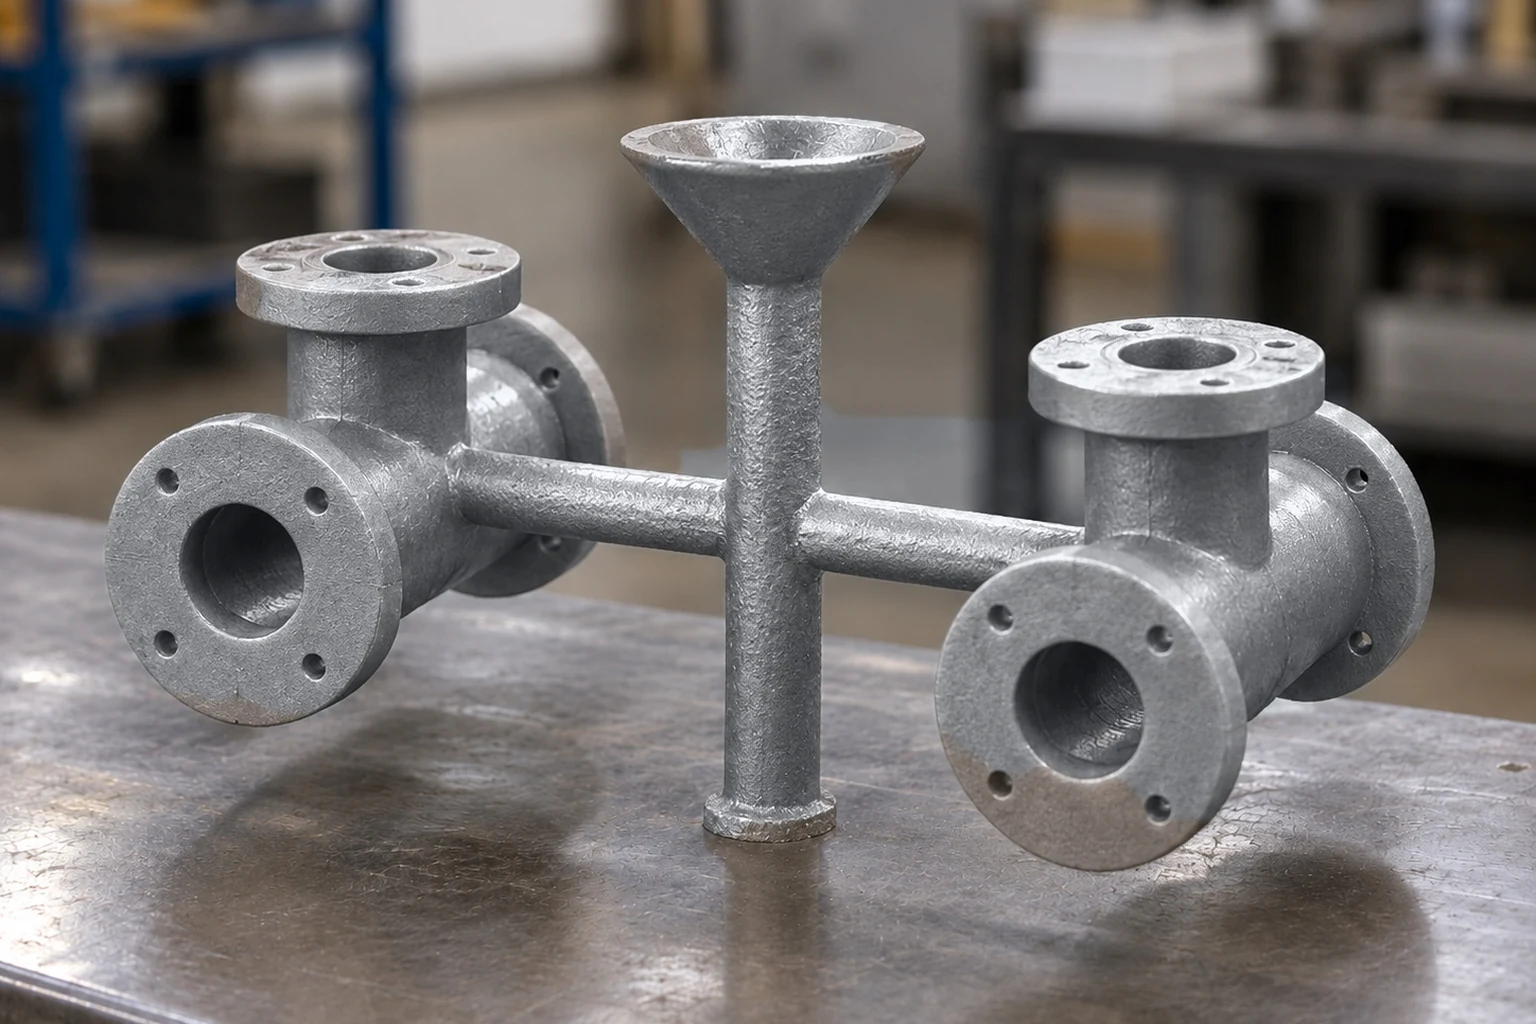
Это иллюстрации этапов процесса, а не фотографии одной подтверждённой партии и не последовательность, проверенная по единой CAD-геометрии. На последнем изображении показана примерная деталь после отделения от литников.
Чертеж, DFM и проверка оснастки
Поставщик анализирует сплав, геометрию, усадку, направление оснастки, ожидаемый годовой объем, припуск, базы, критические поверхности и требования контроля. Это лучший момент упростить сложный элемент или перенести точность с литья на ЧПУ.
Изготовление восковых моделей
Восковые модели воспроизводят геометрию, близкую к готовой. Оснастка должна учитывать направление извлечения, усадку, размерный контроль и стратегию растворимых/керамических стержней. Качество воска и обращение с моделью влияют на геометрию, которую затем копирует оболочка.
Сборка и литниковая система
Модели собираются в литниково-питающую систему. Литники — не просто лишний металл: они определяют вход металла в форму, заполнение и питание при затвердевании. Положение литника также влияет на отрезку и зачистку, поэтому поверхности, критичные по внешнему виду или функции, следует учитывать еще при проектировании литниковой системы.
Формирование керамической оболочки
Повторные окунания, обсыпка и сушка формируют керамическую оболочку вокруг воска. Оболочка должна выдерживать удаление воска, прокалку и контакт с расплавом. Поэтому глубокие карманы, риск застревания керамики и сложные внутренние каналы нужно учитывать уже на этапе DFM, а не оставлять их как проблему очистки в конце процесса.
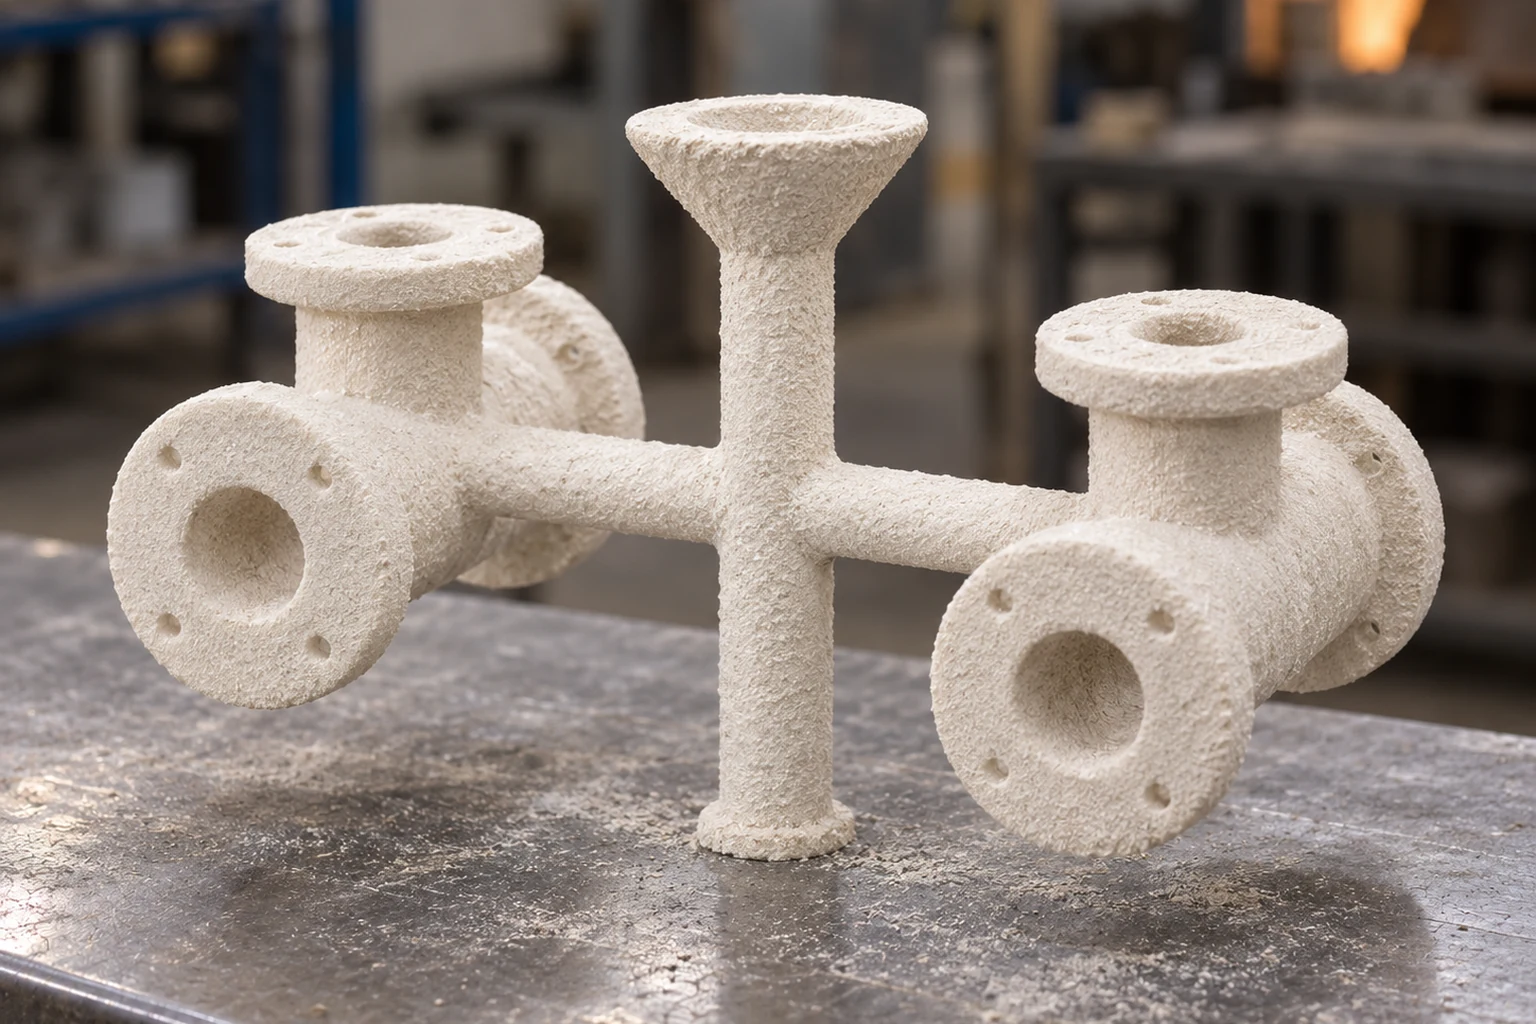
Удаление воска, прокалка, плавка и заливка
Воск удаляют, оболочку прокаливают, а заданный сплав плавят и заливают по контролируемому маршруту. Химсостав, практика плавки, температура оболочки, условия заливки и характер затвердевания влияют на структуру и внутреннюю сплошность металла.
Выбивка, отрезка и финиш
После затвердевания керамику удаляют, детали отделяют от питающей системы, остатки литников зачищают. Затем по спецификации могут идти термообработка, очистка, правка, мехобработка, полировка/пассивация и контроль.
Геометрия конструкции: что делает отливку устойчивой
Литье по выплавляемым моделям позволяет получать сложную геометрию, но возможности процесса не безграничны. Стабильность зависит от течения металла, прочности оболочки, затвердевания и доступа после литья.
Предпочитайте плавные переходы сечений
Резкие переходы от тонких стенок к изолированным массивным зонам создают риски заполнения и затвердевания. Используйте радиусы и плавные переходы там, где функция позволяет. Цель не в одинаковой толщине повсюду, а в геометрии без ненужных горячих узлов и затрудненных путей заполнения.
Используйте радиусы осознанно
Острые внутренние углы редко полезны в литой детали. Радиусы улучшают течение металла, снижают локальную концентрацию напряжений и делают поведение оснастки/оболочки более устойчивым. Конечный радиус все равно должен соответствовать функции и доступному пространству.
Думайте об извлечении восковой модели
Элементы, механически запирающие модель в пресс-форме, могут потребовать ползунов, вставок, растворимых стержней или более сложной оснастки. Если элемент можно упростить до выпуска оснастки, покупатель часто экономит и на первоначальной оснастке, и на долгосрочном обслуживании.
Интегрируйте элементы только когда это дает ценность
Литье может объединять бобышки, проушины, ребра, площадки и криволинейные каналы. Интеграция особенно ценна, когда устраняет мехобработку, сварку, сборку или пути утечки. Не объединяйте элемент только потому, что процесс способен его сформировать, если модульный элемент проще обслуживать или контролировать.
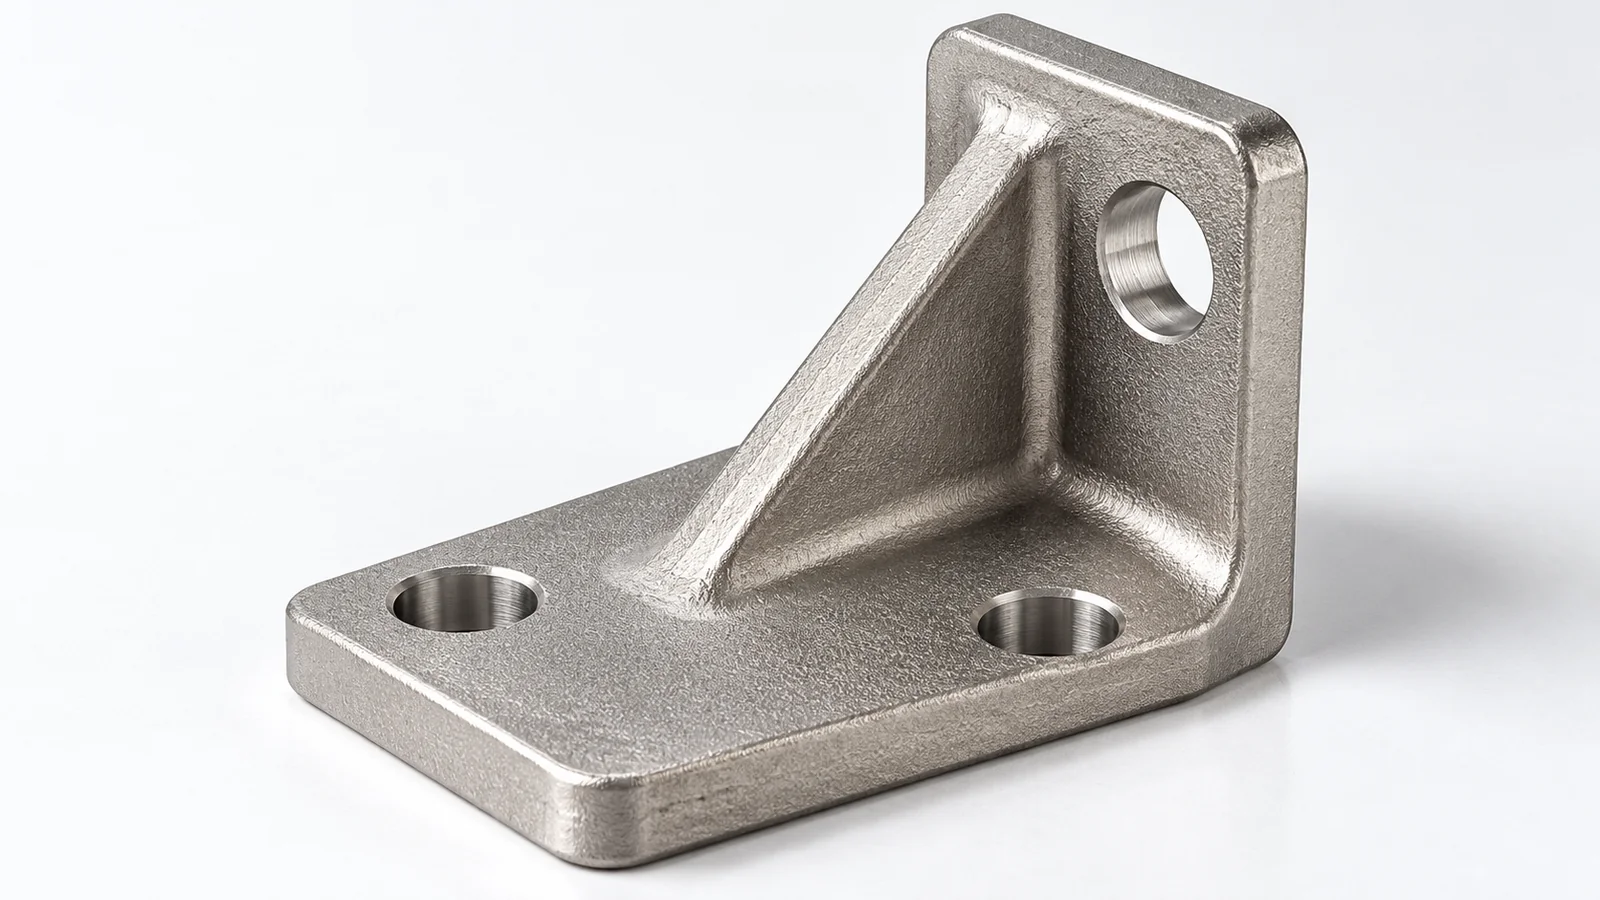
Для геометрии см. Руководство по проектированию отливок и Минимальная толщина стенки.
Толщина стенки и переходы сечений
Единого универсального минимума толщины стенки для всех отливок по выплавляемым моделям не существует. Осуществимость зависит от текучести сплава, общей длины пути, площади поверхности, локальной геометрии, условий оболочки, размера детали и взаимосвязи тонких/толстых участков.
Поэтому не стоит переносить одно справочное значение «минимальной стенки» на каждый элемент. Лучше определить:
- самые тонкие функциональные зоны;
- длинные пути течения в тонкие области;
- массивные узлы рядом с тонкими стенками;
- локальный припуск для мехобработки;
- зоны, где толщина является частью границы давления;
- элементы со сложным удалением керамики/очисткой.
Руководство по минимальной толщине стенки показывает, как проверять эти зоны до выпуска оснастки.
Материалы, допуски и проектирование маршрута «литье → мехобработка»
Выбор материала — часть проектирования процесса
Литье часто выбирают потому, что оно формирует сплавы, для которых полная обработка из цельной заготовки слишком дорога или сложные для сварной сборки в деталях проточной части и границы давления.
Текущий перечень материалов включает:
- аустенитные нержавеющие стали;
- литые нержавеющие марки, соответствующие семействам 304/316 там, где это задано;
- дуплексные и супердуплексные стали;
- углеродистые и низколегированные стали;
- дисперсионно-твердеющая нержавеющая сталь, включая применения класса 17-4PH по спецификации;
- жаростойкие сплавы;
- семейства никелевых сплавов.
Материал следует выбирать по управляющему чертежу/стандарту, коррозионной среде, температуре, прочности, ограничениям ремонта/сварки, состоянию термообработки, обрабатываемости и требованиям верификации. Одного коммерческого названия недостаточно для контролируемого RFQ.
Для дуплексных и супердуплексных сталей химсостав, термообработка, фазовый баланс, мехобработка и верификация должны планироваться совместно. См. Литье дуплексных и супердуплексных сталей.
Размерные допуски: разделяйте требования к литым и обработанным поверхностям
Литье дает полезную геометрию, близкую к готовой, но экономичный чертеж различает:
- функциональные размеры, требующие ЧПУ;
- контролируемые в литом состоянии размеры, влияющие на сборку или последующую установку;
- справочную/некритическую геометрию, где допустим более широкий разброс.
Допуски зависят от размера, геометрии, сплава, стратегии оснастки и разъёма формы, схемы баз, поведения после правки/термообработки и возможностей процесса. Не применяйте одно жесткое ± значение ко всем размерам.
Стратегия баз особенно важна. Чертеж может непреднамеренно создать сложную цепочку допусков, если обрабатываемый элемент привязан к нестабильной литой поверхности. Там, где функция позволяет, создавайте систему баз мехобработки, которую можно повторяемо сформировать на отливке.
Подробнее см. Допуски литье по выплавляемым моделям.
Припуск на мехобработку: это не «лишний металл везде»
Припуск нужен там, где ЧПУ должно гарантированно очистить поверхность и сформировать конечный элемент. Избыток припуска создает проблемы: более длинный цикл, более массивные литые сечения, износ инструмента и больший риск вскрытия подповерхностной несплошности.
Полезные вопросы:
- Какие поверхности должны очиститься на 100%?
- Какая литая база будет позиционировать первую установку?
- Какая локальная деформация ожидается после термообработки?
- Пересекает ли обрабатываемая поверхность границу давления?
- Может ли бобышка или площадка дать стабильное закрепление, не превращаясь в лишнюю готовую массу?
- Сбалансирован ли припуск вокруг отверстия/диаметра, а не расположен с одной стороны?

A — Литейный припуск над заданной чистовой поверхностью. B — Плоскость после удаления припуска.
Используйте руководство по припуску и проектирование отливок под ЧПУ при планировании полного маршрута.
Литье → мехобработка: один маршрут, а не два несвязанных поставщика
Самые ценные детали, полученные литьем по выплавляемым моделям, часто не «готовы» после отрезки. Ценность появляется после обработки отверстий, резьб, седел, уплотнительных поверхностей, посадок и баз.
Совместный анализ должен охватывать:
| Тема | Решение по литью | Последствие для мехобработки |
|---|---|---|
| Базовые площадки | Дать стабильную доступную установочную геометрию | Меньше нестабильных наладка и выше повторяемость |
| Припуск | Локальный припуск на критических элементах | Достаточная очистка без лишнего времени цикла |
| Деформация | Прогнозировать влияние термообработки и сечений | Последовательность наладок позволяет снимать припуск постепенно |
| Закрепление | Не использовать слабые или косметические зоны | Приспособление удерживает деталь без следов и потери функции |
| Граница давления | Определить пересечения с мехобработкой | Функциональное испытание на герметичность выполняется после соответствующей обработки |
| Контроль | Рано определить финальные базы | Отчетность КИМ соответствует логике готового чертежа |
На нашей площадке 40+ станков ЧПУ покрывают точение, фрезерование, токарно-фрезерную обработку, HMC, VMC и многоосевую обработку. Это важно, потому что конструкцию отливки можно проверить с учетом реального последующего маршрута до выпуска оснастки.
Состояние поверхности: литое, после дробеструйной очистки, после мехобработки и полированное — разные спецификации
Чертеж должен разделять важные зоны поверхности:
- в литом состоянии / поверхность от оболочки;
- поверхность после дробеструйной или иной очистки;
- зоны зачистки литников;
- поверхности после обработки ЧПУ;
- механически полированные поверхности;
- пассивированные или электрополированные зоны по требованию;
- косметические или контактирующих с продуктом зоны.
Число шероховатости без функциональной причины создает лишнюю работу. Уплотнительная поверхность может требовать мехобработки и контролируемого Ra. Санитарная — последовательной полировки. Нефункциональная внешняя поверхность может требовать только стабильного очищенного состояния.
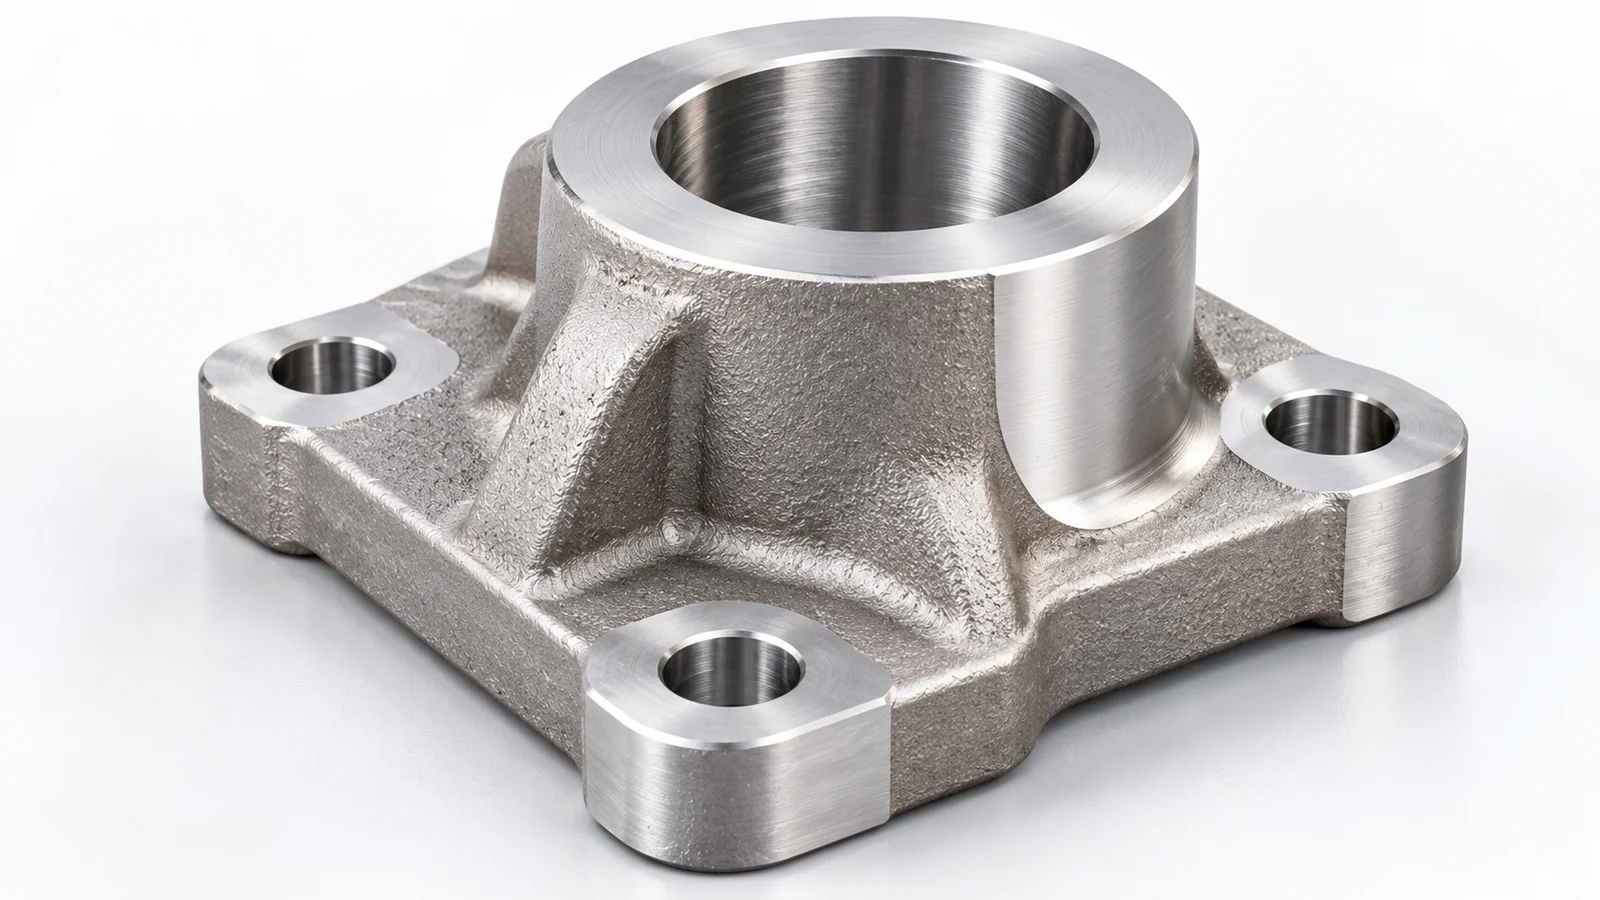
См. Состояние поверхности отливки для отдельного руководства для закупщика.
Термообработка должна быть связана с конечным чертежом
Термообработка влияет на механические свойства, коррозионное поведение, твердость, микроструктуру и размерную стабильность. Она также влияет на последовательность правки и мехобработки.
Поэтому RFQ должен задавать требуемое состояние материала или применимый стандарт, а не «термообработка по необходимости». Для некоторых сплавов растворная термообработка, старение, снятие напряжений и другие циклы являются частью получения заданных свойств. Для коррозионно ответственных сплавов маршрут термообработки может быть столь же важен, как номинальный химсостав.
Наша страница термообработки объясняет, как собственными силами и специализированные внешние маршруты координируются по требованиям.
Дефекты, герметичность и управление качеством
Дефекты, несплошности и реалистичные критерии приемки
Литье — металлургический процесс формообразования. Качество следует определять функцией компонента, управляющей спецификацией и согласованными критериями, а не неопределенным требованием «ноль дефектов везде».
Типичные проблемы, которыми может потребоваться управлять:
- усадочные несплошности;
- газовые дефекты или признаки включений;
- непролив / неполное заполнение;
- состояние поверхности от оболочки/керамики;
- горячие трещины или иные трещины;
- размерная деформация;
- дефекты зон литников/шлифования;
- подповерхностные несплошности, открытые после мехобработки.
Правильный ответ — не один универсальный контроль, а план, связывающий конструкцию, процесс, NDT и верификацию готового состояния с критической зоной.
Ремонт, сварочный ремонт и пропитка должны быть заданы, а не предполагаться
Для одних отливок локальный ремонт разрешен, для других полностью запрещен или ограничен в зонах давления, усталости, уплотнения или контактирующих с продуктом. Правило должно быть задано заказчиком на чертеже или в закупочной спецификации.
Если контролируемый лазерный сварочный ремонт разрешен, нужно согласовать материал, место, процедуру, финишную обработку после ремонта и повторный контроль. Если для деталей, работающих под давлением, рассматривается пропитка, она также требует явного одобрения и определенной последовательности относительно мехобработки и испытаний на герметичность.
Не выясняйте различия в политике ремонта на этапе утверждения первого образца. Включайте их в RFQ.
Герметичные отливки требуют системного подхода
Корпус клапана, насосный корпус, коллектор или компонент жидкостного охлаждения может пройти размерный контроль и все равно течь, если граница давления не управляется как система.
Ключевые вопросы:
- Где именно проходит граница давления?
- Какие обработанные поверхности ее пересекают?
- Какая рабочая среда и условие эксплуатации?
- Какой объем NDT требуется до и после мехобработки?
- Какое испытание на герметичность или испытание давлением требуется для готовой детали?
- Разрешены ли ремонт или пропитка?
- Каковы критерии приемки и частота выборки?

A — Изолированная пора в стенке. B — Сквозной канал из полости наружу: возможная утечка.
См. Герметичные литые и обработанные компоненты и Пористость и герметичность.
План качества: контролируйте риски, которые имеют значение
Эффективный план может сочетать:
- проверку химсостава материала;
- записи термообработки по требованию;
- размерный контроль и отчетность КИМ;
- контроль поверхности/шероховатости;
- твердость;
- контроль феррита или другие проверки состояния материала, где применимо;
- капиллярный, ультразвуковой или радиографический контроль по требованию и пригодности;
- испытания давлением и на герметичность для компонентов с границей давления;
- прослеживаемость до согласованного уровня партии, плавки и документации.
Основные ресурсы China Precision Metal включают CMM Hexagon и Mitutoyo, спектрометрию, измерение феррита и шероховатости, твердость по Бринеллю/Роквеллу, испытания давлением и координируемые NDT-маршруты. Специальные испытания координируются, когда выходят за обычный внутренний маршрут.
См. Качество и контроль и Контрольное оборудование.
Первая деталь и валидация должны подтверждать маршрут, а не только размеры
Проверка первой детали наиболее полезна, когда подтверждает производственную логику:
- правильный сплав и состояние термообработки;
- стабильную литую геометрию и припуск;
- критические размеры и базы;
- функциональное состояние поверхности;
- NDT и давления/герметичности требования;
- маркировку и прослеживаемость;
- упаковку и документацию поставки.
Для повторных OEM-программ зафиксируйте утвержденный маршрут, чтобы поздние партии не зависели от недокументированного опыта.
Стоимость, оснастка и модель снабжения
Факторы стоимости: куда реально уходят деньги
Стоимость литья по выплавляемым моделям определяется не только массой. Ключевые факторы стоимости:
- сложность оснастки и ожидаемый ресурс;
- сложность воска/стержней;
- стоимость сплава и выход годного;
- эффективность литниково-питающей системы;
- сложность построения оболочки;
- размер детали и выход годного при заливке;
- термообработка;
- зачистка, сглаживание и косметические требования;
- время цикла ЧПУ и число установок;
- объем NDT и контроля;
- испытания давлением;
- риск брака и доработки из-за нереалистичных требований;
- годовой объем и график отгрузок.
Самая низкая цена отливки не всегда означает минимальную стоимость готовой детали. Более качественная конструкция с формой, близкой к готовой может оправдать более дорогую оснастку или отливку, если устраняет мехобработку, сварку, покупные компоненты или риск контроля.
Экономика оснастки: прототип, переходная серия и повторное производство
Оснастка — одно из ключевых отличий литья от обработки из массива. Коммерческий вопрос не «стоит ли оснастка денег?», а «какую ценность она создаст за ожидаемый срок программы?».
Повторная OEM-деталь может оправдать оснастку, если она сокращает регулярный съем материала, время наладки, трудоемкость изготовления или сборки. Для ранних прототипов или быстро меняющейся геометрии прямая мехобработка или аддитивно изготовленные модели иногда разумнее до стабилизации конструкции.
Запрашивая цену, передавайте годовой спрос и ожидаемый размер отгрузки, а не только первый заказ на поставку. Это дает реалистичную основу для выбора оснастки и оценки экономики производства.
HMLV-программы — отдельная операционная модель
Многономенклатурное малосерийное производство — это не просто «малое количество». Это несколько активных номеров деталей, разные ревизии, небольшие повторные партии и более частые изменения наладки и контроля.
Способному HMLV-поставщику нужны:
- дисциплина чертежей/ревизий;
- идентификация и обслуживание оснастки;
- контроль приспособление и программ;
- гибкое планирование производства;
- планы контроля по каждому номеру детали;
- практичные варианты складирования и отгрузок для повторных позиций.
Наша производственная модель специально поддерживает HMLV промышленные программы, а не требует от каждого проекта поведения массовой товарной отливки.
VMI, JIT и склад отделяют экономику производства от темпа потребления
Заказчик может потреблять 50 шт. в месяц, тогда как экономичная производственная партия — 200. Это не означает, что покупатель обязан получить все 200 одновременно.
Для повторных программ мы можем структурировать VMI, страховой запас, рамочные заказы, складской отпуск по заявке, канбан и JIT через согласованные складские схемы в США, Европе и Китае. Минимальный/максимальный уровень запаса, право собственности, исходные данные прогноза, частота отгрузок и правила пополнения задаются по программе.
См. VMI, JIT и складские программы.
Сравнивайте литье по выплавляемым моделям с альтернативами
| Процесс | Обычно силен, когда | На что обратить внимание |
|---|---|---|
| Литье по выплавляемым моделям | Сложная геометрия, близкая к готовой, стали и высоколегированные сплавы, интегрированные элементы, умеренный повторный объем, маршрут «литье → мехобработка» | Оснастка, срок производства процесса, необходимость проектировать под литье и финиш |
| ЧПУ из массива | Минимум специальной формообразующей оснастки, прототипы, простая или средняя геометрия, очень жесткие требования к готовым элементам | Большой съем материала, длинные циклы на сложных формах, отход дорогого сплава |
| Ковка | Высокие конструкционные требования, подходящая кованая геометрия, повторный объем | Ограничения формы, может оставаться значительная мехобработка |
| Литье в песчаные формы | Более крупные детали, дешевле оснастка, широкий размерный диапазон | Более грубая поверхность/деталь и часто больше мехобработки |
| Литье под давлением | Большие объемы цветных компонентов и быстрые циклы | Высокие инвестиции в оснастку, ограничения сплава/процесса |
| MIM | Очень малые сложные детали при значительном объеме | Ограничения по размеру, материалу и процессу, а также экономика оснастки |
| Сварная конструкция | Крупные конструкции, сочетания лист/плита/труба, гибкость конструкции | Сварочная деформация, пути утечки, много компонентов и высокая трудоемкость |
Для сравнения пяти маршрутов см. Литье / ковка / ЧПУ / MIM / литье под давлением.
Квалификация поставщика и подготовка RFQ
Для сравнения предложений отдельно укажите поставку литой заготовки, чистовую обработку ЧПУ, контроль первого образца и при необходимости испытание давлением; зафиксируйте ответственных и редакцию чертежа. ISO 8062-3:2023 распространяется на общие допуски отливок и припуски, когда стандарт указан на чертеже, но не задает универсальную приемку готовой детали и не применяется к трехмерной модели без размеров. Цена одной заготовки не равна цене обработанной и испытанной детали.
Квалификация поставщика: вопросы, которые стоит задавать
Покупатель должен получать ясные ответы:
- Какой процесс литья по выплавляемым моделям используется для данного сплава/геометрии?
- Каков реальный диапазон массы детали и мощности?
- Какие операции собственными силами, а какие контролируются внешне?
- Как проверяются химсостав и термообработка?
- Как управляются оснастка, восковые модели и ревизии?
- Как мехобработка интегрирована в план литья?
- Какие ресурсы CMM, проверки материала, NDT и испытаний давлением доступны?
- Как документируются первые образцы и изменения процесса?
- Как контролируются несоответствия и разрешенный ремонт?
- Может ли поставщик поддерживать повторные HMLV-программы, VMI, JIT или второй источник?
- Может ли показать реальные детали схожей геометрии/сложности процесса?
- Основан ли расчет на готовой детали, а не только сырой отливке?
Наша страница квалификации поставщика объединяет текущие производственные возможности, QMS, контроль и информацию по программе поставок для команд квалификации поставщика.
Что включать в RFQ по литье по выплавляемым моделям
Для эффективного DFM и расчета отправьте:
- исходную 3D-модель;
- контролируемый 2D-чертеж и ревизию;
- марку материала и управляющую спецификацию;
- годовой объем и ожидаемый размер отгрузки/партии;
- критические размеры, базы и GD&T;
- поверхности, которые должны обрабатываться;
- требования к шероховатости и полировке по зонам;
- термообработку и твердость;
- тип, объем и стандарт приемки NDT при необходимости;
- метод испытания давлением/на герметичность, давление, среду, выдержку и критерии приемки;
- разрешение или запрет сварочного ремонта/пропитки;
- требования к прослеживаемости, CoC, сертификатам материала и отчётам контроля;
- требования упаковки/чистоты;
- цель закупки: новая конструкция, снижение стоимости, второй источник поставок, возврат производства ближе к рынку или разгрузка мощностей;
- требования VMI/JIT/страховой запас для повторных поставок.
Частые RFQ-ошибки, замедляющие расчет
Отправлять только STEP
3D-модель определяет геометрию, но обычно не задает допуски, стандарт материала, требования к поверхности, испытания, прослеживаемость или годовой спрос.
Отправлять только 2D PDF
Чертеж может не содержать всей сложной геометрии для эффективного DFM. При наличии отправляйте и 2D, и 3D.
Назначать один жесткий допуск везде
Это скрывает реально важные размеры и заставляет поставщика закладывать цену риска вместо функции.
Писать «без пористости» без функциональной зоны
Вместо этого определите границы давления, уплотнительные поверхности и критические пересечения мехобработки.
Просить цену за штуку без годового количества
Оснастка, наладка, размер партии и модель снабжения зависят от программы, а не только первого заказа на поставку.
Задавать испытание на герметичность без критериев приемки
«Требуется испытание на герметичность» недостаточно. Укажите среду, давление/вакуум, выдержку, допустимую потерю/скорость утечки или визуальный критерий «годен/не годен» и место теста в маршруте.
Краткий обзор возможностей China Precision Metal
| Возможность | Текущий опубликованный охват |
|---|---|
| Литье по выплавляемым моделям | Силиказольный процесс литья по выплавляемым моделям |
| Масса детали | 3 г–150 кг |
| Литейная мощность | Около 150 т/месяц |
| Материалы | Нержавеющие, дуплексные, углеродистые/легированные, жаростойкие и никелевые семейства по чертежу/стандарту |
| Мехобработка ЧПУ | 40+ станков; точение, фрезерование, токарно-фрезерная обработка, HMC, VMC, 3/4/5-осевая обработка |
| Финиш | Механическая финишная обработка, полировка, дробеструйная обработка, пассивация/электрополировка по требованию |
| Контроль | CMM, подтверждение химсостава и материала, твердость, шероховатость, контроль феррита и координируемый NDT |
| Функциональная проверка | Гидростатические испытания и пневматические испытания давлением/на герметичность по требованию |
| Модель поставок | Переход от прототипа к повторному производству, HMLV, второй источник поставок, рамочный заказ, складская программа, VMI/JIT |
Это возможности уровня компании, а не универсальные пределы каждой детали. Окончательная осуществимость зависит от чертежа, сплава, геометрии, количества и приемочных требований.
Как использовать остальные материалы инженерной библиотеки
Используйте это основное руководство как исходную точку, затем углубляйтесь только там, где это нужно детали:
- Процесс литье по выплавляемым моделям
- Руководство по проектированию
- Допуски литье по выплавляемым моделям
- Минимальная толщина стенки
- Припуск на мехобработку
- Состояние поверхности отливки
- Пористость и герметичность
- Проектирование отливок под ЧПУ
- Герметичные литые и обработанные компоненты
- Литье дуплексных и супердуплексных сталей
Частые вопросы закупок и следующий шаг
Часто задаваемые вопросы
Литье по выплавляемым моделям только для малых деталей?
Нет. Практичный размер и масса зависят от литейного производства и геометрии. Наш опубликованный диапазон — 3 г–150 кг, но осуществимость все равно определяется чертежом.
Литье по выплавляемым моделям устраняет ЧПУ?
Иногда оно сильно сокращает мехобработку, но редко исключает ее полностью для точных отверстий, резьб, седел, уплотнительных поверхностей и контролируемых баз. Лучший дизайн использует литье для формы, близкой к готовой, а ЧПУ — для функциональных интерфейсов.
Литье по выплавляемым моделям всегда дешевле мехобработки из цельной заготовки?
Нет. Оно становится привлекательным, когда оснастка и литье экономят достаточно повторяющейся мехобработки, материала, сварочно-сборочных операций или сборки по программе. Простые малотиражные детали могут лучше подходить для прямой мехобработки.
Можно ли использовать отливки по выплавляемым моделям для деталей под давлением?
Да, но герметичность должна рассматриваться как система из конструкции, внутренняя сплошность металла отливки, мехобработки, уплотнительных поверхностей, NDT при необходимости и испытаний на герметичность/давлением в заданном готовом состоянии.
Когда лучше запрашивать DFM-анализ?
До выпуска оснастки. Именно тогда геометрию, припуск, базы, литники, финишные зоны и контроль можно изменить экономично.
Как быстрее всего получить полезную цену?
Отправьте 2D-чертеж + 3D-модель + материал + годовое количество + критические требования. Если деталь содержит давление или сильно финиширована, сразу включите функциональные критерии приемки.
Вывод для RFQ
Литье по выплавляемым моделям работает лучше всего, когда покупатель и поставщик совместно определяют маршрут готового компонента: литьем формируют геометрию, выигрывающую от формы, близкой к готовой, ЧПУ оставляют только на интерфейсах, где нужна точность, контроль направляют на реальные эксплуатационные риски, а оснастку/партии/складскую модель строят вокруг реальной годовой программы.
Отправьте контролируемый чертеж и 3D-модель на info@chinaprecisionmetal.com для DFM-проверки маршрута литье + мехобработка.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.
Смежное техническое решение
Технический справочник и объем проверки
Редакционное обновление 15 октября 2026 года; независимое утверждение конкретным инженером не заявлено. Применяются договорный чертеж, стандарт и согласованный метод.