
Определите границу давления и логику приемки
«Герметичность» — сквозное инженерное требование
Корпус клапана, насосный корпус, коллектор, компонент охлаждения или санитарная проточная деталь может пройти размерный контроль и все равно отказать в эксплуатации, если граница давления не управляется как система. И наоборот, отливка не обязана быть микроскопически бездефектной повсюду, чтобы быть функционально приемлемой. Критичен вопрос, создает ли несплошность, вскрытая мехобработкой зона, уплотнительный интерфейс или сборочный путь утечку при заданных рабочих и испытательных условиях.
Поэтому RFQ должен определять где действует давление, какая среда удерживается, какие поверхности обрабатываются, как деталь уплотняется и каким испытанием подтверждается приемка.
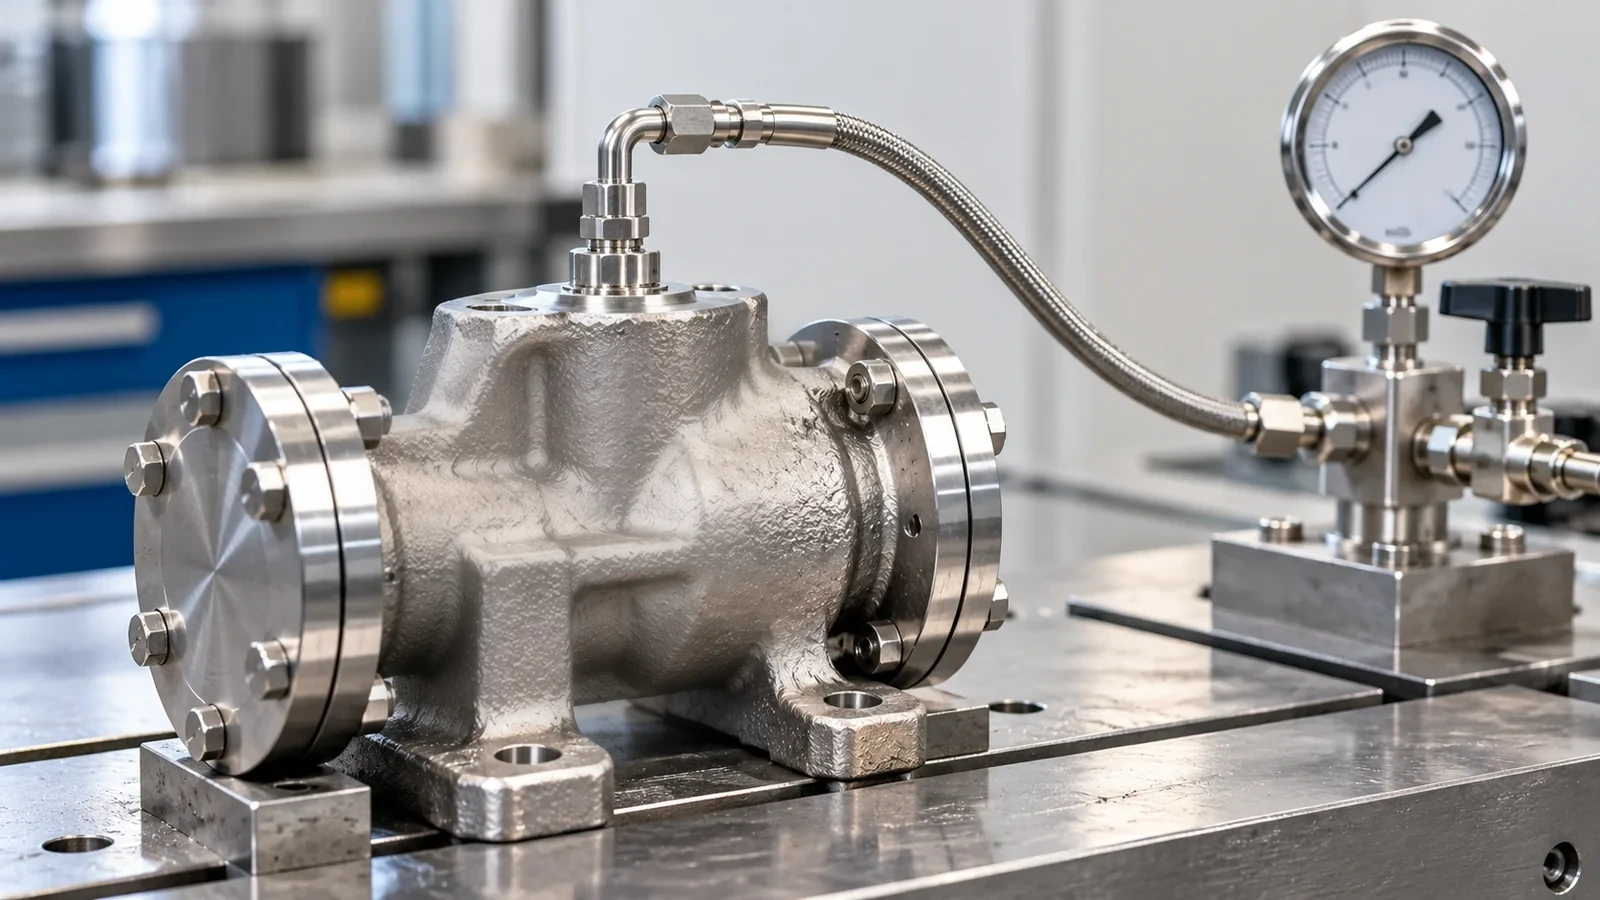
Типовые пути отказа и контроль со стороны закупок
| Зона риска | Что может пойти не так | Что должен задавать RFQ / план контроля |
|---|---|---|
| Толстое сечение или резкий переход | Локальная усадочная пористость или внутренняя несплошность при затвердевании | DFM, переходы сечений, стратегия питания/литников и при необходимости контроль критической зоны |
| Обработанное отверстие или уплотнительная поверхность | Мехобработка может открыть ранее закрытую несплошность | Припуск, карта границы давления, контроль/испытание в готовом состоянии |
| Резьбовой порт | Пористость, поврежденная резьба, заусенцы или плохая геометрия уплотнения создают путь | Стандарт резьбы, калибр, метод уплотнения, требования к торцу порта и функциональное испытание на утечку |
| Плоскость прокладки / O-ring | Плоскостность, шероховатость, царапины или загрязнение могут нарушить уплотнение | Параметр шероховатости, плоскостность/профиль, визуальный стандарт, очистка и защита |
| Сборочный интерфейс | Несоосность, повреждение уплотнения или неверный момент могут дать утечку при хорошей отливке | Чертеж интерфейса, метод сборки и граница ответственности |
| Определение испытания | «Требуется испытание на герметичность» слишком расплывчато для сравнения поставщиков | Среда, давление/вакуум, выдержка, максимально допустимая утечка или критерий «годен/не годен», выборка, стадия испытания |
Проектируйте границу давления раньше, чем систему контроля
Лучшее время улучшить герметичность — до выпуска оснастки. Полезные вопросы:
- Можно ли уменьшить массивные зоны и резкие переходы толщины?
- Можно ли убрать ненужные пересечения границы давления с крупными бобышками или площадками?
- Внутренние каналы формируются литьем/стержнем или сверлятся после литья, и как это меняет риск?
- Достаточно ли материала для стабильной уплотнительной поверхности без чрезмерной глубины обработки?
- Где можно закреплять деталь без деформации геометрии уплотнения?
- Совместимы ли канавки прокладок, площадки O-ring, резьбы и фланцевые поверхности с выбранной технологией уплотнения?
Ответы зависят от процесса. Правильное решение для нержавеющего литье по выплавляемым моделям может отличаться от алюминиевого литье под давлением или полностью обработанного коллектора из цельной заготовки.
Управляйте всем производственным маршрутом
Качество отливки локально, а не просто «общий класс»
Литейные дефекты наиболее важны, когда пересекают функциональную зону. Безопасная внутренняя индикация в некритичном ребре не эквивалентна связанной несплошности, пересекающей тонкую стенку под давлением или обработанную уплотнительную поверхность.
При литье по выплавляемым моделям на внутреннюю сплошность металла влияют литники/питание, переходы сечений, плавка, стабильность оболочки/процесса и поведение сплава. Атлас дефектов Института литья по выплавляемым моделям (ICI) напоминает, что разные механизмы дефектов требуют разных корректирующих действий; «пористость» не должна быть универсальным диагнозом для всего.
Поэтому закупкам следует отмечать границы давления и функциональные герметичные зоны на чертеже, а не требовать неопределенного «нулевая пористость» повсюду.
Мехобработка может открыть риск, не видимый при контроле отливки
Мехобработка не создает усадочную пористость, но может пересечь подповерхностную несплошность и превратить ее в открытый канал. Поэтому припуск и герметичность нужно планировать совместно.
Рецензируемое исследование 2024 года в International Journal of Metalcasting моделировало связанную пористость в герметичных отливках и отдельно отмечало, что мехобработка может открыть внутренние сети полостей на поверхность. Практический вывод для закупок: оценивайте утечку в готовом обработанном состоянии, если мехобработка пересекает границу давления. Читать статью.
На критических поверхностях используйте только такой припуск, который нужен для стабильной геометрии. Избыточный съем может одновременно повысить риск вскрытия и стоимость.
Уплотнительным поверхностям нужен собственный язык приемки
Чертеж с одной записью «Ra 0.8» может быть недостаточным для прокладки или металл-металлическое уплотнение. В зависимости от соединения могут также потребоваться:
- плоскостность или профиль;
- соосность/биение относительно отверстия;
- волнистость или следы инструмента;
- царапины, вмятины и открытые поры;
- притупление кромок и направление заусенца;
- чистота и защита от коррозии;
- положение покрытия/пассивации относительно финальной проверки.
Требования разработчика уплотнения должны иметь приоритет над общими предположениями о шероховатости.
Проверяйте готовое состояние
Испытание на утечку: задавайте метод, а не только требование «проверить»
Типовые промышленные методы включают гидростатическое испытание, воздух под водой, метод падения давления или измерение массового расхода, вакуумные методы и гелиевый контроль для очень малых допустимых утечек. Правильный метод зависит от рабочей среды, давления, допустимой утечки, внутреннего объема, безопасности и темпа производства.
Поставщик не может корректно оценить или валидировать испытание по одной записи «100% испытание на герметичность». Определите минимум:
- испытательную среду;
- испытательное давление или уровень вакуума;
- стабилизацию и выдержку, если применимо;
- максимально допустимую потерю давления / расход / скорость утечки или четкий визуальный критерий;
- проводится ли испытание до или после мехобработки, финиша и сборки;
- выборку или 100% контроль;
- требования к записи/прослеживаемости;
- допущения по уплотнению испытательной оснастки.
Пневматические испытания накапливают значительно больше энергии, чем гидростатические, поэтому оборудование и процедуры должны быть спроектированы и одобрены под тест. Нельзя просто повышать давление, чтобы «сделать испытание строже».
NDT и испытание на герметичность отвечают на разные вопросы
Капиллярный, магнитопорошковый, радиографический и другие методы NDT могут подходить для определенных рисков дефекта, но сами по себе не доказывают герметичность. И наоборот, испытание на герметичность может доказать функциональное удержание среды, не характеризуя каждую внутреннюю индикацию.
План контроля должен связывать каждый метод с видом отказа:
- NDT — обнаружение заданных поверхностных/подповерхностных несплошностей по стандарту приемки;
- размерный контроль — проверка толщины стенки, работающей под давлением, геометрии уплотнения и интерфейсов;
- испытание на герметичность или давлением — подтверждение функционального удержания среды при согласованных условиях;
- верификация материала / прослеживаемость — подтверждение правильного сплава и цепочки партия/документы.
Больше контроля не всегда лучше, если логика приемки противоречива или не определена.
Что насчет пропитки или ремонта?
Вакуумная пропитка применяется в некоторых литейных отраслях для герметизации связанной пористости, особенно в алюминиевых деталях. Нельзя считать ее допустимой для любого изделия. Чертеж, спецификация заказчика и условия эксплуатации должны определять, разрешены, ограничены или запрещены пропитка, сварочный ремонт и другие способы устранения дефектов.
Если пропитка разрешена, важна последовательность относительно мехобработки и испытаний. То же исследование 2024 года показывает, почему сложные связанные пути не всегда герметизируются только фактом применения пропитки.
Для ответственных деталей под давлением из нержавеющих и легированных сталей закупкам следует явно задавать ограничения на ремонт/пропитку в RFQ, а не выяснять расхождения после первых образцов.
Квалифицируйте поставщика и входные данные RFQ
Вопросы квалификации поставщика для деталей границы давления
Попросите поставщика показать, как он контролирует всю цепочку:
- Как при анализе чертежа определяется граница давления?
- Какие литейные/процессные контроли относятся к критическим зонам?
- Какие элементы обрабатываются насквозь или близко к стенке, работающей под давлением?
- Как защищаются уплотнительные поверхности после мехобработки?
- Валидируются и обслуживаются ли приспособления для испытаний на герметичность?
- Калибруются ли манометры, расходомеры и приборы контроля утечек с требуемым интервалом?
- Можно ли проследить записи испытаний до номера детали, ревизии, партии и даты?
- Анализируется ли причина брака деталей, не прошедших испытание на герметичность, вместо простого повторного испытания?
- Управляются ли пропитка или ремонт через одобрение заказчика?
- Для повторных программ сообщаются ли изменения процесса и субпоставщиков до внедрения?
Эти вопросы полезнее обещания «нулевая пористость».
Вывод для RFQ
Для критичной по утечке литой или обработанной детали отправьте готовый чертеж плюс рабочую среду, рабочее/испытательное давление, определение границы давления, метод уплотнения, обработанные интерфейсы, метод испытания на герметичность и критерии приемки, объем NDT, правила ремонта/пропитки и требуемую прослеживаемость. Тогда конструкцию, литье, мехобработку и контроль можно планировать как единую систему герметичности.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.