Сравнивайте предложения по готовой отливке
Предложения по точному литью нужно сравнивать по чертежу готовой детали, а не только по стоимости литой заготовки. В одной спецификации укажите принадлежность оснастки, припуски, функциональные базы, первые образцы, контроль и ограничения на ремонт. область применения ISO 8062-3:2023 описывает общие допуски отливок и припуски, если они указаны на чертеже; это не замена отдельным допускам уплотнительных поверхностей. пример смены литейного процесса относится к одному проекту и не обещает одинаковой экономии другим заказчикам.
Литейный маршрут, построенный вокруг готовой детали
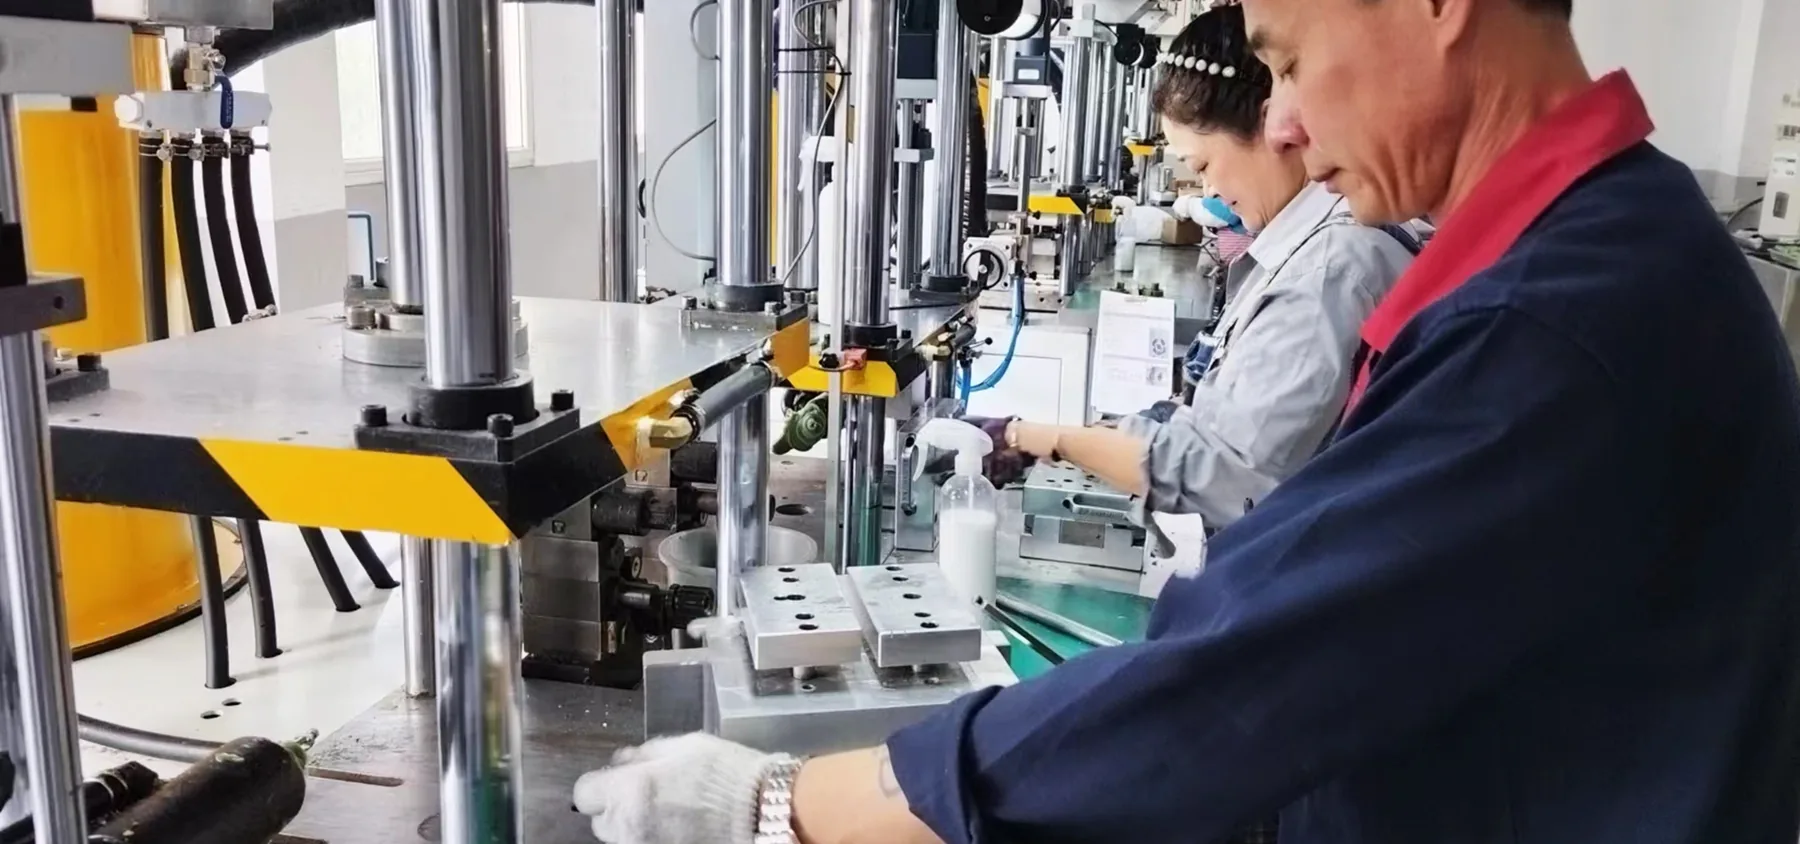
Мы применяем процесс по выплавляемым моделям на кремнеземном связующем для компонентов от небольших прецизионных деталей до крупных промышленных отливок. Диапазон материалов включает нержавеющую, углеродистую, легированную, дуплексную и жаропрочную сталь, а также сплавы на никелевой основе.
Наиболее полезно оценивать проект как готовый компонент. Направление оснастки, литниковая система, припуск на мехобработку, установочные элементы, критические поверхности и доступ для контроля рассматриваются до окончательной фиксации технологического маршрута.
Краткий справочник возможностей для закупок
| Вопрос закупщика | Текущая возможность / где проверить |
|---|---|
| Масса детали | диапазон литых деталей 3 г–150 кг |
| Литейная мощность | примерно 150 т/месяц |
| Семейства сплавов | нержавеющие, дуплексные, углеродистые / низколегированные, жаропрочные и никелевые; точная марка — по чертежу / стандарту |
| Последующая мехобработка | 40+ станков с ЧПУ для токарной, фрезерной, токарно-фрезерной, HMC, VMC и многоосевой обработки |
| Финишная обработка и верификация | механическая финишная обработка, пассивация / электрополировка при задании, размерный контроль, проверка материала, НК и испытания давлением / на герметичность по требованиям |
| Производственная модель | оценка от прототипа до повторных поставок, HMLV-программы и плановые поставки / складские схемы, где это целесообразно |
Для ограничений, зависящих от геометрии, используйте как инженерные отправные точки руководство по допускам литья, руководство по минимальной толщине стенки и руководство по припуску на мехобработку. Окончательная осуществимость всегда зависит от конкретного чертежа и сплава.
При выборе маршрута литья низкоуглеродистой нержавеющей стали сравните руководство по закупке 304L / CF3: литьё или деформируемый прокат и руководство по материалу 316L / CF3M. Литейные марки отличаются от прутка и листа: чертёж и применимый стандарт на форму продукции должны разрешать маршрут до расчёта оснастки, обработки и контроля.
Типовая производственная последовательность
- Анализ чертежа и 3D-модели
- Планирование оснастки и восковых моделей
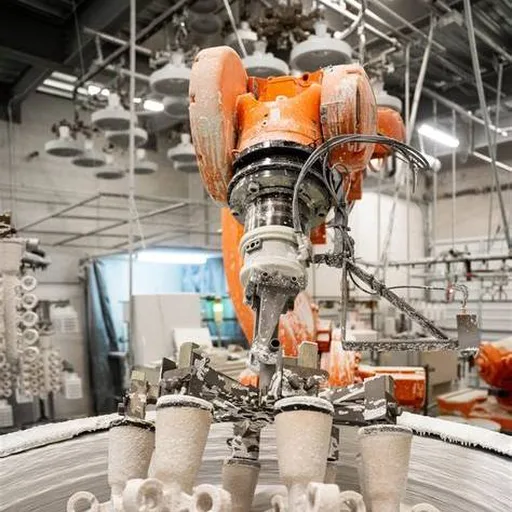
- Сборка воскового блока и формирование керамической оболочки
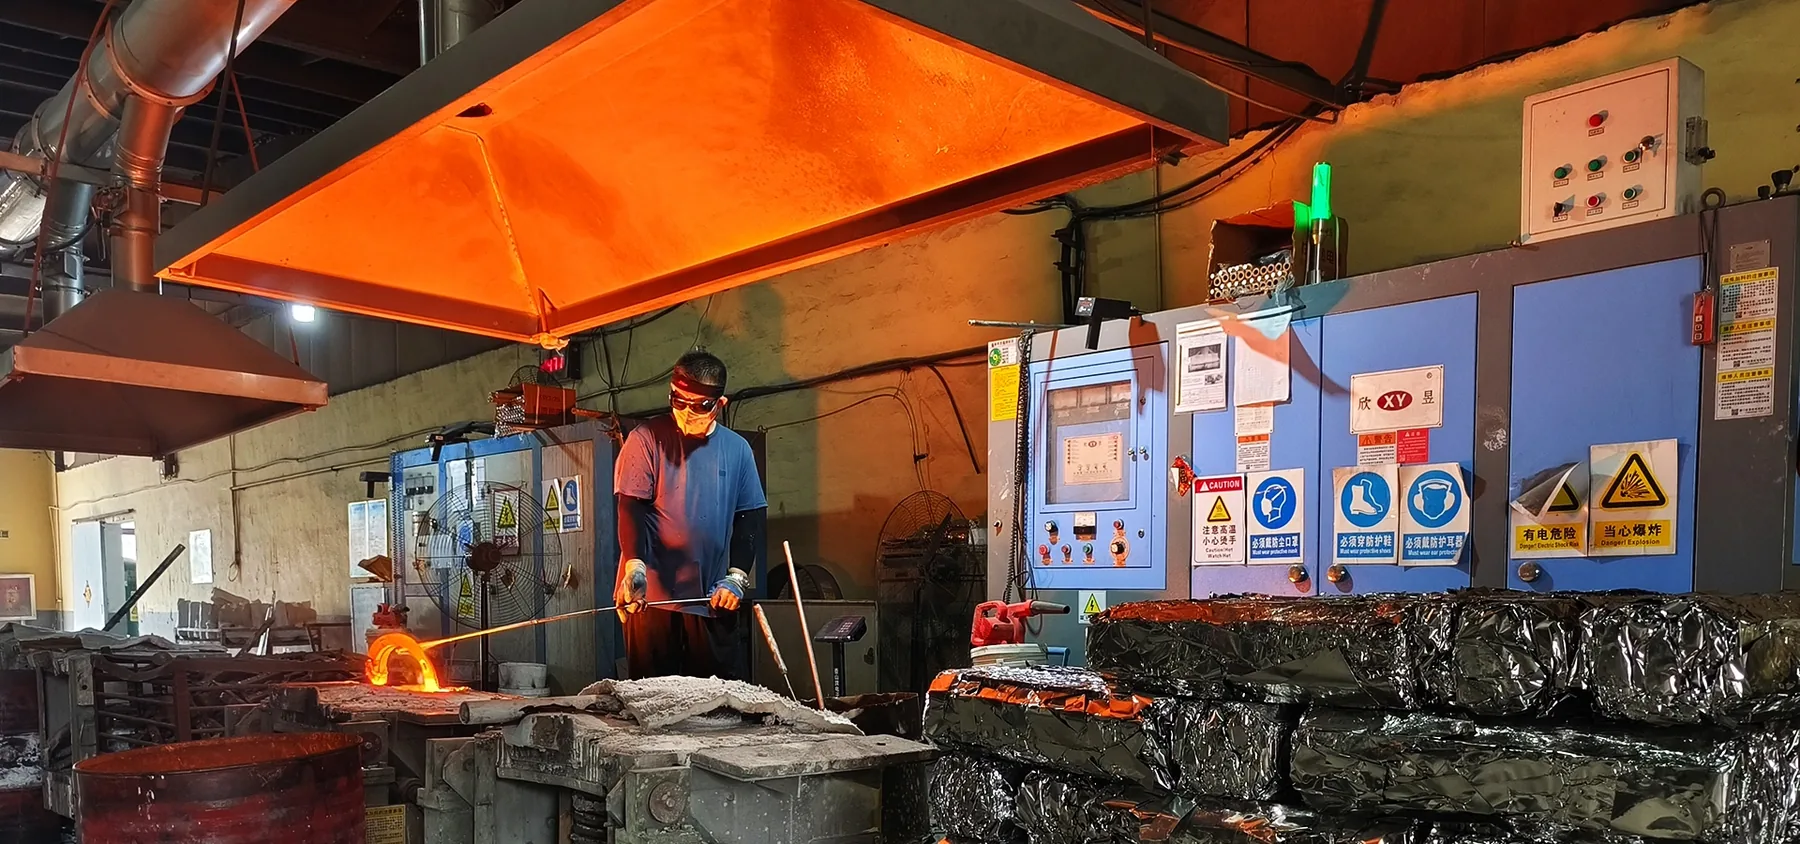
- Выплавление воска, прокалка и плавка сплава
- Заливка, выбивка и отделение от литниковой системы
- Термообработка и очистка по требованиям
- Мехобработка, финишная обработка поверхности и контроль
Этапы подробно описаны в руководстве по двенадцати стадиям литья по выплавляемым моделям: восковые модели, керамическая оболочка, заливка, удаление оболочки, финишная обработка и контроль. Реальный порядок операций, термообработка, допустимый ремонт и протоколы проверки определяются чертежом и спецификацией заказа; общее руководство не заменяет документы приемки конкретной партии.
Контролируемый ремонт, когда это допускает спецификация
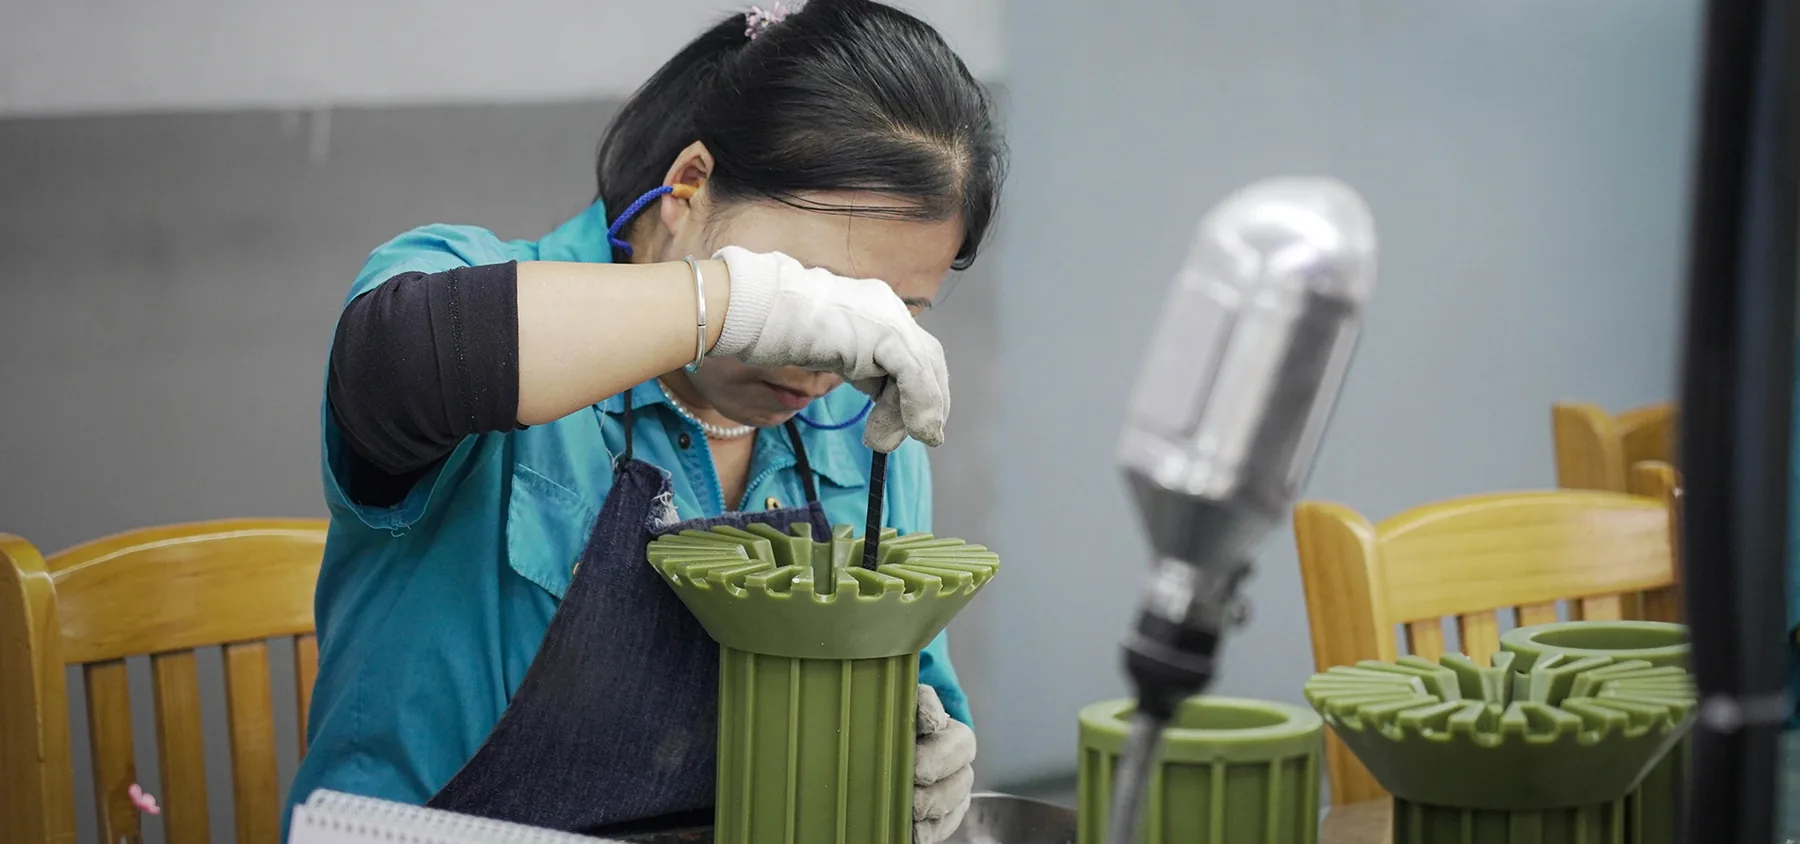
Локальные дефекты отливки или повреждения, возникшие при последующем обращении/обработке, иногда можно удалить и восстановить лазерной сваркой только если ремонт разрешен материалом, чертежом, определяющей спецификацией и требованиями заказчика. После этого отремонтированная зона доводится и повторно контролируется по согласованным критериям приемки.
Ограничения на ремонтную сварку, запрещенные зоны и требования к согласованию/документации следует указывать в RFQ. Участки границы давления, уплотнения, усталостно-критические и другие зоны, критичные для безопасности или функции, никогда не считаются ремонтопригодными по умолчанию.
Где литье по выплавляемым моделям создает ценность
- Сложная наружная и внутренняя геометрия
- Интегрированные бобышки, проушины, ребра и проточные каналы
- Коррозионностойкие или высоколегированные материалы
- Компоненты, которым нужны как литая форма, так и обработанные сопряжения
- Программы, где важно сократить сварные соединения или сборку из нескольких деталей
Планирование контроля
Проверка материала, размерный контроль, капиллярный, ультразвуковой и другие методы могут назначаться по чертежу и эксплуатационному риску. Для компонентов, образующих границу давления, испытания давлением или на герметичность выполняются в окончательном релевантном состоянии, определенном чертежом и планом валидации, обычно после мехобработки, формирующей границу давления или уплотнительные поверхности.
Анализ конструкции до расчета
Перед запросом цены на литьё в Китае отделите требования к обработанным поверхностям от допущений о литой заготовке и уточните оснастку, контроль и доставку. обзор закупок литых и обработанных на станках с ЧПУ деталей в Китае показывает компромиссы, не обещая выгоду при импорте каждой детали.
Окончательная осуществимость зависит от сплава, переходов толщины стенки, геометрии, допусков, требований к поверхности и годового объема. По возможности присылайте и 2D-чертеж, и 3D-модель, чтобы маршрут литья и мехобработки можно было оценить совместно.
Результат заказчика: переход с поковки на литье по выплавляемым моделям
После инженерной и технологической оценки датский заказчик перевел серийный компонент с ковки на литье по выплавляемым моделям, что снизило стоимость готового компонента примерно на 30% в этом проекте. Это результат конкретного проекта, а не универсальное обещание экономии для любого перехода. Читать пример проекта
Посмотрите реальные детали, полученные литьем по выплавляемым моделям
Открыть раздел литья в нашей реальной производственной галерее
Квалификация китайского поставщика точного литья для повторных OEM-заказов
Предложение литейного завода, одобрение первого образца и разрешение на выпуск серийной партии — разные этапы. До планирования отливок из нержавеющей стали или других заданных сплавов согласуйте подтверждающие документы для каждого этапа.
- Технологичность и оснастка: Уточните литейную марку, контролируемый чертёж, припуски на обработку, владельца оснастки и параметры, проверяемые после CNC-обработки.
- Первый образец: Согласуйте протокол измерений, документы на материал и обязательные методы НК или испытания давлением. Образец для проверки посадки не является допуском всей серии.
- Повторные заказы: Закрепите идентификацию партий, частоту контроля, допустимый ремонт, уведомления об изменениях и размеры поставок в закупочной спецификации.
Открыть контрольный список квалификации поставщика
Производственная оценка до расчета
- Ревизия чертежа, сопряжения и измерительные базы
- Точная марка, вид заготовки и стандарт закупки
- Критерии приемки, этапы контроля и документы
Размеры, масса, допуски, материал и приемка проверяются по конкретному чертежу; общие показатели не заменяют оценку технологичности.