
Единого допуска для всех отливок не существует
Допуск, достижимый при литье по выплавляемым моделям, зависит от размера элемента, геометрии, оснастки, поведения воска, стабильности керамической оболочки, сплава, толщины сечений, термообработки, отрезки и метода измерения. Небольшой локальный элемент рядом со стабильной базой — и длинный размер через несколько сечений крупной отливки — это разные задачи.
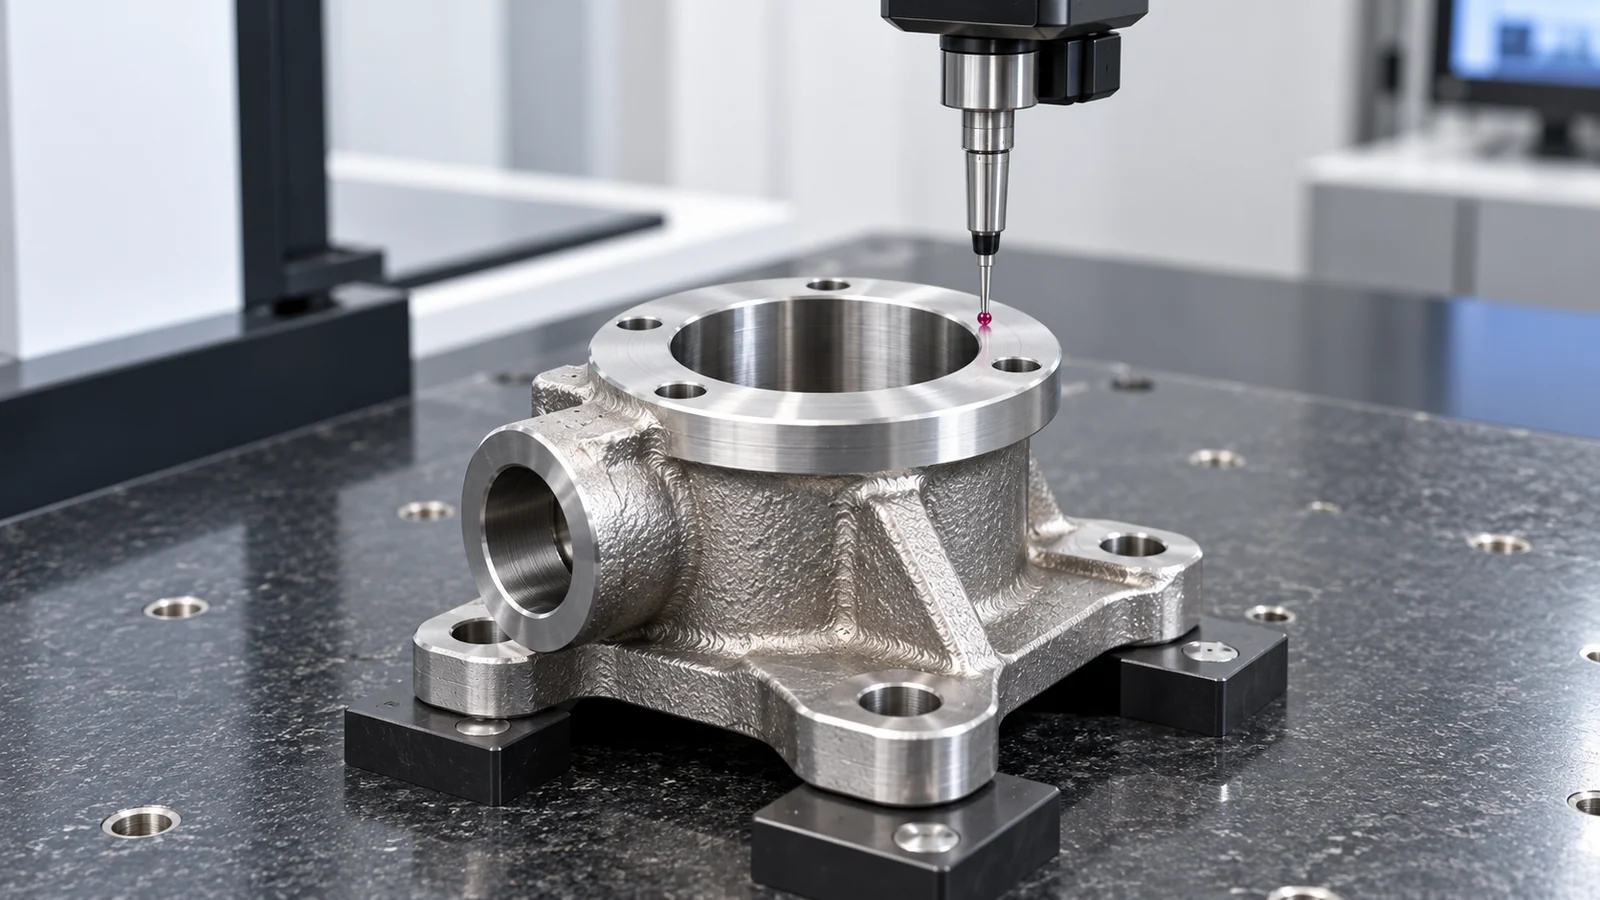
Используйте три категории на чертеже
Опубликованный ISO 8062-3:2023 охватывает общие допуски отливок и классы припусков на обработку, когда на него есть ссылка в чертеже. Он не гарантирует одинаковую точность любого точного литья и не заменяет функциональные размеры; критерии приёмки согласуют отдельно.
- Функциональные обрабатываемые размеры — уплотнение, подшипник, выравнивание, вращение, резьбы и другие элементы, где нужна наиболее надежная точность.
- Контролируемые в литом состоянии размеры — геометрия, близкая к готовой, где точность литья создает ценность, но нормальный разброс процесса остается приемлемым.
- Справочные размеры — геометрия, сообщающая замысел, но не оправдывающая жесткие приемочные пределы.
Такой подход не позволяет одному значению допуска ± одинаково повышать стоимость всех элементов.
Стратегия баз меняет достижимый результат
Если два отверстия должны быть соосны или уплотнительная поверхность должна быть перпендикулярна оси подшипника, наиболее устойчивый маршрут часто формирует эти отношения через базы мехобработки и контроля. Стабильные литые площадки или жертвенные установочные элементы могут сделать первую установку повторяемой и уменьшить ненужный припуск.
Термообработку и правку также нужно учитывать до окончательного формирования баз. Тонкие стенки, длинные плечи и открытые сечения могут деформироваться, поэтому последовательность операций иногда важнее номинального литейного допуска.
Подтверждайте возможности процесса на готовой геометрии
Проверку допусков следует выполнять после того, как поставщик видит полную 3D-модель, материал, маршрут термообработки и требования контроля. Если характеристику невозможно стабильно обеспечить в литом состоянии, мехобработка обычно является более чистым решением. Цель — не сделать каждый размер максимально точным, а разместить точность там, где она влияет на функцию.
Вывод для RFQ
Отправьте контролируемый чертеж и отметьте несколько характеристик, которые действительно определяют посадку, уплотнение, вращение или сборку. Тогда можно разделить возможности литья, требования мехобработки и справочную геометрию вместо расчета одной избыточно жесткой системы допусков на весь компонент.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.