Планирование качества начинается с чертежа и риска
План контроля строится вокруг материала, критических размеров, границ давления, состояния поверхности, требований к сборке и эксплуатационного риска. Входной материал, литье, термообработка, мехобработка, финишная обработка, сборка и окончательный контроль связаны определенными обязанностями и критериями приемки.
Принципы управления процессом
- Проверять материал и идентичность плавки до добавления последующей стоимости
- Контролировать состояние отливки, которое может стать скрытым после мехобработки
- Устанавливать базы мехобработки и взаимосвязи критических характеристик
- Защищать уплотнительные, посадочные и косметические поверхности при обращении и очистке
- Проверять сборочные интерфейсы и заданные функциональные проверки
- Выполнять испытания давлением или на герметичность на правильном этапе производства
- Сохранять требуемые записи по партии, контролю и отчетам
PPAP и возможности процесса
Для программ, требующих формального производственного одобрения, документация PPAP может готовиться по заданному заказчиком уровню и связываться с выпущенным чертежом, маршрутом процесса и планом контроля. Согласованный объем может включать размерные результаты, записи материала и характеристик, поток процесса и подтверждение плана контроля, а также записи по образцам деталей.
Для согласованных критических характеристик исследования Cpk или Ppk могут использоваться для подтверждения возможностей процесса после стабилизации процесса и метода измерения. Размер выборки, метод исследования и критерии приемки определяются заказчиком или проектом, а не предполагаются как одна универсальная цель.
Поддержка квалификации поставщика
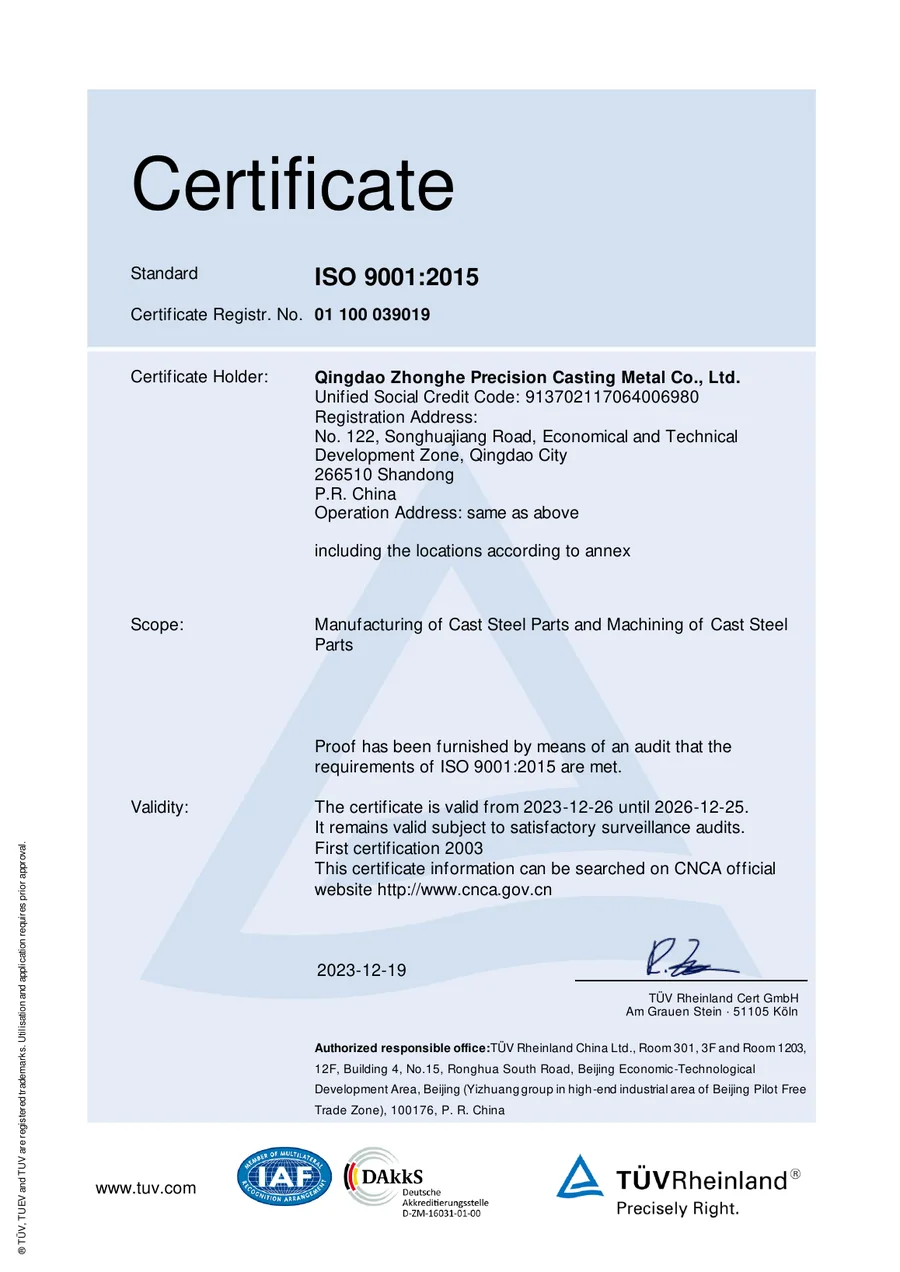
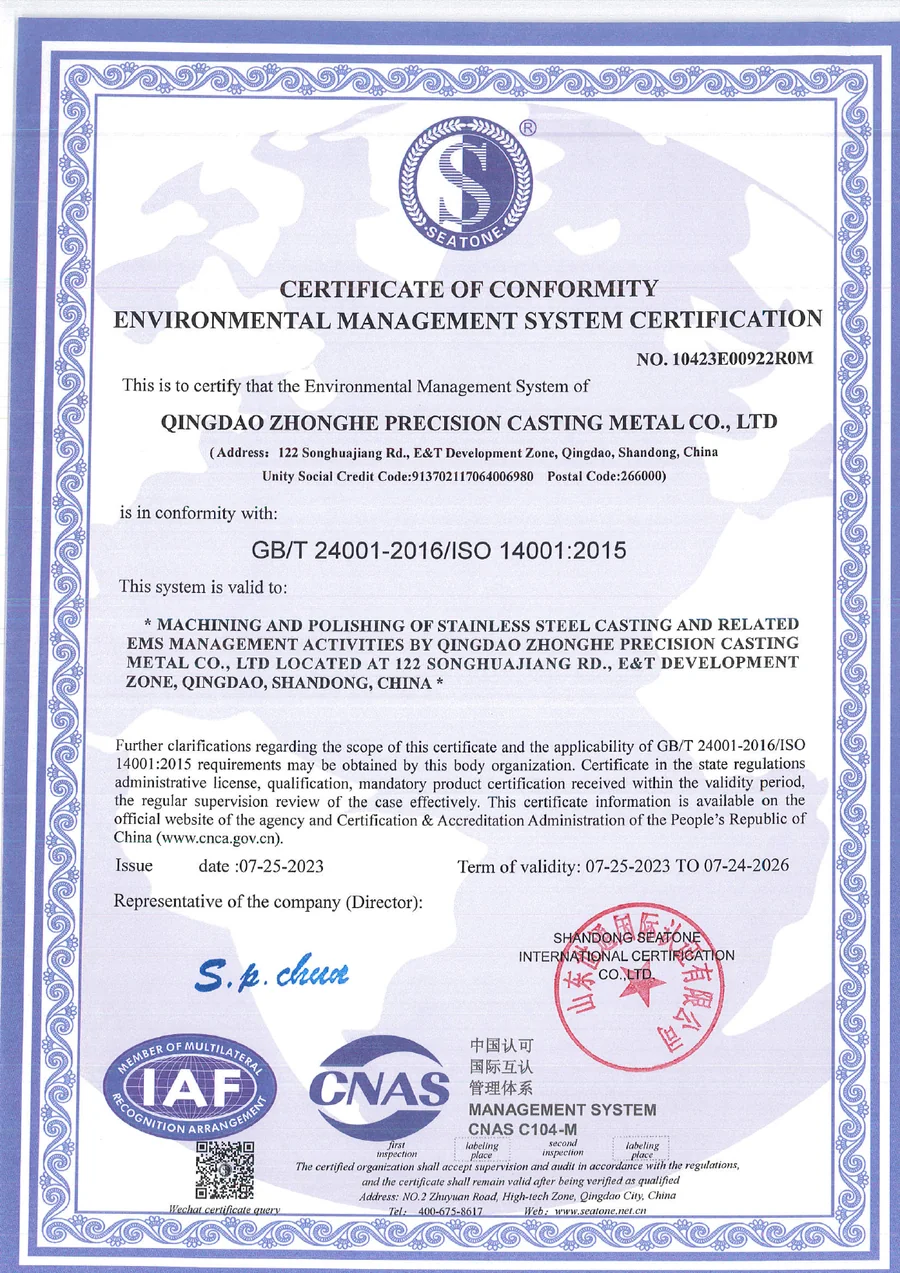
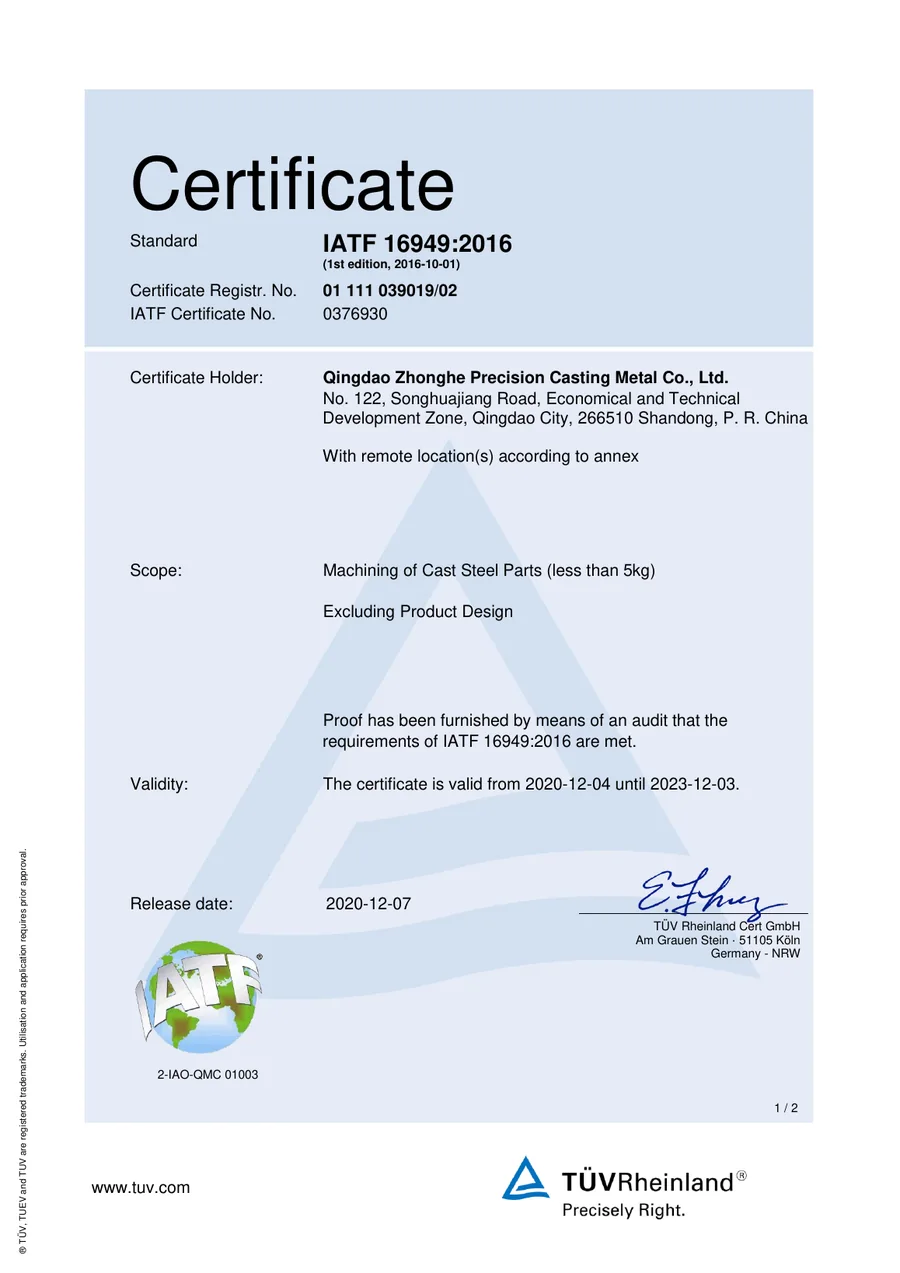
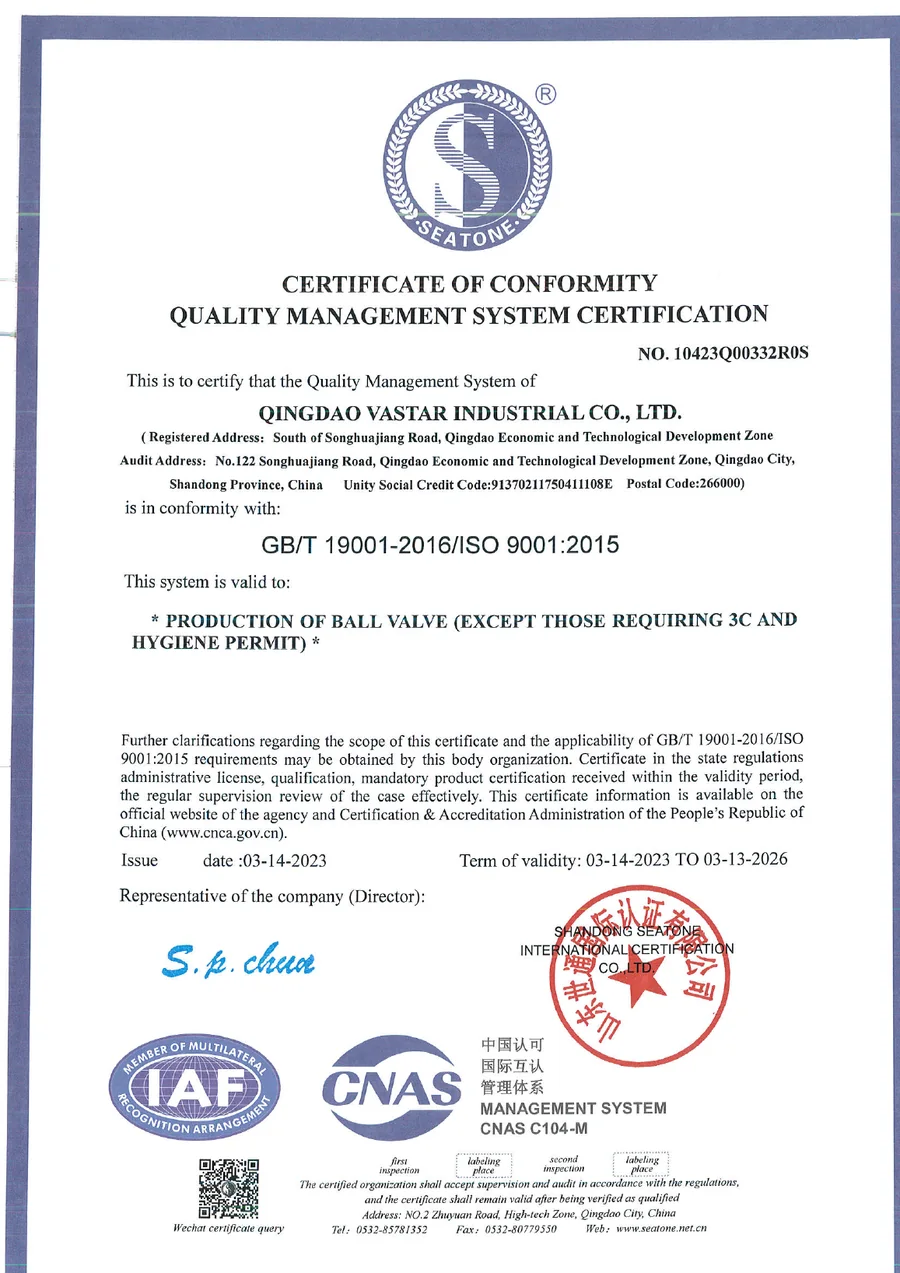
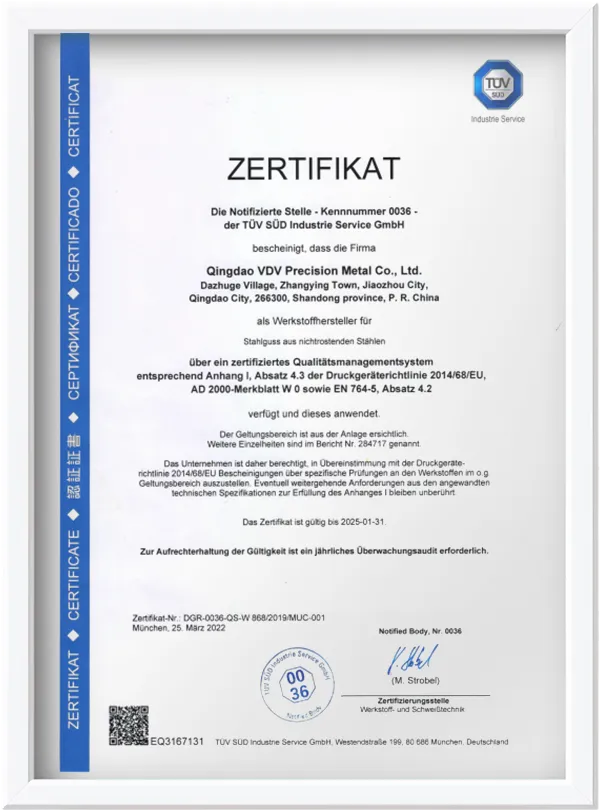
При оценке поставщика мы можем предоставить последние применимые сертификаты, перечни оборудования и образцы записей качества.
Справка по названию VDV: бренд клапанов Vastar; также используется для литейного производства Zhonghe.