
Vue d’ensemble du guide
À quoi sert ce guide
La fonderie de précision peut remplacer une pièce usinée dans la masse, une pièce forgée, un assemblage soudé, un ensemble multi-pièces ou un autre procédé de moulage lorsque la géométrie near-net, le choix de l’alliage et l’usinage en aval sont conçus ensemble. Elle peut aussi être le mauvais procédé lorsque la pièce est très simple, extrêmement grande, dominée par de larges surfaces à tolérances relâchées, ou requise dans une combinaison volume/géométrie mieux adaptée au forgeage, moulage au sable, moulage sous pression, MIM ou usinage CNC direct.
Ce guide s’adresse aux acheteurs, ingénieurs conception, ingénieurs qualité et équipes de développement fournisseurs. Il se concentre sur les décisions qui déterminent si le procédé sera stable et économique en production, plutôt que sur une définition académique de la cire perdue.
Chez China Precision Metal, notre gamme actuelle de fonderie de précision utilise le procédé cire perdue au sol de silice, couvre 3 g à 150 kg par pièce, offre environ 150 tonnes/mois de capacité de coulée et peut se poursuivre avec 40+ machines CNC, finition, contrôle, vérification matière, CND et essais pression/fuite lorsque le plan l’exige.
La fonderie de précision dans un tableau de décision
| Question de l’acheteur | La fonderie de précision est généralement intéressante lorsque… | Reconsidérer le procédé lorsque… |
|---|---|---|
| Géométrie | Plusieurs bossages, nervures, surfaces courbes, passages de fluide ou fonctions peuvent être intégrés dans une pièce near-net | La géométrie est essentiellement un bloc, une plaque ou un arbre simple usinable efficacement à partir de matière standard |
| Matière | Inox, duplex, acier carbone/allié, alliage résistant à chaud ou base nickel sont requis | Une matière courante et une forme très simple favorisent un autre procédé de grande série |
| Usinage | Seuls les faces, alésages, filetages, sièges et datums critiques nécessitent une finition CNC | La majeure partie du moulage serait encore retirée par usinage |
| Assemblage | Le moulage peut supprimer soudures, fixations ou plusieurs pièces fabriquées | L’ensemble est volontairement modulaire ou doit rester démontable |
| Volume | L’outillage peut être amorti sur une production répétitive ou une famille de pièces | La demande est unique et la géométrie peut être produite directement sans outillage |
| Qualité | Contrôles matière, dimensionnels, CND et fonctionnels peuvent être reliés à des risques réels | La spécification exige une perfection universelle irréaliste au lieu d’une acceptation fonctionnelle définie |
| Modèle d’approvisionnement | Livraisons répétées, HMLV, stock de sécurité ou VMI justifient un outillage et des contrôles stables | La conception change encore si vite que l’outillage dur serait obsolète avant validation |
Sélection du procédé et fondamentaux de moulage
Partir de la fonction finale, pas du brut moulé
Les meilleurs RFQ de fonderie de précision commencent par ce que doit faire le composant fini. Un corps de vanne peut exiger intégrité sous pression, alésage de tige, géométrie de siège et alignement de brides. Un corps de pompe peut exiger une face d’étanchéité maîtrisée, un datum de palier et un passage de fluide interne. Un composant sanitaire peut exiger une géométrie nettoyable et une surface en contact produit polie. Un support structurel peut surtout exiger rigidité, position de montage et assemblage répétable.
Ces fonctions déterminent quelles caractéristiques peuvent rester brutes de moulage et lesquelles doivent être usinées. Elles déterminent aussi où CND, rugosité, essai de pression ou traçabilité renforcée apportent réellement de la valeur.
Une erreur courante est d’exiger tolérances serrées, surfaces très lisses et inspection maximale partout. Cela augmente généralement le coût sans améliorer la fonction. Affectez précision et vérification aux zones critiques pour la fonction.
Le procédé cire perdue au sol de silice, du plan à la pièce finie
Le procédé est une chaîne. Un défaut ou une ambiguïté introduit tôt peut réapparaître après traitement thermique ou usinage ; l’acheteur doit donc comprendre les principaux points de maîtrise.
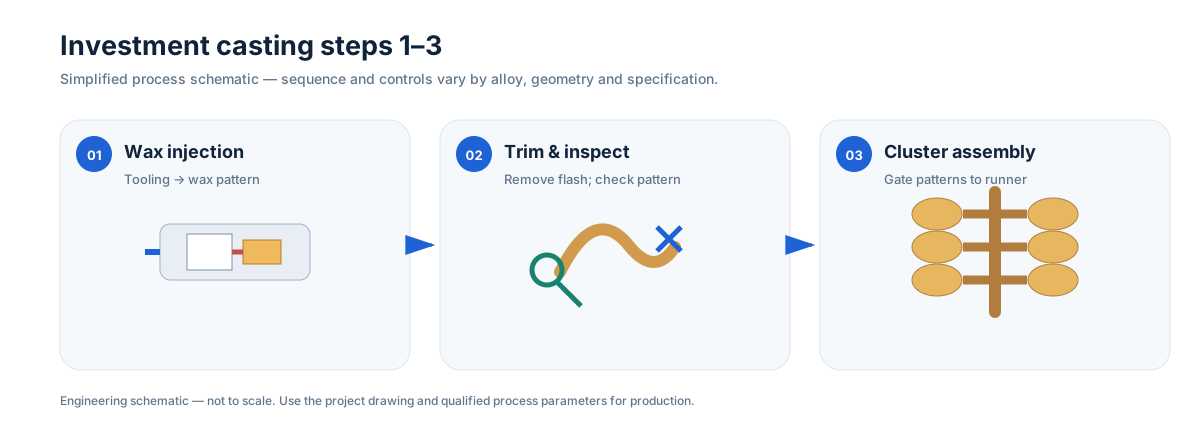
Revue du plan, DFM et outillage
Le fournisseur examine alliage, géométrie, retrait, sens de démoulage, volume annuel prévu, surépaisseurs, datums, surfaces critiques et exigences de contrôle. C’est le meilleur moment pour simplifier une fonction difficile ou déplacer la précision du moulage vers l’usinage CNC.
Production des modèles en cire
Les modèles reproduisent la géométrie near-net du composant. L’outillage doit intégrer sens de démoulage, retrait, contrôle dimensionnel et éventuelle stratégie de noyaux solubles/inserts. La qualité et la manipulation de la cire influencent la géométrie que la carapace céramique reproduira ensuite.
Assemblage et système d’alimentation
Les modèles sont assemblés sur un système d’alimentation. Les attaques ne sont pas seulement du métal perdu : elles pilotent l’entrée du métal, le remplissage et l’alimentation pendant solidification. Leur position influence aussi les zones de découpe et de meulage ; les surfaces cosmétiques ou fonctionnelles critiques doivent donc être considérées avant de concevoir l’arbre.
Construction de la carapace céramique
Des cycles de trempage, saupoudrage et séchage construisent la carapace autour de la cire. Elle doit résister au décirage, à la cuisson et au métal liquide. Les poches profondes, zones de céramique piégée et passages internes difficiles doivent être traités en DFM, pas comme un problème de nettoyage final.
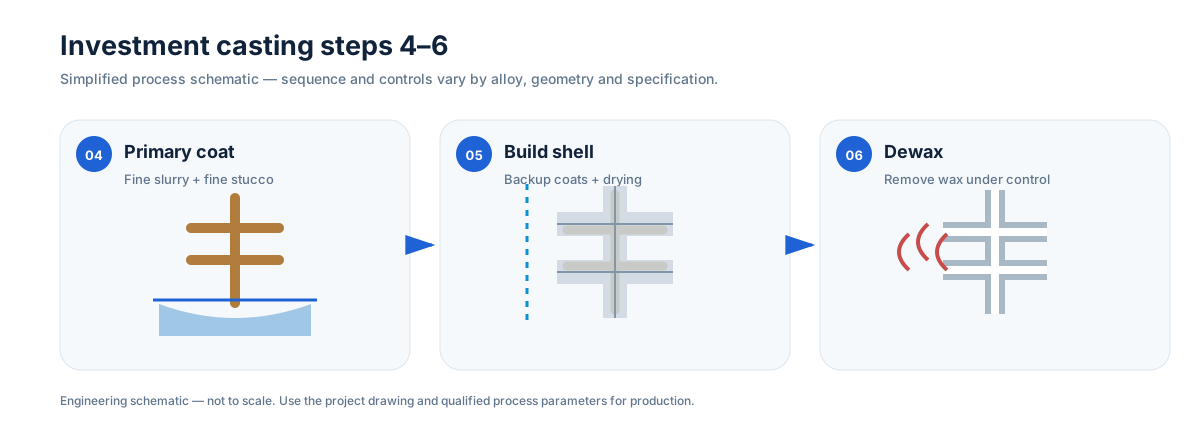
Décirage, cuisson, fusion et coulée
La cire est retirée, la carapace est cuite puis l’alliage spécifié est fondu et coulé selon une gamme maîtrisée. Chimie, pratique de fusion, température de carapace, conditions de coulée et solidification influencent la structure et la santé métallurgique obtenues.
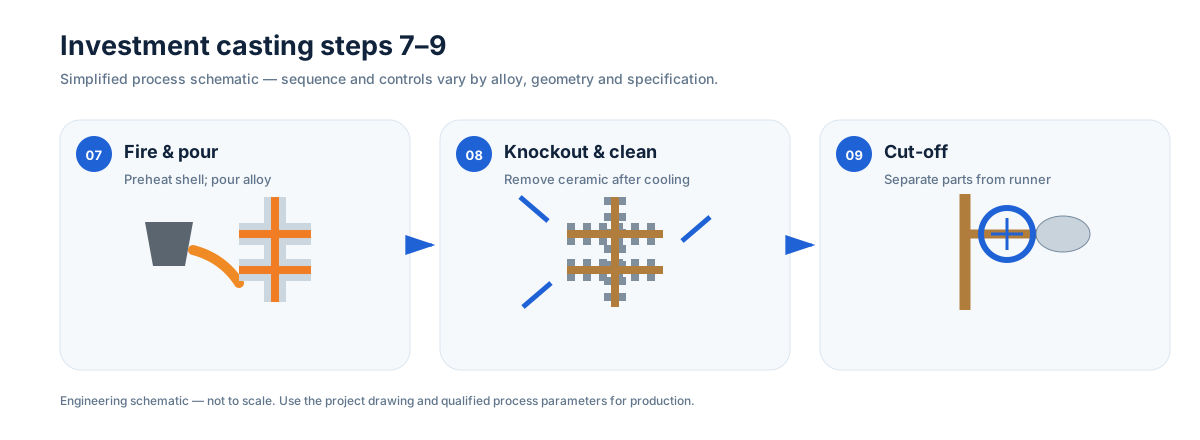
Décochage, découpe et finition
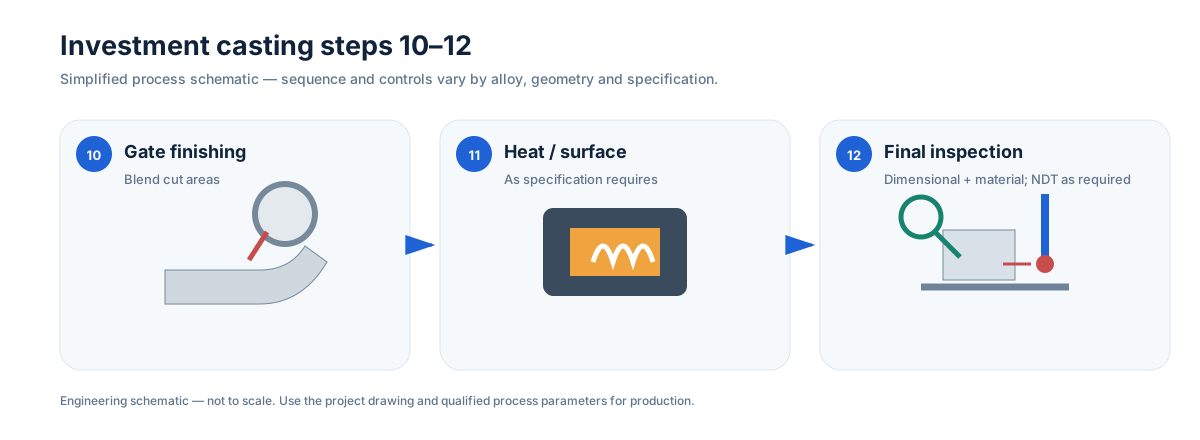
Après solidification, la céramique est retirée, les pièces sont séparées du système d’alimentation et les vestiges d’attaque sont fondus/meulés. Selon la spécification, la pièce peut ensuite passer par traitement thermique, nettoyage, redressage si autorisé, usinage, polissage/passivation et contrôle.
Géométrie de conception : ce qui rend un moulage robuste
La fonderie de précision permet des formes complexes, mais « complexe » ne signifie pas sans limites. Une production stable dépend du remplissage métal, de la résistance de carapace, de la solidification et de l’accès aux opérations après coulée.
Favoriser des transitions progressives
Des transitions abruptes entre parois minces et masses isolées peuvent créer des difficultés de remplissage et de solidification. Utilisez rayons et transitions progressives lorsque la fonction le permet. L’objectif n’est pas une épaisseur identique partout, mais une géométrie sans points chauds inutiles ni chemins d’écoulement impossibles.
Utiliser les rayons intentionnellement
Les angles internes vifs sont rarement souhaitables. Les rayons améliorent l’écoulement, réduisent les concentrations de contraintes locales et rendent outillage/carapace plus tolérants. Leur valeur finale doit rester compatible avec la fonction et l’espace disponible.
Penser au démoulage de la cire
Les formes qui verrouillent mécaniquement le modèle dans l’outil peuvent nécessiter tiroirs, inserts, noyaux solubles ou un concept d’outillage plus complexe. Simplifier une fonction avant l’outillage réduit souvent le coût initial et le risque de maintenance à long terme.
N’intégrer des fonctions que lorsque l’intégration crée de la valeur
Le procédé peut combiner bossages, oreilles, nervures, plots et passages courbes. L’intégration est utile lorsqu’elle supprime usinage, soudure, assemblage ou chemins de fuite. N’intégrez pas une fonction seulement parce que le procédé le permet si une solution modulaire est plus facile à entretenir ou contrôler.
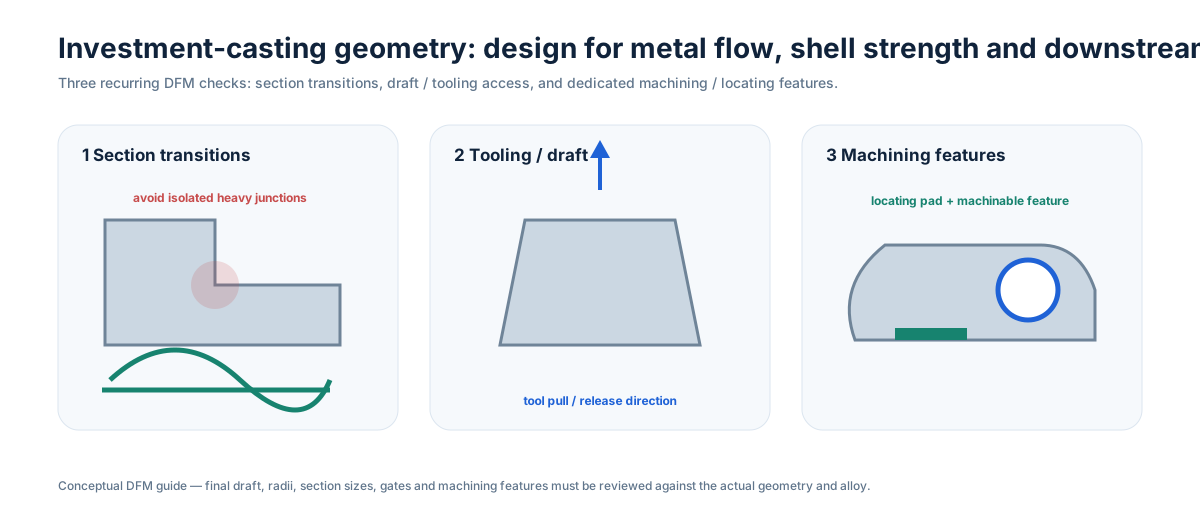
Pour le détail géométrique, consultez le Guide de conception en fonderie de précision ↗ et le guide d’épaisseur minimale ↗.
Épaisseur de paroi et transitions de section
Il n’existe pas une épaisseur minimale universelle pour toutes les pièces. La faisabilité dépend de la fluidité de l’alliage, longueur d’écoulement totale, surface, géométrie locale, conditions de carapace, taille de pièce et rapport entre zones minces et massives.
Évitez donc de copier une valeur générique de manuel sur chaque fonction. Il est préférable d’identifier :
- les zones fonctionnelles les plus minces ;
- les longs chemins d’écoulement vers les zones minces ;
- les fortes jonctions proches de parois minces ;
- le stock local nécessaire à l’usinage ;
- les zones où l’épaisseur fait partie d’une enveloppe sous pression ;
- les géométries difficiles à nettoyer ou à débarrasser de la céramique.
Le guide d’épaisseur minimale ↗ explique comment les examiner avant outillage.
Matières, tolérances et conception moulage-vers-usinage
Le choix matière fait partie de la conception du procédé
La fonderie de précision est souvent retenue parce qu’elle forme des alliages coûteux à usiner dans la masse ou difficiles à fabriquer en formes complexes de pression/écoulement.
Notre gamme actuelle comprend notamment :
- inox austénitiques ;
- nuances moulées correspondant aux familles 304/316 courantes lorsque spécifiées ;
- duplex et super-duplex ;
- aciers carbone et faiblement alliés ;
- inox durcissables par précipitation, par exemple applications type 17-4PH lorsqu’elles sont spécifiées ;
- alliages résistants à chaud ;
- familles base nickel.
La matière doit être choisie selon le plan/la norme applicable, corrosion, température, résistance, restrictions de soudage/réparation, état thermique, usinabilité et exigences de vérification. Un simple nom commercial ne suffit pas pour un RFQ maîtrisé.
Pour duplex et super-duplex, chimie, traitement thermique, équilibre de phases, usinage et vérification doivent être planifiés ensemble. Voir le guide Duplex & Super Duplex ↗.
Tolérances dimensionnelles : séparer les exigences brutes et usinées
La fonderie de précision permet une géométrie near-net utile, mais le plan le plus économique distingue :
- dimensions fonctionnelles nécessitant l’usinage CNC ;
- dimensions brutes contrôlées influençant assemblage ou réglage aval ;
- géométries de référence/non critiques où une tolérance plus large est acceptable.
Les tolérances dépendent de taille, géométrie, alliage, stratégie d’outillage, schéma de datums, comportement après redressage/traitement thermique et capabilité. Évitez d’appliquer une même tolérance ± serrée partout.
La stratégie de datums est essentielle. Un plan peut créer involontairement une chaîne difficile en contrôlant une fonction usinée par rapport à une surface brute instable. Si la fonction le permet, créez un système de datums usinés pouvant être établi répétablement depuis le brut.
Voir Tolérances de fonderie de précision ↗.
Surépaisseur d’usinage : le stock n’est pas « du métal en plus partout »
La surépaisseur doit être là où le CNC a besoin de matière pour nettoyer la surface et établir la caractéristique finale. Trop de stock peut lui-même poser problème : cycles plus longs, sections plus massives, usure outil accrue et risque supérieur d’ouvrir une discontinuité sous-surface.
Questions utiles :
- Quelles surfaces doivent nettoyer à 100 % ?
- Quel datum brut localisera la première prise d’usinage ?
- Quelle distorsion locale est attendue après traitement thermique ?
- La surface usinée intersecte-t-elle l’enveloppe sous pression ?
- Un bossage/plot peut-il assurer un bridage stable sans devenir une masse finie inutile ?
- Le stock est-il équilibré autour d’un alésage/diamètre plutôt que placé d’un seul côté ?
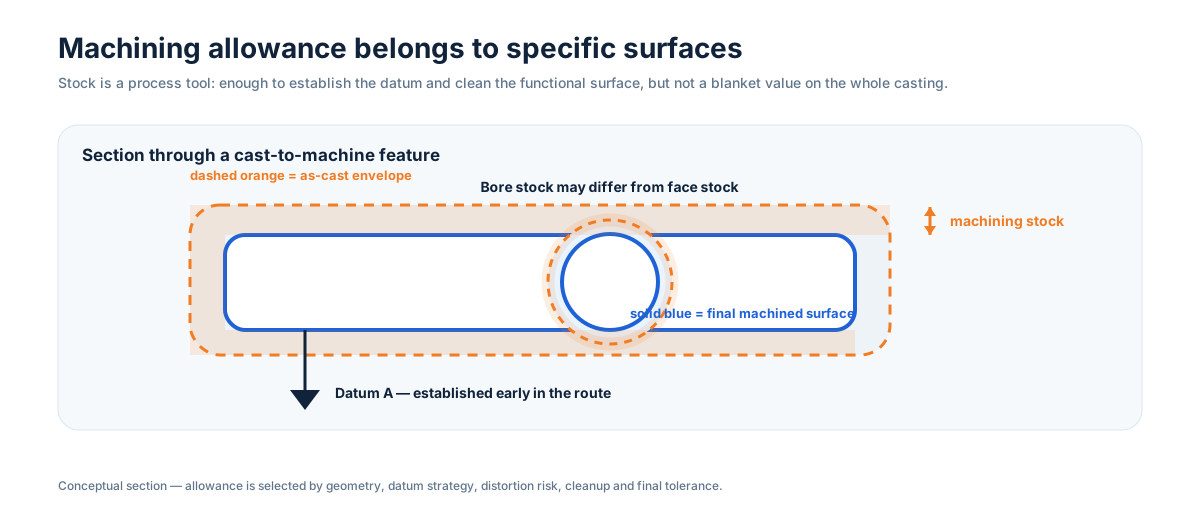
Utilisez le guide sur la surépaisseur ↗ et Concevoir des pièces moulées pour l’usinage CNC ↗ pour planifier la gamme.
Conception moulage-vers-usinage : une seule gamme, pas deux fournisseurs déconnectés
Les composants les plus intéressants ne sont souvent pas « finis » après découpe. Ils prennent leur valeur après usinage des alésages, filetages, sièges, faces d’étanchéité, ajustements de palier et datums.
| Sujet | Décision de moulage | Conséquence en usinage |
|---|---|---|
| Plots de datum | Prévoir une géométrie stable et accessible | Moins de prises instables et meilleure répétabilité |
| Stock | Surépaisseur locale sur fonctions critiques | Nettoyage suffisant sans cycles inutiles |
| Distorsion | Anticiper effets de section/traitement thermique | Séquencer les prises pour enlever le stock progressivement |
| Bridage | Éviter zones faibles ou cosmétiques | Maintenir sans marquage ni perte de fonction |
| Enveloppe sous pression | Identifier les intersections avec parois usinées | Positionner l’essai fonctionnel après les usinages concernés |
| Inspection | Définir tôt les datums finaux | CMM/rapport alignés avec la logique du plan fini |
Dans notre atelier, 40+ machines CNC couvrent tournage, fraisage, turn-mill, HMC, VMC et multi-axes. Cela permet de revoir la conception du brut en fonction de la gamme d’usinage réelle avant libération de l’outillage.
État de surface : brut, grenaillé, usiné et poli sont des spécifications différentes
Un plan de moulage doit distinguer les zones de surface importantes :
- brut de moulage / reproduction de carapace ;
- surface grenaillée ou nettoyée ;
- zones de raccord après découpe des attaques ;
- surfaces usinées CNC ;
- surfaces polies mécaniquement ;
- surfaces passivées/électropolies si spécifiées ;
- zones cosmétiques ou en contact produit.
Un chiffre de rugosité sans raison fonctionnelle peut créer du travail inutile. Une face d’étanchéité peut nécessiter usinage et Ra maîtrisé ; une surface sanitaire peut nécessiter un polissage progressif ; une surface externe non fonctionnelle peut n’exiger qu’un état nettoyé régulier.
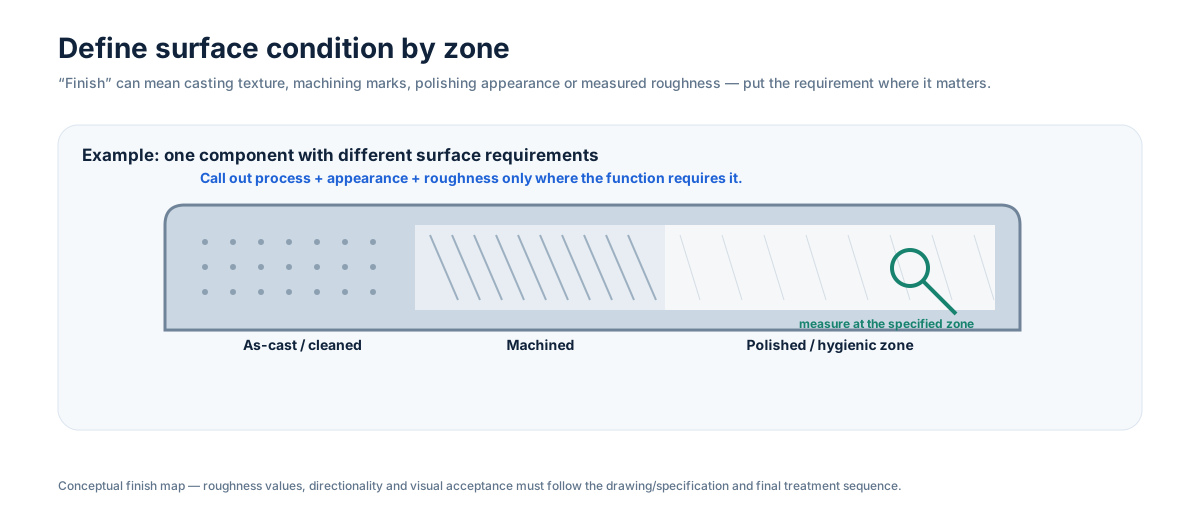
Voir État de surface des pièces moulées ↗.
Le traitement thermique doit être relié au plan final
Le traitement thermique peut affecter propriétés mécaniques, corrosion, dureté, microstructure et stabilité dimensionnelle. Il peut aussi modifier l’ordre du redressage et de l’usinage.
Le RFQ doit donc indiquer l’état matière requis ou la norme applicable plutôt que « traiter thermiquement si nécessaire ». Pour certains alliages, mise en solution, vieillissement, détente ou autres cycles sont indispensables pour obtenir les propriétés spécifiées. Pour les alliages sensibles à la corrosion, la gamme thermique peut être aussi importante que la chimie nominale.
Notre page Traitement thermique ↗ explique comment les voies internes et spécialistes externes sont coordonnées selon l’exigence.
Défauts, intégrité sous pression et contrôle qualité
Défauts, discontinuités et critères d’acceptation réalistes
Le moulage est un procédé de mise en forme métallurgique. La qualité doit être définie par la fonction, la norme applicable et les critères convenus, pas par une demande indéfinie de « zéro défaut partout ».
Les sujets courants à gérer comprennent :
- discontinuités liées au retrait ;
- indications gaz ou inclusions ;
- manque de remplissage ;
- états de surface liés à la carapace/céramique ;
- criques à chaud ou fissures ;
- distorsion dimensionnelle ;
- imperfections de découpe/meulage ;
- discontinuités sous-surface exposées après usinage.
La bonne réponse n’est pas une inspection universelle, mais un plan de contrôle reliant conception, procédé, CND et vérification finale à la zone critique.
Réparation, soudure de réparation et imprégnation doivent être spécifiées, pas supposées
Certaines pièces peuvent autoriser une réparation locale ; d’autres l’interdisent totalement ou la limitent dans les zones de pression, fatigue, étanchéité ou contact produit. L’acheteur doit indiquer la règle sur le plan ou la spécification d’achat.
Lorsqu’une réparation laser contrôlée est autorisée, matière, emplacement, procédure, finition après réparation et recontrôle doivent être convenus. Si l’imprégnation est envisagée pour un service sous pression, elle exige aussi une approbation explicite et une séquence définie par rapport à l’usinage et aux essais de fuite.
Ne découvrez pas ces divergences au moment de l’approbation du premier article. Mettez-les dans le RFQ.
Les pièces étanches sous pression exigent une approche système
Un corps de vanne, de pompe, un collecteur ou un composant de refroidissement liquide peut être dimensionnellement conforme et fuir si l’enveloppe sous pression n’est pas gérée comme un système.
Questions clés :
- Où se situe exactement l’enveloppe sous pression ?
- Quelles surfaces usinées l’intersectent ?
- Quel fluide et quelles conditions de service s’appliquent ?
- Quels CND avant/après usinage ?
- Quel essai pression/fuite à l’état fini ?
- Réparation ou imprégnation sont-elles autorisées ?
- Quel critère d’acceptation et quelle fréquence d’échantillonnage ?
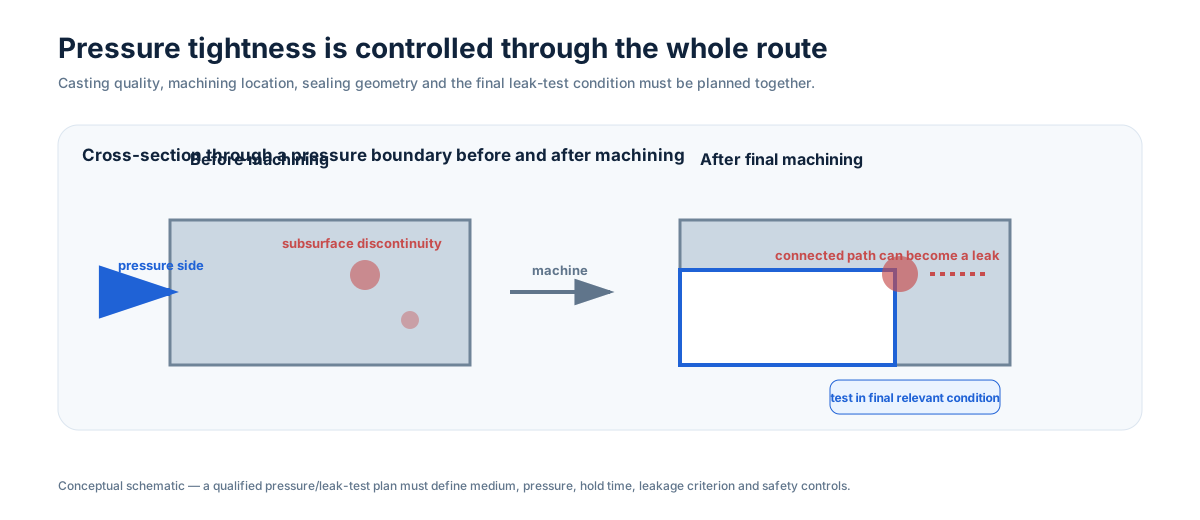
Voir Composants moulés et usinés étanches ↗ et Porosité & étanchéité ↗.
Planification qualité : inspecter les risques qui comptent
Un plan de contrôle peut combiner :
- vérification de chimie matière ;
- enregistrements de traitement thermique si requis ;
- contrôle dimensionnel et rapports CMM ;
- contrôle surface/rugosité ;
- dureté ;
- ferrite ou autres contrôles d’état matière si applicables ;
- ressuage, ultrasons ou radiographie selon besoin et pertinence ;
- essais pression/fuite des composants d’enveloppe ;
- traçabilité au niveau lot/coulée/documentation convenu.
Chez China Precision Metal, les moyens principaux comprennent des CMM Hexagon et Mitutoyo, spectrométrie, mesure ferrite et rugosité, dureté Brinell/Rockwell, essais pression, plus des voies CND coordonnées lorsque spécifiées. Les essais spécialistes sont coordonnés lorsqu’ils dépassent la routine interne.
Voir Qualité & Inspection ↗ et Équipements d’inspection ↗.
Le premier article et la validation doivent prouver la gamme, pas seulement les dimensions
Un premier article est surtout utile lorsqu’il valide la logique de production :
- bon alliage et bon état thermique ;
- géométrie brute et stock d’usinage stables ;
- dimensions et datums critiques ;
- état des surfaces fonctionnelles ;
- exigences CND et pression/fuite ;
- marquage/traçabilité ;
- emballage et documentation d’approvisionnement.
Pour les programmes OEM répétitifs, documentez la gamme approuvée afin que les lots futurs ne dépendent pas seulement du savoir tacite.
Coût, outillage et modèle d’approvisionnement
Facteurs de coût : où va réellement l’argent
Le coût ne dépend pas seulement du poids. Les facteurs principaux incluent :
- complexité et durée de vie de l’outillage ;
- complexité de la cire/des noyaux ;
- coût alliage et rendement ;
- efficacité arbre/système d’alimentation ;
- difficulté de construction de carapace ;
- taille de pièce et rendement de coulée ;
- traitement thermique ;
- meulage/raccord et exigences cosmétiques ;
- temps CNC et nombre de prises ;
- étendue CND et inspection ;
- essais pression ;
- risque rebut/retouche créé par des spécifications irréalistes ;
- volume annuel et schéma de livraison.
Le prix brut le plus bas n’est pas toujours le coût fini le plus bas. Une meilleure géométrie near-net peut justifier un coût d’outillage ou de moulage supérieur si elle supprime usinage, soudure, sous-composants achetés ou risque de contrôle.
Économie de l’outillage : prototype, bridge et production répétitive
L’outillage distingue la fonderie de précision de l’usinage dans la masse. La question commerciale n’est pas « l’outillage coûte-t-il ? » mais « quelle valeur crée-t-il sur la vie du programme ? »
Un composant OEM répétitif peut justifier l’outillage s’il réduit durablement enlèvement matière, temps de réglage, fabrication ou assemblage. Pour les prototypes ou géométries qui changent vite, l’usinage direct ou des modèles additifs peuvent parfois être préférables jusqu’à stabilisation du design.
Pour le devis, fournissez la demande annuelle et la taille de livraison attendue, pas seulement la première commande. Cela donne une base réaliste aux choix d’outillage et de production.
Les programmes HMLV constituent un modèle d’exploitation différent
HMLV n’est pas simplement « petite quantité ». Cela signifie plusieurs références actives, différentes révisions, petits lots répétitifs et changements plus fréquents de réglage/inspection.
Un fournisseur HMLV compétent a besoin de :
- discipline de plans/révisions ;
- identification et maintenance de l’outillage ;
- maîtrise des montages et programmes ;
- ordonnancement flexible ;
- plans de contrôle liés à chaque référence ;
- solutions pratiques de stockage/livraison pour les références répétitives.
Notre modèle de production supporte spécifiquement les programmes industriels HMLV au lieu d’imposer à chaque projet le comportement d’une pièce commodité de grande série.
VMI, JIT et stockage peuvent dissocier économie de production et rythme de consommation
Un client peut consommer 50 pièces par mois alors que le lot économique est 200. Cela ne signifie pas qu’il doit recevoir les 200 en une fois.
Pour les programmes répétitifs, nous pouvons structurer VMI, stock de sécurité, commandes ouvertes, stock-and-release, Kanban et livraison JIT via des dispositions d’entreposage convenues aux États-Unis, en Europe et en Chine. Min/max, propriété du stock, prévisions, fréquence de libération et règles de réapprovisionnement sont propres à chaque programme.
Voir Programmes VMI, JIT & Stocking ↗.
Comparer la fonderie de précision aux procédés alternatifs
| Procédé | Généralement fort lorsque | Points de vigilance |
|---|---|---|
| Fonderie de précision | Géométrie near-net complexe, aciers/alliages élevés, fonctions intégrées, volume répétitif modéré, cast-to-machine | Outillage, délai process, nécessité de concevoir pour moulage et finition |
| CNC dans la masse | Peu d’engagement outillage, prototypes, géométrie simple/moyenne, fonctions finales très précises | Fort enlèvement matière, cycles longs sur formes complexes, déchets coûteux d’alliage |
| Forgeage | Forte exigence structurelle, géométrie favorable au forgeage, volume répétitif | Limites de forme, usinage important parfois nécessaire |
| Moulage sable | Pièces plus grandes, outillage moins cher, enveloppes de moulage larges | Surface/détail plus grossiers et souvent davantage d’usinage |
| Moulage sous pression | Très grande série non ferreuse et cycles rapides | Outillage coûteux, limites alliage/procédé |
| MIM | Très petites pièces complexes à volume important | Fenêtre taille/matière/procédé et économie d’outillage |
| Fabrication/soudure | Grandes structures, combinaisons tôle/plaque/tube, flexibilité de conception | Distorsion de soudage, chemins de fuite, plusieurs composants et main-d’œuvre |
Pour comparer cinq voies, voir Fonderie vs forgeage vs CNC vs MIM vs moulage sous pression ↗.
Qualification fournisseur et préparation du RFQ
Qualification fournisseur : questions qui valent la peine
Un acheteur doit pouvoir obtenir des réponses claires à ces questions :
- Quel procédé de fonderie de précision est utilisé pour cet alliage/cette géométrie ?
- Quelles plages réalistes de poids et capacité ?
- Quelles opérations sont internes et lesquelles externes mais maîtrisées ?
- Comment chimie alliage et traitement thermique sont-ils vérifiés ?
- Comment outillage, modèles cire et révisions sont-ils contrôlés ?
- Comment l’usinage est-il intégré au plan de moulage ?
- Quelles ressources CMM/matière/CND/essai pression sont disponibles ?
- Comment premiers articles et changements process sont-ils documentés ?
- Comment non-conformités et réparations autorisées sont-elles gérées ?
- Le fournisseur peut-il soutenir HMLV répétitif, VMI, JIT ou second-source ?
- Peut-il montrer de vraies pièces comparables en géométrie/difficulté process ?
- La gamme chiffrée correspond-elle à la pièce finie, et pas seulement au brut ?
Notre page Qualification fournisseur ↗ regroupe capacités de fabrication, QMS, inspection et programmes d’approvisionnement utiles à l’onboarding OEM.
Ce qu’il faut inclure dans un RFQ de fonderie de précision
Pour un DFM et un devis efficaces, envoyez :
- modèle 3D natif ;
- plan 2D contrôlé et révision ;
- nuance et norme matière ;
- volume annuel et taille de livraison/lot ;
- dimensions critiques, datums et GD&T ;
- surfaces à usiner ;
- rugosité/polissage par zone ;
- traitement thermique et dureté ;
- type, étendue et norme d’acceptation CND si requis ;
- méthode d’essai pression/fuite, pression, fluide, durée et acceptation si applicable ;
- permissions/interdictions de soudure de réparation et imprégnation ;
- exigences de traçabilité, CoC, certificats matière et rapports ;
- emballage/propreté ;
- objectif sourcing : nouveau design, baisse de coût, second source, support reshoring ou débordement de capacité ;
- besoins VMI/JIT/stock de sécurité si l’approvisionnement répétitif compte.
Erreurs RFQ courantes qui ralentissent le devis
Envoyer uniquement un fichier STEP
Un modèle 3D définit la géométrie mais généralement pas tolérances, norme matière, état de surface, essais, traçabilité ni volume annuel.
Envoyer uniquement un PDF 2D
Un plan peut ne pas contenir toute la géométrie complexe utile au DFM. Envoyez 2D et 3D lorsqu’ils existent.
Appliquer une tolérance serrée partout
Cela masque les dimensions réellement importantes et pousse le fournisseur à chiffrer le risque plutôt que la fonction.
Écrire « zéro porosité » sans définir de zone fonctionnelle
Identifiez enveloppes sous pression, surfaces d’étanchéité et intersections d’usinage critiques.
Demander un prix pièce sans volume annuel
Outillage, réglage, taille de lot et modèle d’approvisionnement dépendent du programme, pas seulement du premier PO.
Définir un essai de fuite sans critère d’acceptation
« Essai de fuite requis » est incomplet. Définissez fluide, pression/vide, temps de maintien, perte/taux de fuite admissible ou critère visuel, et l’étape du procédé où l’essai a lieu.
Aperçu des capacités China Precision Metal
| Capacité | Périmètre publié actuel |
|---|---|
| Fonderie de précision | Procédé cire perdue au sol de silice |
| Poids pièce | 3 g–150 kg |
| Capacité de coulée | Environ 150 tonnes/mois |
| Matières | Inox, duplex, carbone/allié, résistants à chaud et familles base nickel selon plan/norme |
| Usinage CNC | 40+ machines ; tournage, fraisage, turn-mill, HMC, VMC, 3/4/5 axes |
| Finition | Finition mécanique, polissage, grenaillage, passivation/électropolissage si spécifiés |
| Inspection | CMM, vérification chimie/matière, dureté, rugosité, ferrite et CND coordonnés |
| Validation fonctionnelle | Épreuves hydrostatiques et pneumatiques pression/fuite si spécifiées |
| Modèle d’approvisionnement | Revue prototype-vers-répétitif, HMLV, second source, commande ouverte, stockage, VMI/JIT |
Ce sont des capacités d’entreprise, pas des limites universelles pour chaque pièce. La faisabilité finale dépend du plan, de l’alliage, de la géométrie, de la quantité et des critères d’acceptation.
Comment utiliser le reste de cette bibliothèque technique
Utilisez ce guide pilier comme point de départ, puis approfondissez uniquement là où la pièce l’exige :
- Procédé de fonderie de précision ↗
- Guide de conception ↗
- Tolérances de fonderie de précision ↗
- Épaisseur minimale ↗
- Surépaisseur d’usinage ↗
- État de surface ↗
- Porosité & étanchéité ↗
- Concevoir les pièces moulées pour CNC ↗
- Composants moulés et usinés étanches ↗
- Duplex & Super Duplex ↗
FAQ acheteur et prochaine étape
Questions fréquemment posées
La fonderie de précision est-elle réservée aux petites pièces ?
Non. Taille et poids pratiques dépendent de la fonderie et de la géométrie. Notre plage publiée est de 3 g à 150 kg, mais le plan détermine toujours la faisabilité.
Supprime-t-elle l’usinage CNC ?
Elle peut le réduire fortement ; elle l’élimine rarement pour les pièces avec alésages précis, filetages, sièges, faces d’étanchéité ou datums contrôlés. La meilleure conception utilise le moulage pour la forme near-net et le CNC pour les interfaces fonctionnelles.
Est-elle toujours moins chère qu’un usinage dans la masse ?
Non. Elle devient attractive lorsque l’outillage et le moulage économisent suffisamment d’usinage récurrent, matière, fabrication ou assemblage sur la durée du programme. Les pièces simples de faible volume peuvent rester meilleures en usinage direct.
Peut-on obtenir des pièces étanches sous pression ?
Oui, mais l’intégrité sous pression doit être traitée comme un système : conception, santé du moulage, usinage, surfaces d’étanchéité, CND si nécessaires et essai fuite/pression défini à l’état fini.
Quand demander un retour DFM ?
Avant libération de l’outillage. C’est alors que géométrie, stock, datums, attaques, zones de finition et inspection peuvent encore être modifiés économiquement.
Quel est le moyen le plus rapide d’obtenir un devis utile ?
Envoyez plan 2D + modèle 3D + matière + quantité annuelle + exigences critiques. Pour une pièce sous pression ou fortement finie, ajoutez en même temps les critères d’acceptation fonctionnels.
À retenir pour le RFQ
La fonderie de précision fonctionne au mieux lorsque l’acheteur et le fournisseur définissent ensemble la gamme du composant fini : mouler la géométrie qui bénéficie du near-net, n’usiner que les interfaces nécessitant de la précision, contrôler les vrais risques de service et structurer outillage/lot/stockage autour du programme annuel réel.
Envoyez le plan contrôlé et le modèle 3D à info@chinaprecisionmetal.com pour une revue DFM moulage + usinage.