
Rehbere genel bakış
Bu rehber ne içindir
Hassas döküm, net şekle yakın geometri, alaşım seçimi ve sonraki işleme birlikte çalıştığında işlenmiş kütüğün, dövmenin, kaynaklı fabrikasyonun, çok parçalı montajın veya başka bir döküm prosesinin yerini alabilir. Parça çok basitse, aşırı büyükse, geniş gevşek toleranslı yüzeyler baskınsa veya hacim/geometri kombinasyonu dövme, kum döküm, basınçlı döküm, MIM ya da doğrudan CNC için daha uygunsa yanlış proses de olabilir.
Bu rehber alıcılar, tasarım mühendisleri, kalite mühendisleri ve tedarikçi geliştirme ekipleri için yazılmıştır. Kayıp mum dökümün ders kitabı tanımından ziyade prosesin üretimde kararlı ve ekonomik olup olmayacağını belirleyen kararlara odaklanır.
China Precision Metal'de mevcut hassas döküm rotamız silika-sol kayıp mum prosesini kullanır, parça başına 3 g–150 kg aralığını kapsar, yaklaşık 150 ton/ay döküm kapasitesine sahiptir ve teknik resim gerektirdiğinde 40+ CNC makinesi, yüzey işlemleri, muayene, malzeme doğrulaması, NDT ve basınç/sızıntı testine kadar devam edebilir.
Tek karar tablosunda hassas döküm
| Alıcı sorusu | Hassas döküm genellikle şu durumda caziptir… | Prosesi şu durumda yeniden düşünün… |
|---|---|---|
| Geometri | Birkaç çıkıntı, nervür, eğri yüzey, akış yolu veya özellik tek bir net şekle yakın parçada birleştirilebiliyorsa | Geometri esasen standart stoktan verimli işlenen basit blok, plaka veya mil ise |
| Malzeme | Paslanmaz, dubleks, karbon/alaşımlı, ısıya dayanıklı veya nikel bazlı alaşımlar gerekiyorsa | Ticari malzeme ve çok basit şekil başka bir yüksek hacimli prosesi tercih ettiriyorsa |
| İşleme | Yalnızca kritik yüzler, delikler, dişler, sitler ve datumlar CNC finişi gerektiriyorsa | Dökümün çoğu yine işleme ile kaldırılacaksa |
| Montaj | Döküm kaynakları, bağlantı elemanlarını veya birkaç fabrikasyon parçayı ortadan kaldırabiliyorsa | Montaj kasıtlı olarak modülerse veya ayrılabilir kalması gerekiyorsa |
| Hacim | Kalıp tekrarlayan üretime veya parça ailesine yayılabiliyorsa | Talep tek seferlikse ve geometri doğrudan kalıpsız üretilebiliyorsa |
| Kalite | Malzeme, boyutsal, NDT ve işlevsel kontroller gerçek servis risklerine bağlanabiliyorsa | Spesifikasyon tanımlı işlevsel kabul yerine gerçekçi olmayan evrensel kusursuzluk gerektiriyorsa |
| Tedarik modeli | Tekrarlayan sevkiyatlar, HMLV programları, emniyet stoğu veya VMI kararlı kalıp ve proses kontrollerini haklı çıkarıyorsa | Tasarım, sert kalıp doğrulamadan önce eskitecek kadar hızlı değişiyorsa |
Proses seçimi ve döküm temelleri
Dökümle değil, bitmiş işlevle başlayın
En iyi hassas döküm RFQ'ları bitmiş bileşenin ne yapması gerektiğini belirlemekle başlar. Bir vana gövdesi basınç bütünlüğü, mil deliği, sit geometrisi ve flanş hizalaması gerektirebilir. Pompa gövdesi kontrollü conta yüzeyi, yatak datumu ve iç akış yolu gerektirebilir. Hijyenik bileşen temizlenebilir geometri ve polisajlı ürün temas yüzeyi gerektirebilir. Yapısal braket için esas olan rijitlik, montaj konumu ve tekrarlanabilir montaj olabilir.
Bu işlevsel gereklilikler hangi özelliklerin döküm kalabileceğini, hangilerinin işlenmesi gerektiğini belirler. Ayrıca NDT, pürüzlülük, basınç testi veya gelişmiş izlenebilirliğin gerçekten nerede değer kattığını da belirler.
Yaygın bir tedarik hatası her özellikte sıkı tolerans, çok düzgün yüzey ve maksimum muayene istemektir. Bu normalde işlevi iyileştirmeden maliyet ekler. Hassasiyeti ve doğrulamayı işleve kritik bölgelere ayırın.
Teknik resimden bitmiş parçaya silika-sol kayıp mum prosesi
Proses bir zincirdir. Erken aşamada giren kusur veya belirsizlik ısıl işlem veya işleme sonrasında yeniden ortaya çıkabilir; bu nedenle alıcılar başlıca kontrol noktalarını anlamalıdır.
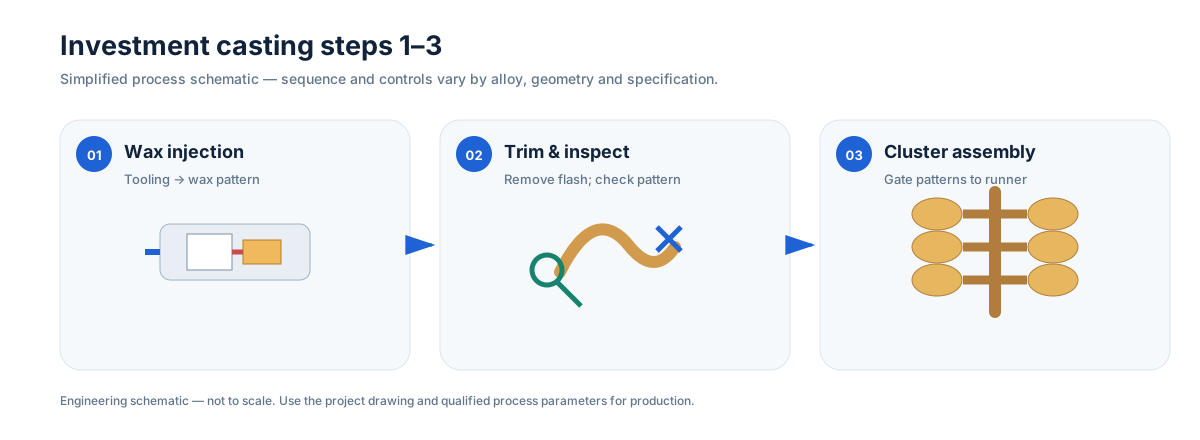
Teknik resim, DFM ve kalıp incelemesi
Tedarikçi alaşımı, geometriyi, çekme davranışını, kalıp yönünü, beklenen yıllık hacmi, işleme payını, datumları, kritik yüzeyleri ve muayene gerekliliklerini inceler. Zor bir özelliği basitleştirmek veya hassasiyeti dökümden CNC işlemeye taşımak için en iyi aşamadır.
Mum model üretimi
Mum modeller net şekle yakın bileşen geometrisini tekrarlar. Model kalıbı çıkış yönünü, çekmeyi, boyutsal kontrolü ve çözünebilir/maça stratejisini hesaba katmalıdır. Mum kalitesi ve kullanım şekli, seramik kabuğun daha sonra tekrar edeceği geometriyi etkiler.
Montaj ve yolluklama
Modeller bir besleme sistemine monte edilir. Yolluk yalnızca artık metal değildir: metalin kalıba nasıl girdiğini, dökümün nasıl dolduğunu ve katılaşmanın nasıl beslendiğini kontrol eder. Yolluk konumu ayrıca kesim ve düzeltme bölgelerini etkiler; bu nedenle ağaç tasarlanmadan önce kritik kozmetik veya işlevsel yüzeyler dikkate alınmalıdır.
Seramik kabuk oluşturma
Tekrarlanan daldırma, kumlama ve kurutma, mum model çevresinde seramik kabuk oluşturur. Kabuk bütünlüğü mum giderme, pişirme ve sıvı metale dayanmalıdır. Bu nedenle derin cepler, sıkışan seramik ve zor iç kanallar, sonda temizlik problemi olarak değil DFM sırasında ele alınmalıdır.
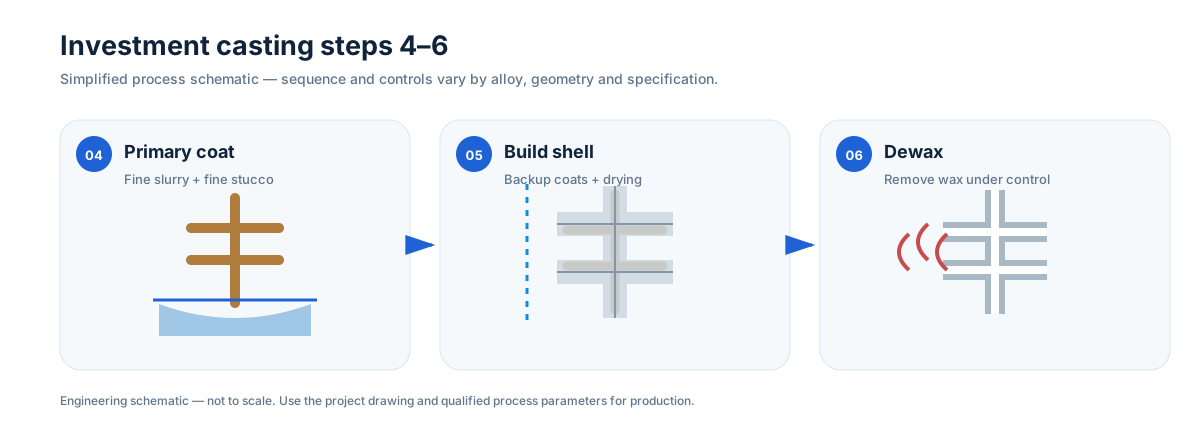
Mum giderme, pişirme, ergitme ve döküm
Mum uzaklaştırılır, kabuk pişirilir ve belirtilen alaşım kontrollü rota altında ergitilip dökülür. Alaşım kimyası, ergitme uygulaması, kabuk sıcaklığı, döküm koşulları ve katılaşma davranışı ortaya çıkan yapıyı ve sağlamlığı etkiler.
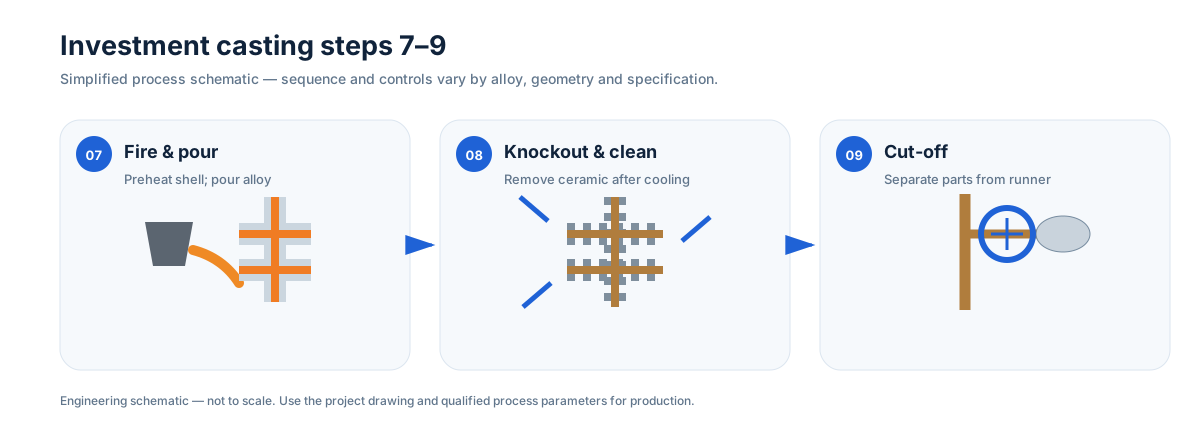
Kabuk kırma, kesim ve finisaj
Katılaşmadan sonra seramik uzaklaştırılır, parçalar besleme sisteminden ayrılır ve yolluk kalıntıları düzeltilir. Döküm daha sonra spesifikasyona bağlı olarak ısıl işlem, temizleme, izin verildiğinde doğrultma, işleme, polisaj/pasivasyon ve muayeneden geçebilir.
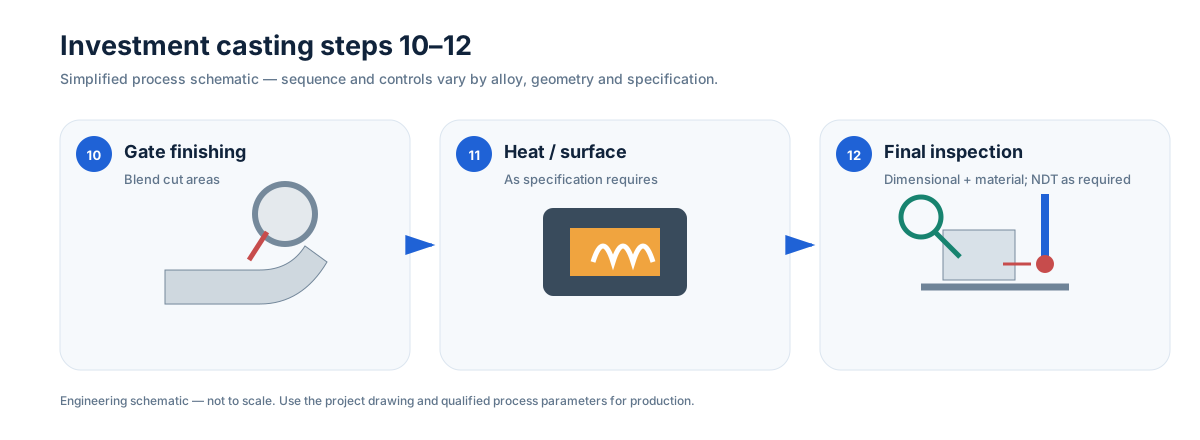
Tasarım geometrisi: bir dökümü sağlam yapan nedir
Hassas döküm karmaşık geometriyi destekler, ancak ‘karmaşık’ sınırsız demek değildir. Kararlı üretim metal akışına, kabuk dayanımına, katılaşmaya ve döküm sonrası erişime bağlıdır.
Kademeli kesit değişimlerini tercih edin
İnce cidarlardan izole ağır kesitlere ani geçişler dolum ve katılaşma zorlukları yaratabilir. İşlev izin veriyorsa radyüsler ve kademeli geçişler kullanın. Amaç her yerde aynı cidar kalınlığı değil; gereksiz sıcak noktaları ve imkânsız akış yollarını önleyen geometridir.
Radyüsleri bilinçli kullanın
Döküm parçada keskin iç köşeler nadiren istenir. Radyüsler metal akışını iyileştirebilir, yerel gerilim yoğunlaşmasını azaltabilir ve kalıp/kabuk davranışını daha toleranslı hâle getirebilir. Nihai radyüs boyutu yine bileşen işlevine ve mevcut alana uymalıdır.
Mum kalıptan çıkışı düşünün
Mum modeli kalıpta mekanik olarak kilitleyen özellikler sürgüler, insertler, çözünebilir maçalar veya daha karmaşık kalıp konsepti gerektirebilir. Bir özellik kalıp öncesinde basitleştirilebiliyorsa alıcı çoğu zaman hem kalıp maliyetinden hem uzun vadeli bakım riskinden tasarruf eder.
Özellikleri yalnızca entegrasyon değer katıyorsa birleştirin
Hassas döküm çıkıntıları, kulakları, nervürleri, pedleri ve eğri kanalları birleştirebilir. Entegrasyon; işleme, kaynak, montaj veya sızıntı yollarını ortadan kaldırdığında en değerlidir. Proses yapabiliyor diye, modüler bir özellik servis veya kontrol açısından daha kolaysa gereksiz yere birleştirmeyin.
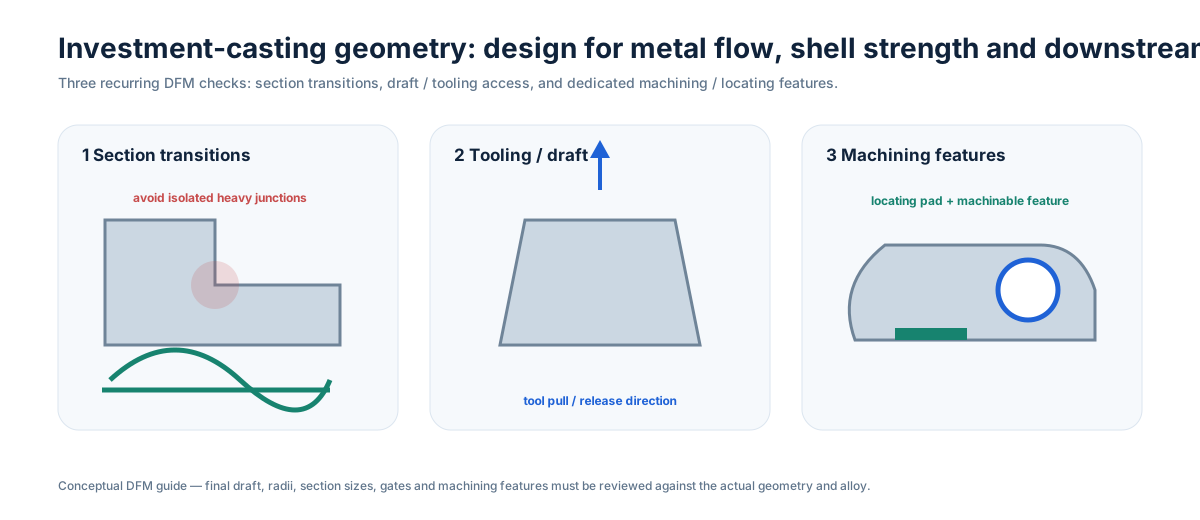
Geometriye özel ayrıntı için Hassas Döküm Tasarım Rehberi ↗ ve Minimum Cidar Kalınlığı rehberini ↗ kullanın.
Cidar kalınlığı ve kesit geçişleri
Tüm hassas dökümler için tek bir evrensel minimum cidar kalınlığı yoktur. Uygulanabilirlik alaşım akışkanlığına, toplam akış uzunluğuna, yüzey alanına, yerel geometriye, kabuk koşullarına, parça boyutuna ve ince-ağır kesit ilişkisine bağlıdır.
Bu nedenle alıcılar bir el kitabındaki genel ‘minimum cidarı’ her özelliğe uygulamaktan kaçınmalıdır. Daha iyi yaklaşım şunları belirlemektir:
- en ince işlevsel bölgeler;
- ince bölgelere uzanan uzun akış yolları;
- ince cidarlara yakın büyük ağır birleşimler;
- işleme için gereken yerel pay;
- cidar kalınlığının basınç sınırının parçası olduğu bölgeler;
- temizlik/seramik uzaklaştırmanın zor olduğu özellikler.
Minimum Cidar Kalınlığı rehberi ↗ bu bölgelerin kalıp öncesinde nasıl inceleneceğini açıklar.
Malzemeler, toleranslar ve dökümden işlemeye tasarım
Malzeme seçimi proses tasarımının parçasıdır
Hassas döküm çoğu zaman katı malzemeden işlemesi pahalı veya karmaşık basınç/akış şekline fabrikasyonu zor alaşımları biçimlendirebildiği için seçilir.
Mevcut malzeme kapsamımız şu aileleri içerir:
- östenitik paslanmaz çelikler;
- belirtildiğinde yaygın 304/316 ailelerine karşılık gelen döküm paslanmaz sınıfları;
- dubleks ve süper dubleks aileleri;
- karbon ve düşük alaşımlı çelikler;
- belirtildiğinde 17-4PH sınıfı uygulamalar gibi çökelme sertleşmeli paslanmazlar;
- ısıya dayanıklı alaşımlar;
- nikel bazlı alaşım aileleri.
Malzeme seçimi geçerli teknik resim/standarda, korozyon ortamına, sıcaklığa, dayanıma, kaynak/onarım kısıtlarına, ısıl işlem durumuna, işlenebilirliğe ve doğrulama gerekliliklerine dayanmalıdır. Ticari ad tek başına kontrollü RFQ için yeterli değildir.
Dubleks ve süper dubleks işlerde kimya, ısıl işlem, faz dengesi, işleme ve doğrulama birlikte planlanmalıdır. Dubleks ve Süper Dubleks Hassas Döküm rehberine ↗ bakın.
Boyutsal toleranslar: döküm ile işlenmiş gereklilikleri ayırın
Hassas döküm yararlı net şekle yakın geometriyi tutabilir, ancak en ekonomik teknik resim şunları birbirinden ayırır:
- CNC işleme gerektiren işlevsel ölçüler;
- montajı veya sonraki kurulumu etkileyen kontrollü döküm ölçüleri;
- daha geniş toleransın kabul edilebilir olduğu referans/kritik olmayan geometri.
Toleranslar boyuta, geometriye, alaşıma, ayırma/kalıp stratejisine, datum şemasına, doğrultma/ısıl işlem davranışına ve proses yeterliliğine bağlıdır. Her ölçüye tek bir sıkı ± değer uygulamaktan kaçının.
Datum stratejisi özellikle önemlidir. Teknik resim işlenmiş bir özelliği kararsız döküm yüzeyine göre kontrol ederek istemeden zor bir tolerans zinciri oluşturabilir. İşlev izin verdiğinde, dökümden tekrarlanabilir şekilde oluşturulabilen bir işleme datum sistemi kurun.
Daha odaklı tartışma için Hassas Döküm Toleransları ↗ sayfasına bakın.
İşleme payı: pay ‘her yerde ekstra metal’ değildir
İşleme payı, CNC'nin yüzeyi tam temizleyip bitmiş özelliği oluşturması için yeterli malzemeye ihtiyaç duyduğu yerde bulunmalıdır. Aşırı pay kendi sorunlarını yaratabilir: daha uzun çevrim süresi, daha ağır döküm kesitleri, daha fazla takım aşınması ve işlemenin yüzey altı süreksizliği açığa çıkarma riskinin artması.
Yararlı sorular şunlardır:
- Hangi yüzeyler %100 temizlenmeli?
- İlk işleme kurulumunu hangi döküm datumu konumlandıracak?
- Isıl işlem sonrası ne kadar yerel distorsiyon bekleniyor?
- İşlenmiş yüzey basınç sınırını kesiyor mu?
- Bir çıkıntı veya ped gereksiz bitmiş kütleye dönüşmeden kararlı bağlama sağlayabilir mi?
- Pay bir delik/çap çevresinde dengeli mi, yoksa tek tarafa mı yerleştirilmiş?
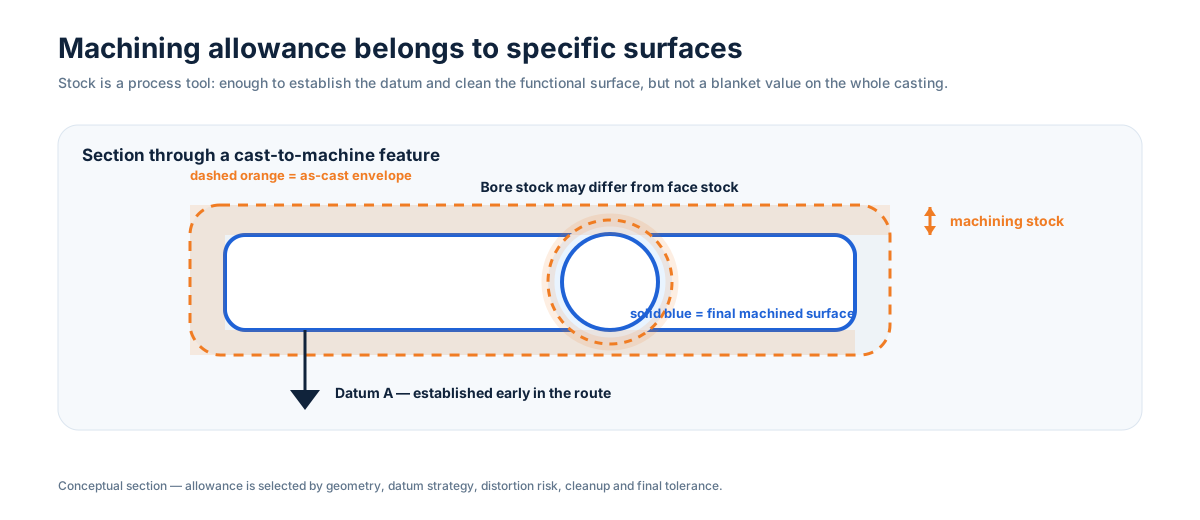
Dökümden işlemeye rotayı planlarken İşleme Payı rehberini ↗ ve CNC İşleme için Döküm Tasarımı ↗ sayfasını kullanın.
Dökümden işlemeye tasarım: birbirinden kopuk iki tedarikçi değil, tek rota
En değerli hassas döküm bileşenler çoğu zaman kesim aşamasında ‘bitmiş’ değildir. Delikler, dişler, sitler, sızdırmazlık yüzeyleri, yatak geçmeleri ve datumlar işlendikten sonra değer kazanırlar.
Dökümden işlemeye inceleme şunları kapsamalıdır:
| Konu | Döküm kararı | İşleme sonucu |
|---|---|---|
| Datum pedleri | Kararlı, erişilebilir konumlandırma geometrisi sağlayın | Daha az kararsız kurulum ve daha kolay tekrarlanabilirlik |
| Pay | Kritik özelliklerde yerel pay | Gereksiz çevrim süresi olmadan yeterli temizleme |
| Distorsiyon | Isıl işlem/kesit etkilerini öngörün | Kurulum sırası payı kademeli kaldırabilir |
| Sıkma | Zayıf veya kozmetik bölgelerden kaçının | Fikstür iz bırakmadan/işlev kaybı olmadan tutabilir |
| Basınç sınırı | İşlenmiş cidar kesişimlerini belirleyin | İşlevsel sızıntı testi ilgili işlemeden sonra konumlandırılabilir |
| Muayene | Nihai datumları erken tanımlayın | CMM/raporlama bitmiş teknik resim mantığıyla eşleşir |
Tesisimizdeki 40+ CNC makinesi tornalama, frezeleme, torna-freze, HMC, VMC ve çok eksenli işleri kapsar. Bu önemlidir; çünkü döküm tasarımı kalıp serbest bırakılmadan önce gerçek sonraki işleme rotasına göre incelenebilir.
Yüzey durumu: döküm, kumlanmış, işlenmiş ve polisajlı farklı spesifikasyonlardır
Bir döküm teknik resmi önemli yüzey bölgelerini birbirinden ayırmalıdır:
- döküm / kabuk kopyalı yüzey;
- kumlanmış veya temizlenmiş yüzey;
- yolluk düzeltme alanları;
- CNC işlenmiş yüzeyler;
- mekanik polisajlı yüzeyler;
- belirtildiğinde pasivasyon/elektropolisaj uygulanmış yüzeyler;
- kozmetik veya ürün temas bölgeleri.
İşlevsel bir neden olmadan verilen pürüzlülük sayısı gereksiz iş yaratabilir. Sızdırmazlık yüzeyi işleme ve kontrollü Ra gerektirebilir. Hijyenik yüzey kademeli polisaj isteyebilir. İşlevsiz dış döküm yalnızca tutarlı temizlenmiş durum gerektirebilir.
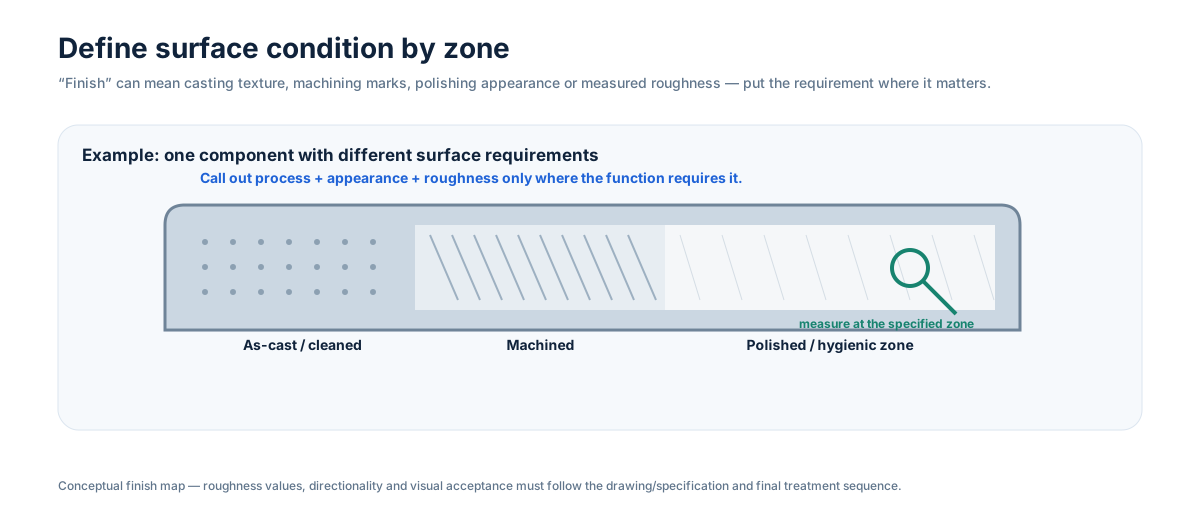
Odaklı alıcı rehberi için Döküm Yüzey Kalitesi ↗ sayfasına bakın.
Isıl işlem nihai teknik resme bağlanmalıdır
Isıl işlem mekanik özellikleri, korozyon davranışını, sertliği, mikroyapıyı ve boyutsal kararlılığı etkileyebilir. Doğrultma ve işleme sırasını da etkileyebilir.
Bu nedenle RFQ yalnızca ‘gerektiği gibi ısıl işlem’ demek yerine gerekli malzeme durumunu veya geçerli standardı belirtmelidir. Bazı alaşımlarda çözündürme, yaşlandırma, gerilim giderme veya diğer çevrimler belirtilen özelliklerin elde edilmesinin ayrılmaz parçasıdır. Korozyon açısından kritik alaşımlarda ısıl işlem rotası nominal kimya kadar önemli olabilir.
Isıl İşlem kabiliyet sayfamız ↗ şirket içi ve uzman dış rotaların gerekliliğe göre nasıl koordine edildiğini açıklar.
Kusurlar, basınç bütünlüğü ve kalite kontrol
Kusurlar, süreksizlikler ve gerçekçi kabul kriterleri
Döküm metalurjik bir şekillendirme prosesidir. Kalite, tanımsız ‘her yerde sıfır kusur’ talebiyle değil, bileşenin işlevi, geçerli spesifikasyon ve mutabık kalınan kabul kriterleriyle tanımlanmalıdır.
Mühendislerin yönetmesi gerekebilecek yaygın konular şunlardır:
- çekintiyle ilgili süreksizlikler;
- gaz veya inklüzyon belirtileri;
- eksik dolum;
- kabuk/seramik kaynaklı yüzey durumları;
- sıcak yırtılma veya çatlama;
- boyutsal distorsiyon;
- yolluk/taşlama kusurları;
- işleme sonrası açığa çıkan yüzey altı süreksizlikleri.
Doğru yanıt tek bir evrensel muayene değildir. Tasarımı, prosesi, NDT'yi ve bitmiş durumda doğrulamayı kritik bölgeye bağlayan kontrol planıdır.
Onarım, kaynak onarımı ve emprenye belirtilmelidir — varsayılmamalıdır
Bazı dökümler yerel onarıma izin verebilir; bazıları tamamen yasaklar veya basınç, yorulma, sızdırmazlık ya da ürün temas bölgelerinde sınırlar. Alıcı geçerli kuralı teknik resim veya satın alma spesifikasyonunda belirtmelidir.
Kontrollü lazer kaynak onarımına izin verildiğinde malzeme, konum, prosedür, onarım sonrası yüzey işlemi ve yeniden muayene üzerinde mutabık kalınmalıdır. Basınç servisinde emprenye değerlendiriliyorsa, işleme ve sızıntı testine göre sırası da açıkça onaylanmalıdır.
Onarım politikası farklılıklarını ilk parça onayı sırasında keşfetmeyin. RFQ'ya yazın.
Basınç sızdırmaz dökümler sistem yaklaşımı gerektirir
Bir vana gövdesi, pompa gövdesi, manifold veya sıvı soğutma bileşeni, basınç sınırı sistem olarak kontrol edilmezse boyutsal muayeneyi geçip yine sızdırabilir.
Temel sorular şunlardır:
- Basınç sınırı tam olarak nerede?
- Hangi işlenmiş yüzeyler onu kesiyor?
- Hangi servis ortamı ve çalışma koşulu geçerli?
- İşleme öncesi/sonrası hangi NDT gerekiyor?
- Bitmiş durumda hangi sızıntı veya basınç testi gerekiyor?
- Onarım veya emprenyeye izin var mı?
- Kabul kriteri ve örnekleme sıklığı nedir?
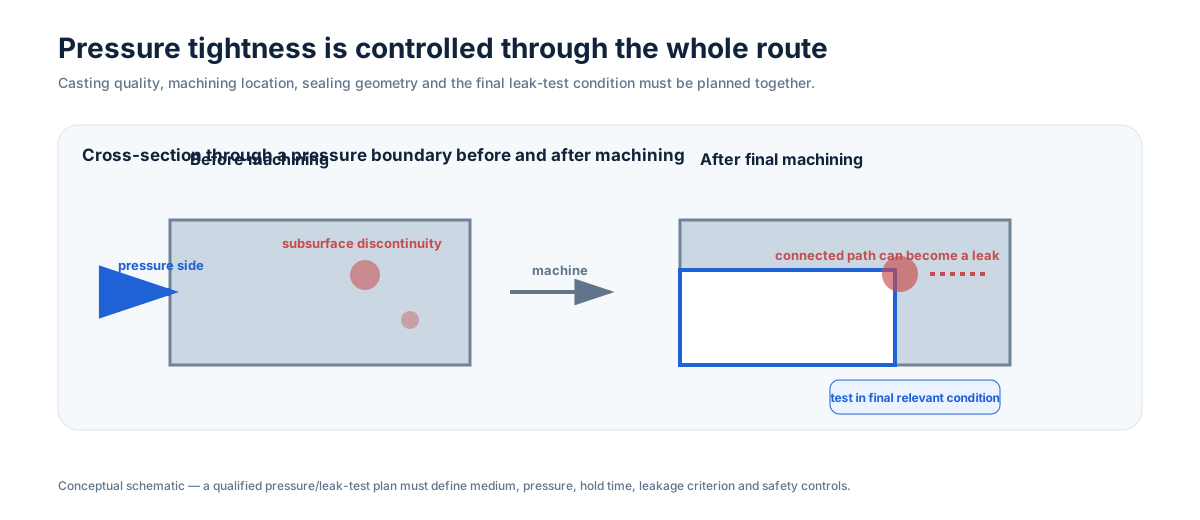
Sızdırmaz Döküm ve İşlenmiş Bileşenler ↗ ve Porozite ve Basınç Sızdırmazlığı ↗ sayfalarına bakın.
Kalite planlaması: önemli riskleri muayene edin
Etkili bir döküm kontrol planı şunları birleştirebilir:
- malzeme kimyası doğrulaması;
- gerektiğinde ısıl işlem kayıtları;
- boyutsal muayene ve CMM raporlama;
- yüzey/pürüzlülük kontrolleri;
- sertlik testi;
- uygunsa ferrit veya diğer malzeme durumu kontrolleri;
- gereklilik ve uygunluğa göre penetrant, ultrasonik veya radyografik muayene;
- basınç sınırı bileşenleri için basınç/sızıntı testi;
- mutabık kalınan lot/döküm ısı/dokümantasyon seviyesine kadar izlenebilirlik.
China Precision Metal'de temel muayene kaynakları Hexagon ve Mitutoyo CMM'leri, spektrometre, ferrit ve pürüzlülük ölçümü, Brinell/Rockwell sertlik, basınç testi ve belirtildiğinde koordine edilen NDT rotalarını içerir. Rutin şirket içi rotanın dışında kalan uzman testler koordine edilir.
Kalite ve Muayene ↗ ve Muayene Ekipmanı ↗ sayfalarına bakın.
İlk parça ve doğrulama yalnızca ölçüleri değil, rotayı kanıtlamalıdır
İlk parça şu üretim mantığını doğruladığında en yararlıdır:
- doğru alaşım ve ısıl işlem durumu;
- kararlı döküm geometrisi ve işleme payı;
- kritik ölçüler ve datumlar;
- işlevsel yüzey durumu;
- NDT ve basınç/sızıntı gereklilikleri;
- markalama/izlenebilirlik;
- ambalajlama ve tedarik dokümantasyonu.
Tekrarlayan OEM programlarında, sonraki partilerin kişisel/örtük bilgiye bağımlı kalmaması için onaylanmış rotayı kaydedin.
Maliyet, kalıp ve tedarik modeli
Maliyet sürücüleri: para gerçekte nereye gider
Hassas döküm maliyeti parça ağırlığından daha fazlasıyla belirlenir. Başlıca sürücüler şunlardır:
- kalıp karmaşıklığı ve beklenen ömrü;
- mum/maça karmaşıklığı;
- alaşım maliyeti ve verimi;
- ağaç/yolluk verimliliği;
- kabuk oluşturma zorluğu;
- parça boyutu ve döküm verimi;
- ısıl işlem gereklilikleri;
- taşlama/düzeltme ve kozmetik gereklilikler;
- CNC çevrim süresi ve kurulum sayısı;
- NDT ve muayene kapsamı;
- basınç testi;
- gerçekçi olmayan spesifikasyonların yarattığı hurda/yeniden işleme riski;
- yıllık hacim ve sevkiyat düzeni.
En düşük döküm fiyatı her zaman en düşük bitmiş parça maliyeti değildir. Daha iyi net şekle yakın tasarım, işleme, kaynak, satın alınan alt bileşenler veya muayene riskini kaldırıyorsa daha yüksek kalıp ya da döküm maliyetini haklı çıkarabilir.
Kalıp ekonomisi: prototip, köprü ve tekrarlayan üretim
Kalıp, hassas dökümü katı malzemeden işlemeden ayırır. Ticari soru ‘kalıp para tutar mı?’ değil, ‘beklenen program ömrü boyunca kalıp hangi değeri yaratır?’ olmalıdır.
Tekrarlayan OEM bileşeni; yinelenen malzeme kaldırmayı, kurulum süresini, fabrikasyon işçiliğini veya montajı azaltıyorsa kalıbı haklı çıkarabilir. Erken prototip veya hızla değişen geometride, tasarım kararlı hâle gelene kadar doğrudan işleme veya eklemeli üretilmiş modeller bazen daha mantıklı olabilir.
Teklif isterken yalnızca ilk satın alma miktarını değil yıllık talebi ve beklenen sevkiyat/parti büyüklüğünü verin. Bu, kalıp ve üretim ekonomisi için daha gerçekçi temel sağlar.
Yüksek çeşitli, düşük hacimli programlar farklı bir işletim modelidir
Yüksek çeşitli, düşük hacimli (HMLV) iş yalnızca ‘küçük miktar’ değildir. Birden fazla aktif parça numarası, farklı revizyonlar, daha küçük tekrarlayan partiler ve daha sık kurulum/muayene değişimleri anlamına gelir.
Yetkin bir HMLV tedarikçisinin şunlara ihtiyacı vardır:
- teknik resim/revizyon disiplini;
- kalıp tanımlama ve bakım;
- fikstür ve program kontrolü;
- esnek üretim planlama;
- her parça numarasına bağlı muayene planları;
- tekrarlayan parçalar için pratik stok/sevkiyat seçenekleri.
Üretim modelimiz, her projeyi yüksek hacimli emtia dökümü gibi davranmaya zorlamak yerine özellikle HMLV endüstriyel programları destekler.
VMI, JIT ve stoklama üretim ekonomisini tüketim hızından ayırabilir
Müşteri ayda 50 adet tüketirken ekonomik üretim partisi 200 olabilir. Bu, alıcının 200 parçanın tamamını aynı anda teslim almak zorunda olduğu anlamına gelmez.
Tekrarlayan programlarda Amerika Birleşik Devletleri, Avrupa ve Çin'deki mutabık kalınan depo düzenlemeleri üzerinden tedarikçi yönetimli envanter (VMI), emniyet stoğu, çerçeve siparişler, stoktan serbest bırakma, Kanban ikmali ve JIT teslimatı yapılandırabiliriz. Min/max, mülkiyet, tahmin girdileri, sevkiyat sıklığı ve ikmal kuralları programa özeldir.
VMI, JIT ve Stoklama Programları ↗ sayfasına bakın.
Hassas dökümü alternatif proseslerle karşılaştırın
| Proses | Genellikle güçlü olduğu durum | Dikkat edilmesi gerekenler |
|---|---|---|
| Hassas döküm | Karmaşık net şekle yakın geometri, çelik/yüksek alaşımlar, entegre özellikler, orta düzey tekrarlayan hacim, dökümden işlemeye parçalar | Kalıp, proses termin süresi, döküm ve finisaja göre tasarım gereği |
| Katı malzemeden CNC | Düşük kalıp taahhüdü, prototipler, basit/orta geometri, çok sıkı bitmiş özellikler | Yüksek malzeme kaldırma, karmaşık şekillerde uzun çevrim, pahalı alaşım israfı |
| Dövme | Yüksek yapısal talep, dövmeye uygun geometri, tekrarlayan hacim | Şekil kısıtları, önemli miktarda işleme kalabilir |
| Kum döküm | Daha büyük parçalar, daha düşük kalıp maliyeti, geniş döküm boyutları | Daha kaba yüzey/ayrıntı ve çoğu zaman daha fazla işleme |
| Basınçlı döküm | Yüksek hacimli demir dışı bileşenler ve hızlı çevrim | Yüksek kalıp yatırımı, alaşım/proses kısıtları |
| MIM | Önemli hacimde çok küçük karmaşık parçalar | Boyut/malzeme/proses penceresi ve kalıp ekonomisi |
| Fabrikasyon/kaynak | Büyük yapılar, sac/plaka/boru kombinasyonları, tasarım esnekliği | Kaynak distorsiyonu, sızıntı yolları, çoklu bileşen ve işçilik |
Beş rota karşılaştırması için Döküm - Dövme - CNC - MIM - Basınçlı Döküm ↗ sayfasına bakın.
Tedarikçi yeterliliği ve RFQ hazırlığı
Tedarikçi yeterliliği: sormaya değer sorular
Bir alıcı şu sorulara açık yanıt alabilmelidir:
- Bu alaşım/geometri için hangi hassas döküm prosesi kullanılıyor?
- Gerçekçi parça ağırlığı ve kapasite aralığı nedir?
- Hangi operasyonlar şirket içinde, hangileri kontrollü olarak dışarıda yapılıyor?
- Alaşım kimyası ve ısıl işlem nasıl doğrulanıyor?
- Kalıplar, mum modeller ve revizyonlar nasıl kontrol ediliyor?
- İşleme döküm planına nasıl entegre ediliyor?
- Hangi CMM/malzeme/NDT/basınç testi kaynakları mevcut?
- İlk parçalar ve proses değişiklikleri nasıl belgeleniyor?
- Uygunsuzluklar ve izin verilen onarımlar nasıl kontrol ediliyor?
- Tedarikçi tekrarlayan HMLV, VMI, JIT veya ikinci kaynak programlarını destekleyebiliyor mu?
- Tedarikçi benzer geometri/proses zorluğunda gerçek parçalar gösterebiliyor mu?
- Teklif edilen rota yalnızca ham döküme değil bitmiş parçaya mı dayanıyor?
Tedarikçi Yeterliliği sayfamız ↗ mevcut üretim kapsamını, KYS'yi, muayene ve tedarik programı bilgilerini devreye alma ekipleri için bir araya getirir.
Hassas döküm RFQ'suna neler dahil edilmeli
Verimli DFM ve teklif için şunları gönderin:
- yerel 3D model;
- kontrollü 2D teknik resim ve revizyon;
- malzeme sınıfı ve geçerli spesifikasyon;
- yıllık hacim ve beklenen sevkiyat/parti büyüklüğü;
- kritik ölçüler, datumlar ve GD&T;
- işlenmesi gereken yüzeyler;
- bölgeye göre yüzey pürüzlülüğü/polisaj gereklilikleri;
- ısıl işlem ve sertlik gereklilikleri;
- gerekiyorsa NDT türü, kapsamı ve kabul standardı;
- uygunsa basınç/sızıntı testi yöntemi, basınç, ortam, bekletme süresi ve kabul kriteri;
- onarım kaynağı/emprenye izinleri veya yasakları;
- izlenebilirlik, CoC, malzeme sertifikası ve muayene raporu gereklilikleri;
- ambalajlama/temizlik gereklilikleri;
- hedef tedarik amacı: yeni tasarım, maliyet düşürme, ikinci kaynak, yeniden yerelleştirme desteği veya kapasite taşması;
- tekrarlayan tedarik önemliyse VMI/JIT/emniyet stoğu gereklilikleri.
Teklifi yavaşlatan yaygın RFQ hataları
Yalnızca STEP dosyası göndermek
3D model geometriyi tanımlar ancak genellikle toleransları, malzeme standardını, yüzey kalitesini, testleri, izlenebilirliği veya yıllık talebi tanımlamaz.
Yalnızca 2D PDF göndermek
Teknik resim verimli DFM için gerekli tüm karmaşık geometriyi içermeyebilir. Mevcutsa hem 2D hem 3D gönderin.
Her yere tek sıkı tolerans uygulamak
Bu, hangi ölçülerin gerçekten önemli olduğunu gizler ve tedarikçinin işlev yerine riski fiyatlandırmasına neden olur.
İşlevsel bölge tanımlamadan ‘porozite yok’ demek
Bunun yerine basınç sınırlarını, sızdırmazlık yüzeylerini ve kritik işleme kesişimlerini belirleyin.
Yıllık miktar vermeden parça fiyatı istemek
Kalıp, kurulum, parti büyüklüğü ve tedarik modeli yalnızca ilk PO'ya değil programa bağlıdır.
Kabul kriteri olmadan sızıntı testi tanımlamak
‘Sızıntı testi gerekli’ eksiktir. Ortamı, basınç/vakumu, bekletme süresini, izin verilen kayıp/sızıntı oranını veya görsel geçti-kaldı koşulunu ve testin proseste ne zaman yapıldığını tanımlayın.
China Precision Metal kabiliyet özeti
| Kabiliyet | Güncel yayımlanmış kapsam |
|---|---|
| Hassas döküm | Silika-sol kayıp mum prosesi |
| Parça ağırlığı | 3 g–150 kg |
| Döküm kapasitesi | Yaklaşık 150 ton/ay |
| Malzemeler | Teknik resim/standarda göre paslanmaz, dubleks, karbon/alaşımlı, ısıya dayanıklı ve nikel bazlı aileler |
| CNC işleme | 40+ makine; tornalama, frezeleme, torna-freze, HMC, VMC, 3/4/5 eksenli rotalar |
| Yüzey işlemleri | Belirtildiğinde mekanik finisaj, polisaj, kumlama, pasivasyon/elektropolisaj |
| Muayene | CMM, kimya/malzeme doğrulaması, sertlik, pürüzlülük, ferrit ve koordine NDT |
| İşlevsel doğrulama | Belirtildiğinde hidrostatik ve pnömatik basınç/sızıntı rotaları |
| Tedarik modeli | Prototipten tekrarlayana inceleme, HMLV, ikinci kaynak, çerçeve sipariş, stoklama, VMI/JIT |
Bunlar şirket düzeyinde kabiliyetlerdir, her parça için evrensel sınırlar değildir. Nihai uygulanabilirlik teknik resme, alaşıma, geometriye, miktara ve kabul gerekliliklerine bağlıdır.
Bu mühendislik kütüphanesinin geri kalanı nasıl kullanılır
Bu ana rehberi başlangıç noktası olarak kullanın, sonra yalnızca parçanın ihtiyaç duyduğu yerde derine inin:
- Hassas Döküm Prosesi ↗
- Hassas Döküm Tasarım Rehberi ↗
- Hassas Döküm Toleransları ↗
- Minimum Cidar Kalınlığı ↗
- İşleme Payı ↗
- Döküm Yüzey Kalitesi ↗
- Porozite ve Basınç Sızdırmazlığı ↗
- CNC İşleme için Döküm Tasarımı ↗
- Sızdırmaz Döküm ve İşlenmiş Bileşenler ↗
- Dubleks ve Süper Dubleks Hassas Döküm ↗
Alıcı SSS ve sonraki adım
Sık sorulan alıcı soruları
Hassas döküm yalnızca küçük parçalar için mi?
Hayır. Pratik boyut ve ağırlık dökümhaneye ve geometriye bağlıdır. Yayımlanmış hassas döküm parça aralığımız 3 g ile 150 kg arasındadır, ancak uygulanabilirliği yine teknik resim belirler.
Hassas döküm CNC işlemeyi ortadan kaldırır mı?
Bazen işlemeyi büyük ölçüde azaltır; hassas delikler, dişler, sitler, sızdırmazlık yüzeyleri veya kontrollü datumları olan parçalarda tüm işlemeyi nadiren ortadan kaldırır. En iyi tasarım net şekle yakın form için dökümü, işlevsel arayüzler için CNC'yi kullanır.
Hassas döküm her zaman kütükten işlemeden ucuz mudur?
Hayır. Kalıp ve döküm program boyunca yeterince tekrarlayan işleme, malzeme, fabrikasyon veya montaj maliyeti tasarrufu sağladığında cazip hâle gelir. Düşük hacimli basit parçalar doğrudan işleme için daha iyi aday olarak kalabilir.
Basınç sızdırmaz parçalar hassas dökülebilir mi?
Evet, ancak basınç bütünlüğü tasarım, döküm sağlamlığı, işleme, sızdırmazlık yüzeyleri, gerektiğinde NDT ve tanımlı bitmiş durum sızıntı/basınç testini içeren sistem olarak ele alınmalıdır.
DFM geri bildirimi istemek için en iyi zaman ne zamandır?
Kalıp serbest bırakılmadan önce. Geometri, pay, datum stratejisi, yolluklar, yüzey bölgeleri ve muayenenin hâlâ ekonomik olarak değiştirilebildiği zaman budur.
Yararlı bir teklif almanın en hızlı yolu nedir?
2D teknik resim + 3D model + malzeme + yıllık miktar + kritik gereklilikleri gönderin. Parça basınç taşıyorsa veya yüksek yüzey kalitesi istiyorsa işlevsel kabul gerekliliklerini de aynı anda ekleyin.
RFQ özeti
Hassas döküm, alıcı ve tedarikçi bitmiş bileşen rotasını birlikte tanımladığında en iyi çalışır: net şekle yakın biçimlendirmeden yararlanan geometriyi dökün, yalnızca hassasiyet gereken arayüzleri işleyin, gerçek servis risklerini muayene edin ve kalıp/parti/stoklamayı gerçek yıllık programa göre yapılandırın.
Döküm + işleme DFM incelemesi için kontrollü teknik resim ve 3D modeli info@chinaprecisionmetal.com adresine gönderin.