
Начинайте с готовой детали, а не с любимого процесса
Литье по выплавляемым моделям, ковка, обработка ЧПУ из деформируемой заготовки, литье металлопорошков (MIM) и литье под высоким давлением решают разные производственные задачи. Полезный вопрос звучит не «какой процесс лучше?», а какой маршрут обеспечивает требуемую конечную геометрию, свойства и доказательства качества при минимальной совокупной стоимости и риске на ожидаемом объеме.
Один и тот же чертеж в течение жизненного цикла может переходить между маршрутами. Новый продукт может начинаться с ЧПУ из цельной заготовки, после стабилизации геометрии перейти на отливку, близкую к готовой форме и при этом сохранить ЧПУ на базах, отверстиях, резьбах и уплотнительных поверхностях.
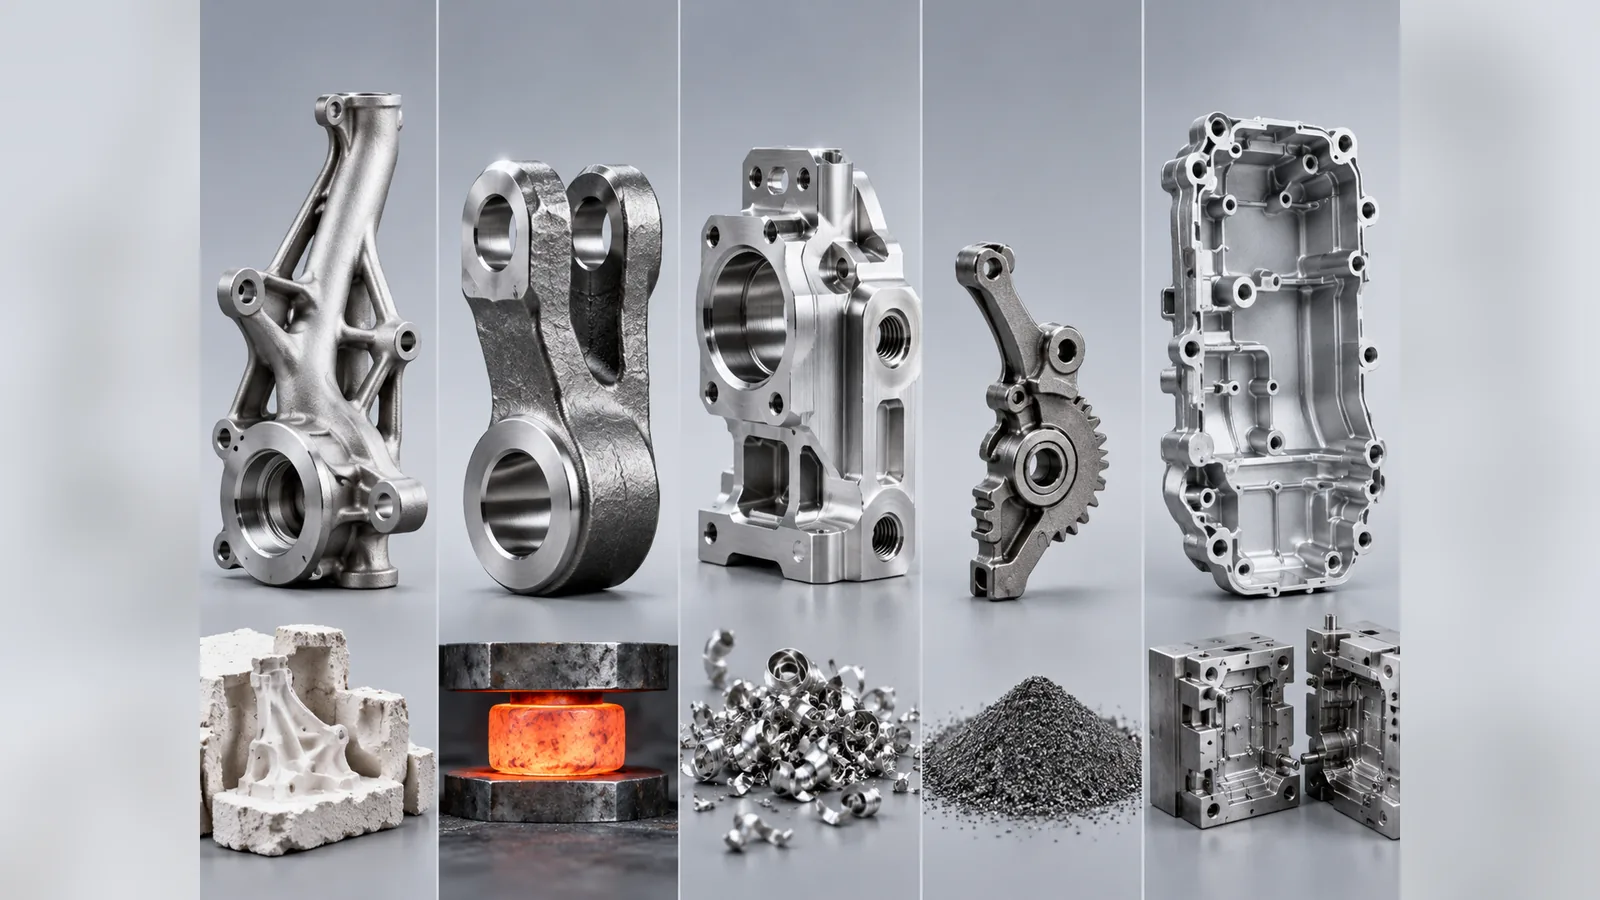
Матрица выбора из пяти процессов
| Маршрут | Часто подходит, когда | Профиль оснастки | Логика объема | Главный риск для закупок |
|---|---|---|---|---|
| Литье по выплавляемым моделям | Сложная геометрия из нержавеющих/легированных сталей, интегрированные бобышки, проточные корпуса, форма, близкая к готовой | Специализированная восковая оснастка и разработка процесса | Повторяющиеся малые/средние и средние объемы могут оправдать оснастку, если снижается мехобработка | Не назначайте литейные допуски всем элементам подряд; заранее планируйте финишную мехобработку и зоны, критичные по давлению |
| Ковка + ЧПУ | Высокие конструкционные нагрузки, чувствительность к усталости, более простые формы, где важны свойства поковки | Во многих программах нужны специальные штампы/приспособления | Экономика обычно улучшается с ростом повторяемого спроса | Сложная геометрия все равно может требовать тяжелой мехобработки; ковка не автоматически лучше для каждой детали |
| ЧПУ из деформируемой заготовки | Прототипы, HMLV, частые ревизии, доступная для инструмента геометрия | Минимум или отсутствие формообразующей оснастки | Отлично при малом объеме; экономика ухудшается при большом съеме металла и длительном цикле | Дорогие сплавы, глубокие карманы и высокое отношение исходной массы к готовой детали могут сделать полный съем металла неэффективным |
| MIM | Малые сложные металлические детали с большим числом повторяющихся элементов и высоким объемом | Высокие вложения в пресс-форму и квалификацию процесса | Наиболее выгоден, когда большой объем амортизирует оснастку и разработку спекания | Размер, толщина сечений, управление усадкой, доступность исходной порошковой смеси и сплава и квалификация должны соответствовать детали |
| Литье под давлением | Большие объемы цветных корпусов, крышек и конструкционных форм | Дорогие производственные пресс-формы и разработка процесса | Предназначено для высокой производительности после стабилизации конструкции | Семейство сплава, пористость, термообработка, герметичность и последующая мехобработка требуют ранней оценки |
Матрица — инструмент первичного отбора, а не формула цены. Размер детали, сплав, допуски, годовой объем, размер партии, ресурс оснастки, автоматизация и контроль могут существенно сместить экономическую границу.
Литье по выплавляемым моделям: сложность геометрии и свобода по сплавам
Литье привлекательно, когда сложная геометрия заменяет мехобработку или сборку. Изогнутые каналы, бобышки в нескольких направлениях, монтажные элементы и нерегулярные корпуса из нержавеющей или легированной стали часто можно приблизить к конечной форме одной отливкой.
Наибольшая ценность возникает, когда отливка экономит достаточно мехобработки или сварной сборки, чтобы оправдать оснастку и разработку процесса. Точные отверстия, посадки подшипников, резьбы, прокладочные поверхности и базы обычно все равно обрабатываются. Институт литья по выплавляемым моделям (ICI) также подчеркивает свободу формы и одновременно предостерегает от необоснованно жестких литейных допусков.
Поэтому литье по выплавляемым моделям — не «точная мехобработка без мехобработки». Это маршрут заготовки, близкой к готовой форме, который размещает материал там, где он нужен готовой детали.
Ковка: применяйте, когда это оправдано силовым потоком
Ковка может быть лучшей исходной формой, когда чертеж и условия эксплуатации действительно выигрывают от направленного течения металла, высоких конструкционных нагрузок или усталостной прочности. Валы, высоконагруженные тяги, некоторые детали под давлением и ответственные механические компоненты могут соответствовать этой логике.
Но поковка, требующая интенсивной 5-осевой обработки, может потерять значительную часть коммерческого преимущества. Закупкам следует сравнивать готовый маршрут поковка + мехобработка с литьем или обработкой из цельной заготовки, а не только стоимость исходных заготовок.
Чертеж или спецификация заказчика также могут прямо требовать кованый или деформируемый материал. Тогда выбор процесса уже ограничен техническим требованием, а не предпочтением по цене.
Реальный пример перехода с поковки на точное литье
Заказчик из Дании перевел одну деталь с ковки на литье по выплавляемым моделям только после проверки чертежа готового изделия, требований к материалу и работе детали. В документированном примере перехода стоимость этой детали снизилась примерно на 30% по сравнению с прежним процессом. Это не означает, что можно отказаться от обязательного кованого или деформируемого материала, и не обещает аналогичную экономию для других деталей. До выбора технологии следует сравнить требования к готовой детали, объем контроля и экономику оснастки.
Обработка ЧПУ: естественный маршрут для прототипов и HMLV
Обработка из прутка, плиты или цельной заготовки имеет важное коммерческое преимущество: свободу изменения конструкции без специальной формообразующей оснастки. Поэтому она особенно эффективна для прототипов, сервисных деталей, раннего производства, многономенклатурных малосерийных программ и изделий с продолжающимися инженерными ревизиями.
Она становится менее привлекательной, когда:
- исходный блок значительно больше готовой детали;
- дорогая нержавеющая, дуплексная или никелевая сталь уходит в стружку;
- длительные траектории инструмента доминируют во времени цикла;
- глубокая внутренняя геометрия труднодоступна;
- годовой объем становится достаточным для амортизации оснастки для получения формы, близкой к готовой.
Правильное сравнение не ограничивается часовой ставкой станка. Важны выход материала, инструмент, наладка, число операций, закрепление, контроль и частота ревизий.
MIM: очень эффективен для подходящей малой повторяемой детали
Литье металлопорошков (MIM) сочетает мелкодисперсный металлический порошок с формованием по принципу литья под давлением, а затем дебиндингом и спеканием. Metal Powder Industries Federation описывает MIM как маршрут для сложных форм в больших количествах с высокой производительностью и возможностью получать форму, близкую к готовой.
Это делает MIM сильным вариантом для малых, сложных и многократно повторяющихся деталей, где многогнездная форма заменяет множество операций ЧПУ. Обычно он менее привлекателен для крупных промышленных корпусов, малых годовых объемов или деталей с частыми изменениями геометрии.
Закупкам следует квалифицировать:
- доступный сплав и требуемые свойства;
- размер детали и переходы сечений;
- изменение размеров при дебиндинге/спекании;
- стратегию гнезд пресс-формы и ожидаемый ресурс;
- вторичную калибровку, термообработку или мехобработку;
- контроль и подтверждение стабильности процесса после его отработки.
MIM — не просто «малое литье по выплавляемым моделям». Исходная порошковая смесь, усадка, спекание и экономика оснастки принципиально отличаются.
Литье под давлением: высокая производительность после фиксации конструкции
Литье под высоким давлением особенно эффективно для стабильных крупносерийных цветных компонентов: алюминиевых, цинковых или магниевых корпусов и конструкционных форм. NADCA выделяет требования к равномерной толщине стенки, уклонам, радиусам, течению металла, вентиляции и тепловому управлению.
Коммерческий компромисс понятен: сложные пресс-формы и разработка процесса обеспечивают очень высокую производительность, но делают частые изменения конструкции дорогими. Герметичность, требования к термообработке и мехобработка через потенциально пористые зоны должны быть рассмотрены до выпуска производственной оснастки.
Для закупок термин «литье под давлением» должен запускать вопросы о сплаве, зрелости конструкции, годовом объеме, ресурсе формы, требованиях к утечке и последующей мехобработке, а не только о цене за штуку.
Практическая последовательность выбора
1. Конструкция еще меняется?
Если да, ЧПУ обычно заслуживает серьезного рассмотрения. Маршруты с дорогой оснасткой становятся привлекательнее после стабилизации геометрии и интерфейсов.
2. Деталь малая, сложная и действительно крупносерийная?
MIM может стать очень выгодным, когда множество мелких элементов повторяется в больших количествах и система материала подходит.
3. Это стабильный крупносерийный цветной корпус или конструкция?
Литье под давлением может дать лучшую производительность, если геометрия, сплав и требования качества соответствуют процессу.
4. Важны свойства поковки или задан деформируемый материал?
Ковка может быть правильной исходной формой с последующей ЧПУ там, где требуется конечная точность.
5. Может ли сложная нержавеющая/легированная геометрия устранить значительную мехобработку или сборку?
Литье по выплавляемым моделям становится привлекательным, если форма, близкая к готовой, реально снижает стоимость готовой детали.
6. Какие поверхности действительно требуют точной мехобработки?
Независимо от исходного маршрута сохраняйте ЧПУ на функциональных элементах, определяющих герметичность, посадки, выравнивание, резьбы и контрольные базы.
Почему HMLV меняет ответ
Закупки в многономенклатурном малосерийном производстве имеют другую экономику, чем закупки одного стабильного массового SKU. Переналадки оснастки, управление ревизиями, хранение приспособлений, контроль первой детали и планирование малых партий могут быть важнее теоретического времени цикла.
Для HMLV-портфеля может быть рационально использовать:
- ЧПУ для малотиражных или часто меняющихся деталей;
- литье + ЧПУ для повторяемых сложных деталей из нержавеющих/легированных сталей;
- ковку + ЧПУ там, где этого требуют свойства;
- MIM или литье под давлением только после выхода отдельных позиций на стабильный объем, оправдывающий оснастку.
Поставщик, умеющий управлять несколькими маршрутами, не отменяет дисциплину выбора процесса; наоборот, ему проще оспорить неподходящую исходную технологию.
Вывод для RFQ
Для сравнения процессов отправьте чертеж готовой детали и 3D-модель, требования к материалу, годовой спрос, ожидаемый размер партии, срок программы, критические свойства, обрабатываемые элементы, требования к давлению/утечке и объем контроля. Эти данные позволяют оценивать маршрут по экономике готовой детали, а не преждевременно привязывать проект к одному процессу исходной заготовки.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.