
ガイドの概要
このガイドの目的
精密鋳造は、ニアネット形状、合金選定、後工程の機械加工を一体で設計できる場合、削り出し、鍛造、溶接構造、多部品組立、他の鋳造法を置き換えられます。一方、形状が非常に単純、極端に大型、広い緩公差面が主体、あるいは数量・形状の組合せが鍛造、砂型、ダイカスト、MIM、直接CNC加工に適する場合は、精密鋳造が最適でないこともあります。
本ガイドは、購買、設計、品質、サプライヤー開発向けです。ロストワックス法の教科書的説明ではなく、量産で工程を安定・経済的にするための判断に焦点を当てます。
China Precision Metalの現行精密鋳造はシリカゾル・ロストワックス法を用い、1個3 g~150 kg、鋳造能力は約150トン/月。必要に応じて40台超のCNC設備、仕上げ、検査、材料確認、NDT、耐圧/漏れ試験まで続けられます。
精密鋳造の判断表
| 購買側の質問 | 精密鋳造が適しやすい場合 | 再検討した方がよい場合 |
|---|---|---|
| 形状 | ボス、リブ、曲面、流路などを一つのニアネット部品に統合できる | 形状が単純なブロック、板、軸で標準材から効率よく加工できる |
| 材料 | ステンレス、デュプレックス、炭素/合金鋼、耐熱、Ni基合金が必要 | 一般材かつ非常に単純で、別の大量生産法が有利 |
| 加工 | 重要面、穴、ねじ、シート、データムだけCNC仕上げすればよい | 鋳物の大半を結局削り落とす |
| 組立 | 溶接、締結部品、複数部品を統合できる | 意図的にモジュール化され、分解可能である必要がある |
| 数量 | 金型を継続生産や部品ファミリーで償却できる | 一回限りで金型なしに直接製作できる |
| 品質 | 材料・寸法・NDT・機能検査を実使用リスクに結び付けられる | 機能合否ではなく全域に非現実的な完全性を要求する |
| 供給モデル | 継続引取、HMLV、安全在庫、VMIで安定した金型・工程管理が有効 | 設計変更が速すぎ、検証前にハードツールが陳腐化する |
工程選定と鋳造の基本
鋳物ではなく完成機能から考える
良いRFQは、完成品が何をするかから始まります。バルブボディなら圧力健全性、ステム穴、シート形状、フランジ整列。ポンプハウジングならシール面、ベアリングデータム、内部流路。サニタリー部品なら洗浄可能形状と製品接触面の研磨。構造ブラケットなら剛性、取付位置、繰返し組立が重要になります。
これらの機能が、どの形状を鋳放しで残し、どこを加工するかを決めます。また、NDT、粗さ、耐圧試験、強化トレーサビリティをどこに適用する価値があるかも決まります。
すべての形状に厳しい公差、非常に滑らかな面、最大限の検査を要求するのは典型的な誤りです。機能改善なしにコストだけ増えます。精度と検証は機能上重要な領域へ割り当てます。
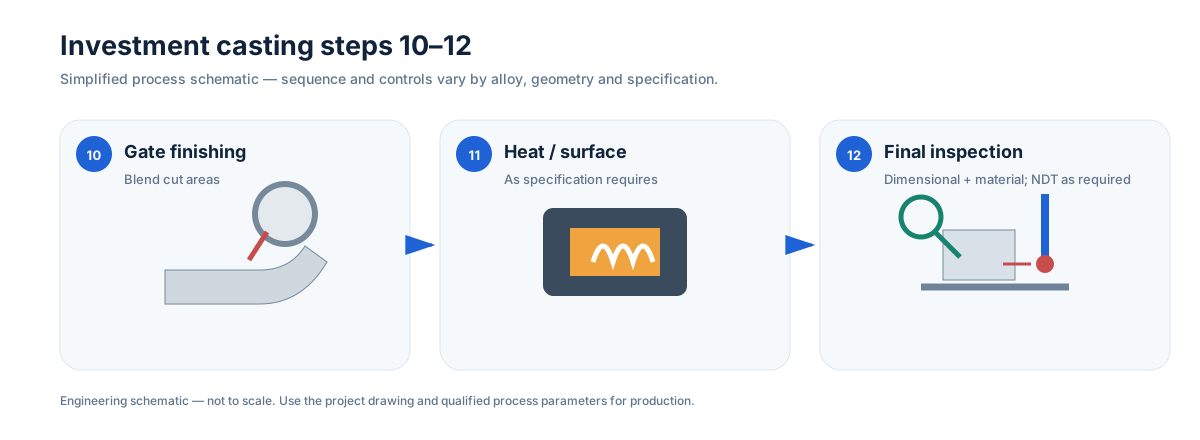
図面から完成品までのシリカゾル・ロストワックス工程
工程は連鎖しています。初期に入った欠陥や曖昧さは熱処理や加工後に再び現れるため、購買側も主要な管理点を理解する必要があります。
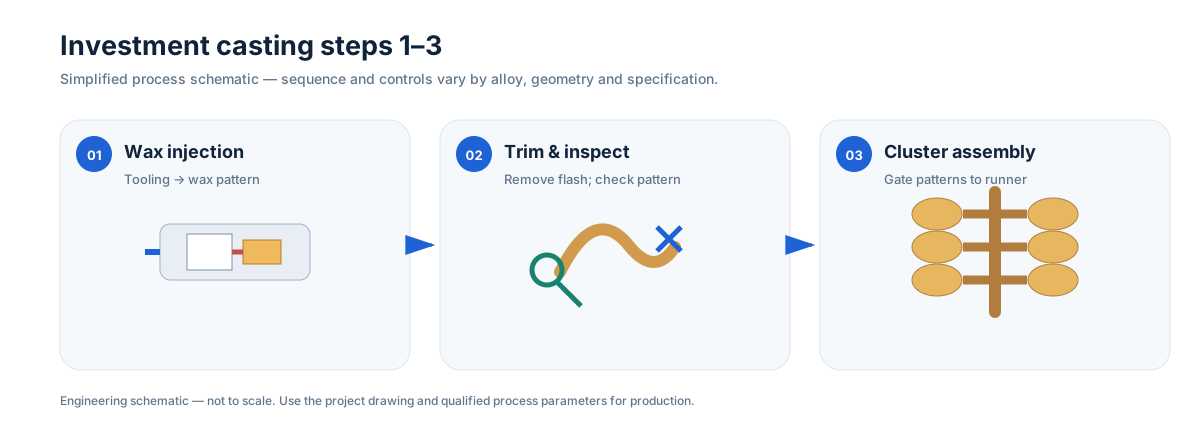
図面、DFM、金型レビュー
供給者は合金、形状、収縮、抜き方向、年間数量、加工代、データム、重要面、検査要求を確認します。難しい形状を簡素化したり、鋳造側の高精度要求をCNCへ移したりする最適な段階です。
ワックスパターン製作
ワックスはニアネット形状を再現します。金型は抜き方向、収縮、寸法管理、必要な可溶性コア/インサートを考慮します。ワックスの品質と取扱いが、その後セラミックシェルが再現する形状に影響します。
組立と湯道設計
パターンを給湯系へ組みます。湯道は単なる廃材ではなく、溶湯の進入、充填、凝固時の給湯を制御します。ゲート位置は切断・仕上げ面にも影響するため、重要な外観面・機能面はツリー設計前に考慮します。
セラミックシェル形成
浸漬、砂掛け、乾燥を繰返し、ワックス周囲にシェルを作ります。シェルは脱ろう、焼成、溶湯に耐える必要があります。深いポケット、セラミックが残りやすい部位、難しい内部流路は最後の洗浄問題ではなくDFMで扱います。
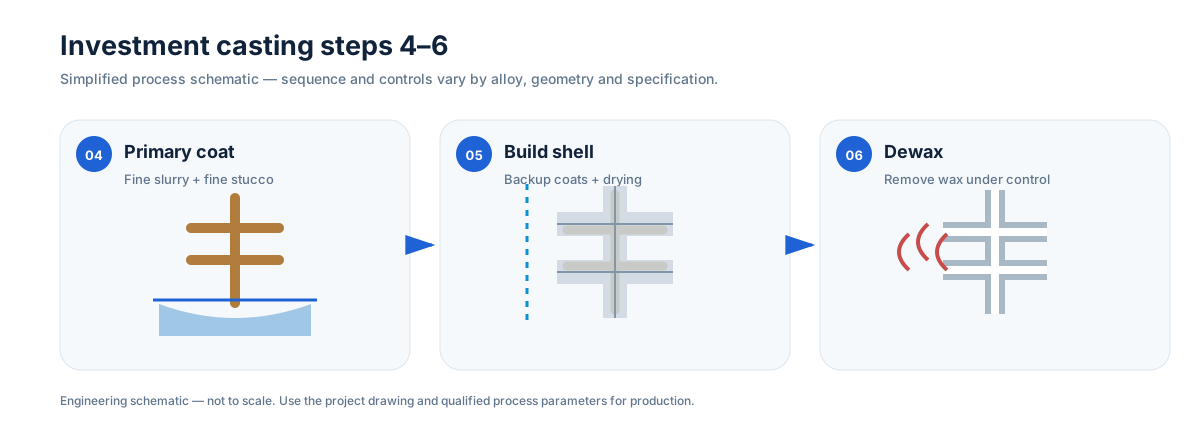
脱ろう、焼成、溶解、注湯
ワックスを除去しシェルを焼成した後、指定合金を管理された条件で溶解・注湯します。化学成分、溶解条件、シェル温度、注湯条件、凝固挙動が組織と健全性に影響します。
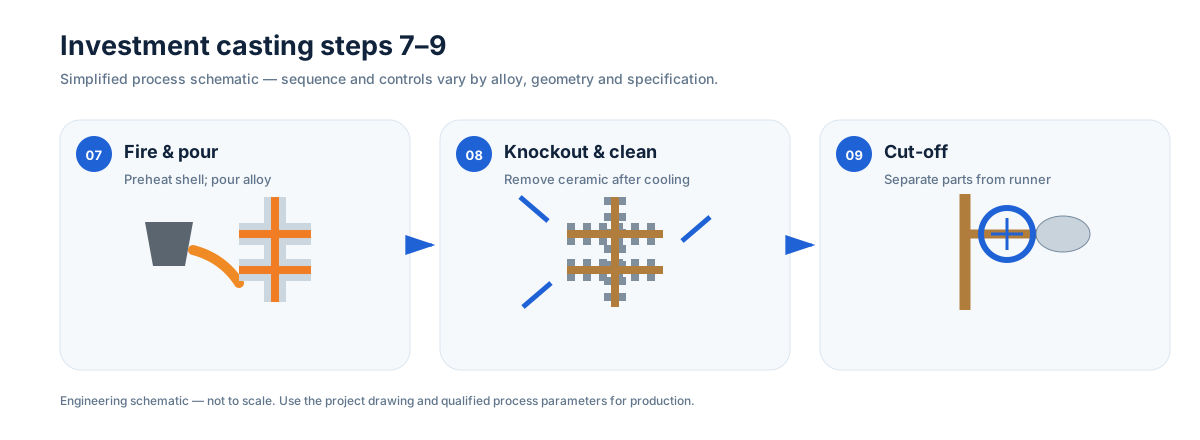
シェル除去、切断、仕上げ
凝固後、セラミックを除去し、部品を湯道から切り離してゲート跡を整えます。仕様に応じて、熱処理、洗浄、許可された矯正、機械加工、研磨/不動態化、検査へ進みます。
安定した鋳造を作る形状設計
精密鋳造は複雑形状を作れますが、無制限ではありません。安定量産には溶湯流動、シェル強度、凝固、鋳造後アクセスが関係します。
徐々に変化する肉厚を優先する
薄肉から孤立した厚肉への急変は充填・凝固を難しくします。機能が許せばRと緩やかな遷移を使います。全域同じ厚さが目的ではなく、不必要なホットスポットと無理な流路を避けることが目的です。
Rを意図的に使う
鋳物の内側鋭角は通常望ましくありません。Rは流動を改善し、局部応力集中を減らし、金型/シェル工程を安定させます。ただし最終Rは機能とスペースに合わせます。
ワックスの離型を考える
ワックスが金型に機械的にロックされる形状は、スライド、インサート、可溶性コア、複雑な金型が必要です。金型前に簡素化できれば、初期費用と長期保全リスクを減らせます。
価値があるときだけ一体化する
ボス、ラグ、リブ、パッド、曲がり流路を一体化できます。一体化に価値があるのは、加工、溶接、組立、漏れ経路を減らす場合です。保守・管理しやすいモジュール構造の方が良いなら、作れるという理由だけで統合しません。
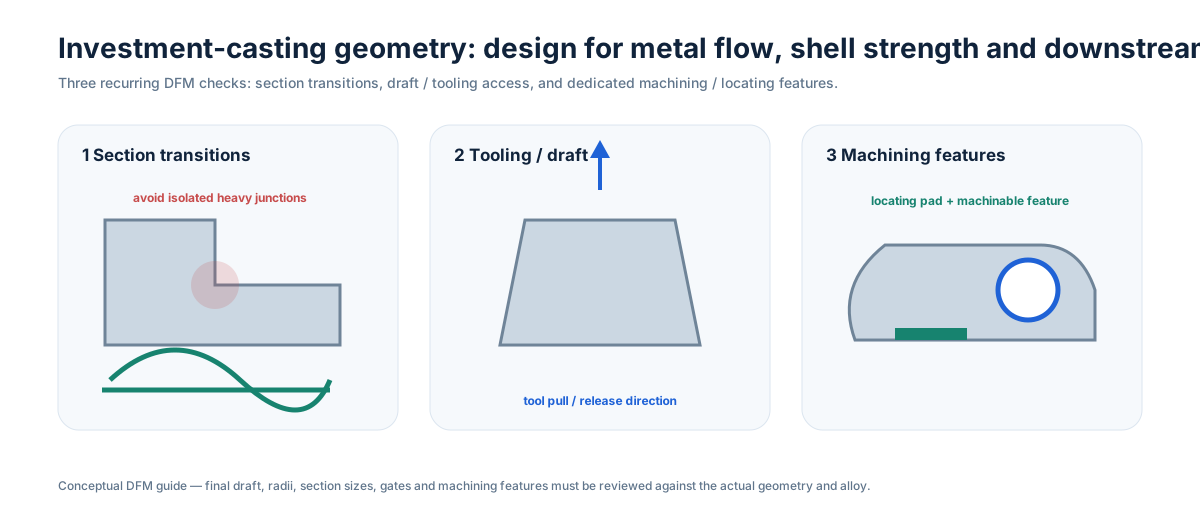
形状の詳細は精密鋳造設計ガイド ↗と最小肉厚ガイド ↗を参照してください。
肉厚と断面遷移
すべての精密鋳造に共通する最小肉厚はありません。合金流動性、総流動距離、表面積、局部形状、シェル条件、部品サイズ、薄肉と厚肉の関係で実現性が変わります。
ハンドブックの一般値を全形状へ一律適用せず、次を特定します。
- 最も薄い機能領域
- 薄肉領域までの長い流動経路
- 薄肉近傍の大きな厚肉接合部
- 加工に必要な局部加工代
- 圧力境界を構成する肉厚部
- 洗浄/セラミック除去が難しい形状
最小肉厚ガイド ↗では金型前の確認方法を説明しています。
材料、公差、鋳造から加工までの設計
材料選定は工程設計の一部
精密鋳造は、削り出すと高価な合金や、複雑な圧力/流体形状へ製作しにくい合金をニアネット化できるため選ばれることがあります。
現在の対象材料には以下があります。
- オーステナイト系ステンレス
- 指定された一般的な304/316系に相当する鋳造ステンレス
- デュプレックス、スーパーデュプレックス
- 炭素鋼、低合金鋼
- 指定された17-4PHクラスなど析出硬化系ステンレス
- 耐熱合金
- Ni基合金群
材料は図面/規格、腐食環境、温度、強度、溶接/補修制限、熱処理状態、被削性、確認要求で決めます。商標名だけでは管理されたRFQになりません。
デュプレックス/スーパーデュプレックスでは、成分、熱処理、相バランス、加工、検証を一体で計画します。デュプレックス精密鋳造ガイド ↗も参照してください。
寸法公差:鋳放し要求と加工要求を分ける
最も経済的な図面では、次を区別します。
- CNC加工が必要な機能寸法
- 組立や後工程セットアップに影響する管理鋳放し寸法
- 広い公差で問題ない参考/非重要形状
公差はサイズ、形状、合金、金型戦略、データム、矯正/熱処理挙動、工程能力に左右されます。全寸法へ同一の厳しい±値を設定しないでください。
データム戦略は特に重要です。不安定な鋳肌を基準に加工形状を管理すると、難しい公差チェーンが生じます。機能が許せば、鋳物から再現可能に確立できる加工データム系を設計します。
精密鋳造公差 ↗も参照してください。
加工代:「全体に余分な金属」ではない
加工代は、CNCが表面を確実に仕上げ、完成形状を作るために必要な場所へ置きます。過剰な加工代は、加工時間、鋳物肉厚、工具摩耗を増やし、表面下不連続を開口させるリスクも高めます。
確認事項:
- 100%クリーンアップが必要な面はどこか。
- 最初の加工セットアップを位置決めする鋳造データムはどこか。
- 熱処理後にどの程度の局部変形を見込むか。
- 加工面は圧力境界と交差するか。
- 不要な完成質量を増やさず、安定保持できるボス/パッドを作れるか。
- 穴/径の周囲に加工代をバランスよく配置しているか。
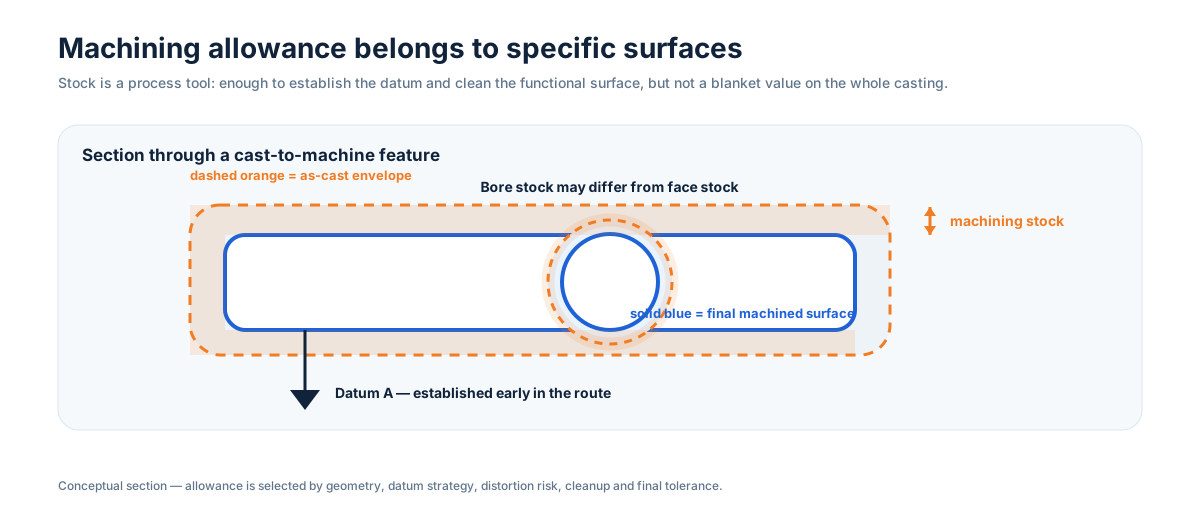
加工代ガイド ↗とCNC加工を考慮した鋳物設計 ↗を参照してください。
Cast-to-machine設計:鋳造と加工を分断しない
価値の高い精密鋳造品は、ツリーから切断した時点では完成していないことが多く、穴、ねじ、シート、シール面、ベアリング嵌合、データムを加工して完成します。
| 項目 | 鋳造側の判断 | 加工側への影響 |
|---|---|---|
| データムパッド | 安定しアクセス可能な位置決め形状 | 不安定なセットアップを減らし再現性向上 |
| 加工代 | 重要形状へ局部的に付与 | 必要なクリーンアップを確保し過剰加工を回避 |
| 変形 | 熱処理/断面影響を予測 | 段階的に材料を除去する加工順序を設計 |
| クランプ | 弱い/外観重要部を避ける | 傷や機能低下なく保持 |
| 圧力境界 | 加工壁との交差を特定 | 関連加工後に機能漏れ試験を配置 |
| 検査 | 最終データムを早期定義 | CMM/報告を完成図面ロジックと一致 |
当社の40台超のCNC設備は旋削、フライス、複合、HMC、VMC、多軸に対応し、金型リリース前に鋳物設計を実加工工程と照合できます。
表面状態:鋳肌、ブラスト、加工、研磨は別仕様
図面では重要な表面領域を分けます。
- 鋳肌/シェル転写面
- ブラスト/洗浄面
- ゲート仕上げ部
- CNC加工面
- 機械研磨面
- 指定された不動態化/電解研磨面
- 外観/製品接触面
機能理由のない粗さ値は不要コストになります。シール面は加工と管理Raが必要、サニタリー面は段階研磨が必要、非機能外面は均一な洗浄状態だけで十分なことがあります。
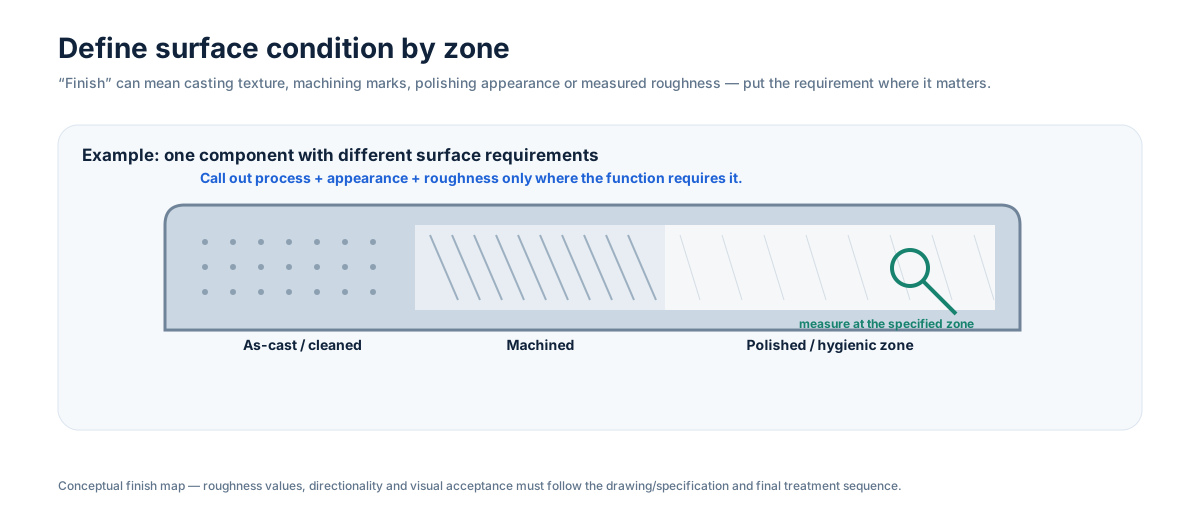
鋳造表面仕上げ ↗も参照してください。
熱処理は完成図面とつなげる
熱処理は機械特性、耐食性、硬さ、組織、寸法安定性に影響し、矯正・加工順序にも関わります。
RFQでは「必要に応じ熱処理」ではなく、要求状態または適用規格を示します。合金によっては溶体化、時効、応力除去などが指定特性に不可欠です。耐食性が重要な合金では、名目成分と同じくらい熱処理経路が重要です。
熱処理能力 ↗では内製・専門外注の連携を説明しています。
欠陥、圧力健全性、品質管理
欠陥・不連続と現実的な合否基準
鋳造は金属学的成形工程です。品質は機能、適用規格、合意した基準で定義し、「どこでも欠陥ゼロ」という曖昧な要求で定義しません。
管理対象になり得る項目:
- 収縮起因の不連続
- ガス/介在物指示
- 湯回り不良/未充填
- シェル/セラミック起因の表面状態
- 熱間割れ/亀裂
- 寸法変形
- ゲート/研磨不良
- 加工後に露出する表面下不連続
正解は万能検査一つではなく、設計、工程、NDT、完成状態検証を重要領域のリスクに結び付ける管理計画です。
補修、溶接補修、含浸は「想定」せず明記する
局部補修を許可する鋳物もあれば、全面禁止、または圧力・疲労・シール・製品接触領域で制限するものもあります。購買側は図面/購買仕様にルールを記載します。
管理されたレーザー補修溶接を許すなら、材料、位置、手順、補修後仕上げ、再検査を合意します。耐圧用途で含浸を検討する場合も、明示承認と加工・漏れ試験に対する工程順序が必要です。
初品承認時に方針差を発見しないよう、RFQで明確にします。
耐圧鋳物はシステムとして管理する
バルブボディ、ポンプハウジング、マニホールド、液冷部品は寸法合格でも、圧力境界を一体管理しなければ漏れることがあります。
重要な質問:
- 圧力境界はどこか。
- どの加工面が交差するか。
- 使用媒体・運転条件は何か。
- 加工前後のNDTは何か。
- 完成状態でどの漏れ/耐圧試験を行うか。
- 補修や含浸は許されるか。
- 合否基準と抜取頻度は何か。
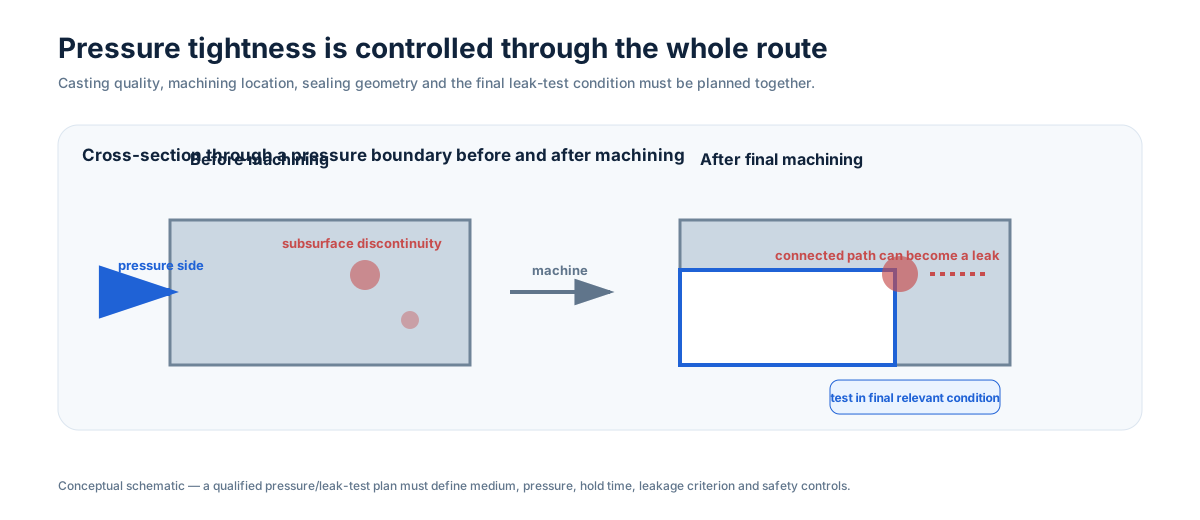
漏れ止め鋳造・機械加工部品 ↗とポロシティと耐圧性 ↗も参照してください。
品質計画:重要リスクを検査する
有効な管理計画には次を組み合わせます。
- 材料化学成分確認
- 必要な熱処理記録
- 寸法検査/CMM報告
- 表面/粗さ確認
- 硬さ試験
- 適用時のフェライト等材料状態確認
- 要求・適合性に応じた浸透、超音波、放射線検査
- 圧力境界部品の耐圧/漏れ試験
- 合意したロット/ヒート/文書レベルのトレーサビリティ
China Precision Metalの主要検査設備にはHexagon・Mitutoyo CMM、分光分析、フェライト・粗さ測定、Brinell/Rockwell硬さ、耐圧試験があり、必要なNDTも管理して手配します。日常内製範囲外の専門試験は適切な外部経路で実施します。
初品・検証は寸法だけでなく量産ルートを証明する
有効な初品では次を検証します。
- 正しい合金と熱処理状態
- 安定した鋳造形状と加工代
- 重要寸法とデータム
- 機能表面状態
- NDT、耐圧/漏れ要求
- マーキング/トレーサビリティ
- 梱包と供給文書
継続OEM案件では承認工程を記録し、後続ロットが属人的知識に依存しないようにします。
コスト、金型、供給モデル
コストドライバー:費用はどこで発生するか
重量だけで決まりません。主な要因は:
- 金型複雑度と寿命
- ワックス/コア複雑度
- 合金価格と歩留り
- ツリー/湯道効率
- シェル形成難易度
- 部品サイズと鋳造歩留り
- 熱処理
- 研磨/仕上げと外観要求
- CNC時間とセットアップ数
- NDTと検査範囲
- 耐圧試験
- 非現実的仕様が生むスクラップ/手直しリスク
- 年間数量と引取パターン
最安鋳物が最安完成品とは限りません。より良いニアネット設計で加工、溶接、購入部品、検査リスクを減らせるなら、高めの金型/鋳造費が正当化されます。
金型経済性:試作、ブリッジ、継続量産
金型が削り出しと精密鋳造の大きな違いです。問題は「金型費があるか」ではなく、「想定プログラム寿命でどれだけ価値を生むか」です。
継続OEM部品では材料除去、段取り、製作、組立を繰返し減らせるなら金型は価値があります。初期試作や形状変更が速い段階は、設計安定まで直接加工や積層パターンが合理的な場合があります。
見積では初回数量だけでなく、年間需要と想定引取サイズを提示してください。
HMLVは別の運用モデル
HMLVは単なる少量ではなく、多数の稼働品番、複数改訂、小さな繰返しロット、頻繁な段取り・検査変更を意味します。
対応できる供給者には次が必要です。
- 図面/改訂管理
- 金型識別・保全
- 治具・プログラム管理
- 柔軟な生産計画
- 品番ごとの検査計画
- 継続品向け在庫/引取オプション
当社の生産モデルは、すべてを大量コモディティのように扱うのではなく、産業HMLVに対応します。
VMI/JIT/在庫で生産ロットと消費量を分離できる
顧客消費が月50個でも、経済生産ロットが200個の場合があります。だからといって200個を一括納入する必要はありません。
継続案件では、米国、欧州、中国の合意した倉庫運用を通じ、VMI、安全在庫、ブランケット注文、stock-and-release、Kanban、JITを構成できます。Min/max、在庫所有、予測、引取頻度、補充ルールは案件ごとに定義します。
VMI・JIT・在庫プログラム ↗を参照してください。
精密鋳造と代替工程を比較する
| 工程 | 強みが出やすい条件 | 注意点 |
|---|---|---|
| 精密鋳造 | 複雑ニアネット、鋼/高合金、一体形状、中量継続、cast-to-machine | 金型、工程LT、鋳造/仕上げを考慮した設計 |
| 削り出しCNC | 金型投資少、試作、単純~中程度形状、非常に高精度な完成機能 | 除去量大、複雑形状で長いサイクル、高価合金の切粉 |
| 鍛造 | 高い構造要求、鍛造向き形状、継続量 | 形状制約、後加工が多く残る場合 |
| 砂型鋳造 | 大型、低金型費、広いサイズ範囲 | 表面/細部が粗く、加工増加しやすい |
| ダイカスト | 非鉄の大量生産、短サイクル | 金型投資大、合金/工程制約 |
| MIM | 非常に小さな複雑部品を相当量 | サイズ/材料/工程窓と金型経済性 |
| 製缶/溶接 | 大型構造、板/管組合せ、設計柔軟性 | 溶接変形、漏れ経路、多部品・工数 |
5工程比較は鋳造 vs 鍛造 vs CNC vs MIM vs ダイカスト ↗をご覧ください。
供給者適格化とRFQ準備
供給者へ確認すべき質問
- この合金/形状にどの精密鋳造法を使うか。
- 実際の重量・能力範囲はどこか。
- どの工程が内製で、どこを管理外注するか。
- 合金成分・熱処理をどう確認するか。
- 金型、ワックス、改訂をどう管理するか。
- 機械加工を鋳造計画へどう統合するか。
- CMM、材料、NDT、耐圧試験の設備/経路は何か。
- 初品と工程変更をどう文書化するか。
- 不適合と許可補修をどう管理するか。
- 継続HMLV、VMI、JIT、二次供給源に対応できるか。
- 形状/工程難易度が近い実部品を示せるか。
- 見積工程は素材鋳物だけでなく完成品に基づくか。
供給者適格化 ↗では製造範囲、QMS、検査、供給プログラムをまとめています。
精密鋳造RFQに含めるもの
- ネイティブ3Dモデル
- 管理された2D図面と改訂
- 材料グレードと適用規格
- 年間数量と想定引取/ロット
- 重要寸法、データム、GD&T
- 加工対象面
- 領域別の粗さ/研磨要求
- 熱処理・硬さ
- 必要なNDT方法、範囲、合否規格
- 該当する耐圧/漏れ試験の方法、圧力、媒体、保持時間、合否
- 補修溶接/含浸の許可・禁止
- トレーサビリティ、CoC、材質証明、検査報告
- 梱包/清浄度
- 調達目的:新設計、コスト低減、二次供給源、reshoring支援、能力不足補完
- 継続供給で必要なVMI/JIT/安全在庫
見積を遅らせる一般的なRFQミス
STEPだけ送る
3Dは形状を示しますが、通常は公差、材料規格、表面、試験、トレーサビリティ、年間数量を示しません。
2D PDFだけ送る
複雑形状のDFMには3Dが必要な場合があります。利用可能なら2D/3D両方を送ります。
全寸法に同じ厳しい公差
何が本当に重要かを隠し、供給者が機能ではなくリスクを価格へ入れる原因になります。
機能領域を定義せず「ポロシティなし」
圧力境界、シール面、重要な加工交差部を特定します。
年間数量なしで単価だけ要求
金型、段取り、ロット、供給モデルは最初のPOだけでなくプログラム全体で決まります。
合否基準なしの漏れ試験
「漏れ試験必要」だけでは不十分です。媒体、圧力/真空、保持時間、許容漏れ/圧力低下または外観合否、試験工程を定義します。
China Precision Metalの能力概要
| 能力 | 現行公開範囲 |
|---|---|
| 精密鋳造 | シリカゾル・ロストワックス |
| 部品重量 | 3 g–150 kg |
| 鋳造能力 | 約150トン/月 |
| 材料 | 図面/規格に基づくステンレス、デュプレックス、炭素/合金鋼、耐熱、Ni基 |
| CNC | 40台超;旋削、フライス、turn-mill、HMC、VMC、3/4/5軸 |
| 仕上げ | 機械仕上げ、研磨、ブラスト、指定時の不動態化/電解研磨 |
| 検査 | CMM、成分/材料確認、硬さ、粗さ、フェライト、管理NDT |
| 機能検証 | 指定時の水圧・空圧圧力/漏れ試験 |
| 供給モデル | 試作~継続、HMLV、二次供給源、ブランケット、在庫、VMI/JIT |
これは会社レベルの能力であり、すべての部品に共通する限界ではありません。最終実現性は図面、合金、形状、数量、合否要求で決まります。
他の技術資料の使い方
このピラーガイドを出発点に、必要な項目だけ深掘りしてください。
- 精密鋳造工程 ↗
- 精密鋳造設計ガイド ↗
- 精密鋳造公差 ↗
- 最小肉厚 ↗
- 加工代 ↗
- 鋳造表面仕上げ ↗
- ポロシティと耐圧性 ↗
- CNC加工を考慮した鋳物設計 ↗
- 漏れ止め鋳造・機械加工部品 ↗
- デュプレックス / スーパーデュプレックス ↗
購買FAQと次のステップ
よくある質問
精密鋳造は小物だけですか?
いいえ。実用サイズ/重量は鋳造所と形状によります。当社公開範囲は3 g~150 kgですが、実現性は図面で判断します。
CNC加工は不要になりますか?
大幅に減らせることはありますが、精密穴、ねじ、シート、シール面、管理データムのある部品では全廃できないことが一般的です。鋳造でニアネット、CNCで機能界面を作るのが基本です。
削り出しより必ず安いですか?
いいえ。金型と鋳造により、プログラム全体で加工、材料、製作、組立の繰返しコストを十分に減らせるときに有利です。少量単純部品は直接加工が適する場合があります。
耐圧部品も精密鋳造できますか?
できます。ただし設計、鋳造健全性、加工、シール面、必要なNDT、完成状態で定義された漏れ/耐圧試験を一つのシステムとして扱う必要があります。
DFMを依頼する最適時期は?
金型リリース前です。形状、加工代、データム、湯道、仕上げ領域、検査を経済的に変更できる段階です。
有効な見積を最短で得るには?
2D図面 + 3Dモデル + 材料 + 年間数量 + 重要要求を送ってください。耐圧品や高仕上げ品は機能合否要求も同時に含めます。
RFQの要点
精密鋳造は、購買側と供給者が完成部品ルートを一緒に定義すると最も効果的です。ニアネット化に価値がある形状を鋳造し、精度が必要な界面だけを加工し、実使用リスクを検査し、金型・ロット・在庫を実際の年間プログラムに合わせます。
管理図面と3Dモデルを info@chinaprecisionmetal.com へ送り、鋳造+加工DFMレビューをご依頼ください。