Сравнивайте предложения на одинаковую готовую деталь
При обработке прутка, давальческих поковок и отливок с последующей обработкой необходимо сравнивать одинаковый объём поставки готовой детали: заготовку, приспособления, базы, протоколы измерений, версию чертежа и объём партии. область применения ISO 1101:2017 определяет обозначения геометрических допусков, но ссылка на стандарт не подтверждает соответствие конкретной партии. пример оперативного производства описывает срочное производственное решение; приёмка и сроки зависят от утверждённого плана.
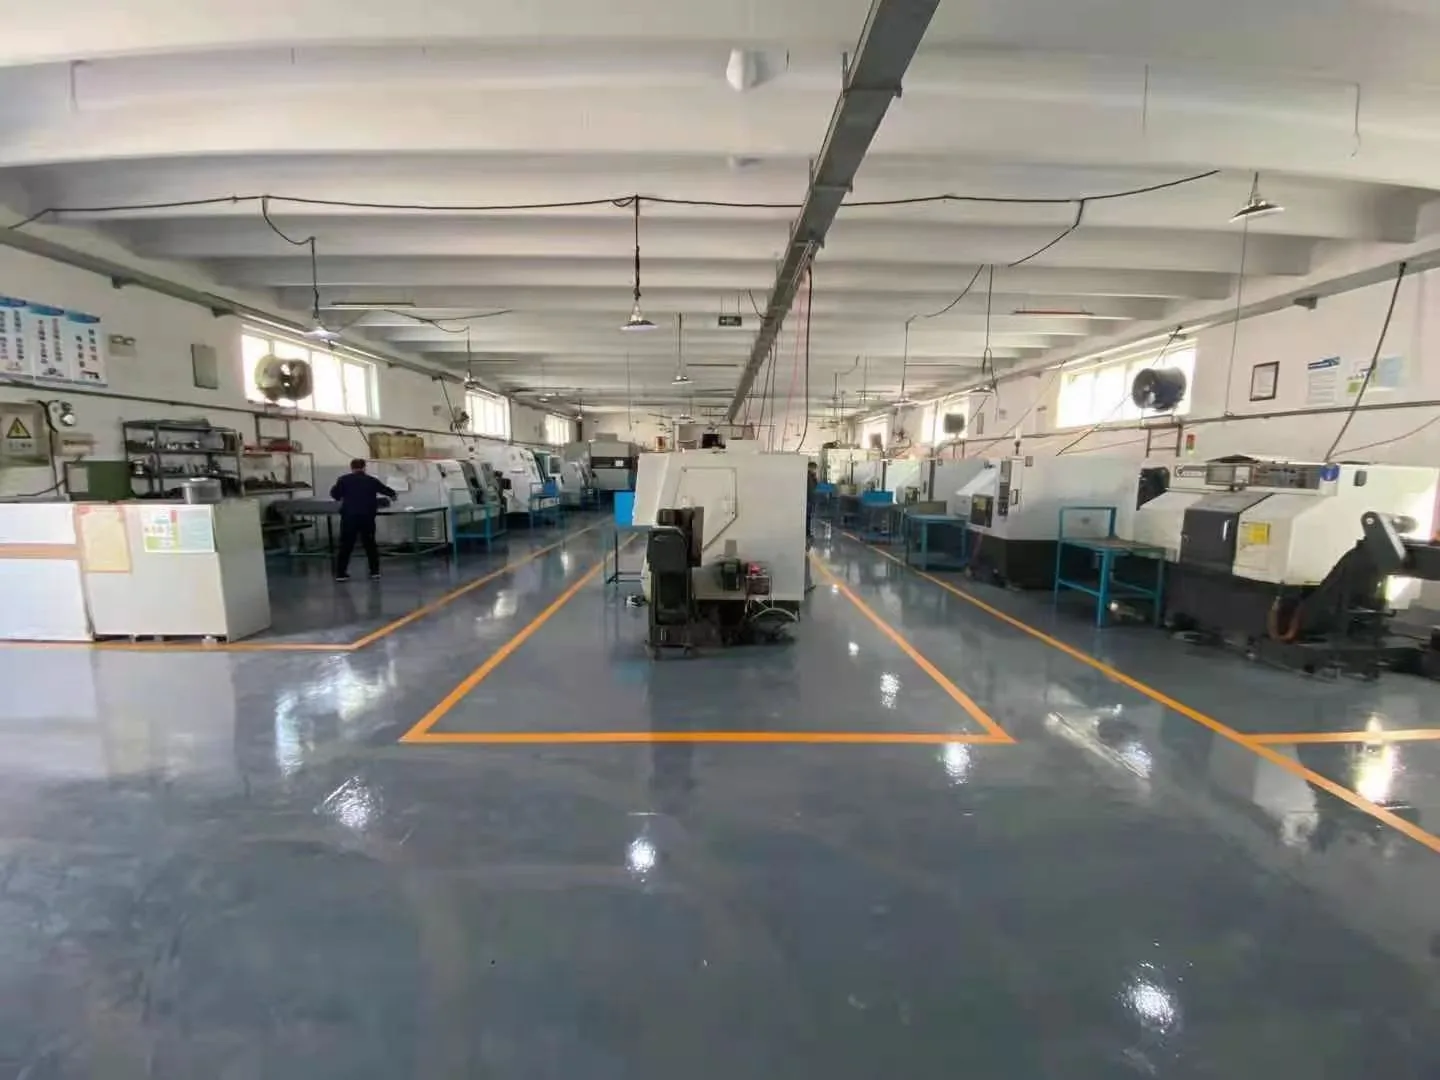
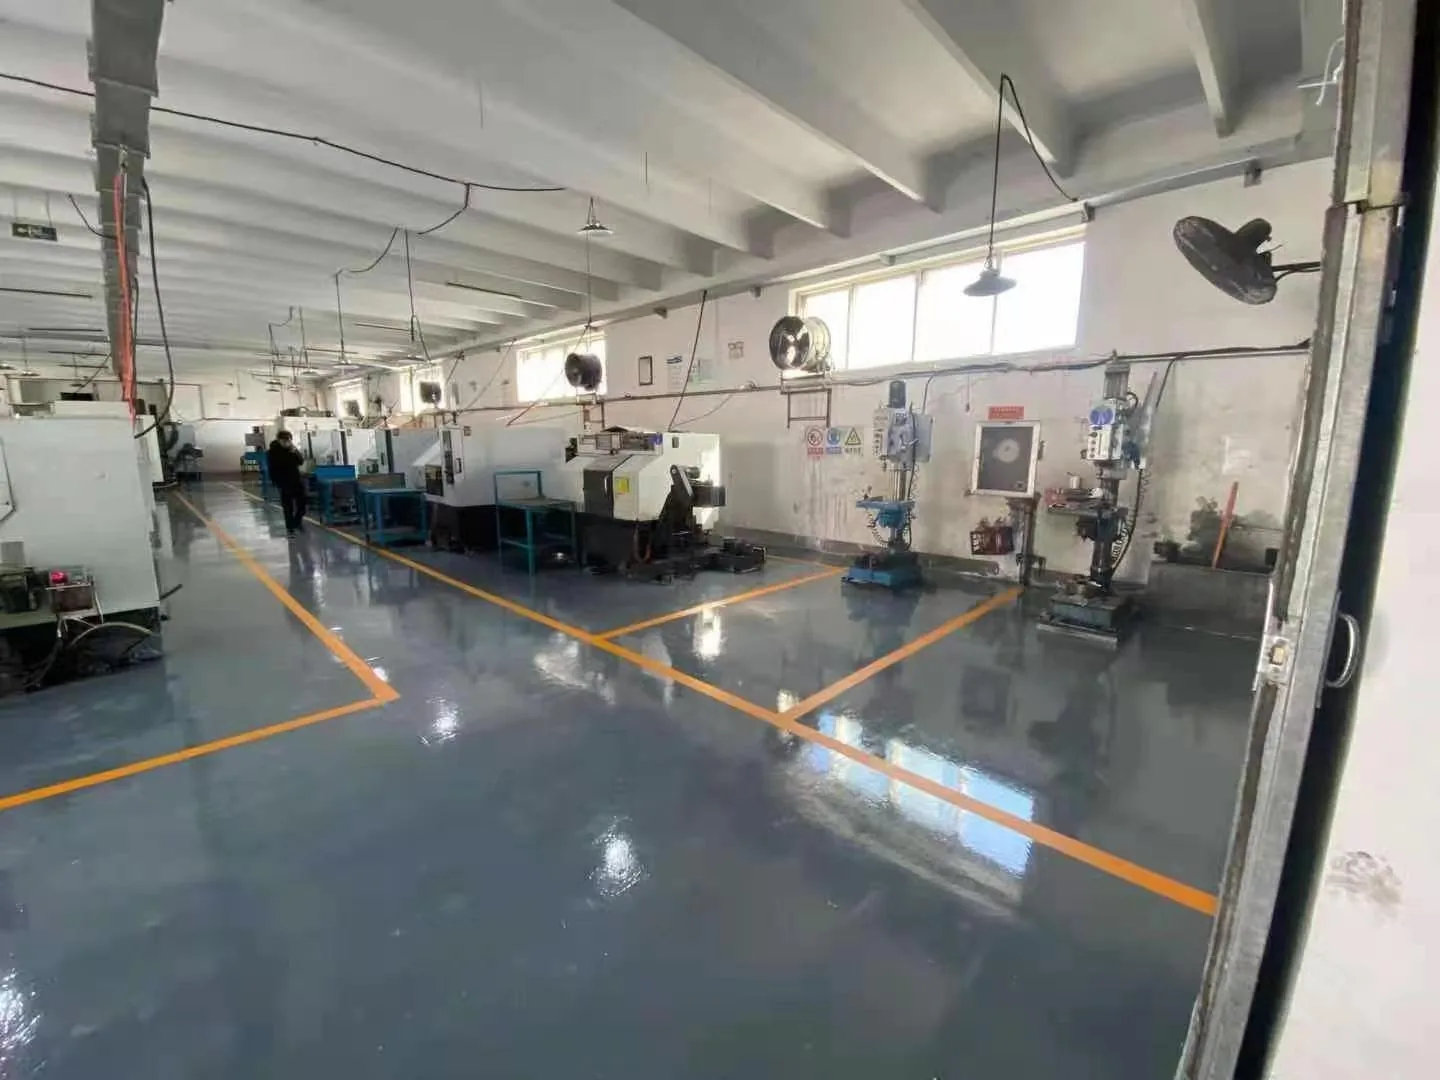
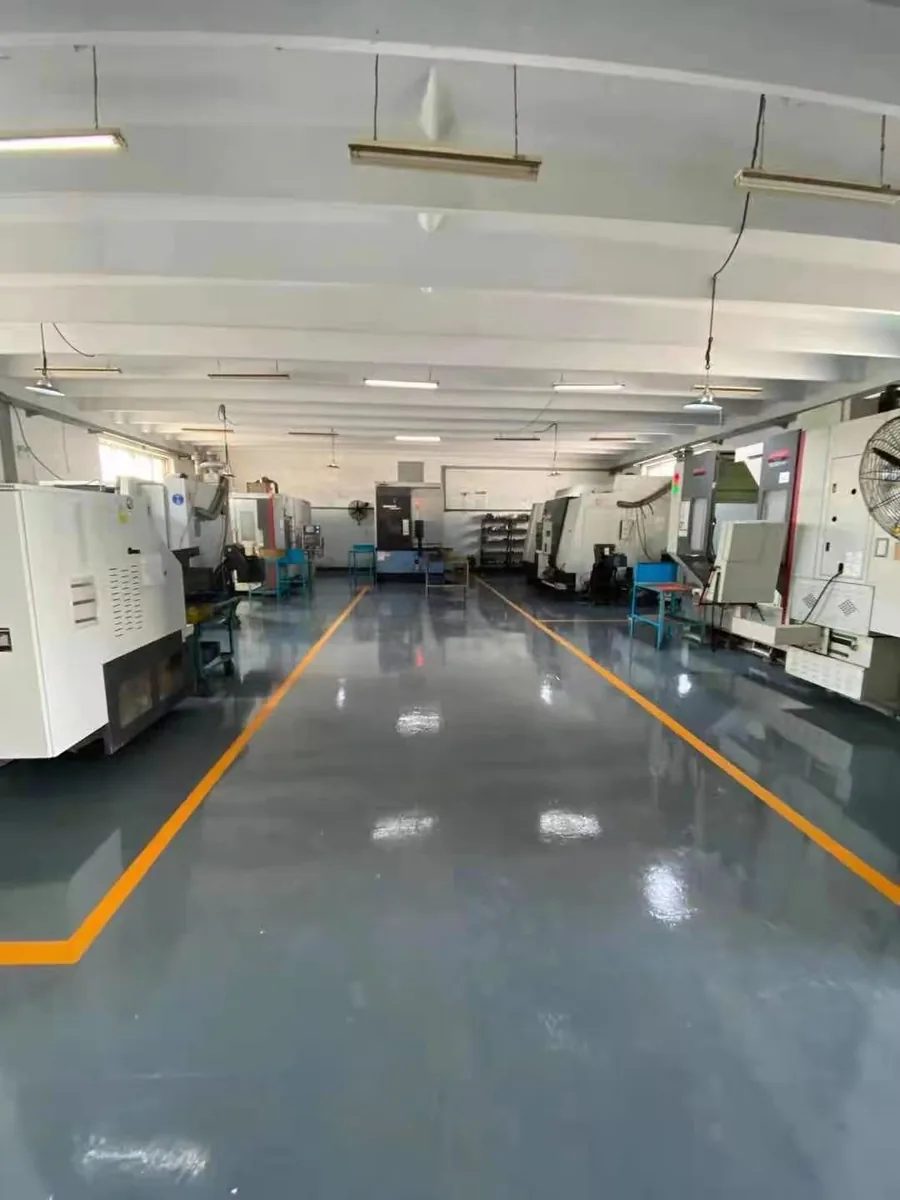
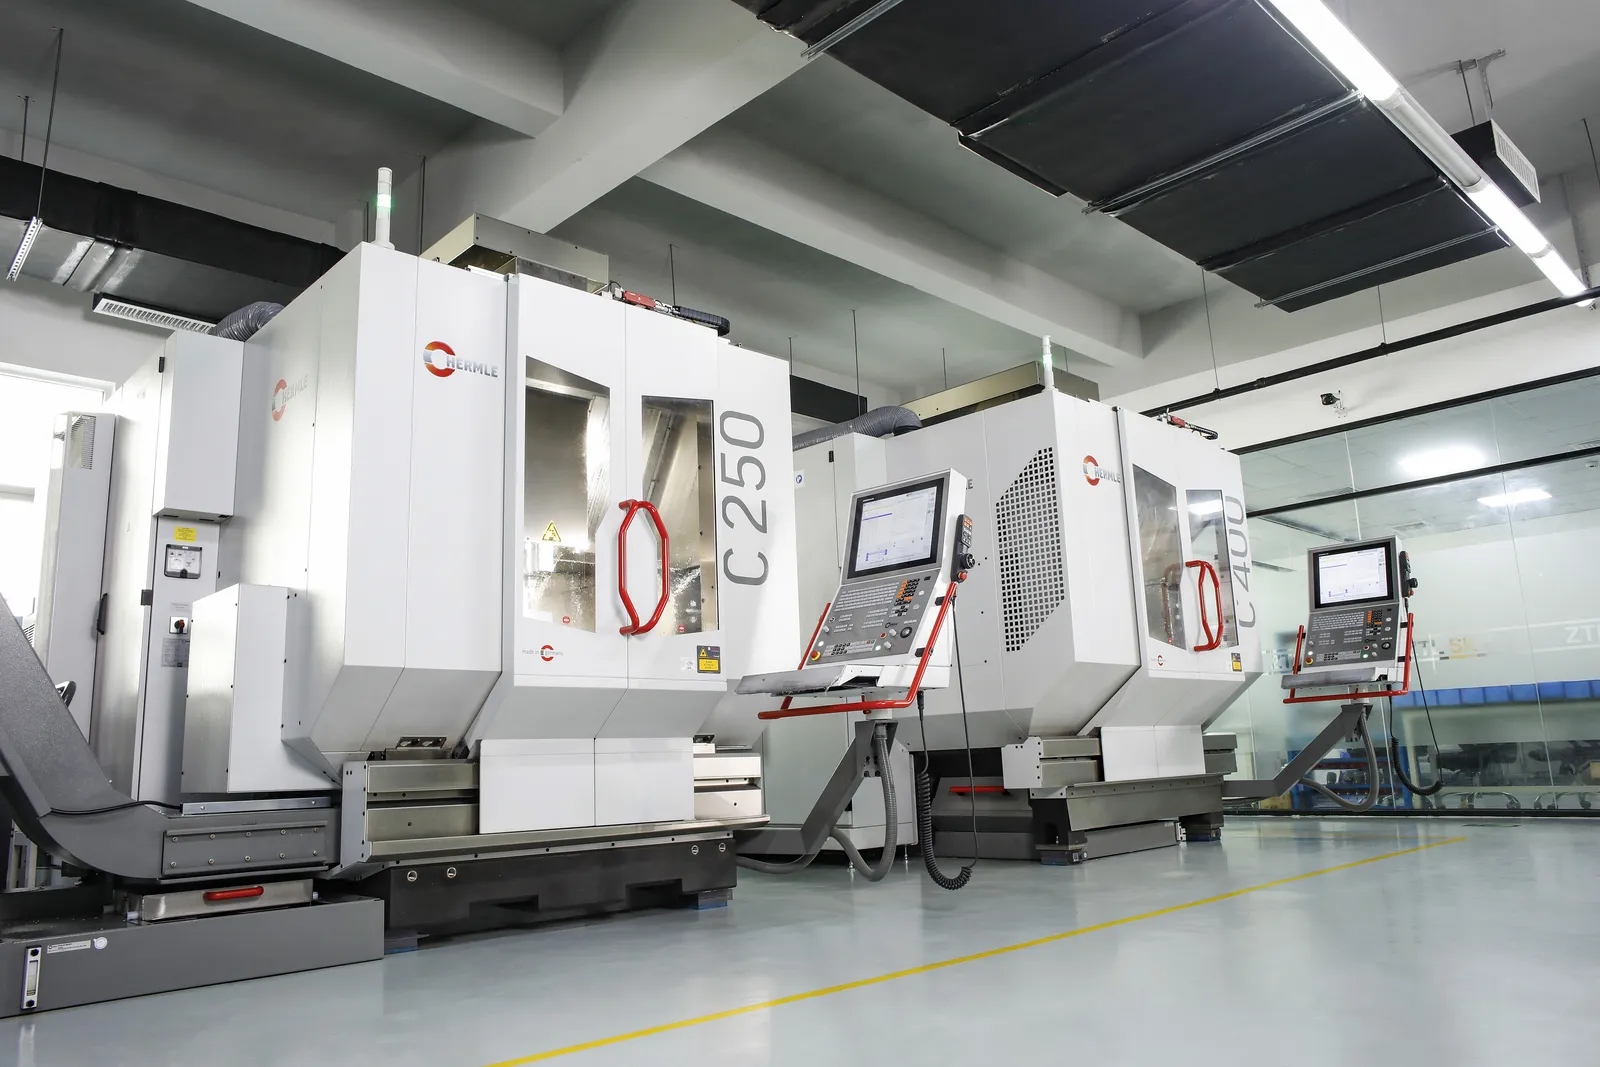
40+ станков с ЧПУ
Наши механообрабатывающие возможности включают более 40 станков с ЧПУ, токарные станки, токарно-фрезерное оборудование, 3-, 4- и 5-осевые обрабатывающие центры, HMC и VMC. В парк входят станки Mazak, Doosan, Quaser, Goodway и Victor Taichung.
Более широкая база оборудования включает шлифовальные, резьбонарезные и сверлильные станки, электроэрозионную обработку погружным электродом и проволочную электроэрозионную резку. Конкретный маршрут выбирается по геометрии, материалу, размеру партии и требованиям к верификации.
Мехобработка отливок и поковок
Значительная часть OEM-мехобработки — это не обработка прутка. Заказчики присылают отливки, поковки или заготовки, близкие к конечной форме, которым требуется обработать критические отверстия, седла, резьбы, уплотнительные поверхности, посадки под подшипники и контролируемые базы по чертежу.
Для наших собственных отливок припуск на мехобработку, базовые площадки, доступ для закрепления и стратегия контроля могут быть учтены до выпуска оснастки. Для отливок или поковок заказчика мы оцениваем состояние припуска, наличие баз, риск деформации и пригодность заготовки для требуемой конечной геометрии.
Многономенклатурная мелкосерийная обработка
В компактных суставах робота и захватах требования к базам, посадкам и массе иные, чем у обычного кронштейна. руководство по металлическим деталям человекоподобных роботов помогает сопоставить обработку из цельной заготовки, точное литьё и другие процессы, требующие согласования.
Мы поддерживаем многономенклатурные мелкосерийные (HMLV) OEM-программы, где множество номеров деталей, инженерные ревизии и небольшие повторные партии должны использовать контролируемые приспособления, инструмент и планы контроля. В RFQ следует указывать годовой спрос и ожидаемый размер отгрузки, а не только разовое количество.
Вторичные операции и доводка деталей
Если это относится к чертежу, несколько финишных и корректирующих операций можно сохранить в одном производственном маршруте:
- Статическая и динамическая балансировка — внутренняя балансировка доступна для подходящих рабочих колес и вращающихся компонентов, когда она задана. В RFQ следует определить рабочее/балансировочное состояние, критерий приемки или класс балансировки и ограничения на коррекцию.
- Контролируемый ремонт лазерной сваркой — локальные несплошности отливки или повреждения при обращении/процессе могут ремонтироваться там, где это разрешают материал, чертеж, определяющая спецификация и требования заказчика. Отремонтированные зоны доводятся и повторно контролируются по согласованному требованию; зоны границы давления, уплотнения, усталостно-критические или запрещенные области требуют явного рассмотрения.
- Идентификация детали — лазерная и механическая маркировка может наносить номера деталей, серийную/партийную идентификацию, символы или заданные заказчиком шаблоны. Содержание, расположение и глубину маркировки следует задавать на чертеже, если чувствительны функция или внешний вид.
- Правка / коррекция размеров — правка на прессе может применяться к подходящим деформированным компонентам, если это допускают состояние материала и чертеж, после чего перед выпуском выполняется повторная размерная верификация.
Материалы не ограничиваются сталью
Мы обрабатываем широкий спектр промышленных металлов, а также отдельные пластики и твердую резину, где это уместно. Для расчета указывайте точную марку, состояние / термообработку, форму исходной заготовки и требования к сертификатам материала. Труднообрабатываемые сплавы и тонкая либо склонная к деформации геометрия заранее оцениваются с точки зрения закрепления, инструмента и риска контроля.
Второй источник и покрытие дефицита мощностей
Действующие детали могут рассматриваться как второй / альтернативный источник или для покрытия дефицита мощностей. Приложите контролируемый чертеж, текущую форму заготовки, годовой объем, размер партии, критические характеристики и требуемые отчеты контроля, чтобы сравнение строилось по готовому компоненту, а не только по машинному времени.
Контроль и функциональная верификация
КИМ Hexagon и Mitutoyo поддерживают размерную верификацию. Измерение шероховатости, проверка материала, испытания давлением / на герметичность и заданные сборочные проверки могут добавляться, если они относятся к чертежу.
Информация, повышающая точность расчета
- Исходная 3D-модель и контролируемый 2D-чертеж
- Спецификация материала, состояние термообработки и форма заготовки
- Критические для функции размеры и базы
- Требования к шероховатости поверхности
- Годовой объем и ожидаемый размер партии / отгрузки
- Требования к отчетам контроля, испытаниям давлением и сборке
- Цель переноса, если это бенчмарк, второй источник или RFQ для покрытия дефицита мощностей
Посмотрите реальные детали, обработанные ЧПУ
Открыть раздел мехобработки в нашей реальной производственной галерее
Результат заказчика: мехобработка в составе координированного маршрута
В той же программе корпуса насоса для заказчика из Висконсина изменения конструкции и производственного маршрута по литью, мехобработке и полировке снизили повторяющиеся производственные затраты примерно на 10%. Экономия относится к интегрированной программе, а не только к обработке ЧПУ. Читать пример проекта
Терминология закупок, которую мы понимаем
Типичные RFQ включают мехобработку отливок, мехобработку поковок, полностью обработанные отливки, критические отверстия / седла / резьбы / базы, HMLV-мехобработку, второй источник мехобработки и покрытие дефицита мощностей. Эти формулировки точнее описывают закупочную задачу, чем общий запрос «услуги ЧПУ».
Техническая проверка решения для закупок OEM
Прежде чем сравнивать обработку из прутка или плиты с литьём и последующей обработкой, уточните утверждённую заготовку, функциональные базы, требования к контролю и срок. Срочная смена технологии требует согласования с инженерами заказчика; сборочный образец не подтверждает готовность серийного процесса.
Связанные технические материалы и примеры проектов: Срочное производство и локальная доработка | Реверс-инжиниринг и 3D-печатный образец для тендера
Передача заказа на ЧПУ и границы контроля
До сравнения предложений и утверждения первого образца согласуйте:
- Вид заготовки, версия чертежа и система баз
- Критические отверстия, уплотнительные поверхности и допустимые следы инструмента
- Измерения первой детали и партий, маркировка и упаковка
Посмотреть связанные технические и производственные материалы. Примеры и оборудование не подтверждают приёмку новой детали.
Отправить чертёж и критерии приёмки на рассмотрение.
Производственная оценка до расчета
- Ревизия чертежа, сопряжения и измерительные базы
- Точная марка, вид заготовки и стандарт закупки
- Критерии приемки, этапы контроля и документы
Размеры, масса, допуски, материал и приемка проверяются по конкретному чертежу; общие показатели не заменяют оценку технологичности.