
Guida in sintesi
A cosa serve questa guida
La microfusione può sostituire un grezzo lavorato dal pieno, un forgiato, una struttura saldata, un assieme multicomponente o un altro processo di fusione quando geometria near-net, scelta della lega e lavorazioni successive vengono progettate insieme. Può anche essere il processo sbagliato se la parte è molto semplice, estremamente grande, dominata da ampie superfici con tolleranze larghe oppure richiesta in una combinazione volume/geometria più adatta a forgiatura, fusione in sabbia, pressofusione, MIM o lavorazione CNC diretta.
La guida è destinata ad acquisti, progettazione, qualità e supplier development. Si concentra sulle decisioni che determinano stabilità ed economicità del processo in produzione, non su una definizione scolastica della cera persa.
In China Precision Metal il percorso attuale utilizza cera persa con guscio al sol di silice, copre 3 g–150 kg per pezzo, ha una capacità di circa 150 t/mese e può proseguire con 40+ macchine CNC, finitura, ispezione, verifica materiale, CND e prove pressione/perdita quando richiesto dal disegno.
Microfusione in una tabella decisionale
| Domanda dell’acquirente | La microfusione è in genere interessante quando… | Rivalutare il processo quando… |
|---|---|---|
| Geometria | Bossoli, nervature, superfici curve, passaggi o funzioni possono essere integrati in un unico pezzo near-net | La forma è essenzialmente un blocco, piastra o albero semplice lavorabile bene da stock standard |
| Materiale | Servono inox, duplex, acciai al carbonio/legati, leghe resistenti al calore o base nichel | Materiale comune e forma semplicissima favoriscono un altro processo ad alto volume |
| Lavorazione | Solo facce, fori, filetti, sedi e datum critici richiedono finitura CNC | La maggior parte del getto verrebbe comunque rimossa |
| Assemblaggio | La fusione elimina saldature, fissaggi o più pezzi fabbricati | L’assieme è volutamente modulare o deve restare separabile |
| Volume | L’attrezzatura può essere ammortizzata su produzione ripetitiva o famiglia di parti | La domanda è una tantum e la geometria si produce direttamente senza tooling |
| Qualità | Controlli materiale, dimensionali, CND e funzionali possono essere collegati a rischi reali | La specifica pretende perfezione universale irrealistica invece di criteri funzionali definiti |
| Modello di fornitura | Rilasci ripetuti, HMLV, safety stock o VMI giustificano tooling e controlli stabili | Il design cambia così rapidamente che il tooling diventerebbe obsoleto prima della validazione |
Selezione processo e fondamenti della fusione
Partire dalla funzione finita, non dal getto
Le migliori RFQ iniziano da ciò che il componente finito deve fare. Un corpo valvola può richiedere integrità in pressione, foro stelo, geometria sede e allineamento flange. Un corpo pompa può richiedere faccia di tenuta controllata, datum cuscinetto e passaggio interno. Un componente sanitario può richiedere geometria pulibile e superficie a contatto prodotto lucidata. Una staffa strutturale può puntare soprattutto su rigidezza, posizione di montaggio e assemblaggio ripetibile.
Questi requisiti determinano quali caratteristiche possono restare as-cast e quali vanno lavorate. Determinano anche dove CND, rugosità, prove pressione o tracciabilità avanzata creano davvero valore.
Un errore comune è imporre tolleranze strette, superfici molto lisce e massima ispezione ovunque. Di solito aumenta il costo senza migliorare la funzione. Concentrare precisione e verifica sulle zone critiche per la funzione.
Il processo a cera persa con sol di silice dal disegno al pezzo finito
Il processo è una catena. Un difetto o un’ambiguità introdotti presto possono riapparire dopo trattamento termico o lavorazione, quindi il buyer deve conoscere i principali punti di controllo.
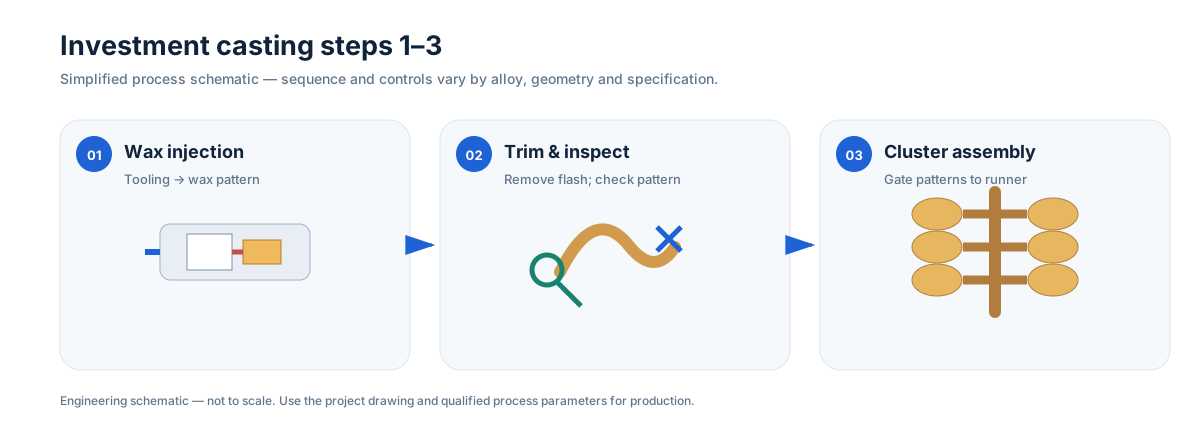
Revisione disegno, DFM e tooling
Il fornitore esamina lega, geometria, ritiro, direzione di estrazione, volume annuo previsto, sovrametallo, datum, superfici critiche e requisiti di controllo. È il momento migliore per semplificare una funzione difficile o spostare la precisione dalla fusione alla lavorazione CNC.
Produzione dei modelli in cera
I modelli riproducono la geometria near-net. Il tooling deve considerare estrazione, ritiro, controllo dimensionale ed eventuali anime solubili/inserte. Qualità e manipolazione della cera influenzano la geometria che il guscio ceramico riprodurrà.
Assemblaggio e sistema di colata
I modelli sono assemblati a un sistema di alimentazione. Canali e attacchi non sono solo metallo di scarto: controllano ingresso, riempimento e alimentazione durante la solidificazione. La posizione influisce anche su taglio e molatura, quindi superfici estetiche o funzionali critiche vanno considerate prima di progettare l’albero.
Costruzione del guscio ceramico
Cicli di immersione, stuccatura e asciugatura costruiscono il guscio intorno alla cera. Deve resistere a deceraggio, cottura e metallo fuso. Tasche profonde, ceramica intrappolata e passaggi interni difficili vanno quindi affrontati in DFM, non trattati come problema di pulizia finale.
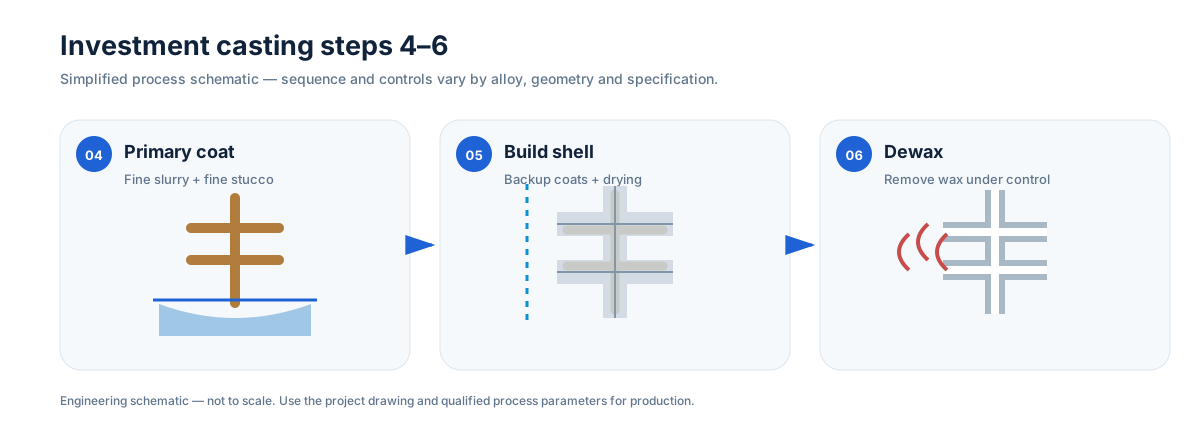
Deceraggio, cottura, fusione e colata
La cera viene rimossa, il guscio cotto e la lega specificata fusa e colata secondo una rotta controllata. Chimica, pratica di fusione, temperatura guscio, condizioni di colata e solidificazione influenzano struttura e sanità ottenute.
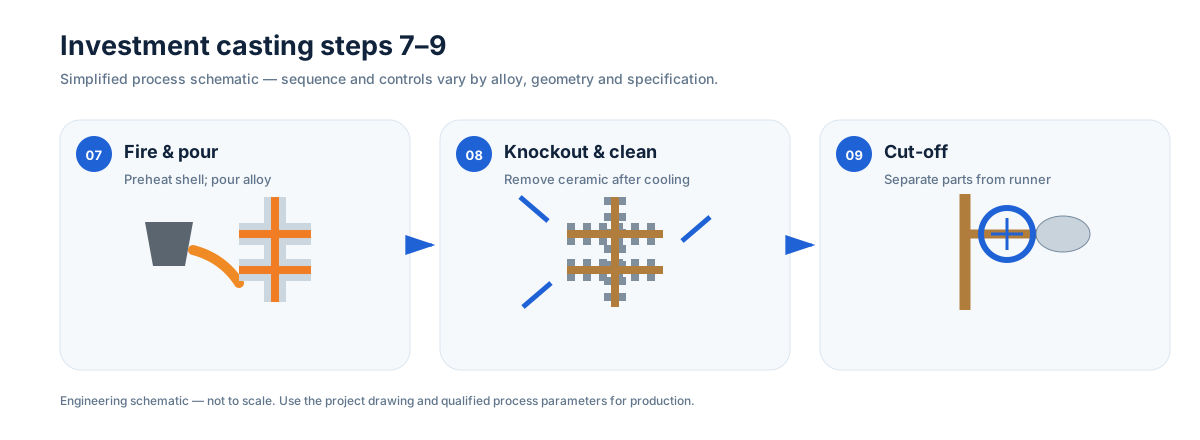
Distaffatura, taglio e finitura
Dopo solidificazione, la ceramica viene rimossa, i pezzi separati dal sistema e i residui di attacco raccordati. In base alla specifica seguono trattamento termico, pulizia, raddrizzatura se ammessa, lavorazione, lucidatura/passivazione e controllo.
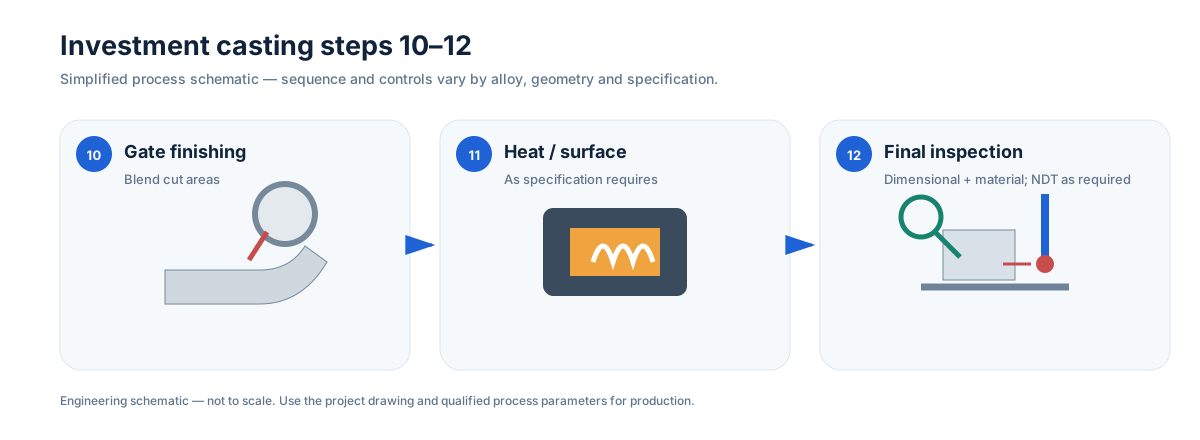
Geometria di progetto: cosa rende robusto un getto
La microfusione supporta geometrie complesse, ma “complesso” non significa illimitato. Una produzione stabile dipende da flusso del metallo, resistenza del guscio, solidificazione e accesso post-fusione.
Favorire transizioni graduali
Passaggi bruschi da pareti sottili a masse isolate possono creare problemi di riempimento e solidificazione. Usare raggi e transizioni progressive quando la funzione lo consente. L’obiettivo non è spessore identico ovunque, ma evitare hot spot inutili e percorsi impossibili.
Usare i raggi intenzionalmente
Gli spigoli interni vivi sono raramente desiderabili. I raggi migliorano il flusso, riducono concentrazioni di tensione e rendono tooling/guscio più tolleranti. Il valore finale deve comunque rispettare funzione e spazio disponibile.
Pensare all’estrazione della cera
Caratteristiche che bloccano meccanicamente il modello nello stampo possono richiedere carrelli, inserti, anime solubili o tooling più complesso. Semplificare prima del tooling spesso riduce costo iniziale e rischio di manutenzione.
Integrare funzioni solo quando crea valore
La microfusione può combinare bossoli, alette, nervature, piazzole e passaggi curvi. L’integrazione vale quando elimina lavorazione, saldatura, assemblaggio o vie di perdita. Non integrare una funzione solo perché il processo può formarla se una soluzione modulare è più facile da servire o controllare.
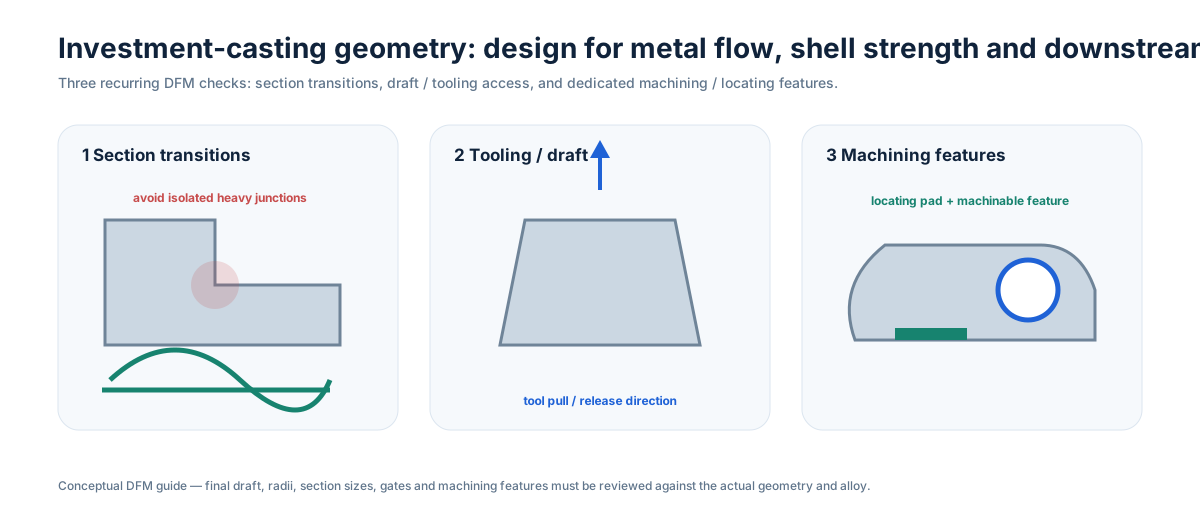
Per la geometria, vedere Guida alla progettazione della microfusione ↗ e Spessore minimo parete ↗.
Spessore parete e transizioni di sezione
Non esiste un unico spessore minimo universale. La fattibilità dipende da fluidità lega, lunghezza di flusso, area superficiale, geometria locale, condizioni del guscio, dimensione parte e rapporto fra sezioni sottili e pesanti.
Evitare quindi di applicare un “minimo” generico da manuale a ogni caratteristica. Meglio identificare:
- le zone funzionali più sottili;
- lunghi percorsi verso regioni sottili;
- giunzioni pesanti vicino a pareti sottili;
- sovrametallo locale necessario per lavorazione;
- aree in cui lo spessore fa parte del confine di pressione;
- caratteristiche difficili da pulire o liberare dalla ceramica.
La guida allo spessore minimo ↗ spiega come valutarle prima del tooling.
Materiali, tolleranze e progettazione cast-to-machine
La selezione del materiale fa parte della progettazione del processo
La microfusione viene spesso scelta perché può formare leghe costose da lavorare dal pieno o difficili da fabbricare in forme complesse di pressione/flusso.
Il nostro ambito attuale include famiglie come:
- acciai inox austenitici;
- gradi inox colati equivalenti alle comuni famiglie 304/316 dove specificato;
- duplex e super duplex;
- acciai al carbonio e basso-legati;
- inox indurenti per precipitazione, inclusi impieghi classe 17-4PH dove specificati;
- leghe resistenti al calore;
- famiglie base nichel.
La scelta deve basarsi su disegno/norma, ambiente corrosivo, temperatura, resistenza, restrizioni di saldatura/riparazione, condizione termica, lavorabilità e requisiti di verifica. Un nome commerciale da solo non basta per una RFQ controllata.
Per duplex e super duplex, chimica, trattamento termico, bilanciamento di fase, lavorazione e verifica vanno pianificati insieme. Vedere Guida Duplex & Super Duplex ↗.
Tolleranze dimensionali: separare as-cast da requisiti lavorati
La microfusione può mantenere una geometria near-net utile, ma il disegno più economico distingue:
- dimensioni funzionali che richiedono CNC;
- dimensioni as-cast controllate che influenzano assemblaggio o setup successivi;
- geometria di riferimento/non critica dove una tolleranza più ampia è accettabile.
Le tolleranze dipendono da dimensione, geometria, lega, strategia tooling, schema datum, comportamento dopo raddrizzatura/trattamento termico e capacità di processo. Evitare un unico ± stretto su ogni quota.
La strategia datum è particolarmente importante. Un disegno può creare una catena difficile controllando una caratteristica lavorata rispetto a una superficie as-cast instabile. Quando la funzione lo consente, creare un sistema datum di lavorazione stabilibile in modo ripetibile dal getto.
Vedere Tolleranze di microfusione ↗.
Sovrametallo di lavorazione: non è “metallo extra ovunque”
Il sovrametallo deve esistere dove il CNC necessita di materiale per pulire la superficie e stabilire la funzione finita. Un eccesso può generare cicli più lunghi, sezioni più pesanti, maggiore usura e più rischio di aprire una discontinuità subsuperficiale.
Domande utili:
- Quali superfici devono pulire al 100%?
- Quale datum del getto localizza il primo setup?
- Quanta distorsione locale è prevista dopo trattamento termico?
- La superficie lavorata interseca il confine di pressione?
- Un boss/pad può offrire staffaggio stabile senza diventare massa finita inutile?
- Il sovrametallo è bilanciato attorno a un foro/diametro anziché da un solo lato?
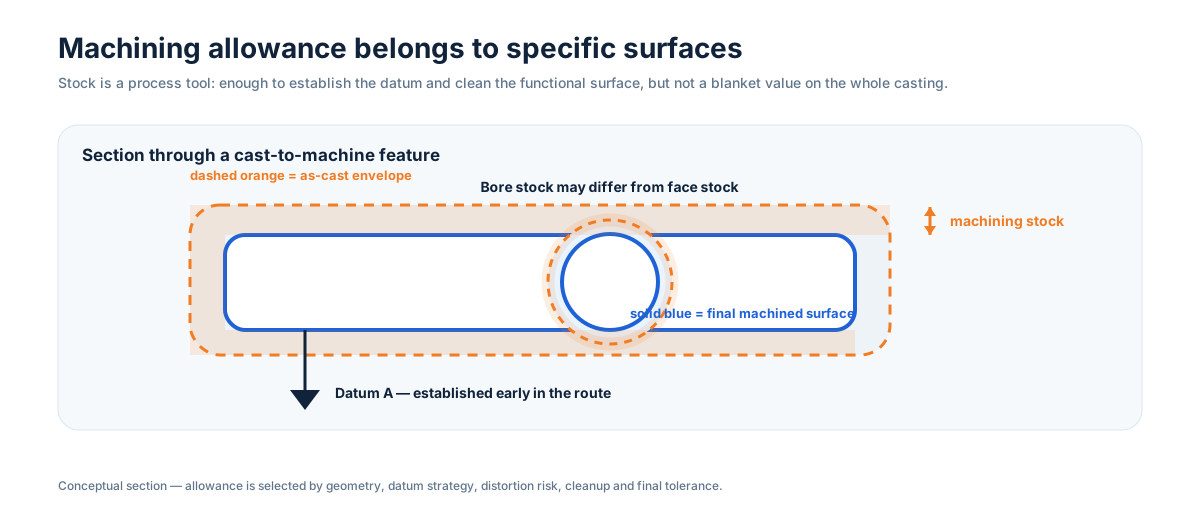
Usare Sovrametallo di lavorazione ↗ e Progettare getti per CNC ↗ per pianificare la rotta.
Progettazione cast-to-machine: un’unica rotta, non due fornitori scollegati
I componenti di maggior valore spesso non sono “finiti” al taglio. Diventano tali dopo lavorazione di fori, filetti, sedi, facce di tenuta, accoppiamenti cuscinetto e datum.
| Tema | Decisione di fusione | Conseguenza di lavorazione |
|---|---|---|
| Piazzole datum | Geometria stabile e accessibile | Meno setup instabili e migliore ripetibilità |
| Sovrametallo | Stock locale sulle funzioni critiche | Pulizia sufficiente senza cicli inutili |
| Distorsione | Prevedere effetti di trattamento/sezione | Sequenza setup con rimozione progressiva |
| Staffaggio | Evitare aree deboli o cosmetiche | Serrare senza segnare o perdere funzione |
| Confine pressione | Identificare intersezioni con pareti lavorate | Posizionare leak test funzionale dopo la lavorazione rilevante |
| Ispezione | Definire presto i datum finali | CMM/report coerenti con il disegno finito |
Nel nostro reparto 40+ macchine CNC coprono tornitura, fresatura, turn-mill, HMC, VMC e multi-asse. Ciò consente di rivedere il design del getto rispetto alla reale rotta di lavorazione prima di rilasciare l’attrezzatura.
Condizione superficiale: as-cast, sabbiata, lavorata e lucidata sono specifiche diverse
Un disegno dovrebbe distinguere le zone che contano:
- superficie as-cast/riprodotta dal guscio;
- sabbiata o pulita;
- zone di raccordo attacchi;
- superfici lavorate CNC;
- superfici lucidate meccanicamente;
- passivate/elettrolucidate dove specificato;
- zone estetiche o a contatto prodotto.
Un numero di rugosità senza ragione funzionale può creare lavoro inutile. Una faccia di tenuta può richiedere lavorazione e Ra controllato; una superficie sanitaria lucidatura progressiva; una superficie esterna non funzionale solo una condizione pulita uniforme.
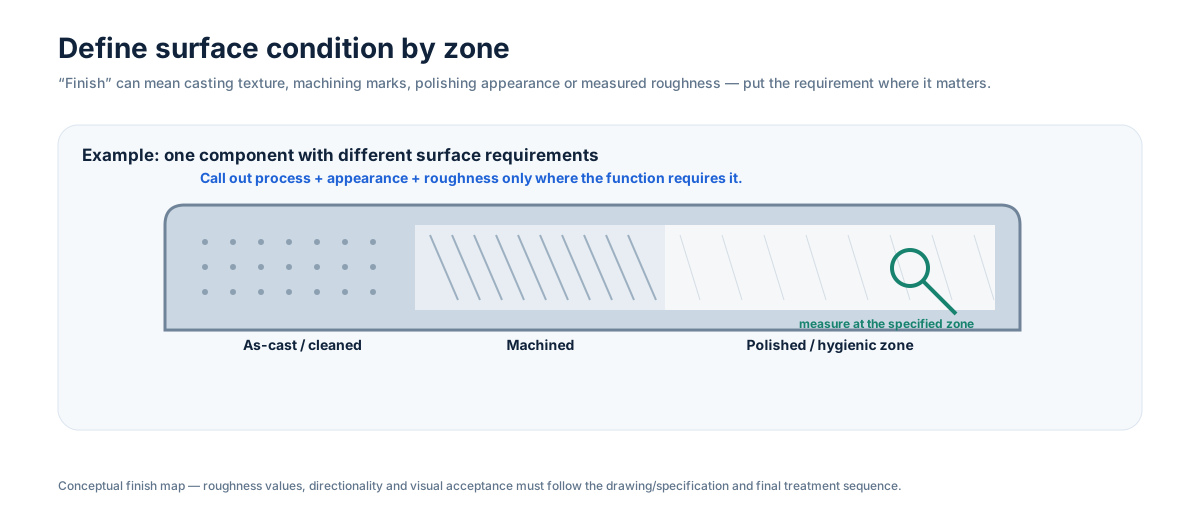
Vedere Finitura superficiale dei getti ↗.
Il trattamento termico deve essere collegato al disegno finale
Il trattamento termico può influenzare proprietà meccaniche, corrosione, durezza, microstruttura e stabilità dimensionale, oltre alla sequenza di raddrizzatura e lavorazione.
La RFQ dovrebbe quindi indicare condizione materiale o norma, non solo “trattare se necessario”. Per alcune leghe soluzione, invecchiamento, distensione o altri cicli sono parte integrante delle proprietà. Per leghe critiche alla corrosione la rotta termica può essere importante quanto la chimica nominale.
La pagina Trattamento termico ↗ descrive il coordinamento fra rotte interne e specialisti esterni.
Difetti, integrità in pressione e controllo qualità
Difetti, discontinuità e criteri realistici
La fusione è un processo metallurgico. La qualità va definita dalla funzione, dalla norma e dai criteri concordati, non da una richiesta indefinita di “zero difetti ovunque”.
Problemi comuni includono:
- discontinuità da ritiro;
- indicazioni di gas o inclusioni;
- riempimento incompleto;
- condizioni superficiali da guscio/ceramica;
- cricche a caldo o fessure;
- distorsione dimensionale;
- imperfezioni da taglio/molatura;
- discontinuità subsuperficiali esposte dalla lavorazione.
La risposta corretta non è un’unica ispezione universale, ma un piano che collega design, processo, CND e verifica del finito alla zona critica.
Riparazione, saldatura e impregnazione vanno specificate, non presunte
Alcuni getti consentono riparazioni locali; altri le vietano o le limitano in zone di pressione, fatica, tenuta o contatto prodotto. La regola deve stare sul disegno o nella specifica d’acquisto.
Quando una riparazione laser controllata è permessa, materiale, posizione, procedura, finitura successiva e ri-ispezione vanno concordati. Se l’impregnazione è considerata per pressione, serve ugualmente approvazione esplicita e sequenza definita rispetto a lavorazione e leak test.
Non scoprire le differenze di policy al primo articolo: inserirle nella RFQ.
I getti a tenuta richiedono un approccio di sistema
Corpi valvola/pompa, collettori o componenti di liquid cooling possono superare il controllo dimensionale e comunque perdere se il confine di pressione non è gestito come sistema.
Domande chiave:
- Dov’è esattamente il confine di pressione?
- Quali superfici lavorate lo intersecano?
- Quale fluido e condizione operativa?
- Quali CND prima/dopo lavorazione?
- Quale prova perdita/pressione sul finito?
- Riparazione o impregnazione ammesse?
- Quale criterio di accettazione e frequenza campionamento?
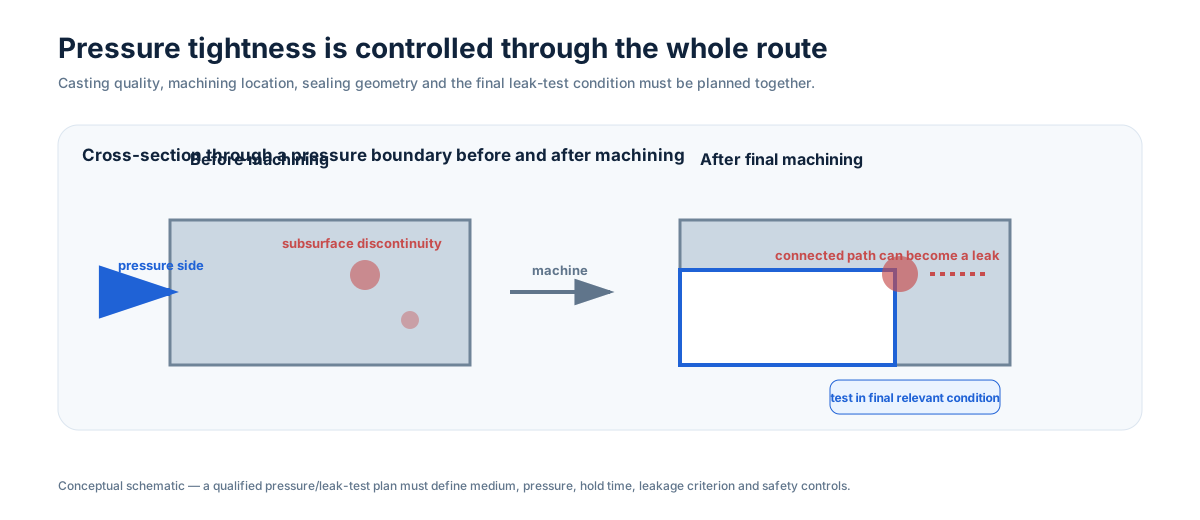
Vedere Componenti fusi e lavorati a tenuta ↗ e Porosità & tenuta pressione ↗.
Pianificazione qualità: ispezionare i rischi importanti
Un piano efficace può combinare:
- verifica chimica materiale;
- registri trattamento termico dove richiesti;
- controllo dimensionale e report CMM;
- controllo superficie/rugosità;
- durezza;
- ferrite o altri controlli di condizione quando applicabili;
- penetranti, ultrasuoni o radiografia secondo requisito e idoneità;
- prove pressione/perdita per confini pressione;
- tracciabilità a livello lotto/colata/documentazione concordato.
Le risorse principali di China Precision Metal includono CMM Hexagon e Mitutoyo, spettrometria, misura ferrite e rugosità, durezza Brinell/Rockwell, prove pressione e rotte CND coordinate. I test specialistici sono coordinati quando fuori dalla routine interna.
Vedere Qualità & Ispezione ↗ e Attrezzature di ispezione ↗.
Primo articolo e validazione devono provare la rotta, non solo le quote
Un primo articolo è più utile quando valida:
- lega e condizione termica corrette;
- geometria del getto e sovrametallo stabili;
- dimensioni e datum critici;
- condizione delle superfici funzionali;
- CND e requisiti pressione/perdita;
- marcatura/tracciabilità;
- imballo e documentazione di fornitura.
Per programmi OEM ripetitivi, catturare la rotta approvata affinché i lotti futuri non dipendano da conoscenza informale.
Costo, tooling e modello di fornitura
Driver di costo: dove va realmente il denaro
Il costo dipende da più del peso. Driver principali:
- complessità e vita del tooling;
- complessità di cera/anime;
- costo lega e resa;
- efficienza albero/gating;
- difficoltà del guscio;
- dimensione parte e resa di colata;
- trattamento termico;
- molatura/raccordo e requisiti estetici;
- tempo CNC e numero setup;
- CND e ispezione;
- prove pressione;
- rischio scarto/rilavorazione da specifiche irrealistiche;
- volume annuo e pattern di rilascio.
Il prezzo del getto più basso non è sempre il costo finito più basso. Un design near-net migliore può giustificare tooling o fusione più costosi se elimina lavorazione, saldatura, componenti acquistati o rischio di controllo.
Economia del tooling: prototipo, bridge e produzione ripetitiva
Il tooling distingue la microfusione dalla lavorazione dal pieno. La domanda commerciale non è “costa?”, ma “quale valore crea nella vita prevista del programma?”.
Un componente OEM ripetitivo può giustificarlo se riduce asportazione, setup, fabbricazione o assemblaggio ricorrenti. Per prototipi o geometrie in rapido cambiamento, lavorazione diretta o pattern additivi possono avere più senso finché il progetto si stabilizza.
Nel preventivo fornire domanda annua e dimensione di rilascio attesa, non solo il primo acquisto.
HMLV è un modello operativo diverso
High-mix, low-volume non significa solo “poca quantità”: implica molti codici attivi, revisioni diverse, piccoli lotti ripetuti e cambi più frequenti di setup/ispezione.
Un fornitore HMLV capace necessita di:
- disciplina disegni/revisioni;
- identificazione e manutenzione tooling;
- controllo fixture e programmi;
- pianificazione flessibile;
- piani di ispezione per ogni codice;
- opzioni pratiche di stock/rilascio.
Il nostro modello supporta espressamente programmi industriali HMLV, senza pretendere che ogni progetto si comporti come una commodity di grande serie.
VMI, JIT e stock possono separare economia produttiva e consumo
Un cliente può consumare 50 pezzi/mese mentre il lotto economico è 200. Non significa dover ricevere tutti i 200 insieme.
Per programmi ripetitivi possiamo strutturare VMI, safety stock, blanket order, stock-and-release, Kanban e JIT attraverso accordi di magazzino in Stati Uniti, Europa e Cina. Min/max, proprietà, forecast, frequenza rilascio e regole di reintegro sono specifici per programma.
Vedere Programmi VMI, JIT & Stocking ↗.
Confrontare la microfusione con processi alternativi
| Processo | Forte quando | Attenzioni |
|---|---|---|
| Microfusione | Geometria near-net complessa, acciai/alte leghe, funzioni integrate, volume ripetitivo medio, parti cast-to-machine | Tooling, lead time, necessità di progettare per fusione e finitura |
| CNC dal pieno | Poco tooling, prototipi, geometria semplice/media, funzioni finite molto precise | Molta asportazione, cicli lunghi su forme complesse, spreco costoso di lega |
| Forgiatura | Elevate richieste strutturali, geometria favorevole, volumi ripetitivi | Limiti di forma, può restare molta lavorazione |
| Fusione in sabbia | Parti grandi, tooling economico, ampia gamma dimensionale | Superficie/dettaglio più grossolani e spesso più lavorazione |
| Pressofusione | Altissimi volumi non ferrosi e cicli rapidi | Tooling elevato, limiti lega/processo |
| MIM | Parti molto piccole e complesse a volume significativo | Finestra dimensione/materiale/processo e costi tooling |
| Fabbricazione/saldatura | Strutture grandi, lamiera/piastra/tubo, flessibilità | Distorsione saldatura, vie di perdita, più componenti e manodopera |
Per il confronto di cinque rotte vedere Fusione vs forgiatura vs CNC vs MIM vs pressofusione ↗.
Qualifica fornitore e preparazione RFQ
Qualifica fornitore: domande utili
- Quale processo di microfusione viene usato per lega/geometria?
- Quali limiti realistici di peso e capacità?
- Quali operazioni sono interne e quali esterne controllate?
- Come si verificano chimica e trattamento termico?
- Come si controllano tooling, modelli cera e revisioni?
- Come si integra la lavorazione nel piano di fusione?
- Quali risorse CMM/materiale/CND/pressione sono disponibili?
- Come si documentano first article e cambi processo?
- Come si controllano non conformità e riparazioni permesse?
- È possibile supportare HMLV, VMI, JIT o second source ripetuti?
- Il fornitore può mostrare parti reali simili per geometria/difficoltà?
- La rotta quotata riguarda la parte finita, non solo il getto grezzo?
La pagina Qualifica fornitore ↗ riassume ambito produttivo, QMS, ispezione e programmi di fornitura.
Cosa includere in una RFQ di microfusione
Inviare:
- modello 3D nativo;
- disegno 2D controllato e revisione;
- grado materiale e norma;
- volume annuo e lotto/rilascio previsto;
- quote critiche, datum e GD&T;
- superfici da lavorare;
- rugosità/lucidatura per zona;
- trattamento termico e durezza;
- tipo, estensione e standard di accettazione CND;
- metodo prova pressione/perdita, pressione, medium, hold time e accettazione;
- permessi/divieti di weld repair o impregnazione;
- tracciabilità, CoC, certificati materiale e report;
- imballo/pulizia;
- obiettivo sourcing: nuovo design, cost reduction, second source, supporto reshoring o overflow capacità;
- requisiti VMI/JIT/safety stock se la ripetitività conta.
Errori RFQ comuni che rallentano il preventivo
Inviare solo un file STEP
Il 3D definisce la geometria ma normalmente non tolleranze, norma materiale, finitura, test, tracciabilità o volume annuo.
Inviare solo un PDF 2D
Il disegno può non contenere tutta la geometria complessa utile al DFM. Inviare entrambi quando disponibili.
Applicare una tolleranza stretta ovunque
Nasconde le dimensioni realmente importanti e fa quotare il rischio invece della funzione.
Dire “zero porosità” senza zona funzionale
Definire confini pressione, superfici di tenuta e intersezioni di lavorazione critiche.
Chiedere prezzo pezzo senza quantità annua
Tooling, setup, lotto e modello di fornitura dipendono dal programma, non solo dal primo PO.
Definire leak test senza criteri
“Leak test richiesto” è incompleto. Definire medium, pressione/vuoto, hold time, perdita ammessa o criterio visivo e momento del test.
Snapshot capacità China Precision Metal
| Capacità | Ambito pubblicato |
|---|---|
| Microfusione | Cera persa con sol di silice |
| Peso parte | 3 g–150 kg |
| Capacità fusione | Circa 150 t/mese |
| Materiali | Inox, duplex, carbonio/legati, resistenti al calore e base nichel a disegno/norma |
| CNC | 40+ macchine; tornitura, fresatura, turn-mill, HMC, VMC, 3/4/5 assi |
| Finitura | Finitura meccanica, lucidatura, blasting, passivazione/elettrolucidatura dove specificato |
| Ispezione | CMM, verifica chimica/materiale, durezza, rugosità, ferrite e CND coordinati |
| Validazione funzionale | Rotte idrostatiche e pneumatiche pressione/perdita quando specificate |
| Modello fornitura | Prototipo-ripetizione, HMLV, second source, blanket order, stock, VMI/JIT |
Sono capacità aziendali, non limiti universali. La fattibilità dipende da disegno, lega, geometria, quantità e accettazione.
Come usare il resto della libreria tecnica
Usare questa guida come punto di partenza e approfondire solo dove serve:
- Processo di microfusione ↗
- Guida progettazione ↗
- Tolleranze ↗
- Spessore minimo ↗
- Sovrametallo ↗
- Finitura superficiale ↗
- Porosità & tenuta ↗
- Progettare getti per CNC ↗
- Componenti fusi e lavorati a tenuta ↗
- Duplex & Super Duplex ↗
FAQ buyer e passo successivo
Domande frequenti
La microfusione è solo per parti piccole?
No. Dimensione e peso pratici dipendono da fonderia e geometria. Il nostro range pubblicato è 3 g–150 kg, ma il disegno determina la fattibilità.
Elimina la lavorazione CNC?
A volte la riduce molto; raramente la elimina per fori precisi, filetti, sedi, facce di tenuta o datum controllati. Il design migliore usa fusione per la forma near-net e CNC per le interfacce funzionali.
È sempre più economica della lavorazione dal pieno?
No. È interessante quando tooling e fusione risparmiano sufficiente lavorazione ricorrente, materiale, fabbricazione o assemblaggio nel programma. Parti semplici a basso volume possono restare migliori da lavorare direttamente.
Si possono microfondere parti a tenuta di pressione?
Sì, ma l’integrità deve essere un sistema: design, sanità fusione, lavorazione, superfici di tenuta, CND se richiesti e prova perdita/pressione definita sul finito.
Quando chiedere feedback DFM?
Prima del rilascio tooling, quando geometria, sovrametallo, datum, gating, zone finitura e ispezione possono ancora essere cambiati economicamente.
Qual è il modo più rapido per un preventivo utile?
Inviare disegno 2D + modello 3D + materiale + quantità annua + requisiti critici. Per parti in pressione o molto finite aggiungere subito i criteri funzionali.
Punto chiave per la RFQ
La microfusione funziona al meglio quando buyer e fornitore definiscono insieme la rotta del componente finito: fondere la geometria che beneficia del near-net, lavorare solo le interfacce che richiedono precisione, controllare i reali rischi di servizio e strutturare tooling/lotto/stock intorno al programma annuo reale.
Inviare disegno controllato e modello 3D a info@chinaprecisionmetal.com per una revisione DFM fusione + lavorazione.