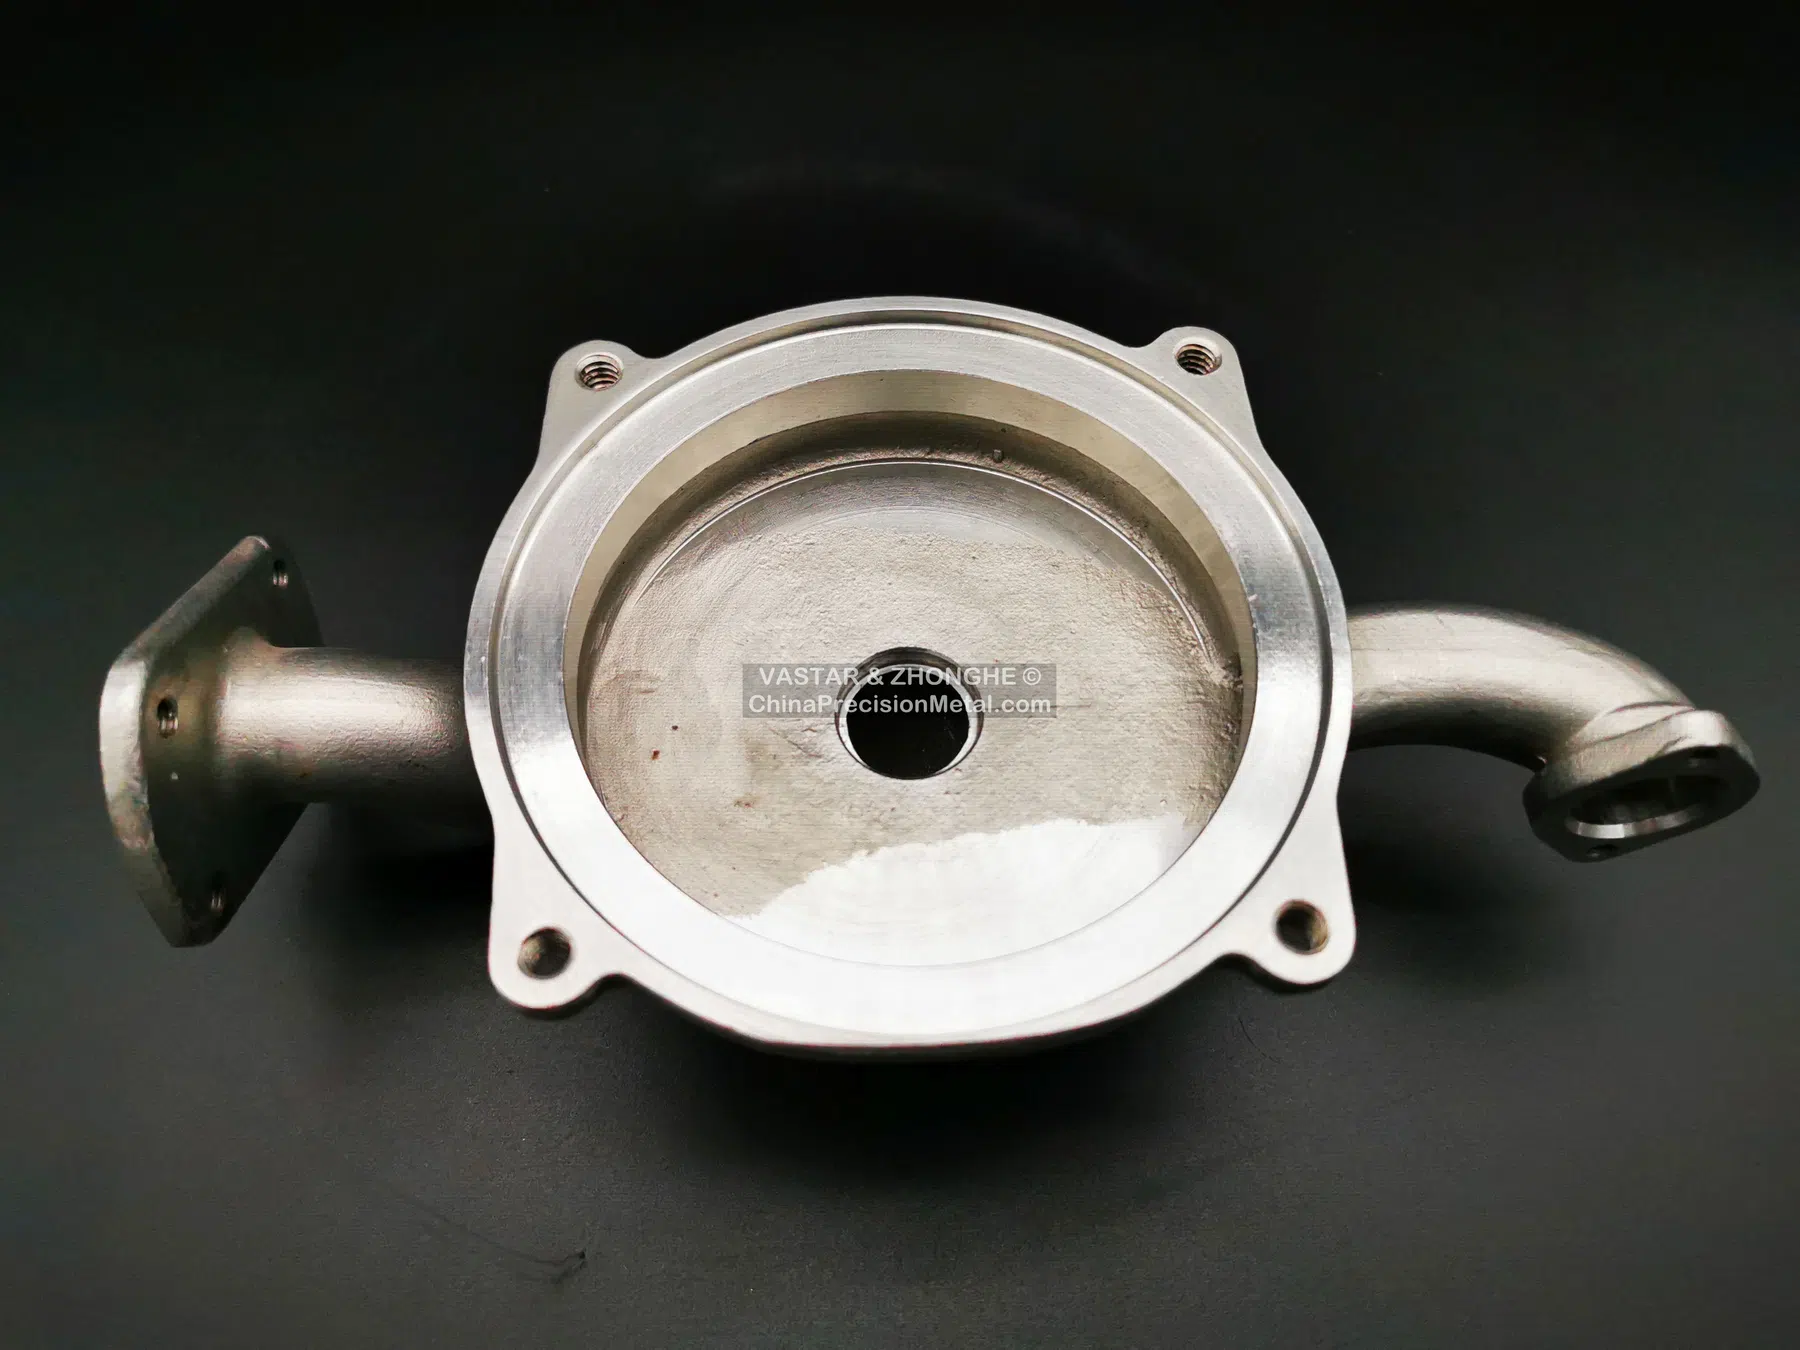
Компоненты, которые мы производим
Детали насосов и арматуры часто требуют полностью обработанных отливок, а не только сырых отливок: корпуса и крышки клапанов, корпуса и кожухи насосов, рабочие колеса и диффузоры, корпуса Y-фильтров, крышки и другие проточные детали, удерживающие давление.
Производственный маршрут должен связывать проточную геометрию, целостность под давлением и обработанные элементы, управляющие сборкой и утечкой. Это особенно важно там, где мехобработка открывает или непосредственно формирует границу давления.
Проект корпусов насосов для заказчика из Висконсина показывает пользу совместного планирования производства и поставок: изменения конструкции и технологии снизили регулярные производственные затраты примерно на 10 %. Более крупные плановые партии дали отдельную экономию около 5 % на уровне партии. Благодаря запасу на складе рядом с заказчиком детали из наличия можно было отпускать примерно за 1–2 дня. Подробнее о проекте снижения затрат и местного запаса корпусов насосов.
Типичный объем компонентов
- корпуса клапанов / крышки / корпуса, удерживающие давление
- корпуса насосов / кожухи / крышки
- рабочие колеса / диффузоры / вращающиеся проточные детали
- литье + ЧПУ / полностью обработанные отливки / готовые по чертежу детали
- обработанные седла, отверстия под шток, подшипниковые отверстия, фланцевые поверхности и резьбы
- второй / альтернативный источник для существующего OEM-чертежа
Инженерные приоритеты
- Класс давления, расчетное / испытательное давление и допустимая утечка
- Среда, температура, коррозионное и эрозионное воздействие
- Соосность и управление базами седел, штоков, подшипников и фланцев
- Проверка материала, НК и прослеживаемость деталей, удерживающих давление
- Припуск под мехобработку вокруг уплотнительных поверхностей, отверстий, резьб и других критических интерфейсов
Второй источник и поддержка повторного производства
Второй поставщик корпуса клапана или насоса обязан выполнять те же утверждённые чертежи, критерии герметичности и прослеживаемости. обзор закупок литых и обработанных на станках с ЧПУ деталей в Китае рассматривает совокупные затраты и риск квалификации вместо сравнения одной цены за штуку.
Для существующих серийных деталей мы можем рассмотреть контролируемый чертеж как второй / альтернативный источник, включая годовую потребность, текущий размер выпуска, объем контроля и коммерческую причину смены источника — стоимость, срок, качество или дефицит мощности.
Для стабильных повторных программ можно оценить рамочные заказы, поставки по графику, VMI, страховой запас, канбан и JIT, если они снижают риск поставок.
Исходные данные RFQ
Рабочее давление и температура, технологическая среда, требования к границе давления, уплотнительные интерфейсы, спецификация материала, годовой объем / размер выпуска, класс НК и метод испытания давлением/на герметичность.
Производственный подход
Сохранение литья, мехобработки и проверки давлением в одном координированном маршруте уменьшает передачи баз и облегчает прослеживаемость готовой детали под давлением через весь производственный процесс.
Выберите маршрут для конкретной детали насоса или клапана
Прежде чем сравнивать стоимость необработанной отливки и готовой детали по чертежу, определите семейство изделий. Материал и проверка давления зависят от согласованного чертежа.
- Для корпусов насосов и деталей под давлением связывают качество литья, обработанные фланцы и седла с отчётами контроля.
- Для крыльчаток и диффузоров отдельно задают состояние каналов, базы вала и балансировку, не смешивая их с гидравлическими характеристиками.
Связанные производственные страницы: Компоненты насосов · Корпуса клапанов и детали регулирования потока · Рабочие колеса и диффузоры · Нержавеющая сталь 316 / CF8M
Закупочная проверка по применению
Связанные группы деталей
Похожие детали служат примером изготовления, но не подтверждают поставки конкретному OEM.