
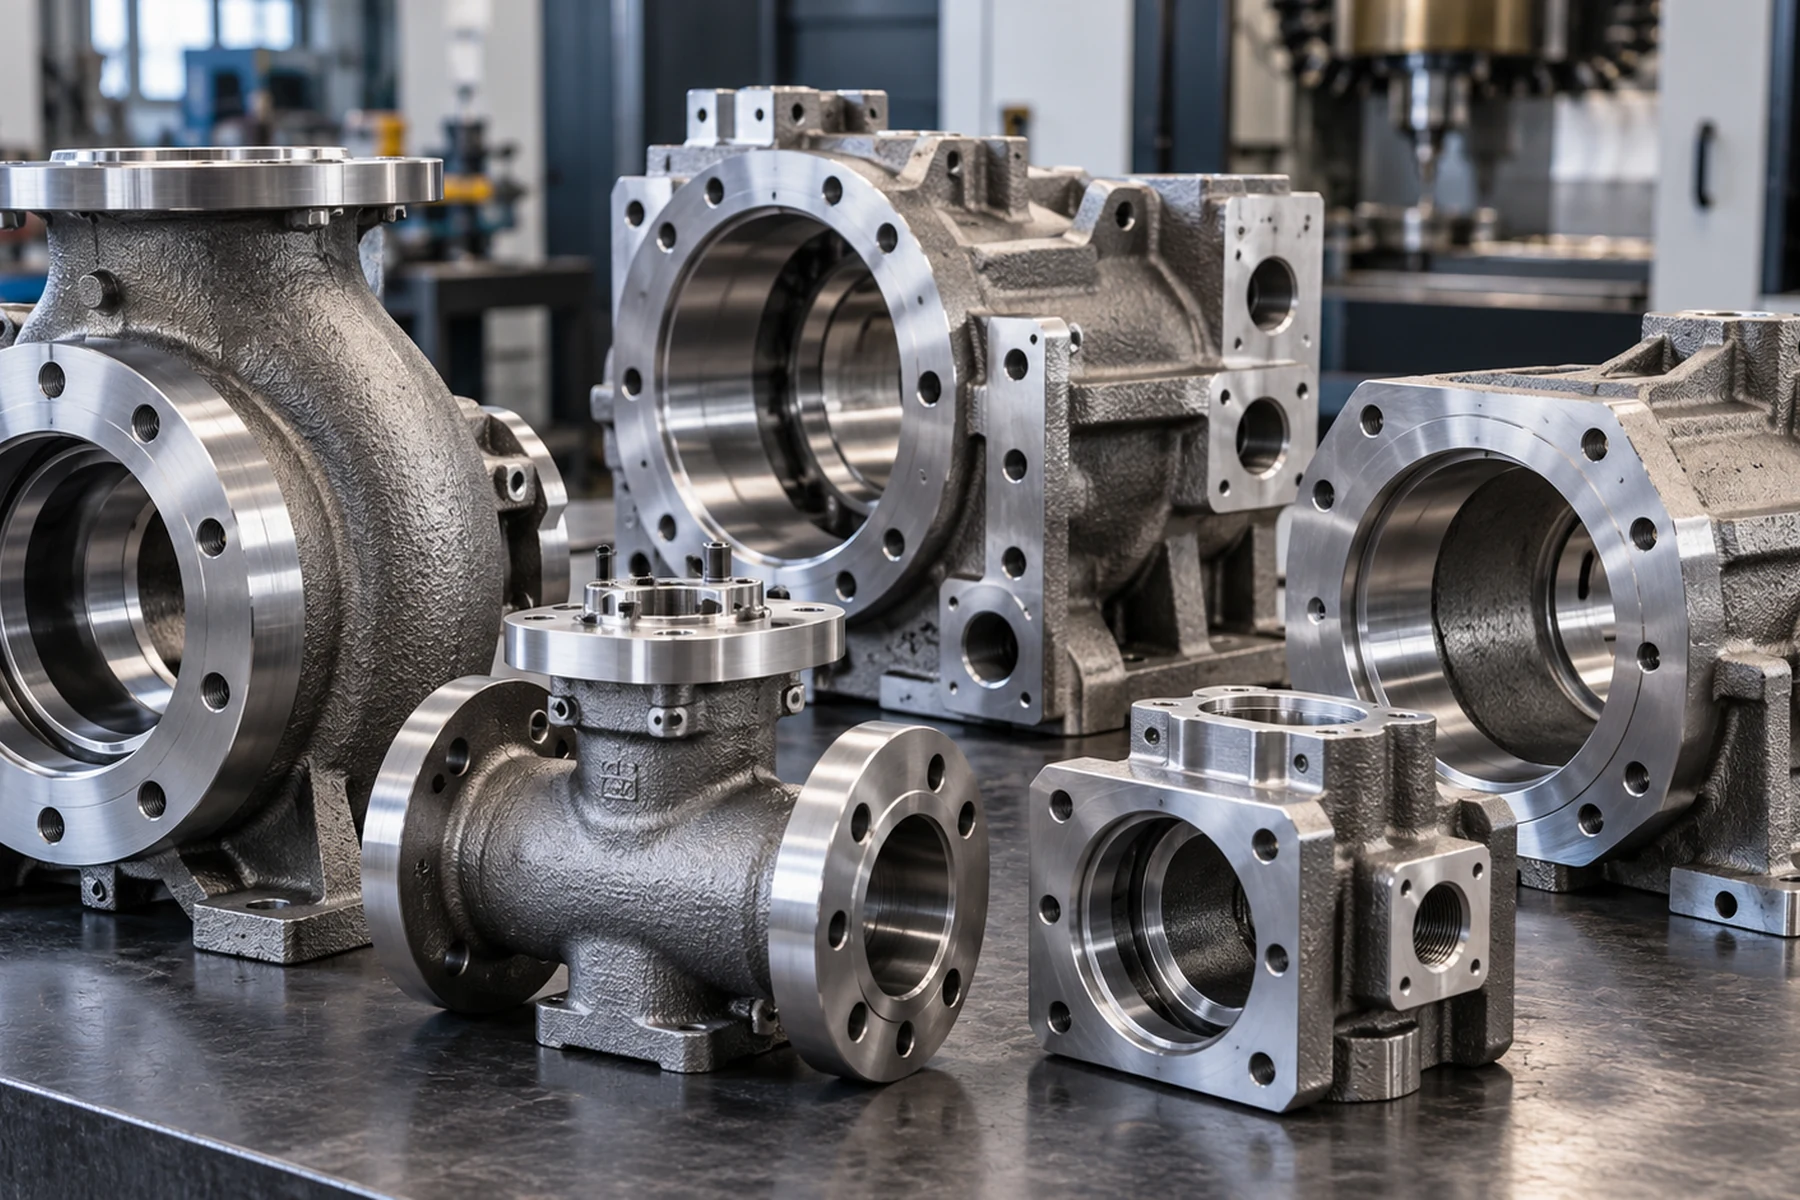
Сравнивайте полный объём литья и обработки
Раздельно задайте литую заготовку, требуемую термообработку, обработанные рабочие поверхности, контроль и окончательное состояние поставки. Цены несопоставимы без одинаковых баз, допусков, этапов испытаний, ограничений ремонта и отчётов. Маршрут изготовления корпуса под давлением показывает связь готовых уплотнений и проверки границы давления с полным маршрутом, но не является общим протоколом испытаний.
Что означает «обработанная отливка» в закупках
Часто покупателю нужна не необработанная отливка, а полностью обработанная отливка, компонент литье + ЧПУ, отливка, доведенная до чертежа, или готовая к сборке деталь, за полный маршрут которой отвечает один поставщик.
Такой маршрут может включать литье по выплавляемым моделям на кремнеземном связующем, термообработку при необходимости, токарную / фрезерную / токарно-фрезерную / HMC / VMC / многоосевую обработку ЧПУ, финишную обработку поверхности, размерный контроль, НК, испытания давлением и согласованную документацию.
Зачем объединять литье и мехобработку у одного поставщика
Стратегия баз начинается до выпуска оснастки
Припуск на мехобработку, базовые площадки, доступ для зажима, расположение отверстий и обрабатываемые поверхности можно планировать еще на стадии разработки отливки. Это снижает риск получить заготовку, которую трудно закрепить или на которой недостаточно припуска на критической характеристике.
Один поставщик отвечает за суммарный допуск
Успех определяется чертежом готовой детали, а не только чертежом отливки. Критические отверстия, седла, резьбы, фланцевые плоскости, посадки под подшипники и уплотнительные поверхности обрабатываются и проверяются относительно той же системы баз, которая использовалась при планировании отливки.
Результаты литья сразу возвращаются в мехобработку
Мехобработка может вскрыть подповерхностные условия, невидимые на литой поверхности. Когда обе операции находятся в одном маршруте, сокращается цикл обратной связи между качеством литья, припуском, траекторией инструмента и контролем.
Типовые программы обработанных отливок
- корпуса клапанов, крышки и удерживающие давление детали регулирования потока
- корпуса насосов, кожухи, крышки, рабочие колеса и диффузоры
- санитарно-гигиенические проточные компоненты из нержавеющей стали
- сложные корпуса, кронштейны, адаптеры и компоненты промышленного оборудования
- коррозионностойкие или дуплексные детали с критическими отверстиями, резьбами и уплотнительными поверхностями
Второй источник, бенчмарк и покрытие дефицита мощностей
Частый RFQ относится не к новой конструкции, а к серийной детали, которой нужен второй источник, альтернативный источник, сравнение поставщиков или дополнительные мощности. Для таких программ пришлите контролируемый чертеж, годовой спрос, текущий размер партии, требования к материалу / контролю и известную проблему снабжения: срок, стоимость, качество или мощности.
Мы можем оценить существующий процесс как полный маршрут поставляемой детали, а не сравнивать цену отливки изолированно.
HMLV и повторные поставки
Мы поддерживаем несколько номеров деталей и небольшие повторные партии, где оснастка, приспособления, планы контроля и управление ревизиями должны оставаться организованными для целого семейства. При стабильном повторном спросе VMI, поставку со склада, страховой запас, канбан и JIT-пополнение можно оценивать отдельно от экономичного производственного лота.
Что определить в RFQ
- контролируемый 2D-чертеж и 3D-модель
- точная литейная марка / спецификация и состояние материала
- годовой спрос, производственный лот и количество отгрузки
- критические обрабатываемые характеристики, базы и финиш поверхности
- термообработка и разрешенные / запрещенные зоны ремонта
- требования к НК, испытаниям давлением / на герметичность и прослеживаемости
- объем упаковки, сборки или подсборки
- причина переноса: стоимость, срок, качество, второй источник или дефицит мощностей
Для готовых деталей из низкоуглеродистой нержавеющей стали руководства CF3 и 304L и CF3M и 316L объясняют, почему литая заготовка не заменяет автоматически пруток или лист. До сравнения стоимости готовой детали уточните стандарт продукции, обрабатываемые функциональные поверхности и требуемый контроль.
Правило выбора маршрута
Используйте литье для геометрии и эффективности материала, которые оно может создать. Используйте обработку ЧПУ для сопряжений, где функцию определяют посадка, герметичность, положение или окончательный допуск. Экономическое сравнение следует проводить по готовому проверенному компоненту, а не только по сырой заготовке.
Результат заказчика: интегрированный маршрут корпуса насоса
В программе корпуса насоса для заказчика из Висконсина согласованные изменения конструкции и процесса по литью, мехобработке и полировке снизили повторяющиеся производственные затраты примерно на 10%. Позднее локальная схема VMI сократила срок от заявки до отгрузки складских деталей примерно до 1–2 дней. Это результаты конкретного проекта. Читать пример проекта
Посмотрите реальные детали после обработки ЧПУ
Открыть раздел мехобработки в нашей реальной производственной галерее
Техническая проверка решения для закупок OEM
Полностью обработанные отливки следует оценивать по чертежу готовой детали: критические отверстия и уплотнительные поверхности, базы, допустимые зоны ремонта, прослеживаемость материала и этап приёмки испытаний на герметичность или НК. Внешне качественная отливка не доказывает герметичность после мехобработки.
Связанные технические материалы и примеры проектов: Пористость и герметичность под давлением | Корпус клапана под давлением
RFQ от литья до ЧПУ: согласуйте состояние приёмки до цены
В предложении на точную обработку литых деталей нужно отличать заготовку от обработанного, проверенного и принятого изделия. Интеграция полезна, если в заказ включены функциональные поверхности и контроль по чертежу.
- Передача на ЧПУ: до утверждения оснастки согласуйте припуск, зажим, базы и зоны запрета ремонта.
- Финальный контроль: определите отверстия, седла, резьбы, уплотнения и протоколы после последней операции.
- Коммерческий объём: сравнивайте оснастку, литьё, термообработку, ЧПУ, отделку, тесты и партии на одной базе поставки.
Кейс из Висконсина показывает одну интегрированную цепочку; экономия и выдача со склада относятся только к нему. Посмотреть пример корпуса насоса.
Производственная оценка до расчета
- Ревизия чертежа, сопряжения и измерительные базы
- Точная марка, вид заготовки и стандарт закупки
- Критерии приемки, этапы контроля и документы
Размеры, масса, допуски, материал и приемка проверяются по конкретному чертежу; общие показатели не заменяют оценку технологичности.