
Guia em resumo
Para que serve este guia
A fundição de precisão pode substituir uma peça usinada a partir de bloco, um forjado, uma estrutura soldada, um conjunto de várias peças ou outro processo de fundição quando a geometria próxima da forma final, a escolha da liga e a usinagem posterior são planejadas em conjunto. Também pode ser o processo equivocado quando a peça é muito simples, extremamente grande, dominada por amplas superfícies de tolerância folgada ou exigida em uma combinação volume/geometria melhor servida por forjamento, fundição em areia, fundição sob pressão, MIM ou usinagem CNC direta.
Este guia foi escrito para compradores e profissionais de engenharia, qualidade e desenvolvimento de fornecedores. Concentra-se nas decisões que determinam se o processo será estável e econômico em produção, não em uma definição acadêmica da cera perdida.
Na China Precision Metal, nossa rota atual usa cera perdida com sílica-sol, cobre 3 g–150 kg por peça, dispõe de aproximadamente 150 toneladas/mês de capacidade de fundição e pode seguir com 40+ máquinas CNC, acabamento, inspeção, verificação de material, END e testes de pressão/vazamentos quando exigido pela especificação ou pelo desenho.
Fundição de precisão em uma tabela de decisão
| Pergunta do comprador | A fundição de precisão costuma ser atraente quando… | Reconsiderar o processo quando… |
|---|---|---|
| Geometria | Vários ressaltos, nervuras, superfícies curvas, dutos ou funções podem ser integrados em uma única peça near-net | A geometria é basicamente um bloco, placa ou eixo simples que é usinada com eficiência a partir de material padrão |
| Material | São exigidos aços inoxidáveis, dúplex, aços ao carbono/ligados, ligas resistentes ao calor ou à base de níquel | Um material comum e uma forma muito simples favorecem outro processo de alto volume |
| Usinagem | Apenas faces, furos, roscas, assentos e datums críticos precisam de acabamento CNC | A maior parte da fundição continuaria sendo eliminada por usinagem |
| Montagem | A fundição pode eliminar soldas, fixações ou múltiplas peças fabricadas | O conjunto é intencionalmente modular ou deve continuar sendo desmontável |
| Volume | O ferramental pode ser amortizado em produção repetitiva ou em uma família de peças | A demanda é pontual e a geometria pode ser produzida diretamente sem dispositivo |
| Qualidade | Verificações de material, dimensionais, END e funcionais podem estar vinculadas a riscos reais | A especificação exige perfeção universal irreal em vez de aceitação funcional definida |
| Modelo de fornecimento | Entregas repetidas, HMLV, estoque de segurança ou VMI justificam dispositivo e controles estáveis | O projeto muda tão rapidamente que o ferramental ficaria obsoleto antes de validar |
Seleção de processo e fundamentos de fundição
Começar pela função final, não pela fundição
As melhores RFQ começam identificando o que o componente acabado deve fazer. Um corpo de válvula pode exigir integridade sob pressão, furo de haste, geometria de assento e alinhamento de flanges. Uma carcaça de bomba pode precisar face de vedação controlada, datum de rolamento e canal interno. Um componente sanitário pode exigir geometria lavável e superfície polida em contato com produto. Um suporte estrutural pode priorizar rigidez, posição de montagem e montagem repetível.
Esses requisitos determinam quais características podem permanecer no estado bruto de fundição e quais devem ser usinadas. Também determinam onde END, rugosidade, teste de pressão ou rastreabilidade reforçada criam valor real.
Um erro comum é exigir tolerâncias estreitas, superfícies muito lisas e inspeção máxima em toda a peça. Isso normalmente aumenta o custo sem melhorar a função. Aplique precisão e verificação às áreas críticas para a função.
O processo de cera perdida com sílica-sol, do desenho à peça acabada
O processo é uma cadeia. Um defeito ou uma ambiguidade introduzidos cedo pode reaparecer depois do tratamento térmico ou usinagem; por isso o comprador deve conhecer os principais pontos de controle.
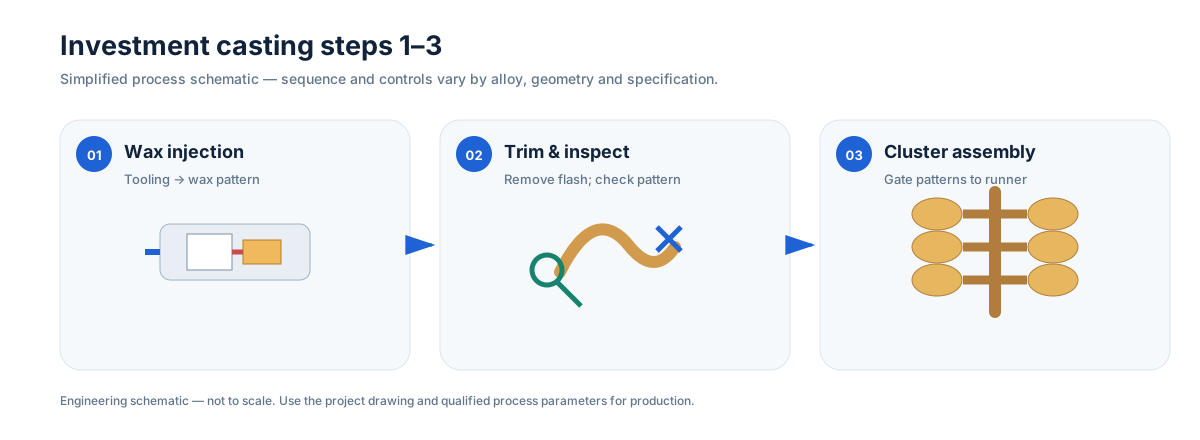
Revisão de desenho, DFM e dispositivo
O fornecedor revisa liga, geometria, contração, direção de desmoldagem, volume anual previsto, sobremetal, datums, superfícies críticas e requisitos de inspeção. É o melhor momento para simplificar uma característica difícil ou mover precisão da fundição ao CNC.
Produção de modelos de cera
Os modelos de cera reproduzem a geometria próxima da forma final. O ferramental deve considerar desmoldagem, contração, controle dimensional e possíveis machos solúveis/inserções especiais. Qualidade e manipulação da cera afetam a geometria que depois reproduce a casca cerâmica.
Montagem e sistema de alimentação
Os modelos são montados em um sistema de alimentação. Canais de alimentação e ataques não são apenas metal sobrante: controlam entrada, preenchimento e alimentação durante solidificação. Sua localização também afeta o corte e a retificação; por isso, as superfícies críticas estéticas ou funcionais devem ser consideradas antes de projetar a árvore.
Construção da casca cerâmica
Ciclos repetidos de imersão, aplicação de estuque refratário e secagem constroem a casca. Ela deve resistir à desceragem, à queima e ao contato com o metal fundido. Cavidades profundas, retenção de cerâmica e canais internos difíceis devem ser avaliados no DFM, e não tratados apenas como um problema de limpeza no fim do processo.
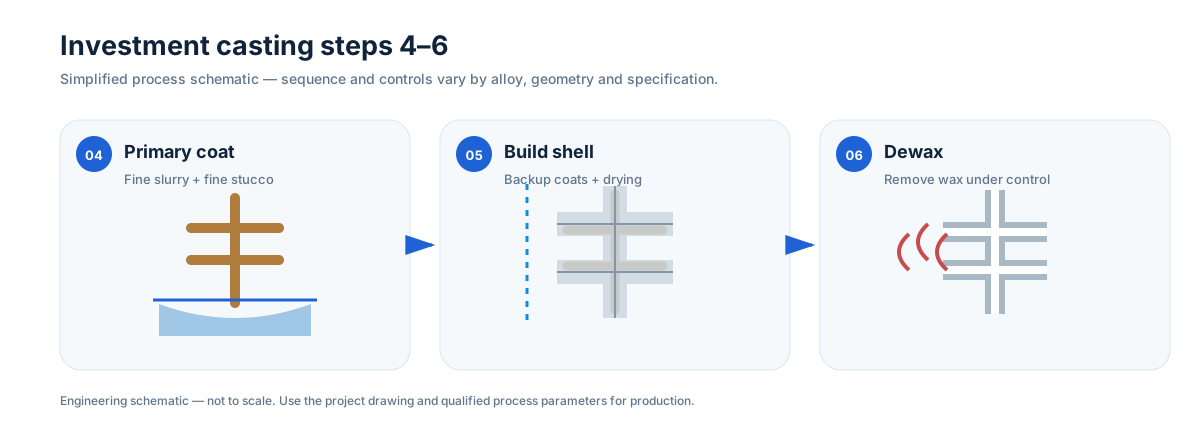
Desceragem, queima da casca, fusão e vazamento do metal
A cera é removida, a casca é aquecida e a liga especificada é fundida e vazada sob uma rota controlada. Química, prática de fusão, temperatura de casca, condições de vazamento e solidificação influenciam a estrutura e a sanidade resultantes.
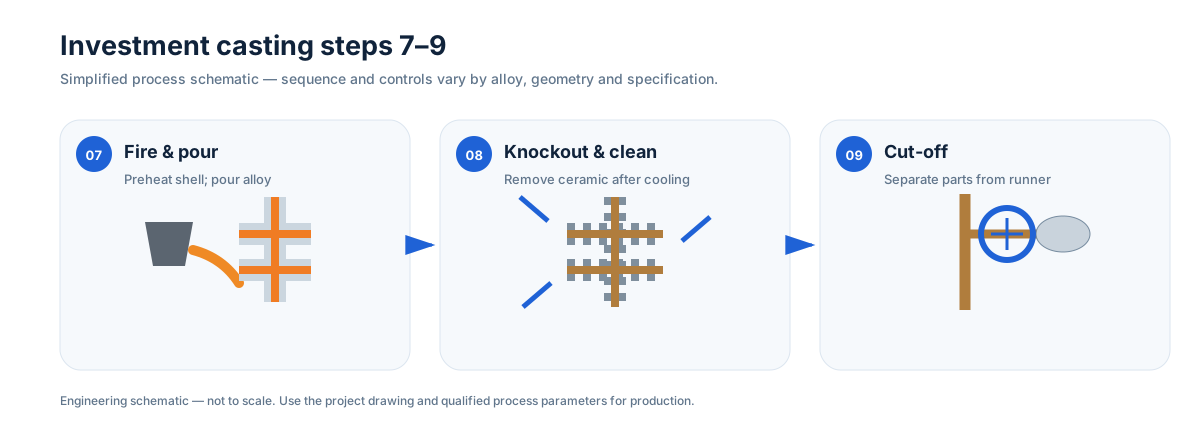
Desmoldagem, corte e acabamento
Após a solidificação, a cerâmica é removida, as peças são separadas do sistema de canais e os remanescentes de ataque são cortados ou retificados. Conforme a especificação, podem seguir tratamento térmico, limpeza, endireitamento quando permitido, usinagem, polimento/passivação e inspeção.
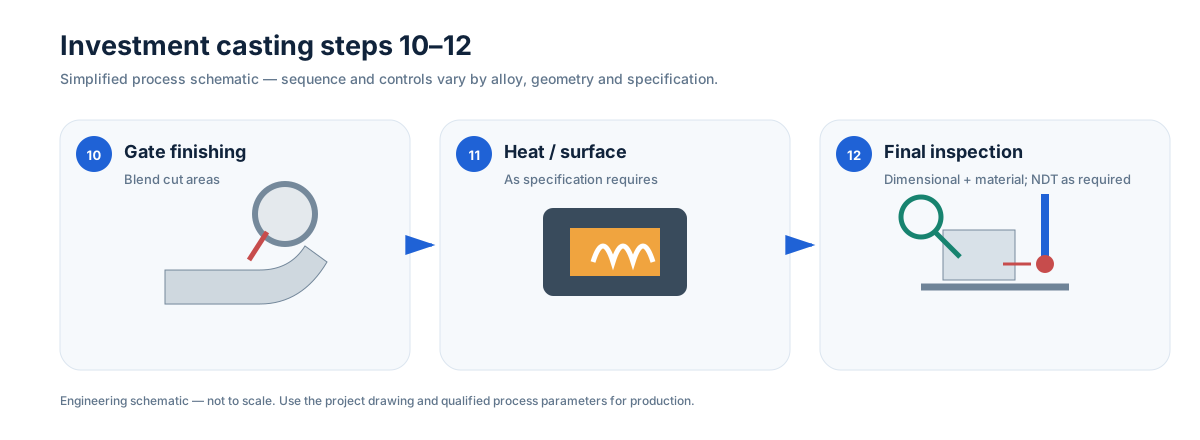
Geometria de projeto: o que torna uma fundição robusta
A fundição de precisão admite formas complexas, mas “complexo” não significa ilimitado. A produção estável depende do fluxo de metal, resistência da casca, solidificação e acesso posterior.
Favorecer transições graduais
Mudanças bruscas entre paredes finas e massas isoladas podem criar problemas de preenchimento e solidificação. Use raios e transições graduais quando a função permitir. O objetivo não é igualar espessuras, mas sim evitar pontos quentes desnecessários e percursos impossíveis.
Usar raios de forma intencional
Cantos internos vivos raramente são desejáveis. Os raios melhoram o fluxo, reduzem concentrações locais de tensão e tornam o ferramental e a casca mais tolerantes. O raio final deve respeitar a função e espaço disponível.
Considerar a desmoldagem da cera
As características que bloqueiam mecanicamente o padrão podem exigir corrediças, insertos, machos solúveis ou ferramental mais complexo. Simplificar antes do ferramental costuma economizar custo inicial e risco de manutenção a longo prazo.
Integrar funções apenas quando isso agrega valor
A fundição de precisão pode combinar ressaltos, orelhas de fixação, nervuras, apoios e dutos curvos. A integração oferece valor quando elimina usinagem, soldagem, montagem ou vias de vazamento. Não integre uma função apenas porque isso é possível se uma solução modular for mais fácil de manter ou controlar.
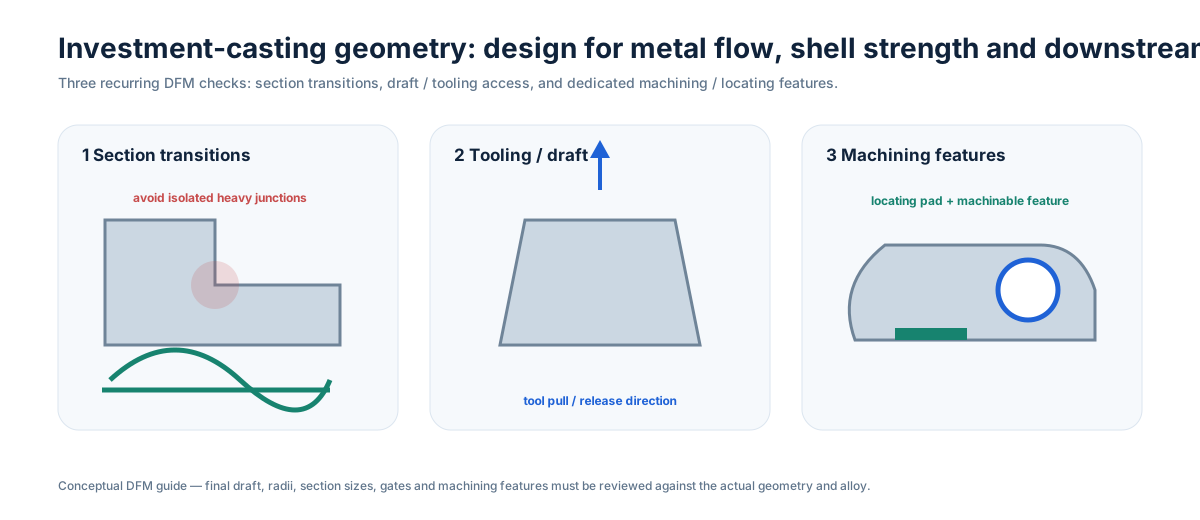
Para detalhe geométrico, consulte Guia de projeto de fundição de precisão ↗ e Espessura mínima de parede ↗.
Espessura de parede e transições de seção
Não existe uma espessura mínima universal para todos os fundidos de precisão. A viabilidade depende de fluidez de liga, comprimento total de fluxo, superfície, geometria local, condições de casca, tamanho de peça e relação entre áreas finas e espessas.
Evite aplicar um “mínimo” genérico de manual a todas as características. É melhor identificar:
- as áreas funcionais mais finas;
- percursos longos em direção a regiões finas;
- grandes regiões espessas próximas a paredes finas;
- material local necessário para usinagem;
- áreas onde a espessura faz parte do limite de pressão;
- características onde retirar cerâmica/limpar é difícil.
A guia de espessura mínima ↗ explica como revisá-las antes do ferramental.
Materiais, tolerâncias e projeto de fundição a usinagem
A seleção do material faz parte do projeto de processo
A fundição de precisão costuma ser escolhida porque pode formar ligas caras de usinar a partir de material maciço ou difíceis de fabricar em geometrias complexas de pressão/fluxo.
Nosso escopo atual inclui:
- inoxidáveis austeníticos;
- graus inoxidáveis fundidos equivalentes a famílias 304/316 quando especificados;
- dúplex e superduplex;
- aços ao carbono e de baixa liga;
- inoxidáveis endurecíveis por precipitação, como aplicações classe 17-4PH quando especificados;
- ligas resistentes ao calor;
- famílias base níquel.
A seleção deve basear-se no desenho/norma, corrosão, temperatura, resistência, restrições de soldagem/reparo, condição térmica, usinabilidade e verificação. Um nome comercial por si apenas não basta para uma RFQ controlada.
Para dúplex/superduplex, química, tratamento térmico, equilíbrio de fases, usinagem e verificação devem ser planejados juntos. Consulte Guia dúplex e superduplex ↗.
Tolerâncias dimensionais: separar requisitos as-cast e usinadas
A fundição de precisão pode manter boa geometria near-net, mas o plano mais econômico distingue:
- dimensões funcionais que exigem CNC;
- dimensões no estado bruto de fundição que influenciam a montagem ou o setup posterior;
- geometria de referência/não crítica onde se admite tolerância maior.
As tolerâncias dependem de tamanho, geometria, liga, estratégia de dispositivo, datums, comportamento após endireitamento/tratamento térmico e capacidade de processo. Evite o mesmo ± estreito em todas as cotas.
A estratégia de datums é chave. Um plano pode criar uma cadeia difícil ao referir uma característica usinada a uma superfície as-cast instável. Quando a função permitir, crie um sistema de datums usinados que possa ser estabelecido de maneira repetível a partir da fundição.
Consulte Tolerâncias de fundição de precisão ↗.
Sobremetal de usinagem: não é “metal extra em toda parte”
Deve existir onde o CNC precisa material para limpar a superfície e definir a característica final. Um excesso pode causar ciclos mais longos, seções mais espessas, desgaste de ferramenta e maior risco de abrir uma descontinuidade subsuperficial.
Perguntas úteis:
- quais superfícies devem limpar ao 100 %?
- qual datum da fundição localizará o primeiro setup?
- qual distorção local é esperado após tratamento térmico?
- A superfície usinada cruzao limite de pressão?
- Pode um ressalto ou apoio oferecer fixação estável sem tornar-se em massa final desnecessária?
- O sobremetal está balanceado em torno de um furo/diâmetro e não apenas em um lado?
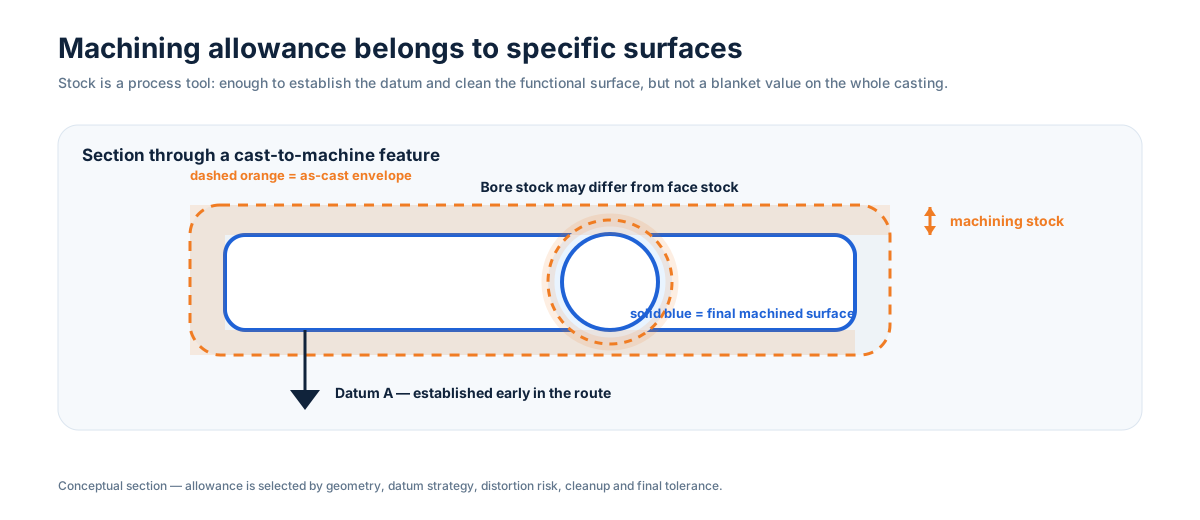
Use Sobremetal de usinagem ↗ e Projeto de fundições para CNC ↗.
Projeto cast-to-machine: uma única rota, não dois fornecedores desconectados
Os componentes de maior valor raramente estão “acabados” ao serem cortados da árvore. Eles se tornam funcionais após a usinagem de furos, roscas, assentos, faces de vedação, ajustes de rolamentos e datums.
Uma revisão integrada de fundição a usinagem deve cobrir:
| Tema | Decisão de fundição | Consequência para a usinagem |
|---|---|---|
| Apoios de datum | Geometria estável e acessível | Menos setups instáveis e melhor repetibilidade |
| Sobremetal | Material local em funções críticas | Limpeza suficiente sem ciclos desnecessários |
| Distorção | Antecipar efeitos de tratamento/seção | sequenciar setups para retirar material progressivamente |
| Fixação | Evitar áreas fracos ou cosméticas | Fixar sem marcar nem perder função |
| Limite de pressão | Identificar interseções com paredes usinadas | Situar teste funcional após usinagem relevante |
| Inspeção | Definir cedo os datums finais | CMM/relatórios alinhados com a lógica do desenho final |
Em nossas instalações, 40+ máquinas CNC cobrem torneamento, fresamento, turn-mill, HMC, VMC e multieixo. Isto permite revisar o projeto da fundição contra a rota real de usinagem antes de liberar dispositivo.
Estado superficial: as-cast, jateamento, usinagem e polimento são especificações diferentes
O plano deve distinguir áreas de superfície importantes:
- as-cast / réplica de casca;
- jateada ou limpada;
- áreas de suavização de ataques;
- superfícies CNC;
- polidas mecanicamente;
- passivadas/eletropolidas quando especificado;
- áreas cosméticas ou de contato com produto.
Um número de rugosidade sem função pode criar trabalho desnecessário. Uma face de vedação pode precisar usinagem e Ra controlado; uma superfície sanitária pode exigir polimento progressivo; uma superfície externa não funcional pode exigir apenas um acabamento limpo e uniforme.
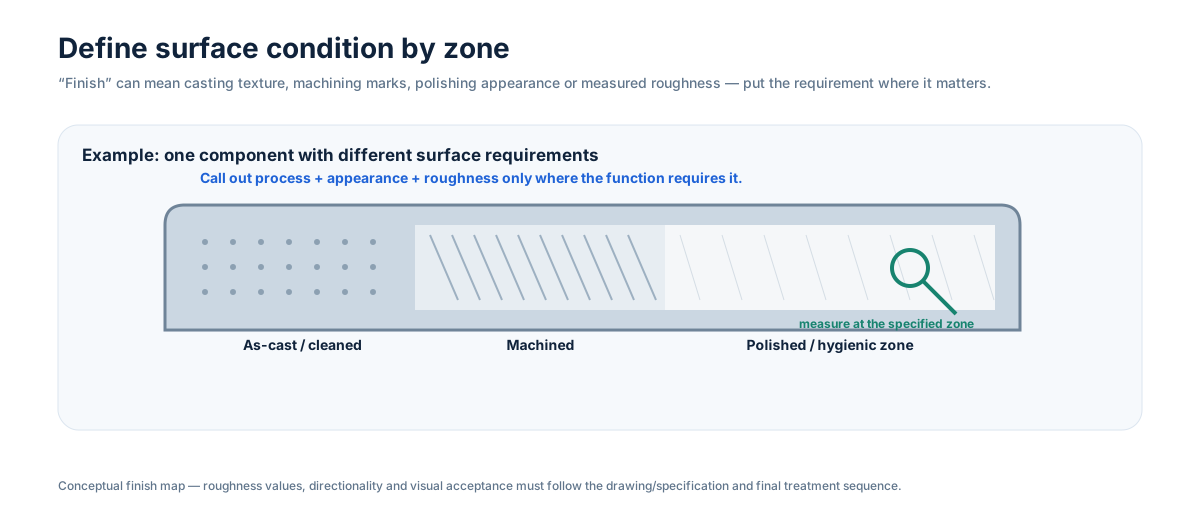
Consulte Acabamento superficial de fundição ↗.
O tratamento térmico deve estar conectado com o desenho final
Pode afetar propriedades mecânicas, corrosão, dureza, microestrutura e estabilidade dimensional, além disso da sequência de endireitamento e usinagem.
A RFQ deve indicar a condição do material ou a norma, não apenas “tratar conforme necessidade”. Em algumas ligas, solução, envelhecimento, alívio de tensões ou outros ciclos são essenciais para as propriedades. Em ligas críticas em relação à corrosão, a rota térmica pode ser tão importante como a química nominal.
Nossa página Tratamento térmico ↗ explica a coordenação de rotas internas e especialistas externos.
Defeitos, integridade sob pressão e controle de qualidade
Defeitos, descontinuidades e critérios de aceitação realistas
A fundição é um processo metalúrgico. A qualidade deve ser definida por função, norma e critérios acordados, não por uma demanda indefinida de “zero defeitos em toda parte”.
Os temas habituais incluem:
- descontinuidades por contração;
- indicações de gás ou inclusões;
- falta de preenchimento;
- condições superficiais por casca/cerâmica;
- trincas a quente;
- distorção dimensional;
- imperfeições de corte/retificado;
- descontinuidades subsuperficiais expostas após usinagem.
A resposta correta não é uma inspeção universal, mas sim um plano que vincule projeto, processo, END e verificação final com a área crítica.
Reparo, soldagem de reparo e impregnação devem ser especificado, não ser presumido
Algumas fundições permitem reparo localizada; outras a proíbem ou restringem em áreas de pressão, fadiga, vedação ou contato com produto. O comprador deve declarar a regra em plano ou especificação de compras.
Se for permitido reparo controlado por solda a laser, devem ser acordados material, localização, procedimento, acabamento posterior e reinspeção. Se for considerada impregnação sob pressão, também exige aprovação explícita e sequência definida em relação à usinagem e teste de estanqueidade.
Não descubra diferenças de política durante a aprovação de primeira peça: inclua-as na RFQ.
Peças fundidas estanques sob pressão exigem uma abordagem de sistema
Um corpo de válvula, carcaça de bomba, coletor ou componente de refrigeração pode passar inspeção dimensional e ainda assim vazar se o limite de pressão não é controlado como um sistema.
Perguntas chave:
- Onde está exatamente o limite de pressão?
- quais superfícies usinadas o cruzam?
- qual fluido e condição de serviço aplicam?
- qual END antes/depois de usinagem?
- qual teste de pressão/vazamento em estado final?
- Se permitem reparo ou impregnação?
- qual critério de aceitação e frequência de amostragem?
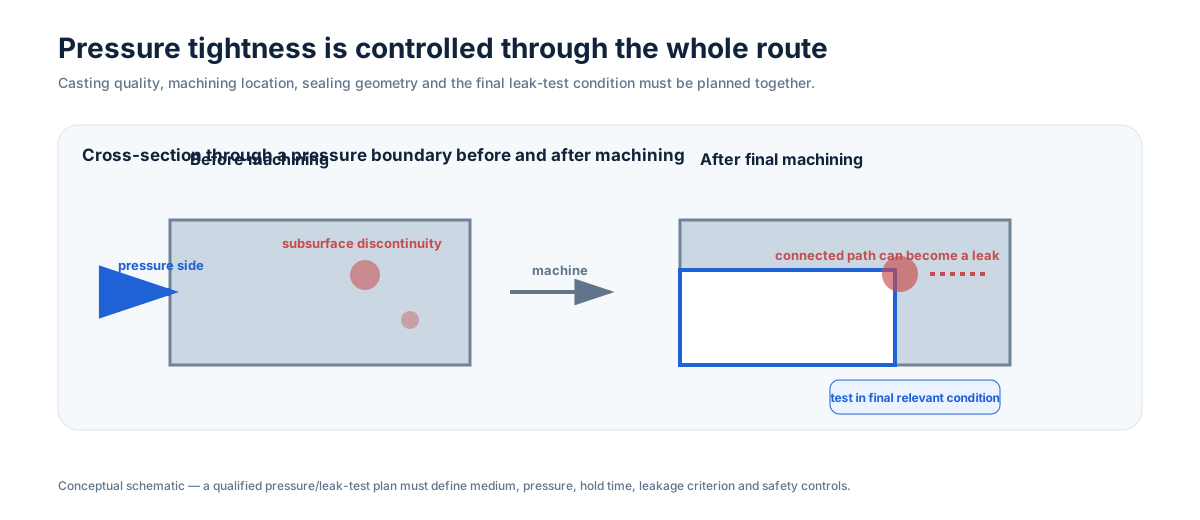
Consulte Componentes fundidos e usinados estanques ↗ e Porosidade e estanqueidade ↗.
Planejamento de qualidade: inspecionar os riscos que importam
Um plano eficaz pode combinar:
- verificação química do material;
- registros de tratamento térmico;
- inspeção dimensional e relatórios CMM;
- verificação de superfície/rugosidade;
- dureza;
- ferrita ou outros controles de condição quando apliquem;
- penetrantes, ultrassom ou radiografia conforme requisito e adequação;
- testes pressão/vazamentos para limites de pressão;
- rastreabilidade ao nível acordado de lote/vazamento do metal/documentação.
Na China Precision Metal, os recursos principais incluem CMM Hexagon e Mitutoyo, espectrometria, medição de ferrita e rugosidade, dureza Brinell/Rockwell, testes de pressão e rotas END coordenadas. Ensaios especializados são coordenados quando estão fora da rotina interna.
Consulte Qualidade e Inspeção ↗ e Equipamentos de inspeção ↗.
A primeira peça e a validação devem demonstrar a rota, não apenas as dimensões
Uma primeira peça é mais útil quando valida:
- liga e condição térmica correctas;
- geometria de fundição e sobremetal estáveis;
- dimensões e datums críticos;
- condição de superfície funcional;
- END e requisitos de pressão/vazamentos;
- marcação/rastreabilidade;
- embalagem e documentação de fornecimento.
Para programas OEM repetitivos, capture a rota aprovada para que lotes posteriores não dependam de conhecimento tribal.
Custo, dispositivo e modelo de fornecimento
Fatores de custo: onde se va realmente o dinheiro
O custo depende de mais do que o peso. Fatores principais:
- complexidade e vida do ferramental;
- complexidade de cera/machos;
- custo e desempenho de liga;
- eficiência de árvore/alimentação;
- dificuldade de construção de casca;
- tamanho e desempenho de vazamento do metal;
- tratamento térmico;
- retificado/suavização e requisitos cosméticos;
- tempo CNC e número de setups;
- END e inspeção;
- testes de pressão;
- risco de rejeição/retrabalho criado por especificações pouco realistas;
- volume anual e padrão de liberação.
O menor preço de fundição nem sempre é o menor custo de peça acabada. Um melhor projeto near-net pode justificar maior custo de dispositivo se a fundição eliminar usinagem, soldagem, subcomponentes comprados ou risco de inspeção.
Economia do ferramental: protótipo, ponte e produção repetitiva
o ferramental diferença a fundição de precisão da usinagem a partir de material maciço. A pergunta comercial não é “custa dinheiro?”, mas sim “o que valor cria durante a vida esperada do programa?”.
Um componente OEM repetitivo pode justificar o ferramental quando reduz retirada de material, setups, fabricação ou montagem recorrentes. Em protótipos ou geometrias que mudam rápido, usinagem direta ou padrões aditivos podem ter mais sentido até estabilizar o projeto.
Ao pedir cotação, forneça demanda anual e tamanho esperado de liberação, não apenas a primeira quantidade de compras.
Os programas HMLV são um modelo operacional diferente
alta variedade e baixo volume não significam simplesmente “pequena quantidade”. Implica múltiplas referências ativas, diferentes revisões, lotes repetitivos pequenos e mais mudanças de setup/inspeção.
Um fornecedor HMLV competente precisa:
- disciplina de planos/revisões;
- identificação e manutenção de dispositivos;
- controle de dispositivos e programas;
- programação flexível;
- planos de inspeção ligados a cada referência;
- opções práticos de estoque/liberação para peças repetitivas.
Nosso modelo está concebido para programas industriais HMLV, sem obrigar cada projeto a se comportar como uma fundição commodity de alto volume.
VMI, JIT e estoque podem separar economia de produção e ritmo de consumo
Um cliente pode consumir 50 peças ao mês enquanto o lote econômico é 200. Isso não significa que precise receber as 200 de uma vez.
Para programas repetitivos podemos estruturar VMI, estoque de segurança, pedidos programados, estoque e liberação, Kanban e JIT por meio de acordos de estoque em Estados Unidos, Europa e China. Min/max, propriedade, previsões, frequência de liberação e regras de reposição são específicas de cada programa.
Consulte Programas VMI, JIT e estoque ↗.
Comparar fundição de precisão com processos alternativos
| Processo | Costuma ser forte quando | Pontos de atenção |
|---|---|---|
| Fundição de precisão | Geometria near-net complexa, aços/ligas altas, funções integradas, volume repetitivo moderado, cast-to-machine | Dispositivo, prazo de processo, necessidade de projetar para fundição e acabamento |
| CNC a partir de material maciço | Baixo compromisso de dispositivo, protótipos, geometria simples/media, características finais muito precisas | Muita retirada, ciclos longos em formas complexas, desperdício caro de liga |
| Forjamento | Alta demanda estrutural, geometria favorável, volume repetitivo | Limitações de forma, pode ficar muita usinagem |
| Fundição em areia | Peças grandes, ferramental de baixo custo, ampla faixa | Superfície/detalhe mais grosseiro e, frequentemente, mais usinagem |
| Fundição sob pressão | Alto volume não ferroso e ciclos rápidos | Alta investimento de dispositivo, limites de liga/processo |
| MIM | Peças muito pequenas e complexas a volume significativo | Faixa de tamanho/material/processo e economia de dispositivo |
| Fabricação/soldagem | Estruturas grandes, chapa/placa/tubo, flexibilidade | Distorção, vias de vazamento, múltiplas componentes e mano de obra |
Para comparar cinco rotas, consulte Fundição de precisão vs forjamento vs CNC vs MIM vs fundição sob pressão ↗.
Qualificação de fornecedores e preparação de RFQ
Qualificação de fornecedor: perguntas que merece a pena fazer
O comprador deve poder obter respostas claras a estas perguntas:
- qual processo de fundição de precisão é usado para esta liga/geometria?
- Qual é a faixa realista de peso e capacidade?
- quais operações são internas e quais externas controladas?
- Como são verificadas a química e tratamento térmico?
- Como são controlados dispositivo, modelos de cera e revisões?
- Como se integraa usinagem no desenho de fundição?
- quais recursos CMM/material/END/pressão estão disponíveis?
- Como se documentam primeiras peças e mudanças de processo?
- Como se gerenciam não conformidades e reparações permitidas?
- Pode suportar HMLV repetitivo, VMI, JIT ou second-source?
- Pode mostrar peças reais similares em geometria/dificuldade?
- A rota cotada é baseada na peça acabada, não apenas na fundição bruta?
Nossa página Qualificação de fornecedores ↗ consolida fabricação, QMS, inspeção e programas de fornecimento.
O que incluir em uma RFQ de fundição de precisão
Envie:
- modelo 3D nativo;
- desenho 2D controlado e revisão;
- grau e norma de material;
- volume anual e tamanho do lote/liberação esperado;
- dimensões críticas, datums e GD&T;
- superfícies a usinar;
- rugosidade/polimento por área;
- tratamento térmico e dureza;
- tipo, escopo e critério END;
- método de teste pressão/vazamento, pressão, meio, tempo e aceitação;
- permisos/prohibições de soldagem de reparo e impregnação;
- rastreabilidade, CoC, certificados e relatórios;
- embalagem/limpeza;
- objetivo de sourcing: novo projeto, redução de custo, segunda fonte, apoio a reshoring ou excesso de capacidade;
- VMI/JIT/estoque de segurança se o fornecimento repetitivo for importante.
Erros comuns de RFQ que desaceleram a cotação
Enviar apenas um STEP
O 3D define geometria, mas normalmente não tolerâncias, norma de material, acabamento, testes, rastreabilidade nem volume anual.
Enviar apenas um PDF 2D
O desenho 2D pode não conter toda a geometria complexa necessária para DFM. Envie 2D e 3D quando ambos existirem.
Aplicar a mesma tolerância estreita em toda a peça
Oculta quais dimensões importam e faz que o fornecedor valore risco, não função.
Decir “sem porosidade” sem área funcional
Identifique limites de pressão, superfícies de vedação e interseções de usinagem críticas.
Pedir preço unitário sem quantidade anual
Dispositivo, setup, lote e modelo de fornecimento dependem do programa, não apenas do primeiro PO.
Definir teste de estanqueidade sem critério
“Teste de estanqueidade exigido” é incompleto. Defina meio, pressão/vazio, tempo, perda/taxa permitida ou critério visual, e momento do processo.
Visão geral de capacidades da China Precision Metal
| Capacidade | Escopo publicado atual |
|---|---|
| Fundição de precisão | Cera perdida com sílica-sol |
| Peso de peça | 3 g–150 kg |
| Capacidade de fundição | Aproximadamente 150 t/mês |
| Materiais | Inoxidáveis, dúplex, carbono/ligados, resistentes ao calor e base níquel conforme desenho/norma |
| CNC | 40+ máquinas; torneamento, fresamento, turn-mill, HMC, VMC, 3/4/5 eixos |
| Acabamento | Acabamento mecânico, polimento, jateamento, passivação/eletropolimento quando especificado |
| Inspeção | CMM, química/material, dureza, rugosidade, ferrita e END coordenado |
| Validação funcional | Testes hidrostáticos/pneumáticos de pressão/vazamentos quando especificado |
| Modelo de fornecimento | Protótipo-a-repetição, HMLV, segunda fonte, pedido programado, estoque, VMI/JIT |
São capacidades de empresa, não limites universais. A viabilidade final depende do desenho, liga, geometria, quantidade e aceitação.
Como usar o restante desta biblioteca técnica
Use este guia como ponto de partida e aprofunde apenas onde a peça exigir:
- Processo de fundição de precisão ↗
- Guia de projeto ↗
- Tolerâncias ↗
- Espessura mínimo ↗
- Sobremetal de usinagem ↗
- Acabamento superficial ↗
- Porosidade e estanqueidade ↗
- Projeto de fundições para CNC ↗
- Componentes fundidos e usinados estanques ↗
- Dúplex e superduplex ↗
FAQ do comprador e próxima etapa
Perguntas frequentes
A fundição de precisão é apenas para peças pequenas?
Não. Tamanho e peso práticos dependem de fundição e geometria. Nossa faixa publicada é 3 g–150 kg, mas o plano continua determinando viabilidade.
Elimina a usinagem CNC?
Às vezes reduz muito a usinagem; raramente a elimina em peças com furos precisos, roscas, assentos, faces de vedação ou datums controlados. O melhor projeto usa fundição para a forma near-net e CNC para interfaces funcionais.
Sempre é mais barata que usinar a partir de bloco?
Não. É atraente quando ferramental e fundição economizam usinagem suficiente, material, fabricação ou montagem repetitiva durante o programa. Peças simples de baixo volume podem continuar sendo melhores para usinagem direta.
Podem ser fundido peças estanques sob pressão?
Sim, mas a integridade deve ser tratada como um sistema que reúne projeto, sanidade de fundição, usinagem, superfícies de vedação, END quando aplicável e teste de estanqueidade/pressão definido para a condição final.
Quando pedir feedback DFM?
Antes de liberar dispositivo. É quando geometria, sobremetal, datums, ataques, áreas de acabamento e inspeção ainda podem ser alterados economicamente.
Qual é a forma mais rápida de obter uma cotação útil?
Envie desenho 2D + modelo 3D + material + quantidade anual + requisitos críticos. Para peças com pressão ou alto acabamento, inclua também os critérios funcionais.
Chave para a RFQ
A fundição de precisão funciona melhor quando o comprador e o fornecedor definem juntos a rota do componente acabado: fundir a geometria que se beneficia do near-net, usinar apenas interfaces que precisam precisão, inspecionar os riscos reais de serviço e estruturar dispositivo/lote/estoque em torno do programa anual real.
Envie desenho controlado e modelo 3D a info@chinaprecisionmetal.com para uma revisão DFM de fundição + usinagem.