
Leitfaden im Überblick
Wofür dieser Leitfaden gedacht ist
Feinguss ist dann stark, wenn komplexe Geometrie, Werkstoffwahl und nachfolgende Bearbeitung zu einem wirtschaftlichen Fertigteil kombiniert werden können. Er kann ein aus Vollmaterial zerspantes Teil, ein Schmiedeteil, eine Schweißkonstruktion, eine mehrteilige Baugruppe oder ein anderes Gussverfahren ersetzen. Er ist jedoch nicht automatisch die beste Lösung für sehr einfache Geometrien, extrem geringe Stückzahlen, häufig wechselnde Konstruktionen oder Bauteile, die sich mit einem anderen Verfahren deutlich günstiger fertigen lassen.
Dieser Leitfaden richtet sich an Einkauf, Konstruktion, Qualität und Supplier Development. Im Mittelpunkt steht nicht die Definition des Wachsausschmelzverfahrens, sondern die Frage: Wann passt Feinguss, wie muss das Bauteil ausgelegt werden, welche Flächen werden CNC-bearbeitet, wie wird Qualität sinnvoll spezifiziert und wie qualifiziert man einen Lieferanten für Serien- oder Wiederholbedarf?
China Precision Metal arbeitet aktuell mit einem Silica-Sol-Wachsausschmelzverfahren, einem veröffentlichten Teilespektrum von 3 g bis 150 kg, einer Gusskapazität von etwa 150 t/Monat und 40+ CNC-Maschinen für nachgelagerte Bearbeitung. Je nach Zeichnung können Oberflächenbearbeitung, Werkstoffprüfung, Maßprüfung, ZfP sowie Druck-/Dichtheitsprüfung integriert werden.
Zur Prüfung konkreter Bauteilnachweise lesen Sie die Fallstudie zur Fertigung eines Druckventilgehäuses und sehen Sie sich Originalfotos unserer tatsächlich gefertigten Feingussteile an. Diese Beispiele betreffen einzelne Arbeiten und sind keine pauschale Freigabe anderer Zeichnungen, Legierungen, Prüfanforderungen oder Projekte.
Feinguss in einer Entscheidungsmatrix
| Einkaufsfrage | Feinguss ist oft sinnvoll, wenn… | Prozess erneut vergleichen, wenn… |
|---|---|---|
| Geometrie | Rippen, Laschen, Bosse, Strömungsgeometrien oder gekrümmte Konturen in ein Near-Net-Shape-Teil integriert werden können | das Teil im Wesentlichen ein einfacher Block, eine Platte oder Welle ist |
| Werkstoff | Edelstahl, Duplex, legierter Stahl, hitzebeständige oder Nickelbasis-Legierungen benötigt werden | einfache Geometrie und Standardwerkstoff ein anderes Verfahren klar bevorzugen |
| Zerspanung | nur Funktionsflächen, Bohrungen, Sitze, Gewinde und Bezüge CNC-bearbeitet werden müssen | der größte Teil des Gussteils wieder abgetragen würde |
| Baugruppe | Schweißnähte, Befestiger oder mehrere Einzelteile entfallen | die Baugruppe bewusst modular und trennbar bleiben muss |
| Volumen | Werkzeugkosten über Wiederholfertigung amortisiert werden | das Teil einmalig ist und direkt wirtschaftlich zerspant werden kann |
| Qualität | Prüfungen an reale Funktionsrisiken gekoppelt werden | pauschal „null Fehler überall“ statt funktionaler Akzeptanz gefordert wird |
| Versorgung | HMLV, Zweitquelle, VMI oder wiederkehrende Abrufe von einem stabilen Prozess profitieren | die Konstruktion noch so stark wechselt, dass Werkzeug schnell obsolet wird |
Prozesswahl und Feinguss-Grundlagen
Mit der Funktion des Fertigteils beginnen
Ein Ventilkörper braucht nicht „guten Guss“, sondern eine dichte Druckgrenze, kontrollierte Sitz- und Spindelgeometrie sowie stabile Flanschbeziehungen. Ein Pumpengehäuse benötigt Strömungsweg, Dichtfläche, Lager-/Montagebezug. Ein Hygieneteil kann eine reinigbare Strömungsgeometrie und polierte Produktkontaktfläche benötigen.
Erst wenn diese Funktionen klar sind, lässt sich entscheiden, welche Geometrien im Gusszustand bleiben und welche CNC-bearbeitet werden müssen. Ebenso wird erst dann klar, wo ZfP, Rauheitsmessung, Druckprüfung oder erhöhte Rückverfolgbarkeit wirklich einen Nutzen haben.
Ein häufiger Fehler ist, jede Bemaßung eng, jede Oberfläche sehr fein und jede Zone maximal zu prüfen. Sinnvoller ist, Präzision und Prüfaufwand auf funktionskritische Merkmale zu konzentrieren.
Silica-Sol-Wachsausschmelzverfahren als Prozesskette
Feinguss ist eine Kette. Ein Fehler oder eine Unklarheit am Anfang kann erst nach Wärmebehandlung oder Zerspanung sichtbar werden.
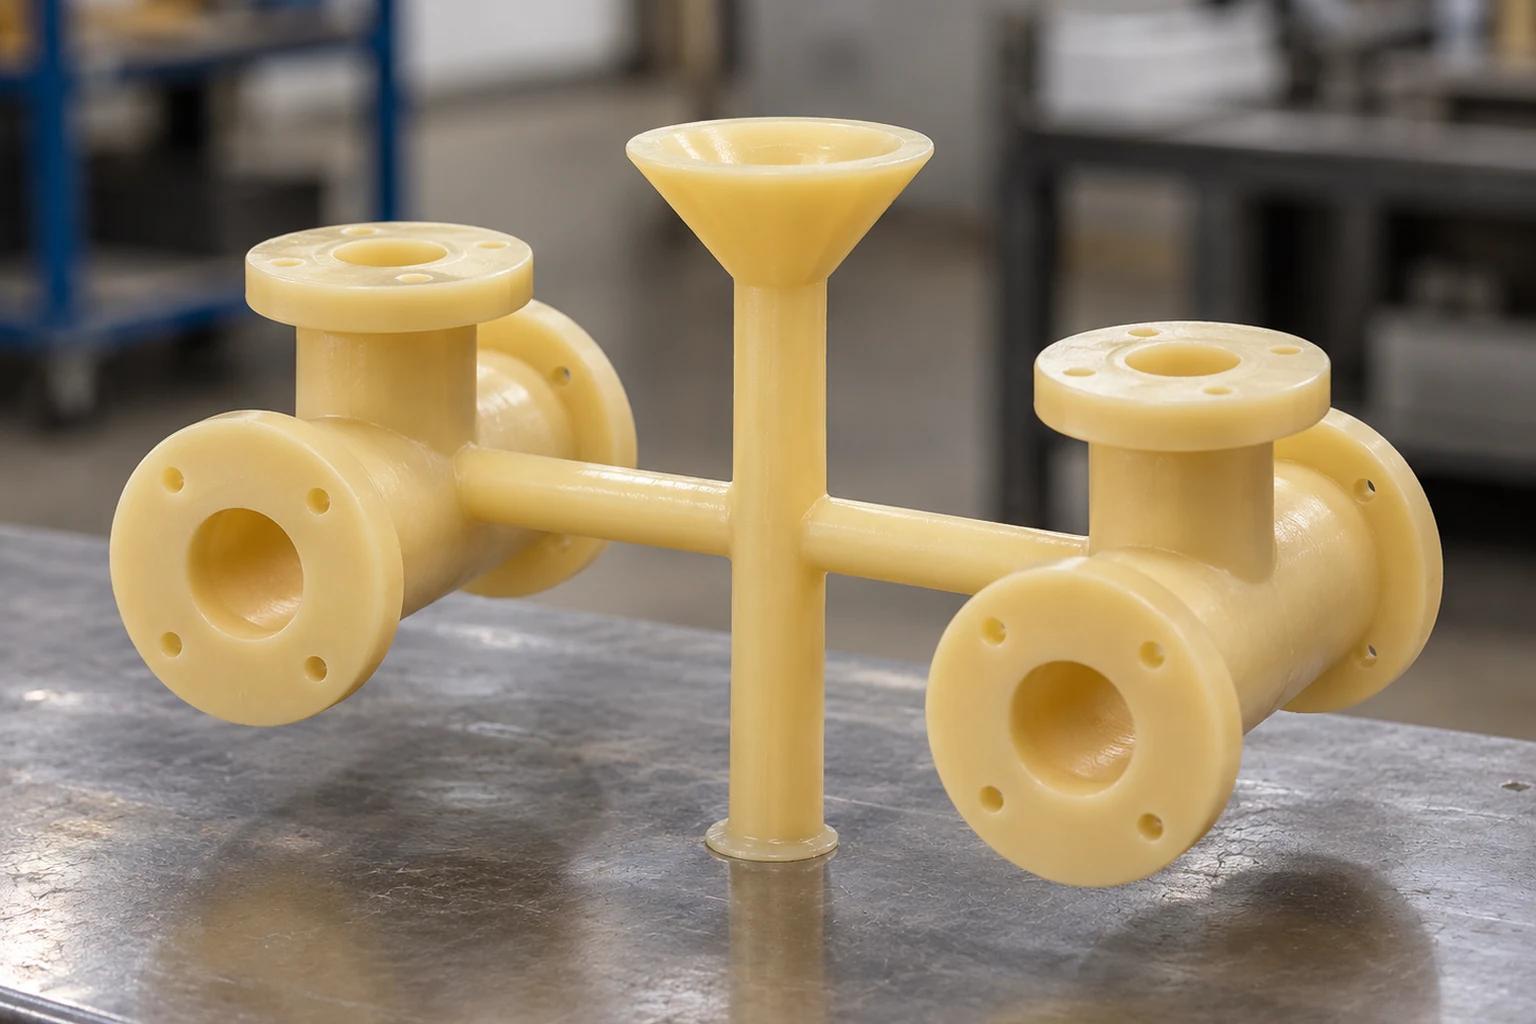
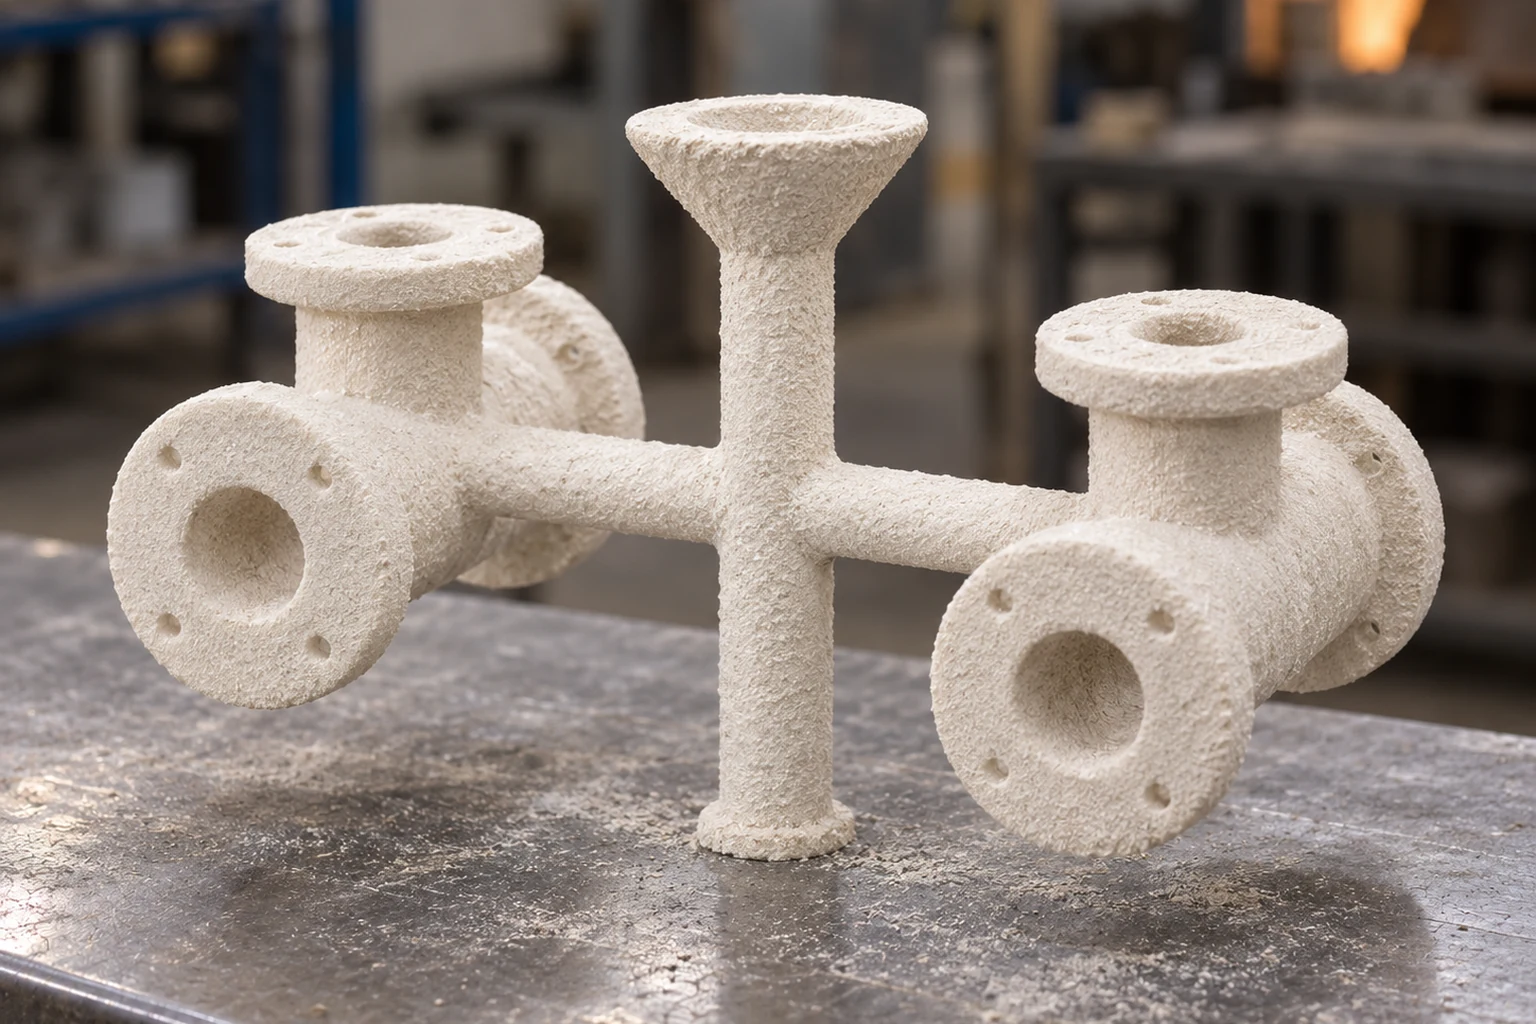
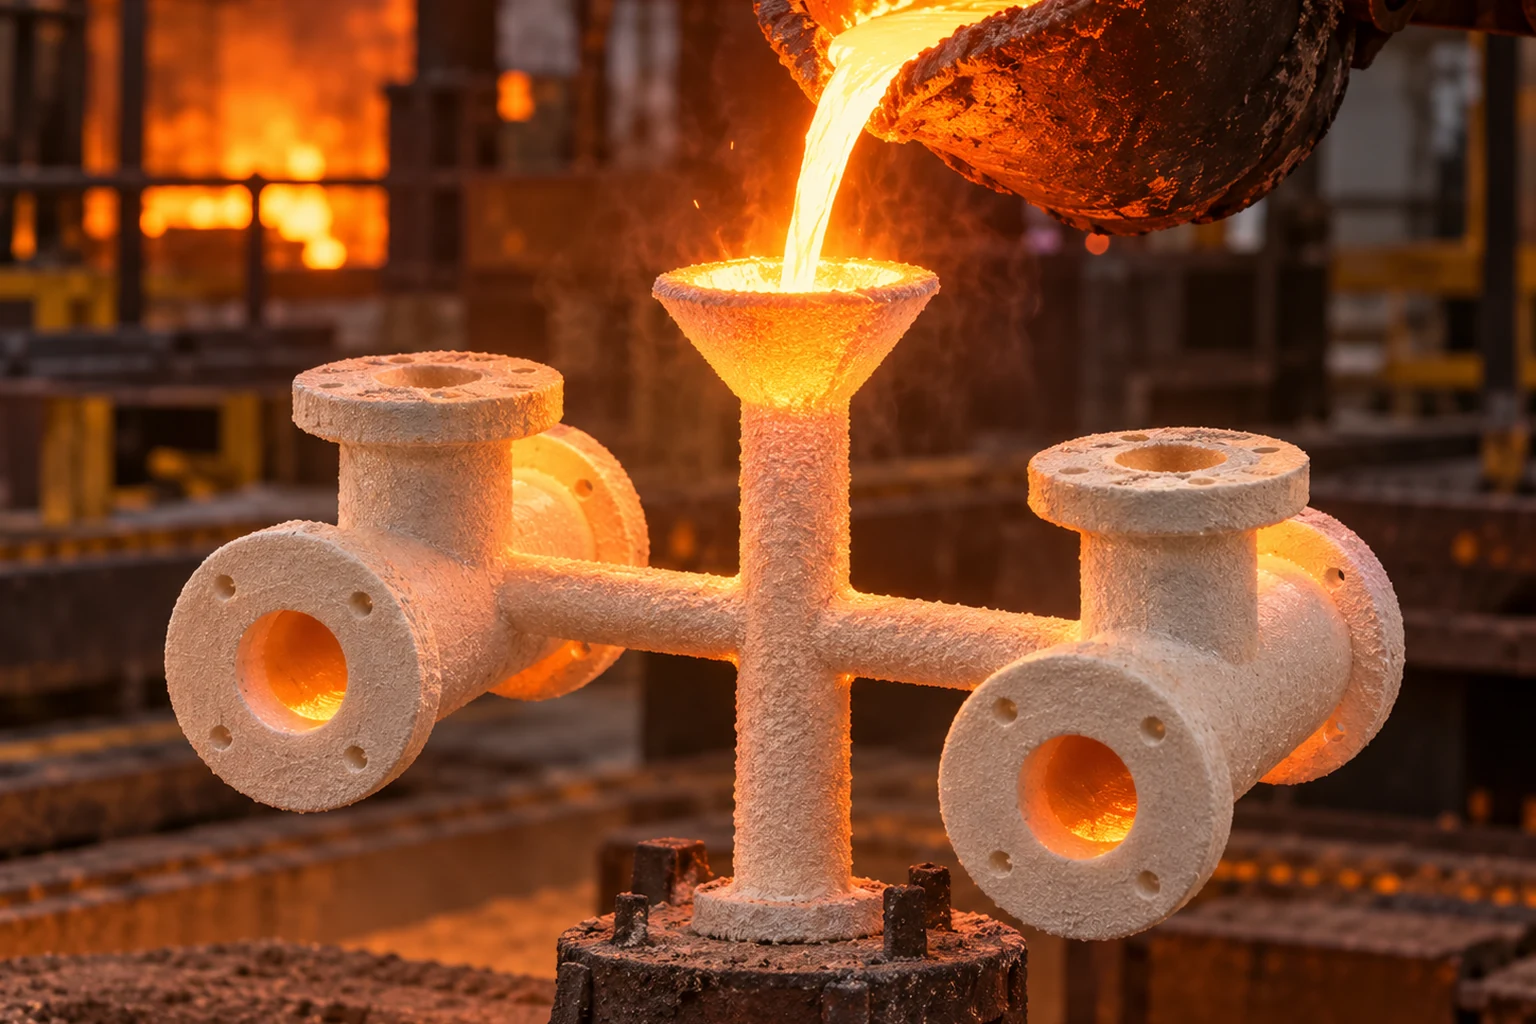
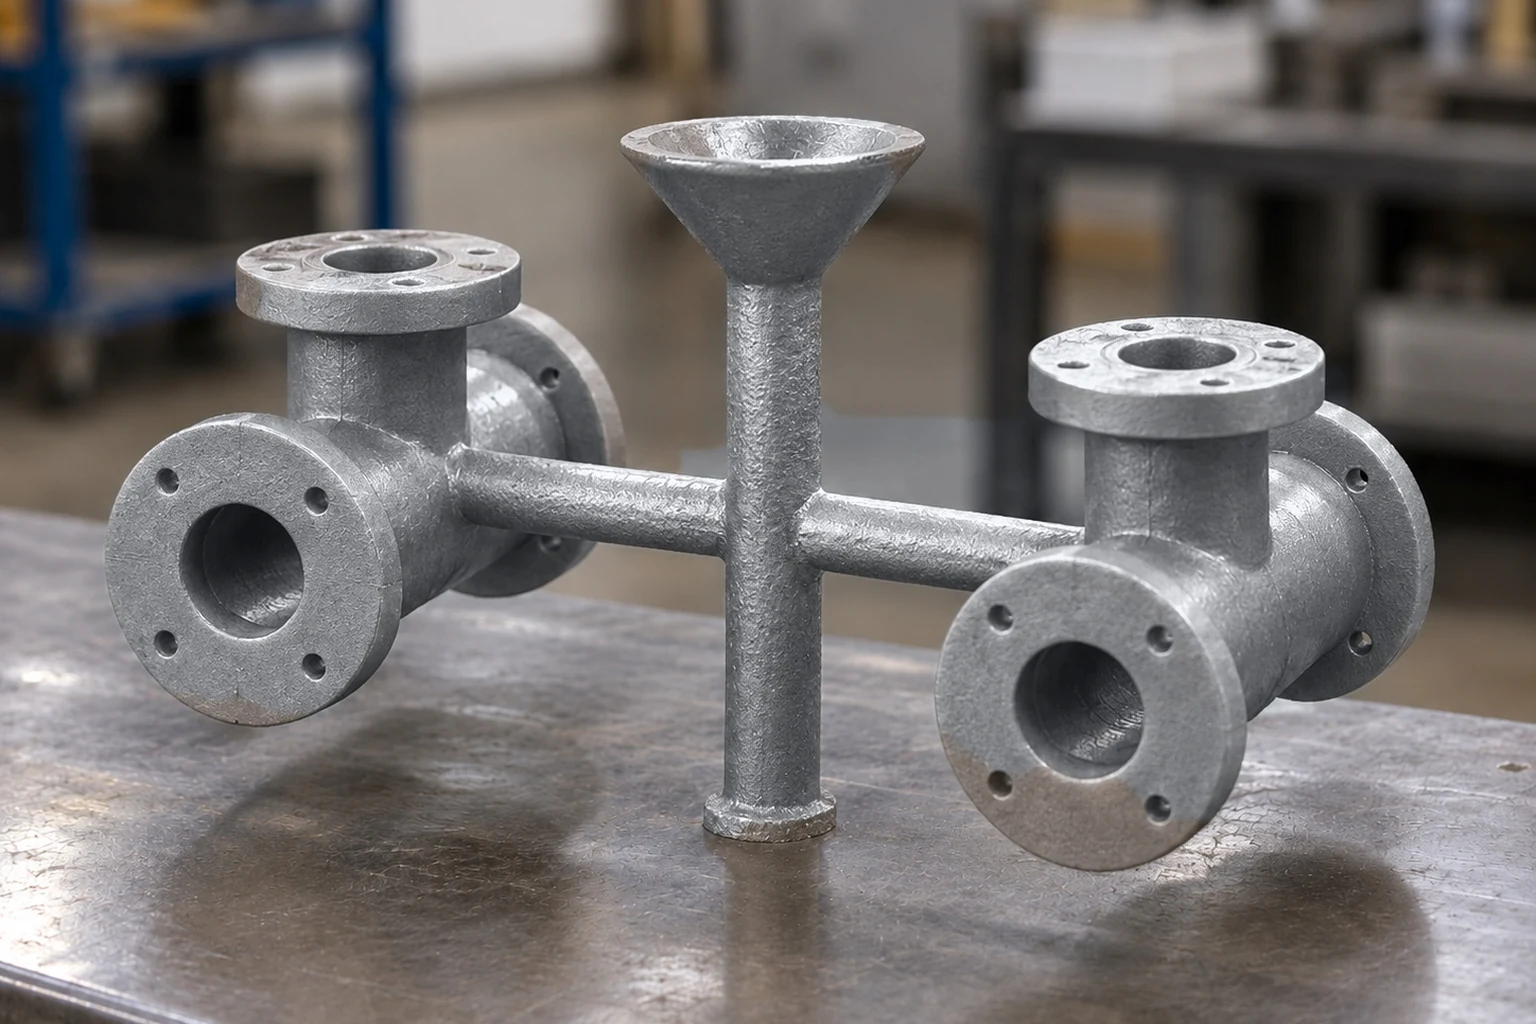
Die vier Abbildungen zeigen dieselbe mehrstutzige Ventilgehäuseform von Wachs und Keramik über Guss bis zum Abtrennen. Es sind generierte Beispiele, keine nachgewiesene Produktionscharge oder CAD-validierte Fertigungsfolge.
DFM und Werkzeugkonzept
Werkstoff, Geometrie, Schwindung, Entformungsrichtung, Jahresmenge, Bearbeitungsaufmaß, Bezugsflächen und Prüfanforderungen werden gemeinsam betrachtet. Dies ist der beste Zeitpunkt, ein schwieriges Detail zu vereinfachen oder Präzision bewusst von der Gussstufe in die CNC-Stufe zu verlagern.
Wachsmuster
Das Wachsmuster bildet die Near-Net-Geometrie ab. Werkzeug, Schieber, Einsätze oder Kernkonzept müssen Entformung und dimensionsstabile Wiederholbarkeit ermöglichen.
Baumaufbau und Anschnitt
Das Anschnittsystem steuert Füllung und Speisung. Seine Position beeinflusst auch Abschneiden und Verschleifen. Kritische Funktions- oder Sichtflächen sollten daher schon vor dem Baumdesign berücksichtigt werden.
Keramikschale
Mehrere Tauch-, Besandungs- und Trocknungszyklen erzeugen die Schale. Tiefe Taschen, lange Innenkanäle und schwer zu entfernende Keramik müssen konstruktiv berücksichtigt werden.
Entwachsen, Brennen, Schmelzen und Gießen
Chemie, Schmelzführung, Schalentemperatur, Gießbedingungen und Erstarrung beeinflussen Gefüge, Maßhaltigkeit und innere Qualität.
Ausschlagen, Trennen und Nacharbeit
Nach dem Erstarren folgen Entschalen, Abtrennen, Schleifen und – je nach Spezifikation – Wärmebehandlung, Richten, CNC-Bearbeitung, Polieren/Passivieren und Endprüfung.
Geometrie: Komplexität ist möglich, aber nicht grenzenlos
Feinguss kann komplexe Außen- und Innenkonturen abbilden. Serienfähigkeit hängt dennoch von Metallfluss, Schalenstabilität, Erstarrung und Reinigbarkeit ab.
Sanfte Querschnittsübergänge
Dünne Wände, die abrupt in massive Knoten übergehen, können Füll- und Erstarrungsrisiken erhöhen. Radien und graduelle Übergänge sind dort sinnvoll, wo die Funktion es erlaubt.
Radien bewusst einsetzen
Scharfe Innenecken sind meist ungünstig. Radien können Metallfluss, Spannungsverteilung und Werkzeug-/Schalenverhalten verbessern.
Wachsentformung früh berücksichtigen
Geometrien, die das Wachsmuster im Werkzeug verriegeln, benötigen möglicherweise Schieber, Einsätze oder lösliche Kerne. Kleine Konstruktionsänderungen vor Werkzeugfreigabe können spätere Werkzeugkosten und Wartungsrisiken deutlich reduzieren.
Integration nur mit funktionalem Nutzen
Bosse, Laschen, Rippen, Pads und gekrümmte Passagen können integriert werden. Der Nutzen entsteht jedoch erst, wenn dadurch Bearbeitung, Schweißen, Montage, Teilezahl oder Leckpfade reduziert werden.
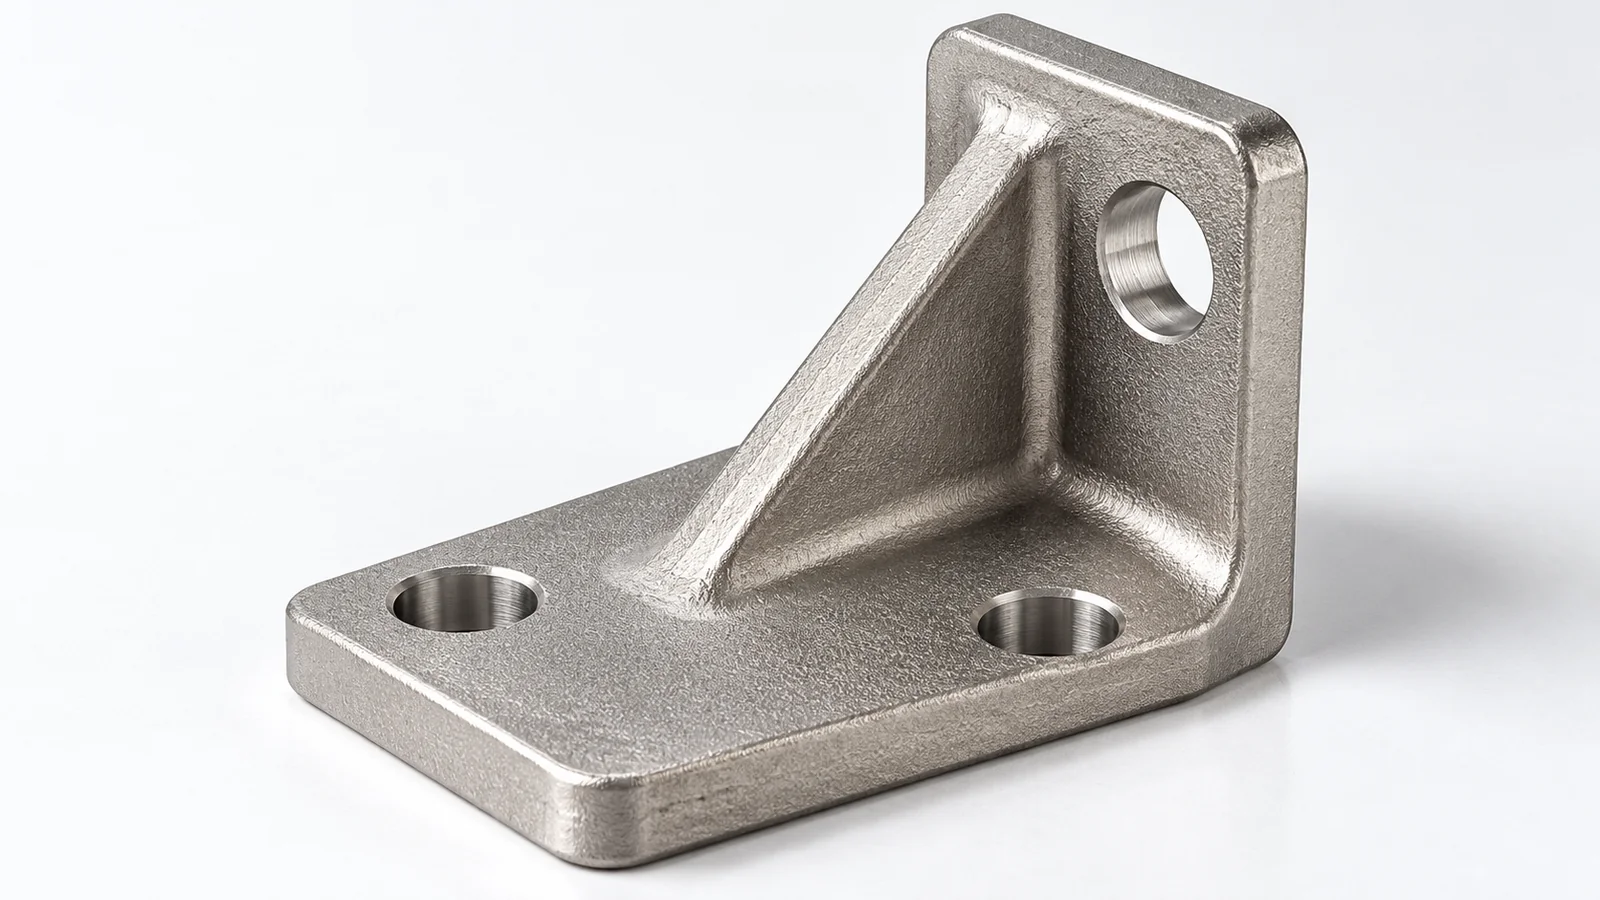
Mehr Details: Feinguss-Konstruktionsleitfaden und Mindestwanddicke.
Wanddicke hat keinen universellen Mindestwert
Machbare Wanddicke hängt von Legierung, Fließweg, lokaler Geometrie, Schalenbedingungen, Bauteilgröße und dem Verhältnis zwischen dünnen und massiven Bereichen ab.
Bei der Zeichnungsprüfung sollten markiert werden:
- die dünnsten Funktionszonen;
- lange Fließwege in dünne Bereiche;
- massive Knoten neben dünnen Wänden;
- Restwand nach Bearbeitung;
- Druckgrenzen;
- schwer zu reinigende Innenbereiche.
Ein pauschaler Handbuchwert ist weniger hilfreich als eine bauteil- und legierungsspezifische DFM-Prüfung. Der Leitfaden zur Mindestwanddicke zeigt, wie diese Bereiche vor Werkzeugfreigabe bewertet werden.
Werkstoffe, Toleranzen und Cast-to-Machine-Auslegung
Werkstoffwahl ist Teil der Prozessauslegung
Feinguss ist attraktiv für komplexe Bauteile aus Werkstoffen, die aus Vollmaterial teuer wären oder sich nur aufwendig schweißen/fertigen ließen.
Unser aktueller Werkstoffumfang umfasst u. a.:
- austenitische Edelstähle;
- Gussqualitäten aus den 304/316-Familien nach Spezifikation;
- Duplex und Super Duplex;
- Kohlenstoff- und niedriglegierte Stähle;
- 17-4PH-Klassen, wenn spezifiziert;
- hitzebeständige Legierungen;
- Nickelbasis-Familien.
Die RFQ sollte exakte Qualität, Norm, Einsatzumgebung, Wärmebehandlungszustand und Nachweisumfang enthalten. Die Werkstoffwahl sollte sich außerdem an Korrosionsumgebung, Temperatur, Festigkeit, Reparatur-/Schweißrestriktionen, Bearbeitbarkeit und geforderten Nachweisen orientieren; ein Handelsname allein reicht für eine kontrollierte RFQ nicht aus.
Bei Duplex/Super Duplex müssen Chemie, Wärmebehandlung, Phasenbalance, Bearbeitung und Prüfung zusammen geplant werden. Siehe Duplex & Super Duplex Feinguss.
Toleranzen: Gusszustand und CNC-Anforderungen trennen
Eine wirtschaftliche Zeichnung unterscheidet:
- Funktionsmaße, die CNC-bearbeitet werden;
- kontrollierte Gussmaße für Montage oder spätere Aufspannung;
- Referenz-/unkritische Geometrie mit breiterer Toleranz.
Gusstoleranzen hängen von Größe, Form, Werkstoff, Werkzeugstrategie, Bezugslogik, Wärmebehandlung und Prozessfähigkeit ab. Ein identischer enger ±-Wert über die gesamte Zeichnung ist selten sinnvoll.
Wichtig ist die Bezugsstrategie: Ein präzises bearbeitetes Merkmal sollte nicht unnötig zu einer instabilen Gussoberfläche toleriert werden.
Mehr dazu: Feingusstoleranzen.
Bearbeitungsaufmaß gezielt statt überall
Aufmaß wird dort benötigt, wo die CNC-Bearbeitung eine Fläche vollständig säubern und die Endgeometrie herstellen muss. Übermäßiges Aufmaß verlängert Zykluszeit, erhöht Werkzeugverschleiß und kann lokale Massivität sowie das Risiko freigelegter Untergrundanzeigen erhöhen.
Wichtige Fragen:
- Welche Flächen müssen vollständig sauber bearbeitet werden?
- Wie wird die erste Aufspannung lokalisiert?
- Welche Verformung ist nach Wärmebehandlung zu erwarten?
- Schneidet die Bearbeitung die Druckgrenze?
- Benötigt die Vorrichtung gezielte Pads?
- Ist das Aufmaß um Bohrungen/Durchmesser gleichmäßig?

A — Rohguss mit Aufmaß oberhalb der Sollfläche. B — Plane Fläche nach dem Abtragen des Aufmaßes.
Siehe Bearbeitungsaufmaß und Gussteile für CNC auslegen.
Cast-to-Machine als eine Fertigungsroute
Viele hochwertige Feingussteile erhalten ihre Funktion erst durch Bohrungen, Gewinde, Sitze, Dichtflächen, Lagerpassungen und Bezüge.
Eine Cast-to-Machine-Bewertung sollte Folgendes abdecken:
| Thema | Entscheidung im Guss | Wirkung auf CNC |
|---|---|---|
| Bezugs-Pads | stabile zugängliche Anlage schaffen | robustere Aufspannung |
| Aufmaß | lokal an Funktionsflächen | sichere Säuberung ohne unnötige Zykluszeit |
| Verzug | Wärmebehandlung/Querschnitt berücksichtigen | sinnvolle Grob-/Feinbearbeitungsfolge |
| Spannen | schwache/Sichtflächen vermeiden | weniger Markierung und Verformung |
| Druckgrenze | Bearbeitungsschnitt identifizieren | Dichtheitsprüfung im richtigen Zustand |
| Prüfung | Endbezüge früh definieren | CMM-Logik entspricht Zeichnung |
Eine Cast-to-Machine-Prüfung verbindet also Guss- und Bearbeitungsentscheidungen, statt zwei voneinander getrennte Lieferantenlogiken zu erzeugen. Stabile Bezüge, sinnvolles Aufmaß und der Zeitpunkt der Funktionsprüfung sollten bereits im Gussdesign festgelegt werden. Mit 40+ CNC-Maschinen für Drehen, Fräsen, Turn-Mill, HMC, VMC und Mehrachsbearbeitung kann die nachgelagerte Route bereits vor Werkzeugfreigabe mitgeplant werden.
Oberflächenzustände klar trennen
Eine Zeichnung sollte unterscheiden zwischen:
- Gussoberfläche;
- gestrahlter/gereinigter Oberfläche;
- Anschnitt-Schleifzone;
- CNC-Fläche;
- mechanisch polierter Fläche;
- passivierter/elektropolierter Fläche;
- Sicht- oder Produktkontaktzone.
Eine einzige Rauheitsangabe für das gesamte Bauteil ist selten sinnvoll. Dichtflächen, Hygieneflächen und unkritische Außenflächen haben unterschiedliche Anforderungen.
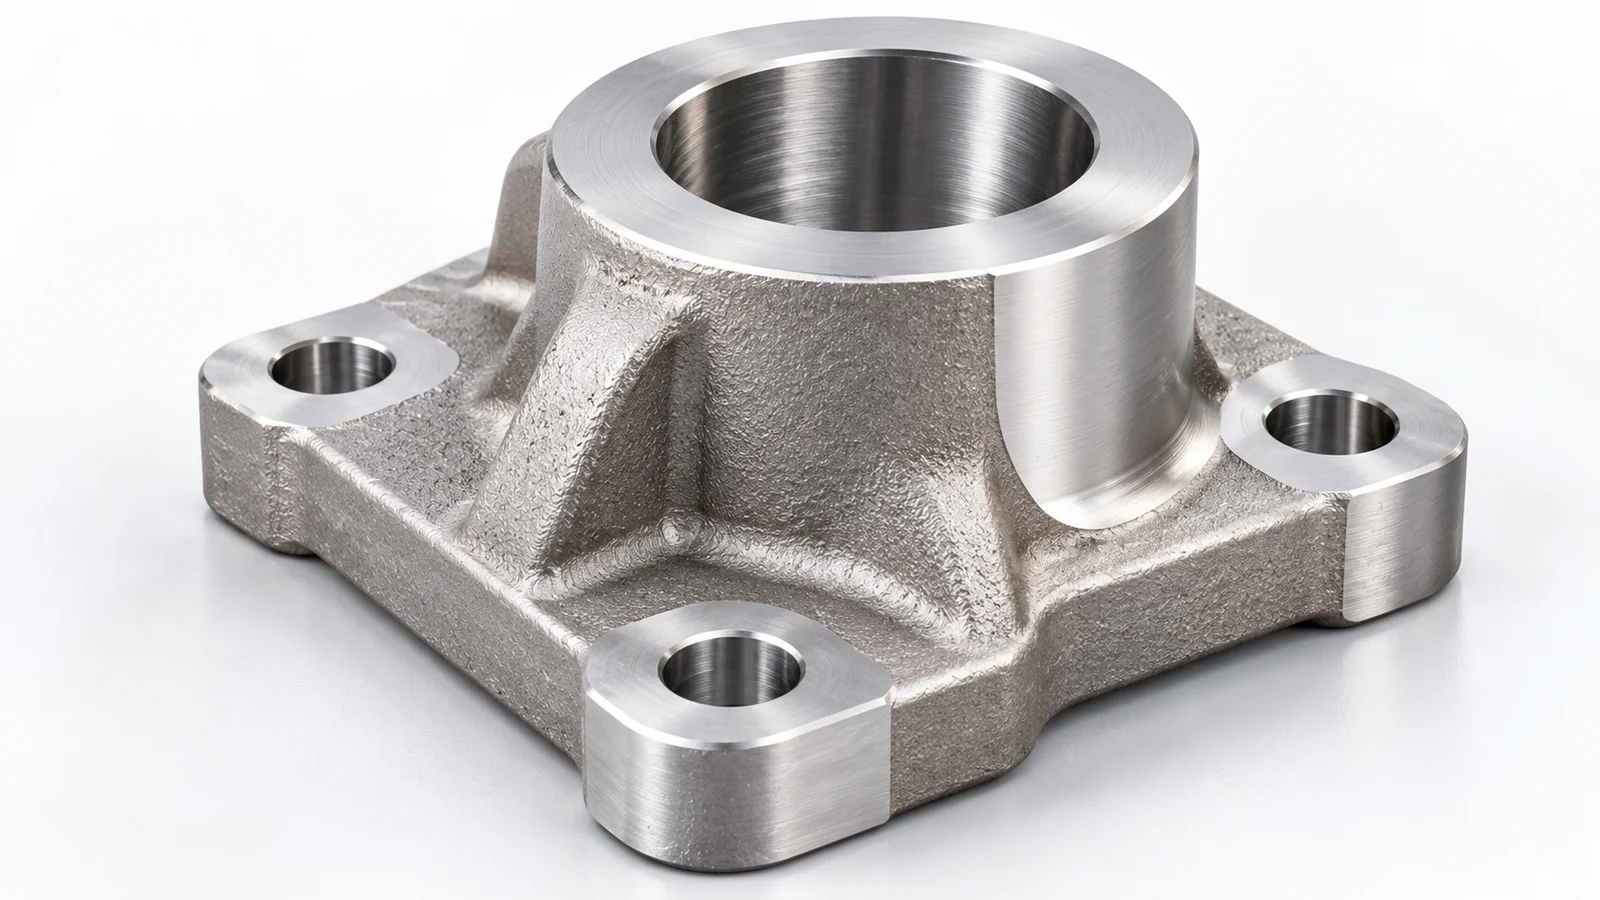
Siehe Gussoberfläche.
Wärmebehandlung an den Endzustand koppeln
Wärmebehandlung beeinflusst Eigenschaften, Korrosionsverhalten, Härte, Gefüge und Maßstabilität. Sie beeinflusst auch Richten und Bearbeitungsreihenfolge.
Die RFQ sollte daher den geforderten Zustand oder die Norm nennen, statt nur „bei Bedarf wärmebehandeln“. Bei manchen Legierungen sind Lösungsglühen, Auslagern, Spannungsarmglühen oder andere Zyklen wesentlicher Bestandteil der geforderten Eigenschaften. Bei korrosionskritischen Werkstoffen kann die Wärmebehandlungsroute ebenso wichtig sein wie die nominelle Chemie.
Unsere Seite Wärmebehandlung erläutert, wie interne und qualifizierte externe Routen nach Anforderung koordiniert werden.
Fehlerbilder, Druckdichtheit und Qualitätsplanung
Funktionsgerechte Akzeptanz statt „Null Fehler überall“
Guss ist ein metallurgischer Formprozess. Sinnvolle Akzeptanz verknüpft Funktion, Norm und kritische Zone.
Zu beherrschende Risiken können sein:
- schwindungsbedingte Anzeigen;
- Gas-/Einschlussanzeigen;
- unvollständige Füllung;
- schalenbedingte Oberflächenfehler;
- Risse/Heißrisse;
- Verzug;
- Schleif-/Anschnittfehler;
- nach CNC freigelegte Untergrundanzeigen.
Nicht eine universelle Prüfung ist die Lösung, sondern ein abgestimmter Kontrollplan.
Reparatur und Imprägnierung explizit regeln
Manche Spezifikationen erlauben lokale Reparatur, andere verbieten sie oder schränken sie in Druck-, Ermüdungs-, Dicht- oder Produktkontaktzonen ein.
Wenn kontrollierte Laserschweißreparatur zulässig ist, müssen Werkstoff, Zone, Verfahren, Nacharbeit und erneute Prüfung vereinbart werden. Wird bei Druckteilen eine Imprägnierung erwogen, braucht auch sie eine ausdrückliche Freigabe und eine definierte Reihenfolge relativ zu Bearbeitung und Leckprüfung.
Unterschiede in der Reparaturpolitik sollten nicht erst bei der Erstmusterfreigabe sichtbar werden. Diese Regeln gehören in Zeichnung, Kaufspezifikation oder RFQ.
Druckdichte Gussteile als Gesamtsystem betrachten
Ventilkörper, Pumpengehäuse, Verteiler oder Flüssigkühlkomponenten können maßlich korrekt und dennoch undicht sein.
Zu definieren sind:
- Druckgrenze;
- bearbeitete Schnittstellen zur Druckwand;
- Medium und Betriebsbedingungen;
- erforderliche ZfP;
- Druck-/Lecktest im relevanten Fertigzustand;
- Reparatur-/Imprägnierungsregeln;
- Akzeptanz und Stichprobe.

A — In der Wand eingeschlossene Pore. B — Durchgehender Kanal vom Innenraum nach außen, möglicher Leckageweg.
Siehe Leckdichte Guss- & CNC-Bauteile und Porosität & Druckdichtheit.
Qualitätsplanung nach Risiko
Ein sinnvoller Kontrollplan kann kombinieren:
- Werkstoffchemie;
- Wärmebehandlungsnachweise;
- Maßprüfung/CMM;
- Oberflächen- und Rauheitsprüfung;
- Härte;
- Ferrit oder werkstoffspezifische Zustandsprüfung;
- PT, UT oder RT nach Anforderung und Eignung;
- Druck-/Lecktest;
- Rückverfolgbarkeit.
Zu unseren Kernressourcen gehören Hexagon- und Mitutoyo-CMMs, Spektrometrie, Ferrit- und Rauheitsmessung, Brinell/Rockwell sowie Druckprüfung. Spezialprüfungen werden projektspezifisch koordiniert.
Siehe Qualität & Prüfung und Prüfausrüstung.
Erstmuster sollen die Route bestätigen
Ein gutes Erstmuster bestätigt nicht nur Maße, sondern:
- Werkstoff/Wärmebehandlung;
- stabile Gussgeometrie und Aufmaß;
- CTQ und Bezüge;
- Funktionsoberflächen;
- ZfP-/Drucktestlogik;
- Kennzeichnung/Rückverfolgbarkeit;
- Verpackung und Dokumentation.
Bei wiederkehrenden OEM-Programmen sollte die freigegebene Fertigungsroute dokumentiert werden, damit spätere Lose nicht von implizitem Erfahrungswissen abhängen.
Kosten, Werkzeuge und Liefermodell
Reale Kostentreiber
Kosten entstehen u. a. durch:
- Werkzeugkomplexität und Lebensdauer;
- Wachs-/Kernkomplexität;
- Legierung und Ausbringung;
- Baum-/Anschnittseffizienz;
- Schalenaufwand;
- Bauteilgröße;
- Wärmebehandlung;
- Schleifen/Sichtanforderung;
- CNC-Zeit und Aufspannungen;
- ZfP/Prüfung;
- Drucktest;
- Ausschussrisiko durch Überspezifikation;
- Jahresmenge und Abrufstruktur.
Der niedrigste Rohgusspreis ist daher nicht automatisch der niedrigste Fertigteilpreis. Ein besseres Near-Net-Shape-Design kann höhere Werkzeug- oder Gusskosten rechtfertigen, wenn dadurch Bearbeitung, Schweißen, Zukaufteile oder Prüf- und Ausschussrisiken sinken.
Werkzeugkosten über den Lebenszyklus bewerten
Die Frage lautet nicht nur „Was kostet das Werkzeug?“, sondern „Wie viel wiederkehrende Bearbeitung, Material, Schweißen oder Montage spart es über die Programmlaufzeit?“
Bei instabiler Konstruktion kann Direktbearbeitung oder ein alternatives Musterkonzept zunächst sinnvoller sein, bis die Geometrie stabil ist. Bei stabiler Wiederholfertigung kann Near-Net-Shape-Werkzeug seine Investition amortisieren, indem es Materialabtrag, Rüstzeit, Fertigungsarbeit oder Montage reduziert.
Für die Kalkulation sollten Jahresmenge + Abrufgröße genannt werden.
HMLV ist mehr als eine kleine Stückzahl
High-Mix Low-Volume bedeutet nicht nur „kleine Menge“, sondern viele aktive Teilenummern, unterschiedliche Revisionen, kleinere Wiederhollosen und häufigere Rüst- und Prüfwechsel. Dafür braucht der Lieferant:
Ein leistungsfähiger HMLV-Lieferant benötigt:
- Versionskontrolle;
- Werkzeugidentifikation/-pflege;
- Vorrichtungs-/Programmverwaltung;
- flexible Planung;
- teilnummernspezifische Prüfpläne;
- Wiederholabruf- und Lagerlogik.
Unser Produktionsmodell ist ausdrücklich auf industrielle HMLV-Programme ausgelegt und setzt nicht voraus, dass jedes Projekt wie ein einzelnes hochvolumiges Commodity-Teil läuft.
VMI/JIT trennt wirtschaftliches Fertigungslos und Verbrauch
Ein Kunde kann monatlich 50 Teile verbrauchen, während das wirtschaftliche Fertigungslos 200 beträgt. VMI, Sicherheitsbestand und Abruflager können diese beiden Größen trennen.
Wir unterstützen projektspezifisch VMI, Sicherheitsbestand, Rahmenauftrag, Lagerbevorratung mit Abruf, Kanban und JIT über Lagerarrangements in USA, Europa und China. Min/Max, Eigentum, Forecast-Inputs, Abruffrequenz und Wiederbeschaffungsregeln werden je Programm festgelegt.
Siehe VMI / JIT / Bevorratung.
Vergleich mit Alternativen
| Verfahren | Typische Stärke | Zu beachten |
|---|---|---|
| Feinguss | komplexe Near-Net-Geometrie, Stahl/Hochlegierungen, integrierte Features, Guss + CNC | Werkzeug, Prozessanlauf, gussgerechtes Design |
| CNC aus Vollmaterial | Prototypen, geringe Werkzeugbindung, einfache/mittlere Geometrie | Materialabtrag und Zykluszeit |
| Schmieden | hohe mechanische Anforderungen, geeignete Geometrie | Formeinschränkung, verbleibende Bearbeitung |
| Sandguss | große Teile, niedrigere Werkzeugkosten | gröbere Oberfläche/Dimensionen |
| Druckguss | hohe Stückzahlen bei NE-Metallen | hohe Werkzeuginvestition, Werkstofffenster |
| MIM | sehr kleine komplexe Teile in hoher Stückzahl | Größen-/Material-/Werkzeugfenster |
| Schweißkonstruktion | große/modulare Struktur | Verzug, Leckpfade, Teilezahl, Arbeit |
Siehe Guss vs Schmieden vs CNC vs MIM vs Druckguss.
Lieferantenqualifizierung und RFQ-Vorbereitung
Für vergleichbare Angebote den Leistungsumfang für Rohguss, CNC-Endbearbeitung, Erstmusterprüfung und gegebenenfalls Druckprüfung getrennt ausweisen; Verantwortlichkeiten und Zeichnungsstand festhalten. ISO 8062-3:2023 behandelt allgemeine Gusstoleranzen und Bearbeitungszugaben, sofern die Zeichnung darauf verweist, nicht die pauschale Abnahme eines Fertigteils oder ein unbemaßtes 3D-Modell. Ein günstiger Rohgusspreis ist kein gleichwertiges Angebot für ein fertig geprüftes Bauteil.
Zwölf sinnvolle Fragen an den Lieferanten
Ein Käufer sollte auf diese Fragen klare und überprüfbare Antworten erhalten:
- Welches Feingussverfahren wird für dieses Teil eingesetzt?
- Wie sehen realistischer Gewichts- und Kapazitätsbereich aus?
- Welche Operationen sind intern, welche extern?
- Wie werden Chemie und Wärmebehandlung verifiziert?
- Wie werden Werkzeug, Wachs und Revisionen kontrolliert?
- Wie wird CNC in die Gussplanung integriert?
- Welche CMM-, Werkstoff-, ZfP- und Druckprüfressourcen gibt es?
- Wie werden Erstmuster und Prozessänderungen dokumentiert?
- Wie werden Abweichungen und zulässige Reparaturen geregelt?
- Kann der Lieferant HMLV, Zweitquelle und VMI/JIT unterstützen?
- Gibt es reale Teile mit ähnlicher Geometrie/Schwierigkeit?
- Basiert das Angebot auf dem Fertigteil und nicht nur dem Rohguss?
Unsere Seite Lieferantenqualifizierung bündelt Fertigungsumfang, QMS, Prüfmittel und Lieferprogramme für Onboarding- und Sourcing-Teams.
Was in eine vollständige Feinguss-RFQ gehört
Für eine effiziente DFM-Prüfung und belastbare Kalkulation sollten folgende Informationen mitgesendet werden:
- natives 3D-Modell;
- freigegebene 2D-Zeichnung und Revision;
- Werkstoff/NORM;
- Jahresmenge und Abrufgröße;
- CTQ, Bezüge und GD&T;
- zu bearbeitende Flächen;
- zonenbezogene Rauheit/Politur;
- Wärmebehandlung/Härte;
- ZfP-Art, Umfang und Akzeptanz;
- Druck-/Lecktest mit Medium, Druck, Zeit und Akzeptanz;
- Reparatur-/Imprägnierungsregeln;
- Rückverfolgbarkeit und Dokumente;
- Verpackung/Reinheit;
- Sourcing-Ziel;
- VMI/JIT/Sicherheitsbestand.
Häufige RFQ-Fehler
Nur STEP senden
3D definiert Geometrie, aber nicht Toleranz, Materialnorm, Prüfung oder Jahresmenge.
Nur 2D senden
Für komplexe DFM ist 3D oft ebenfalls nötig. Am besten beides.
Gleiche enge Toleranz überall
Damit wird nicht mehr sichtbar, welche Merkmale wirklich kritisch sind.
„Keine Porosität“ ohne Funktionszone
Druckgrenze, Dichtfläche und kritische Bearbeitungszonen sind sinnvoller zu definieren.
Nur Erstbestellmenge nennen
Werkzeug, Losgröße und Lagerstrategie sollten am Jahresprogramm ausgerichtet werden.
Leckprüfung ohne Abnahmekriterien definieren
„Leckprüfung erforderlich“ ist unvollständig. Medium, Druck/Vakuum, Haltezeit, zulässiger Verlust bzw. Leckrate oder visuelles Pass/Fail-Kriterium sowie der Zeitpunkt der Prüfung im Prozess müssen definiert werden.
China Precision Metal – aktueller Fähigkeitsüberblick
| Fähigkeit | Veröffentlichter Umfang |
|---|---|
| Feinguss | Silica-Sol-Wachsausschmelzverfahren |
| Teilegewicht | 3 g–150 kg |
| Gusskapazität | ca. 150 t/Monat |
| Werkstoffe | Edelstahl, Duplex, Kohlenstoff-/legierter Stahl, hitzebeständige und Nickelbasis-Familien |
| CNC | 40+ Maschinen; Drehen, Fräsen, Turn-Mill, HMC, VMC, 3/4/5 Achsen |
| Oberfläche | mechanische Bearbeitung, Polieren, Strahlen, Passivieren/Elektropolieren nach Zeichnung |
| Prüfung | CMM, Werkstoff, Härte, Rauheit, Ferrit, koordinierte ZfP |
| Funktion | Hydro-/Pneumatik-/Leckprüfung nach Spezifikation |
| Versorgung | Prototyp bis Serie, HMLV, Zweitquelle, Rahmenauftrag, VMI/JIT/Stocking |
Diese Angaben sind Unternehmensfähigkeiten, keine universellen Grenzwerte für jedes Bauteil. Die endgültige Machbarkeit bleibt zeichnungs-, werkstoff-, geometrie- und mengenabhängig.
So nutzt man die weiteren Feinguss-Ressourcen
Nutzen Sie diesen Leitfaden als Ausgangspunkt und gehen Sie nur dort tiefer, wo das konkrete Bauteil zusätzliche Detailprüfung benötigt:
- Feingussprozess
- Feinguss-Konstruktionsleitfaden
- Feingusstoleranzen
- Mindestwanddicke
- Bearbeitungsaufmaß
- Gussoberfläche
- Porosität & Druckdichtheit
- Gussteile für CNC auslegen
- Leckdichte Guss- & CNC-Bauteile
- Duplex & Super Duplex Feinguss
Einkaufsfragen und nächster Schritt
Häufige Einkaufsfragen
Ist Feinguss nur für kleine Teile geeignet?
Nein. Unser veröffentlichtes Spektrum reicht von 3 g bis 150 kg. Die konkrete Machbarkeit bleibt bauteilabhängig.
Ersetzt Feinguss CNC vollständig?
Bei Präzisionsbohrungen, Gewinden, Sitzen, Dichtflächen oder Bezügen meist nicht. Der wirtschaftliche Ansatz ist oft: Near-Net-Shape gießen, Funktionsschnittstellen CNC-bearbeiten.
Ist Feinguss immer günstiger als Vollmaterial?
Nein. Er wird wirtschaftlich, wenn Werkzeug und Guss über die Programmlaufzeit genügend wiederkehrende Material-, Bearbeitungs-, Schweiß- oder Montagekosten sparen.
Können druckdichte Teile feingegossen werden?
Ja, wenn Konstruktion, innere Gussqualität, Bearbeitung, Dichtflächen, ggf. ZfP und ein definierter Druck-/Lecktest als System geplant werden.
Wann ist DFM am wertvollsten?
Vor Werkzeugfreigabe. Dann lassen sich Geometrie, Aufmaß, Bezüge, Anschnittbereiche und Prüfstrategie noch wirtschaftlich ändern.
Wie erhält man am schnellsten ein belastbares Angebot?
Senden Sie 2D-Zeichnung + 3D-Modell + Werkstoff + Jahresmenge + kritische Anforderungen. Bei druckführenden oder stark oberflächenkritischen Teilen sollten die funktionalen Abnahmeanforderungen gleichzeitig angegeben werden.
RFQ-Fazit
Feinguss schafft den größten Wert, wenn Kunde und Lieferant gemeinsam die Fertigteilroute planen: komplexe Geometrie near-net gießen, Präzision gezielt CNC-bearbeiten, reale Funktionsrisiken prüfen und Werkzeug/Lose/Stocking am Jahresbedarf ausrichten.
Zeichnung und 3D-Modell an info@chinaprecisionmetal.com senden, um eine kombinierte Guss- und CNC-DFM-Prüfung zu erhalten.
Weg zur Konstruktionsprüfung
Keine pauschale Fertigungsgrenze wird zugesichert; Zeichnung, Legierung, Fertigungsweg und Norm müssen geprüft werden.
Weitere technische Entscheidung
Technische Referenz und Prüfumfang
Redaktionell aktualisiert am 15. Oktober 2026; kein namentlicher unabhängiger Prüfer wird behauptet. Zeichnung, Norm und vereinbartes Verfahren sind maßgeblich.