
Стройте RFQ вокруг готовой детали
Полезный RFQ дает инженерам и закупкам достаточно информации, чтобы выбрать производственный маршрут, определить реальные драйверы риска и рассчитать готовый компонент, а не только отдельную операцию литья или мехобработки. Лишняя документация не нужна до того, как поставщик поймет применение детали.
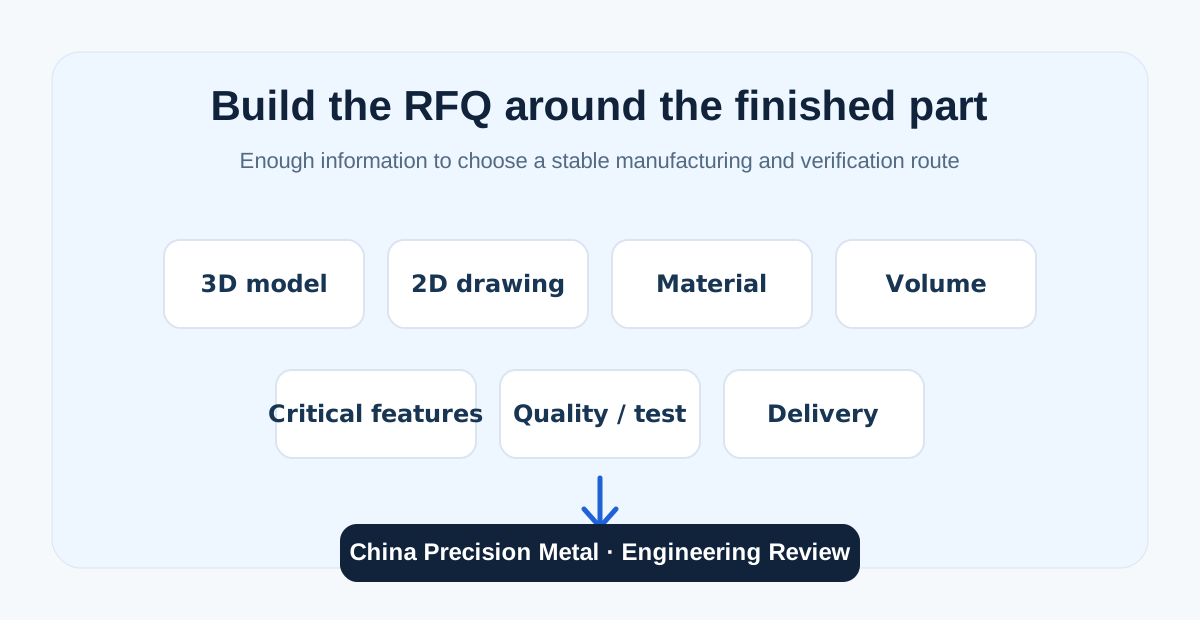
RFQ-чек-лист: что отправить
| Входные данные | Минимально полезная детализация | Почему это важно |
|---|---|---|
| Геометрия | Нативная 3D-модель при наличии, плюс контролируемый 2D-чертеж и ревизия | Модель помогает DFM и проверке оснастки; чертеж задает контролируемые размеры, примечания и критерии приемки. |
| Материал и служба | Сплав/спецификация, состояние термообработки и соответствующая среда, давление, температура или коррозионные условия | Материал и условия эксплуатации могут менять литье, термообработку, мехобработку, финиш и верификацию. |
| Количество | Количество образцов, первый заказ, типичная партия и оценочный годовой объем | Количество влияет на оснастку, выбор процесса, приспособления, план контроля и экономику готовой детали. |
| Критические характеристики | Базы, жесткие размеры, уплотнительные/подшипниковые элементы, резьбы и требования, которые действительно необходимо выдержать | Поставщик может сосредоточить capability процесса и контроль там, где отказ действительно важен. |
| Мехобработка и финиш | Обрабатываемые поверхности, параметр/значение шероховатости, полировка, пассивация, электрополировка или покрытие | Предотвращает расчет неполного маршрута или лишний финиш на нефункциональных зонах. |
| Качество и испытания | Сертификат материала, FAI/PPAP, Cpk, NDT, pressure/leak test и прослеживаемость, когда требуются | Верификация должна планироваться вместе с производственным маршрутом, а не добавляться после расчета цены. |
| Поставка и модель снабжения | Требуемая дата образцов, обычная производственная дата, место поставки, упаковка и при необходимости VMI, рамочный заказ, складской отпуск по заявке, Kanban или JIT | Отделяет разовую срочность от повторяемой модели снабжения и рано выявляет правила запасов/пополнения. |
Скачиваемый RFQ Data Sheet разделяет данные проекта, критические характеристики, требования к качеству/испытаниям и ссылки на файлы по пяти листам. Для повторных программ также укажите ожидаемую модель снабжения — например VMI, рамочный заказ, складской отпуск по заявке, Kanban, safety stock или JIT. Заполняйте только разделы, относящиеся к проекту.
DFM-чек-лист для литья по выплавляемым моделям
Используйте эту проверку до фиксации оснастки:
- Сначала функция. Определите границы давления, каналы потока, уплотнительные поверхности, посадки подшипников, косметические зоны и сборочные интерфейсы.
- Переходы сечений. Проверьте локальные массивные участки, резкие изменения толщины и длинные тонкие пути заполнения. Там, где функция позволяет, используйте радиусы и плавные переходы.
- Оснастка и стержни. Проверьте извлечение восковой модели, направление разъема, уклоны, глубокие глухие элементы, внутренние каналы и необходимость растворимых или керамических стержней.
- Доступ к литникам и отрезке. По возможности удаляйте функциональные поверхности от зон литников/отрезки и обеспечивайте доступ для отрезки и зачистки.
- Стратегия мехобработки. Определите литые и обработанные поверхности, базы первой установки, площадки закрепления и локальный припуск на критических элементах.
- Доступ для контроля. Сделайте критические элементы измеримыми из практичной схемы баз и заранее решите, как проверять скрытые или внутренние элементы.
- Давление и NDT. Привязывайте pressure/leak testing и неразрушающий контроль к реальному риску и требованиям чертежа, а не применяйте одинаковый контроль ко всей детали.
- Коммерческая целесообразность. Оценивайте оснастку, количество, снижение мехобработки, использование материала, финиш и контроль вместе как стоимость готовой детали.
Рабочая таблица выбора: литье vs ЧПУ vs ковка
Начинайте с требований к готовой детали, а не с предпочтительного процесса. Таблица ниже — первичный фильтр для выбора маршрута, который заслуживает детального DFM и расчета; она не заменяет валидацию чертежа, материала и службы.
| Фактор решения | Литье по выплавляемым моделям | ЧПУ из деформируемой заготовки | Ковка + мехобработка |
|---|---|---|---|
| Сложная внешняя геометрия | Часто сильный вариант, когда near-net форма заметно уменьшает мехобработку | Силен при малом объеме или геометрии с хорошим доступом инструмента; при росте сложности съем материала становится дорогим | Лучше, когда поковка может оставаться сравнительно простой; сложные детали обычно добавляются мехобработкой |
| Внутренние каналы / труднодоступные элементы | Может быть выгодно при осуществимой конструкции стержней и доступе литейного процесса | Ограничено доступом инструмента, если только элемент нельзя сверлить, растачивать, выполнять EDM или делить на несколько деталей | Обычно не подходит для замкнутых сложных внутренних каналов в поковке |
| Срочный прототип / конструкция меняется | Оснастка и разработка процесса обычно замедляют старт | Часто самый быстрый маршрут из серийного материала для малых количеств и меняющейся геометрии | Разработка штампов/оснастки обычно делает маршрут менее привлекательным до стабилизации конструкции |
| Повторяемый объем и использование материала | Экономика часто улучшается, когда повторяемый объем оправдывает оснастку, а near-net форма уменьшает мехобработку/отход | Привлекателен на малом объеме; экономика может ухудшаться при регулярном удалении большого объема дорогого сплава | Может быть сильным при устойчивом объеме, если геометрия и требуемые свойства подходят ковке |
| Драйвер механических свойств | Подходит многим промышленным деталям при корректных сплаве, термообработке, качестве литья и приемочных требованиях | Сохраняет свойства выбранной деформируемой заготовки с учетом направления обработки и финальной геометрии | Часто предпочитается, когда спецификация, усталость/удар или направленное течение зерна делают ковку важной |
| Жесткие допуски / уплотнения / посадки | Критические элементы обычно финишно обрабатываются после литья | Прямая мехобработка дает хороший контроль доступных критических элементов | Критические элементы обычно финишно обрабатываются после ковки |
| Инвестиции в оснастку / риск изменений | Оснастка обычно обязательна; изменения конструкции после ее выпуска должны контролироваться | Нет литейного/ковочного штампа, поэтому изменения сравнительно просты | Производственные штампы могут быть значительными и требуют стабильной конструкции |
| Герметичная работа под давлением | Сам выбор процесса не гарантирует герметичность; решают конструкция, контроль литейного процесса, мехобработка и заданная проверка давления/утечки | Плотная деформируемая заготовка может снизить риск исходного материала, но финальное уплотнение зависит от конструкции и мехобработки | Плотная поковка может снизить риск исходного материала, но финальное уплотнение зависит от конструкции и мехобработки |
Практическая последовательность отбора
- Сначала исключите непереговорные ограничения: спецификация материала, требуемые свойства, код/требования заказчика и эксплуатационный риск.
- Сравнивайте экономику готовой детали, а не цену процесса: оснастка, выход материала, часы мехобработки, приспособления, финиш, контроль и повторяемый объем должны рассматриваться вместе.
- Используйте ЧПУ как полезный benchmark: даже если это не долгосрочный маршрут, обработка из проката показывает ценность near-net формования и может быть правильна для срочных прототипов или малого объема.
- Держите критические элементы process-neutral: уплотнительные поверхности, посадки, резьбы и жесткие базы могут требовать мехобработки независимо от исходной технологии.
- Валидируйте до конверсии: переход между ковкой, литьем и мехобработкой из проката должен быть подтвержден по контролируемому чертежу и реальным условиям службы.
Практический пример — наш датский кейс перехода с ковки на литье по выплавляемым моделям, где маршрут изменили только после подтверждения технической осуществимости, а заказчик сообщил примерно о 30% снижении стоимости компонента.
Как выглядит комплект, готовый для поставщика
Полезно: контролируемый 2D-чертеж + материал + количество. Этого достаточно для первичного технологического и коммерческого отбора.
Лучше: нативная 3D-модель + контролируемый 2D + годовой объем + критические размеры + требования к финишу. Это ускоряет DFM и делает определение маршрута надежнее.
Лучший вариант: все выше плюс условия службы, требования к качеству/испытаниям, целевые даты, упаковка и логистика. Это уменьшает циклы уточнений и приближает предложение к реальной серийной программе.
Загрузки
Чек-лист — инструмент для определения объема работ. Управляющими документами приемки остаются контролируемый чертеж, спецификации и согласованные требования проекта.