
Przewodnik w skrócie
Do czego służy ten przewodnik
Odlewanie precyzyjne może zastąpić część obrabianą z pełnego materiału, odkuwkę, konstrukcję spawaną, zespół wieloczęściowy lub inny proces odlewniczy, gdy geometria near-net, dobór stopu i późniejsza obróbka są projektowane razem. Może też być niewłaściwym procesem, gdy część jest bardzo prosta, ekstremalnie duża, zdominowana przez szerokie powierzchnie o luźnych tolerancjach albo gdy kombinacja wolumenu i geometrii lepiej pasuje do kucia, odlewania piaskowego, ciśnieniowego, MIM lub bezpośredniej obróbki CNC.
Przewodnik jest dla zakupów, konstruktorów, jakości i supplier development. Skupia się na decyzjach, które decydują o stabilności i ekonomice produkcji, a nie na podręcznikowej definicji metody traconego wosku.
W China Precision Metal obecna trasa wykorzystuje proces traconego wosku z powłoką krzemionkową, obejmuje 3 g–150 kg na część, zapewnia około 150 ton/miesiąc zdolności odlewniczej i może być kontynuowana przez 40+ maszyn CNC, wykańczanie, kontrolę, weryfikację materiału, NDT oraz próby ciśnieniowe/szczelności, gdy wymaga tego rysunek.
Odlewanie precyzyjne w jednej tabeli decyzyjnej
| Pytanie kupującego | Odlewanie precyzyjne zwykle jest atrakcyjne, gdy… | Warto przemyśleć proces, gdy… |
|---|---|---|
| Geometria | Kilka bossów, żeber, powierzchni krzywoliniowych, kanałów lub funkcji można zintegrować w jednej części near-net | Geometria to zasadniczo prosty blok, płyta lub wał łatwy do obróbki z materiału standardowego |
| Materiał | Potrzebne są stale nierdzewne, duplex, węglowe/stopowe, żaroodporne lub stopy niklu | Materiał jest typowy, a bardzo prosty kształt sprzyja innemu procesowi wielkoseryjnemu |
| Obróbka | Tylko krytyczne powierzchnie, otwory, gwinty, gniazda i bazy wymagają CNC | Większość odlewu i tak zostałaby usunięta w obróbce |
| Montaż | Odlew może wyeliminować spoiny, łączniki lub kilka elementów wykonanych osobno | Zespół ma być celowo modułowy lub rozbieralny |
| Wolumen | Oprzyrządowanie może być amortyzowane przez produkcję powtarzalną lub rodzinę części | Zapotrzebowanie jest jednorazowe i geometrię można wykonać bez narzędzia |
| Jakość | Kontrolę materiału, wymiarów, NDT i funkcji można powiązać z realnymi ryzykami eksploatacyjnymi | Specyfikacja żąda nierealistycznej doskonałości wszędzie zamiast zdefiniowanej akceptacji funkcjonalnej |
| Model dostaw | Powtarzalne wydania, HMLV, safety stock lub VMI uzasadniają stabilne narzędzia i kontrolę procesu | Projekt zmienia się tak szybko, że twarde narzędzie będzie nieaktualne przed walidacją |
Wybór procesu i podstawy odlewania
Zacznij od funkcji gotowej części, nie od odlewu
Najlepsze RFQ określają, co ma robić gotowy komponent. Korpus zaworu może wymagać integralności ciśnieniowej, otworu trzpienia, geometrii gniazda i osiowania kołnierzy. Obudowa pompy — kontrolowanej powierzchni uszczelniającej, bazy łożyska i wewnętrznego kanału przepływowego. Komponent higieniczny — geometrii możliwej do mycia i polerowanej powierzchni kontaktu z produktem. Wspornik — głównie sztywności, pozycji montażu i powtarzalnego złożenia.
Wymagania funkcjonalne określają, co może pozostać as-cast, a co trzeba obrabiać. Określają też, gdzie NDT, chropowatość, próba ciśnieniowa lub rozszerzona identyfikowalność rzeczywiście dodają wartość.
Częsty błąd to ciasne tolerancje, bardzo gładkie powierzchnie i maksymalna kontrola dla wszystkiego. Zwykle podnosi to koszt bez poprawy funkcji. Precyzję i weryfikację przypisuj do stref krytycznych dla funkcji.
Proces traconego wosku z solą krzemionkową od rysunku do części gotowej
Proces jest łańcuchem. Wada lub niejasność wprowadzona wcześnie może ujawnić się po obróbce cieplnej lub CNC, dlatego kupujący powinien rozumieć główne punkty kontroli.
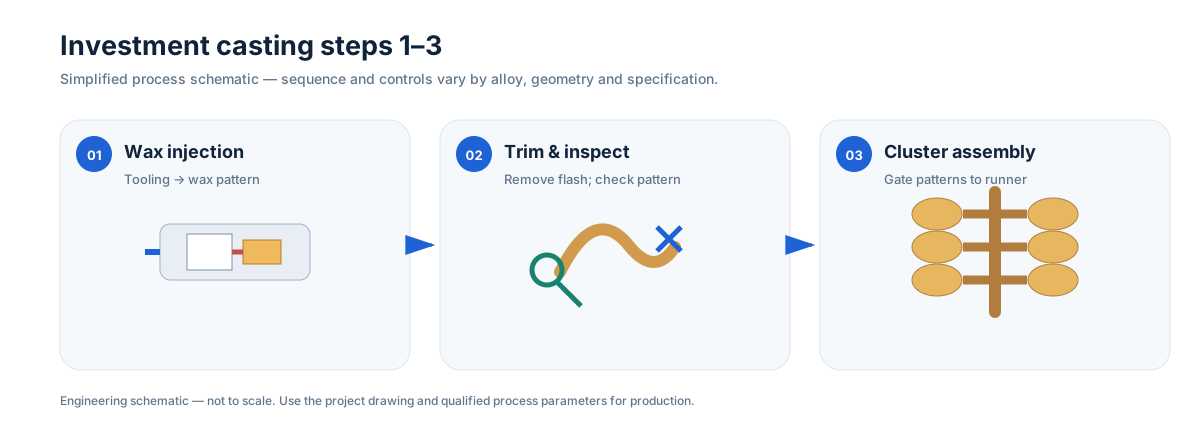
Przegląd rysunku, DFM i oprzyrządowania
Dostawca analizuje stop, geometrię, skurcz, kierunek wyjmowania, oczekiwany wolumen roczny, naddatki, bazy, powierzchnie krytyczne i wymagania kontroli. To najlepszy moment, aby uprościć trudną cechę albo przenieść precyzję z odlewania na CNC.
Produkcja wzorców woskowych
Wzorce odwzorowują geometrię near-net. Narzędzie musi uwzględniać wyjmowanie, skurcz, kontrolę wymiarów i ewentualne rdzenie rozpuszczalne/wkładki. Jakość i obchodzenie się z woskiem wpływają na geometrię odwzorowaną później przez powłokę ceramiczną.
Montaż i układ wlewowy
Wzorce łączy się z układem zasilającym. Wlewy nie są tylko złomem: sterują wejściem metalu, napełnianiem i zasilaniem podczas krzepnięcia. Ich położenie wpływa także na odcięcie i szlifowanie, dlatego powierzchnie krytyczne wizualnie lub funkcjonalnie trzeba uwzględnić przed zaprojektowaniem drzewka.
Budowa powłoki ceramicznej
Powtarzane zanurzanie, obsypywanie i suszenie buduje powłokę wokół wosku. Musi ona przetrwać usunięcie wosku, wypalanie i kontakt z ciekłym metalem. Głębokie kieszenie, uwięziona ceramika i trudne kanały wewnętrzne należy rozwiązywać w DFM, a nie traktować jako problem czyszczenia na końcu.
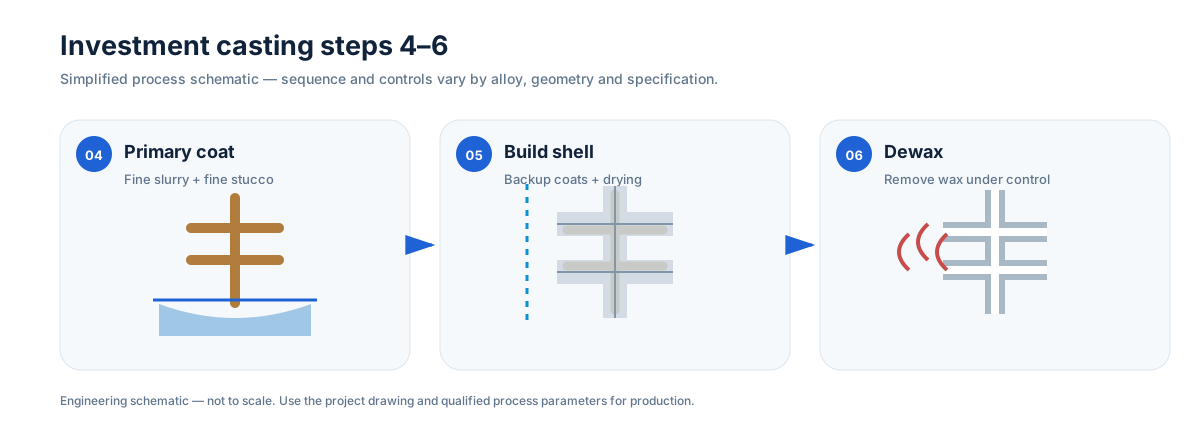
Usuwanie wosku, wypalanie, topienie i zalewanie
Wosk jest usuwany, powłoka wypalana, a określony stop topiony i zalewany według kontrolowanej trasy. Chemia, praktyka topienia, temperatura powłoki, warunki zalewania i krzepnięcie wpływają na strukturę i jakość wewnętrzną.
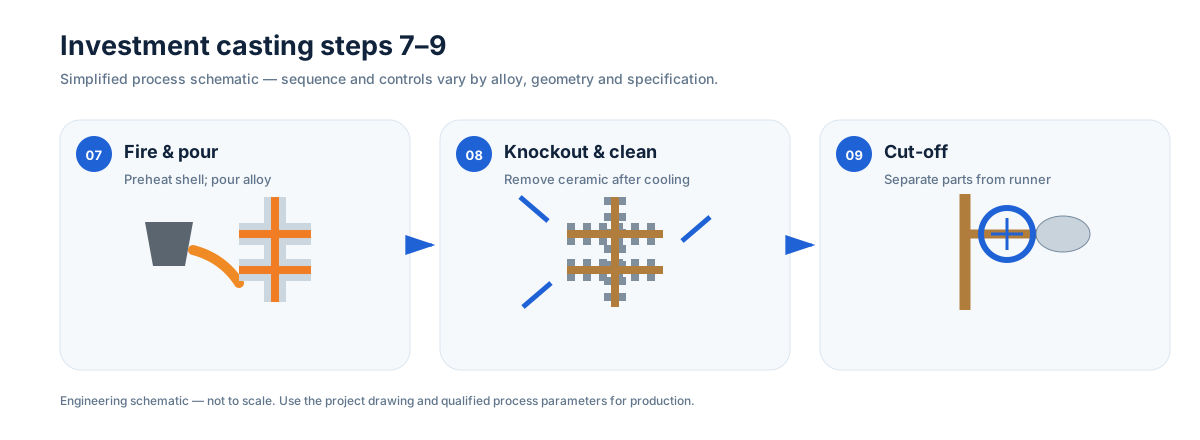
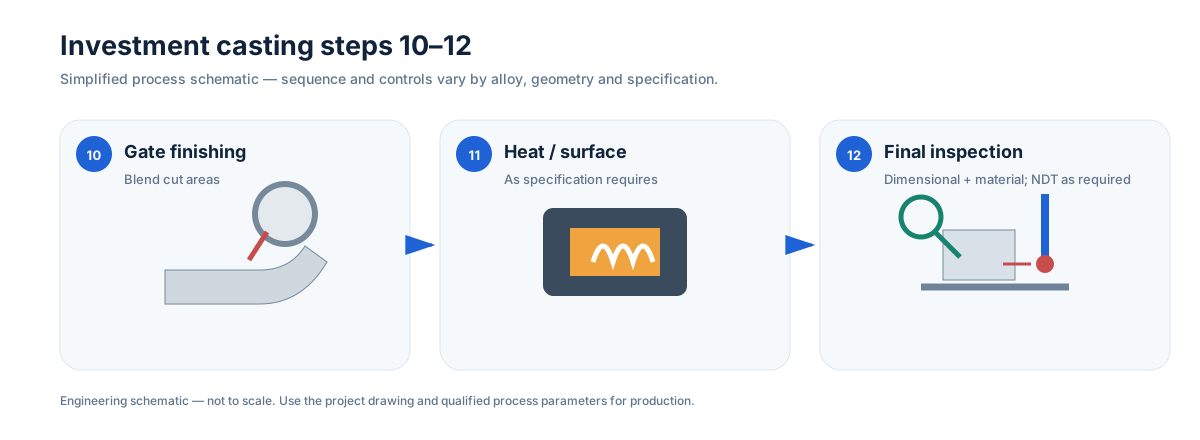
Wybijanie, odcinanie i wykończenie
Po krzepnięciu usuwa się ceramikę, części odcina od układu wlewowego i wygładza pozostałości. Zależnie od wymagań dalej mogą nastąpić obróbka cieplna, czyszczenie, prostowanie gdy dopuszczone, CNC, polerowanie/pasywacja i kontrola.
Geometria projektu: co czyni odlew stabilnym
Odlewanie precyzyjne umożliwia złożone kształty, ale „złożony” nie znaczy bez ograniczeń. Stabilna produkcja zależy od przepływu metalu, wytrzymałości powłoki, krzepnięcia i dostępu po odlewaniu.
Preferuj łagodne przejścia przekrojów
Nagłe przejście z cienkiej ścianki do izolowanej masywnej sekcji może utrudniać wypełnienie i krzepnięcie. Stosuj promienie i stopniowe przejścia, gdy funkcja na to pozwala. Celem nie jest wszędzie identyczna grubość, lecz uniknięcie niepotrzebnych hot spotów i nierealnych dróg przepływu.
Stosuj promienie świadomie
Ostre wewnętrzne naroża rzadko są pożądane. Promienie poprawiają przepływ, zmniejszają lokalną koncentrację naprężeń i zwiększają tolerancję narzędzia/powłoki. Wielkość promienia musi jednak spełniać funkcję i ograniczenia miejsca.
Myśl o wyjmowaniu wzorca woskowego
Cechy mechanicznie blokujące wosk w narzędziu mogą wymagać suwaków, wkładek, rdzeni rozpuszczalnych lub bardziej złożonej konstrukcji. Uproszczenie przed wykonaniem narzędzia często zmniejsza koszt i ryzyko utrzymania.
Integruj tylko wtedy, gdy integracja daje wartość
Można łączyć bossy, ucha, żebra, podkładki i kanały krzywoliniowe. Ma to sens, gdy eliminuje obróbkę, spawanie, montaż lub drogi przecieku. Nie integruj tylko dlatego, że proces na to pozwala, jeśli konstrukcja modułowa jest łatwiejsza w serwisie lub kontroli.
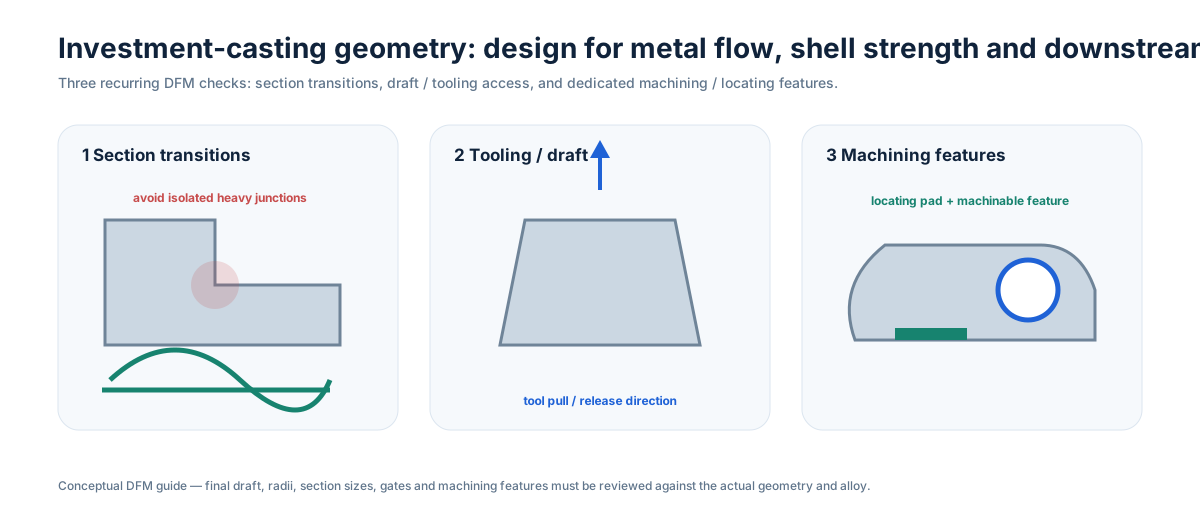
Szczegóły geometrii: Przewodnik projektowania odlewów precyzyjnych ↗ i Minimalna grubość ścianki ↗.
Grubość ścianki i przejścia przekrojów
Nie istnieje jedna minimalna grubość dla wszystkich odlewów. Wykonalność zależy od płynności stopu, długości drogi przepływu, pola powierzchni, geometrii lokalnej, warunków powłoki, wielkości części i relacji między cienkimi i masywnymi strefami.
Zamiast kopiować ogólną wartość z podręcznika, określ:
- najcieńsze strefy funkcjonalne;
- długie drogi przepływu do cienkich obszarów;
- duże masywne węzły przy cienkich ściankach;
- lokalny naddatek potrzebny do obróbki;
- miejsca, gdzie grubość jest częścią granicy ciśnieniowej;
- cechy trudne do czyszczenia/usunięcia ceramiki.
Przewodnik minimalnej grubości ↗ omawia ich ocenę przed narzędziem.
Materiały, tolerancje i projekt cast-to-machine
Dobór materiału jest częścią projektowania procesu
Odlewanie precyzyjne jest często wybierane dla stopów drogich w obróbce z pełnego materiału lub trudnych do wykonania jako złożone kształty ciśnieniowe/przepływowe.
Obecny zakres obejmuje m.in.:
- austenityczne stale nierdzewne;
- odlewnicze stale odpowiadające popularnym rodzinom 304/316, gdy określone;
- duplex i super duplex;
- stale węglowe i niskostopowe;
- stale nierdzewne utwardzane wydzieleniowo, np. klasa 17-4PH, gdy wymagana;
- stopy żaroodporne;
- rodziny stopów niklu.
Dobór opiera się na rysunku/normie, korozji, temperaturze, wytrzymałości, ograniczeniach spawania/napraw, stanie cieplnym, skrawalności i wymaganiach weryfikacji. Sama nazwa handlowa nie wystarcza.
Dla duplex/super duplex chemia, obróbka cieplna, balans faz, obróbka i weryfikacja muszą być planowane razem. Zobacz Przewodnik Duplex & Super Duplex ↗.
Tolerancje wymiarowe: oddziel wymagania as-cast od obrabianych
Ekonomiczny rysunek rozróżnia:
- wymiary funkcjonalne wymagające CNC;
- kontrolowane wymiary as-cast wpływające na montaż lub ustawienie;
- geometrię referencyjną/niekrytyczną, gdzie szersza tolerancja jest akceptowalna.
Tolerancje zależą od rozmiaru, geometrii, stopu, strategii narzędzia, baz, zachowania po prostowaniu/obróbce cieplnej i zdolności procesu. Nie stosuj jednego ciasnego ± do wszystkiego.
Strategia baz jest szczególnie ważna. Kontrolowanie obrobionej cechy względem niestabilnej powierzchni surowej może stworzyć trudny łańcuch tolerancji. Gdy funkcja pozwala, zaprojektuj bazy obróbkowe możliwe do powtarzalnego ustanowienia z odlewu.
Zobacz Tolerancje odlewów precyzyjnych ↗.
Naddatek na obróbkę: nie „dodatkowy metal wszędzie”
Naddatek ma być tam, gdzie CNC potrzebuje materiału do pełnego oczyszczenia powierzchni i ustanowienia cechy końcowej. Nadmiar wydłuża cykl, zwiększa masę sekcji, zużycie narzędzia i ryzyko otwarcia nieciągłości podpowierzchniowej.
Warto zapytać:
- Które powierzchnie muszą oczyścić się w 100%?
- Jaka baza odlewu ustali pierwszy setup?
- Jakiego lokalnego odkształcenia oczekuje się po obróbce cieplnej?
- Czy powierzchnia obrabiana przecina granicę ciśnieniową?
- Czy boss/pad może zapewnić stabilne mocowanie bez zbędnej masy końcowej?
- Czy naddatek wokół otworu/średnicy jest zrównoważony?
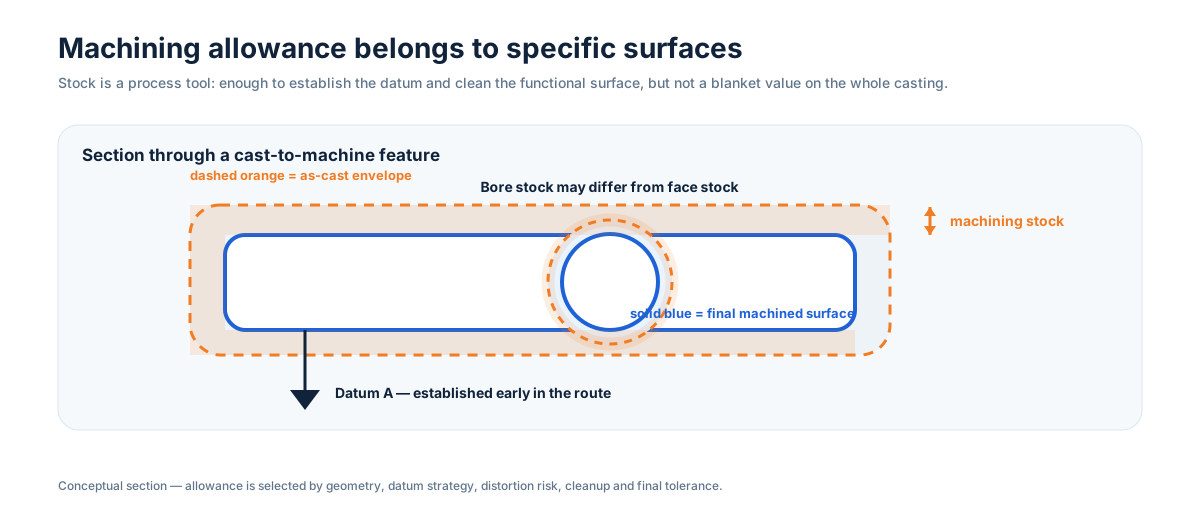
Zobacz Naddatek na obróbkę ↗ i Projektowanie odlewów pod CNC ↗.
Projekt cast-to-machine: jedna trasa, nie dwóch odłączonych dostawców
Najbardziej wartościowe części często nie są „gotowe” po odcięciu. Stają się nimi po obróbce otworów, gwintów, gniazd, powierzchni uszczelniających, pasowań łożysk i baz.
| Temat | Decyzja odlewnicza | Konsekwencja obróbki |
|---|---|---|
| Pady bazowe | Stabilna, dostępna geometria ustalająca | Mniej niestabilnych setupów i lepsza powtarzalność |
| Naddatek | Lokalny materiał na cechach krytycznych | Wystarczające oczyszczenie bez zbędnego czasu |
| Odkształcenie | Przewidzieć wpływ sekcji/obróbki cieplnej | Sekwencja setupów z progresywnym usuwaniem materiału |
| Mocowanie | Unikać słabych lub wizualnych stref | Mocowanie bez znaków i utraty funkcji |
| Granica ciśnieniowa | Zidentyfikować przecięcia ze ścianą obrabianą | Umieścić próbę funkcjonalną po odpowiedniej obróbce |
| Kontrola | Wcześnie ustalić bazy końcowe | CMM/raportowanie zgodne z logiką rysunku gotowego |
Nasze 40+ maszyn CNC obejmuje toczenie, frezowanie, turn-mill, HMC, VMC i wieloosiowe trasy, więc projekt odlewu można odnieść do rzeczywistej obróbki przed zwolnieniem narzędzia.
Stan powierzchni: as-cast, śrutowana, obrabiana i polerowana to różne specyfikacje
Rysunek powinien rozróżniać:
- powierzchnię as-cast/odwzorowaną przez powłokę;
- śrutowaną lub czyszczoną;
- miejsca po odcięciu wlewów;
- powierzchnie CNC;
- polerowane mechanicznie;
- pasywowane/elektropolerowane, gdy określone;
- strefy kosmetyczne lub kontaktu z produktem.
Liczba chropowatości bez funkcji tworzy zbędny koszt. Powierzchnia uszczelniająca może wymagać CNC i kontrolowanego Ra, higieniczna — stopniowego polerowania, a niekrytyczna zewnętrzna tylko spójnego oczyszczenia.
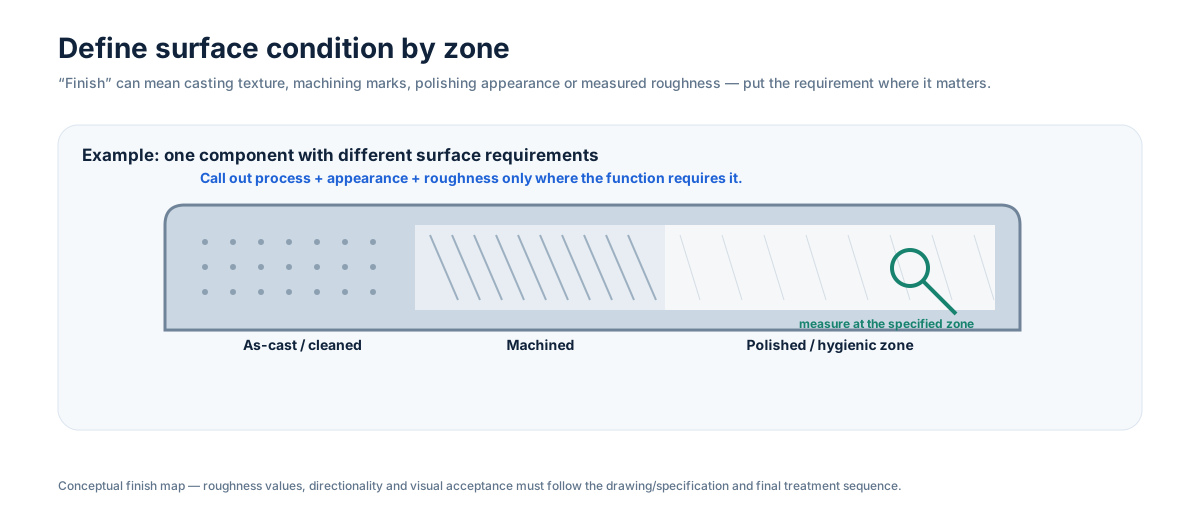
Zobacz Wykończenie powierzchni odlewów ↗.
Obróbkę cieplną trzeba połączyć z rysunkiem końcowym
Może wpływać na właściwości mechaniczne, korozję, twardość, mikrostrukturę i stabilność wymiarową oraz na kolejność prostowania i CNC.
RFQ powinno podać wymagany stan materiału lub normę, nie tylko „heat treat as necessary”. Dla niektórych stopów przesycanie, starzenie, odprężanie lub inne cykle są integralne dla właściwości. Przy stopach korozyjnie krytycznych trasa cieplna może być równie ważna jak nominalna chemia.
Strona Obróbka cieplna ↗ opisuje koordynację tras własnych i specjalistycznych.
Wady, integralność ciśnieniowa i kontrola jakości
Wady, nieciągłości i realistyczne kryteria akceptacji
Odlewanie jest procesem metalurgicznym. Jakość definiuje funkcja, norma i uzgodnione kryteria, nie nieokreślone „zero wad wszędzie”.
Możliwe zagadnienia to:
- nieciągłości skurczowe;
- wskazania gazowe lub wtrąceniowe;
- niedolew;
- warunki powierzchniowe powłoki/ceramiki;
- pęknięcia na gorąco;
- odkształcenie wymiarowe;
- niedoskonałości odcięcia/szlifowania;
- nieciągłości podpowierzchniowe ujawnione przez obróbkę.
Właściwą odpowiedzią nie jest jedna uniwersalna kontrola, ale plan łączący projekt, proces, NDT i weryfikację stanu końcowego z ryzykiem strefy krytycznej.
Naprawa, naprawa spawalnicza i impregnacja muszą być określone, nie domyślne
Niektóre odlewy dopuszczają lokalną naprawę, inne zakazują jej całkowicie lub ograniczają w strefach ciśnienia, zmęczenia, uszczelnienia czy kontaktu z produktem. Kupujący powinien określić regułę na rysunku lub w specyfikacji zakupu.
Jeśli dopuszczona jest kontrolowana naprawa laserowa, trzeba uzgodnić materiał, miejsce, procedurę, wykończenie i ponowną kontrolę. Jeśli rozważa się impregnację przy ciśnieniu, również wymaga ona jawnej zgody i określonej kolejności względem CNC i próby szczelności.
Nie odkrywaj różnic w polityce dopiero przy first article — umieść je w RFQ.
Odlewy ciśnieniowe wymagają podejścia systemowego
Korpus zaworu, pompy, kolektor czy komponent chłodzenia może przejść kontrolę wymiarową i przeciekać, jeśli granica ciśnieniowa nie jest zarządzana jako system.
Kluczowe pytania:
- Gdzie dokładnie jest granica ciśnieniowa?
- Które powierzchnie obrabiane ją przecinają?
- Jakie medium i warunki pracy obowiązują?
- Jakie NDT przed/po obróbce?
- Jaka próba szczelności/ciśnienia w stanie końcowym?
- Czy naprawa/impregnacja są dopuszczone?
- Jakie kryterium i częstotliwość próbkowania?
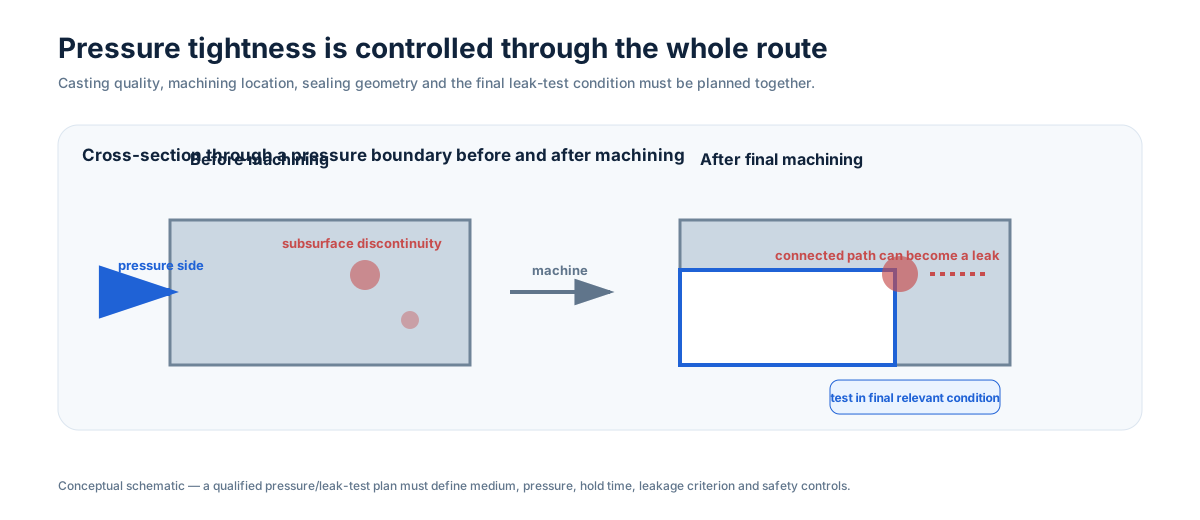
Zobacz Szczelne komponenty odlewane i obrabiane ↗ oraz Porowatość i szczelność ↗.
Planowanie jakości: kontroluj ryzyka, które mają znaczenie
Skuteczny plan może łączyć:
- weryfikację chemii materiału;
- zapisy obróbki cieplnej;
- kontrolę wymiarową i raporty CMM;
- sprawdzenie powierzchni/chropowatości;
- twardość;
- ferryt lub inne kontrole stanu materiału;
- penetrację, ultradźwięki lub radiografię zgodnie z wymaganiem i przydatnością;
- próby ciśnieniowe/szczelności;
- identyfikowalność na uzgodnionym poziomie partii/wytopu/dokumentacji.
China Precision Metal dysponuje m.in. CMM Hexagon i Mitutoyo, spektrometrią, pomiarem ferrytu i chropowatości, twardością Brinell/Rockwell, próbami ciśnieniowymi i koordynowanymi trasami NDT. Specjalistyczne badania są koordynowane poza rutyną wewnętrzną.
Zobacz Jakość i kontrola ↗ oraz Wyposażenie kontrolne ↗.
First article i walidacja powinny dowodzić trasy, nie tylko wymiarów
Wartościowy first article waliduje:
- właściwy stop i stan cieplny;
- stabilną geometrię odlewu i naddatek;
- krytyczne wymiary i bazy;
- funkcjonalny stan powierzchni;
- NDT i wymagania ciśnieniowe/szczelności;
- znakowanie/identyfikowalność;
- pakowanie i dokumentację dostaw.
Dla programów OEM zapisz zatwierdzoną trasę, aby kolejne partie nie zależały od wiedzy nieformalnej.
Koszt, oprzyrządowanie i model dostaw
Czynniki kosztowe: gdzie naprawdę powstaje koszt
Koszt zależy od więcej niż masy. Główne czynniki:
- złożoność i trwałość narzędzia;
- złożoność wosku/rdzeni;
- koszt stopu i uzysk;
- efektywność drzewka/układu wlewowego;
- trudność budowy powłoki;
- rozmiar i uzysk zalewania;
- obróbka cieplna;
- szlifowanie/wykończenie i wymagania kosmetyczne;
- czas CNC i liczba setupów;
- NDT i zakres kontroli;
- próby ciśnieniowe;
- ryzyko złomu/poprawek przez nierealne specyfikacje;
- wolumen roczny i schemat wydań.
Najniższa cena odlewu nie zawsze oznacza najniższy koszt gotowej części. Lepszy projekt near-net może uzasadniać droższe narzędzie lub odlew, jeśli eliminuje CNC, spawanie, kupowane komponenty lub ryzyko kontroli.
Ekonomika oprzyrządowania: prototyp, bridge i produkcja powtarzalna
Narzędzie odróżnia odlewanie precyzyjne od obróbki z pełnego materiału. Pytanie nie brzmi „czy narzędzie kosztuje?”, lecz „jaką wartość tworzy przez życie programu?”.
Powtarzalny komponent OEM może uzasadniać narzędzie, jeśli zmniejsza stałe usuwanie materiału, setup, pracę produkcyjną lub montaż. Dla wczesnych prototypów lub szybko zmiennej geometrii bezpośrednia obróbka albo wzorce addytywne mogą mieć większy sens do stabilizacji projektu.
Do wyceny podaj roczne zapotrzebowanie i oczekiwany rozmiar wydań, nie tylko pierwsze zamówienie.
HMLV to inny model operacyjny
High-mix, low-volume to nie tylko „mała ilość”. Oznacza wiele aktywnych indeksów, różne rewizje, mniejsze partie powtarzalne i częstsze zmiany setupu/kontroli.
Dobry dostawca HMLV potrzebuje:
- dyscypliny rysunków/rewizji;
- identyfikacji i utrzymania narzędzi;
- kontroli uchwytów i programów;
- elastycznego harmonogramowania;
- planów kontroli przypisanych do indeksów;
- praktycznych opcji magazynu/wydań.
Nasz model jest przeznaczony także dla przemysłowego HMLV, a nie tylko dla wielkoseryjnych commodity parts.
VMI, JIT i magazyn mogą oddzielić ekonomikę produkcji od tempa zużycia
Klient może zużywać 50 szt./miesiąc, a ekonomiczna partia produkcyjna wynosić 200. Nie oznacza to konieczności odbioru 200 sztuk jednocześnie.
Dla programów powtarzalnych możemy tworzyć VMI, safety stock, blanket orders, stock-and-release, Kanban i JIT przez uzgodnione magazyny w USA, Europie i Chinach. Min/max, własność, prognozy, częstotliwość wydań i zasady uzupełniania są ustalane programowo.
Zobacz VMI, JIT & Stocking ↗.
Porównaj odlewanie precyzyjne z alternatywami
| Proces | Zwykle silny, gdy | Uwaga |
|---|---|---|
| Odlewanie precyzyjne | Złożona geometria near-net, stal/wysokie stopy, zintegrowane cechy, średni wolumen powtarzalny, cast-to-machine | Narzędzie, lead time, projektowanie pod odlewanie i wykończenie |
| CNC z pełnego materiału | Niskie zobowiązanie narzędziowe, prototypy, prosta/średnia geometria, bardzo dokładne cechy końcowe | Dużo usuwanego materiału, długie cykle dla złożonych kształtów, drogi odpad stopu |
| Kucie | Wysokie wymagania konstrukcyjne, geometria przyjazna kuciu, wolumen powtarzalny | Ograniczenia kształtu, może pozostać dużo obróbki |
| Odlew piaskowy | Większe części, niższy koszt narzędzia, szeroki zakres | Grubsza powierzchnia/detal i zwykle więcej obróbki |
| Odlew ciśnieniowy | Duży wolumen metali nieżelaznych i szybkie cykle | Wysoka inwestycja w narzędzie, ograniczenia stopu/procesu |
| MIM | Bardzo małe złożone części w znacznej ilości | Okno rozmiaru/materiału/procesu i ekonomika narzędzia |
| Konstrukcja/spawanie | Duże struktury, blacha/płyta/rura, elastyczność | Odkształcenie spawalnicze, drogi przecieku, wiele części i pracy |
Porównanie pięciu tras: Odlewanie vs kucie vs CNC vs MIM vs die casting ↗.
Kwalifikacja dostawcy i przygotowanie RFQ
Pytania warte zadania dostawcy
- Jaki proces odlewania precyzyjnego stosuje się dla tego stopu/geometrii?
- Jaki jest realistyczny zakres masy i zdolności?
- Które operacje są wewnętrzne, a które kontrolowane zewnętrznie?
- Jak weryfikuje się chemię stopu i obróbkę cieplną?
- Jak kontroluje się narzędzia, wzorce i rewizje?
- Jak CNC jest integrowane z planem odlewania?
- Jakie zasoby CMM/materiał/NDT/próba ciśnienia są dostępne?
- Jak dokumentuje się first article i zmiany procesu?
- Jak kontroluje się niezgodności i dozwolone naprawy?
- Czy dostawca obsługuje powtarzalne HMLV, VMI, JIT i second-source?
- Czy może pokazać realne podobne części?
- Czy wyceniona trasa dotyczy gotowej części, nie tylko surowego odlewu?
Strona kwalifikacji dostawcy ↗ zbiera zakres produkcji, QMS, kontrolę i modele dostaw.
Co umieścić w RFQ odlewu precyzyjnego
Prześlij:
- natywny model 3D;
- kontrolowany rysunek 2D i rewizję;
- gatunek i normę materiału;
- wolumen roczny oraz oczekiwany rozmiar partii/wydań;
- wymiary krytyczne, bazy i GD&T;
- powierzchnie do obróbki;
- chropowatość/polerowanie według stref;
- obróbkę cieplną i twardość;
- typ, zakres i standard akceptacji NDT;
- metodę próby ciśnieniowej/szczelności, ciśnienie, medium, czas i akceptację;
- zezwolenia/zakazy napraw spawalniczych i impregnacji;
- wymagania CoC, certyfikatów, raportów i identyfikowalności;
- pakowanie/czystość;
- cel sourcingu: nowy projekt, redukcja kosztu, second source, wsparcie reshoringu lub overflow capacity;
- wymagania VMI/JIT/safety stock.
Typowe błędy RFQ spowalniające wycenę
Tylko plik STEP
3D definiuje geometrię, ale zwykle nie tolerancje, normę materiału, powierzchnię, testy, identyfikowalność ani wolumen roczny.
Tylko PDF 2D
Rysunek może nie zawierać całej złożonej geometrii potrzebnej do DFM. Wyślij oba formaty, gdy są dostępne.
Jedna ciasna tolerancja wszędzie
Ukrywa to, które wymiary naprawdę są ważne, i każe dostawcy wyceniać ryzyko zamiast funkcji.
„Zero porowatości” bez zdefiniowanej strefy
Wskaż granice ciśnieniowe, powierzchnie uszczelniające i krytyczne przecięcia obróbki.
Cena sztuki bez wolumenu rocznego
Narzędzie, setup, partia i model dostaw zależą od programu, a nie tylko pierwszego PO.
Próba szczelności bez kryterium
„Leak test required” to za mało. Zdefiniuj medium, ciśnienie/próżnię, czas, dopuszczalną stratę/tasa wycieku lub kryterium wizualne i etap testu.
Zakres możliwości China Precision Metal
| Możliwość | Aktualny opublikowany zakres |
|---|---|
| Odlewanie precyzyjne | Tracony wosk, powłoka krzemionkowa |
| Masa części | 3 g–150 kg |
| Zdolność odlewnicza | Około 150 t/miesiąc |
| Materiały | Nierdzewne, duplex, węglowe/stopowe, żaroodporne i niklowe wg rysunku/normy |
| CNC | 40+ maszyn; toczenie, frezowanie, turn-mill, HMC, VMC, 3/4/5 osi |
| Wykończenie | Obróbka mechaniczna, polerowanie, śrutowanie, pasywacja/elektropolerowanie gdy wymagane |
| Kontrola | CMM, chemia/materiał, twardość, chropowatość, ferryt i koordynowane NDT |
| Walidacja funkcjonalna | Próby hydrostatyczne i pneumatyczne ciśnienia/szczelności, gdy określone |
| Model dostaw | Prototyp-powtarzalna produkcja, HMLV, second source, blanket order, magazyn, VMI/JIT |
Są to możliwości firmy, nie uniwersalne limity każdej części. Wykonalność zależy od rysunku, stopu, geometrii, ilości i kryteriów.
Jak korzystać z reszty biblioteki technicznej
Zacznij od tego przewodnika, a potem przejdź głębiej tylko tam, gdzie wymaga tego część:
- Proces odlewania precyzyjnego ↗
- Przewodnik projektowania ↗
- Tolerancje ↗
- Minimalna grubość ↗
- Naddatek na obróbkę ↗
- Wykończenie powierzchni ↗
- Porowatość i szczelność ↗
- Projektowanie odlewów pod CNC ↗
- Szczelne komponenty odlewane i obrabiane ↗
- Duplex i Super Duplex ↗
FAQ kupującego i kolejny krok
Częste pytania
Czy odlewanie precyzyjne jest tylko dla małych części?
Nie. Praktyczny rozmiar i masa zależą od odlewni i geometrii. Nasz publikowany zakres to 3 g–150 kg, ale rysunek nadal decyduje o wykonalności.
Czy odlewanie eliminuje CNC?
Czasem mocno je ogranicza, ale rzadko usuwa wszystkie operacje dla precyzyjnych otworów, gwintów, gniazd, powierzchni uszczelniających lub baz. Najlepszy projekt używa odlewu do near-net, a CNC do interfejsów funkcjonalnych.
Czy zawsze jest tańsze niż obróbka z bloku?
Nie. Staje się atrakcyjne, gdy narzędzie i odlew oszczędzają wystarczająco dużo stałej obróbki, materiału, produkcji lub montażu w programie. Proste części małoseryjne mogą być lepsze do obróbki bezpośredniej.
Czy można odlewać części szczelne ciśnieniowo?
Tak, ale integralność ciśnieniowa musi być systemem obejmującym projekt, jakość odlewu, obróbkę, powierzchnie uszczelniające, NDT gdy wymagane oraz zdefiniowaną próbę gotowej części.
Kiedy najlepiej poprosić o DFM?
Przed zwolnieniem narzędzia, gdy geometrię, naddatek, bazy, wlewy, strefy wykończenia i kontrolę można jeszcze zmienić ekonomicznie.
Jak najszybciej uzyskać użyteczną wycenę?
Wyślij rysunek 2D + model 3D + materiał + ilość roczną + wymagania krytyczne. Dla części ciśnieniowych lub wysoko wykończonych od razu podaj wymagania funkcjonalne.
Najważniejsze informacje do RFQ
Odlewanie precyzyjne działa najlepiej, gdy kupujący i dostawca wspólnie definiują trasę gotowego komponentu: odlewać geometrię, która korzysta z near-net, obrabiać tylko interfejsy wymagające precyzji, kontrolować realne ryzyka eksploatacyjne i budować narzędzie/partię/zapas wokół realnego programu rocznego.
Wyślij kontrolowany rysunek i model 3D na info@chinaprecisionmetal.com do przeglądu DFM odlew + obróbka.