
Спроектируйте первую установку до фиксации оснастки
Отливка, которую предстоит обрабатывать, должна поступать на станок с повторяемым способом базирования, закрепления и контроля. Если на первой установке приходится искать базы по неровным литым поверхностям, поставщику могут потребоваться дополнительный припуск, больше щуповых измерений, больше приспособлений и дополнительные операции.
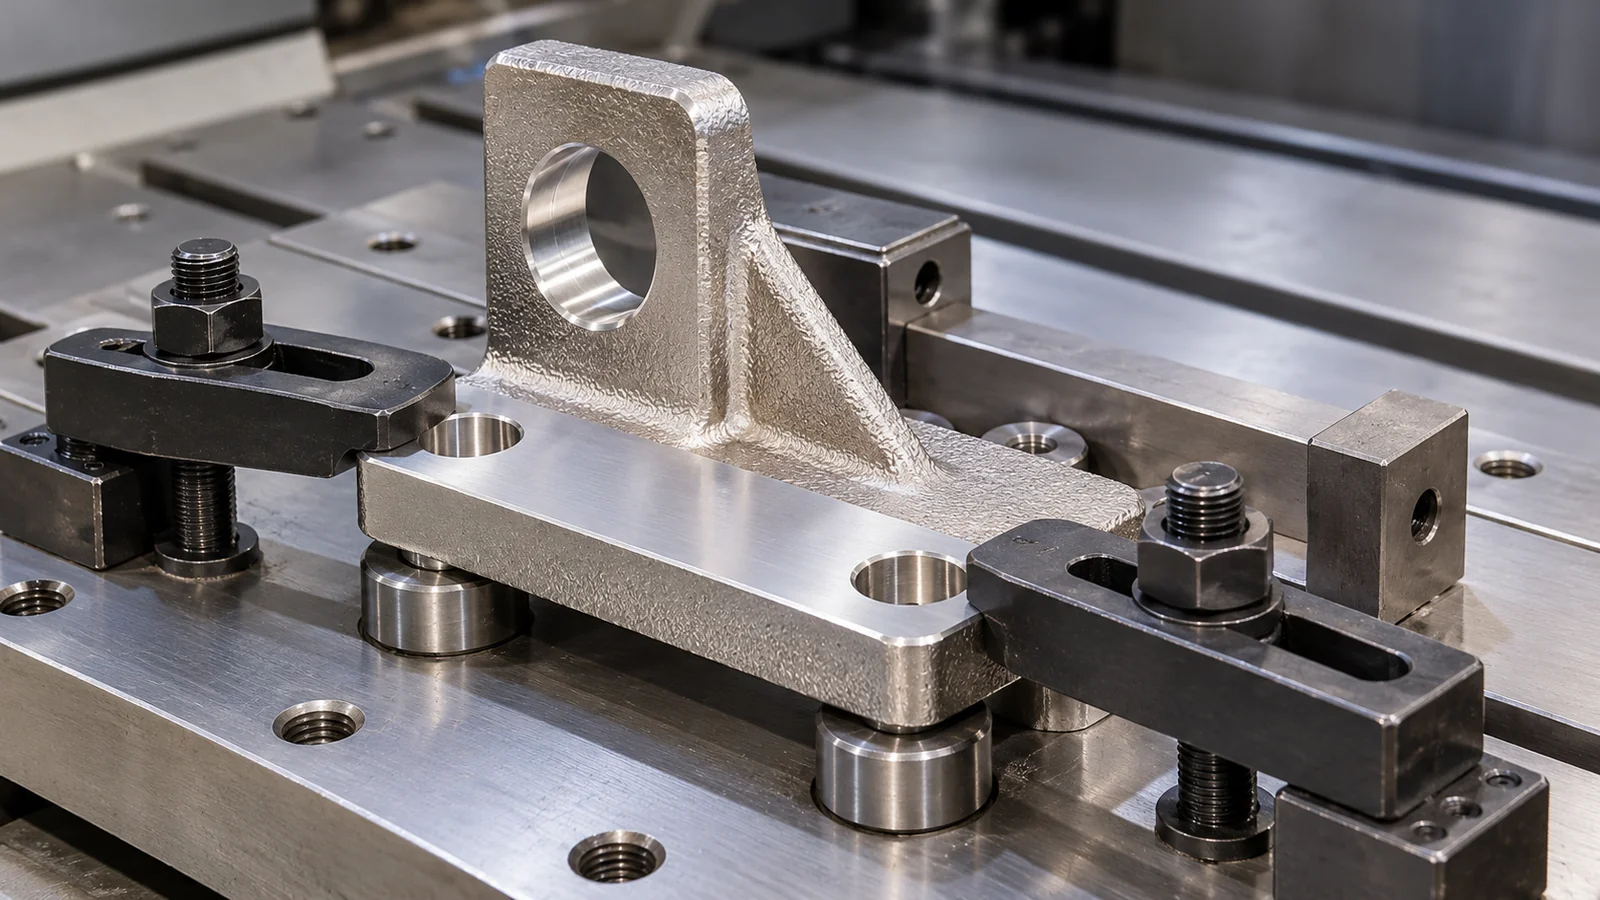
Дайте приспособлению надежные установочные элементы
Специально предусмотренные площадки, бобышки или жертвенные элементы могут задать первую базу, не заставляя функциональную поверхность выполнять две задачи. Их положение должно учитывать разброс литья, уклоны, отрезку литников, деформацию после термообработки и доступность для мехобработки и контроля.
Стабильная цепочка баз особенно важна, когда несколько обработанных элементов должны быть связаны между собой: соосные отверстия, уплотнительные поверхности, подшипниковые посадки, болтовые окружности или вращающаяся геометрия. Такие взаимосвязи обычно надежнее получать и проверять в общей стратегии мехобработки, чем задавать их независимо от несвязанных литых поверхностей.
Планируйте доступ зажимов и деформацию
Приспособление должно надежно удерживать деталь, не деформируя тонкие стенки и открытые сечения. Зажимные площадки должны иметь достаточную площадь и жесткость, а последовательность резания — не высвобождать большой объем остаточных напряжений за одну операцию. Для гибких компонентов черновую обработку, снятие напряжений или термообработку и окончательное финиширование иногда нужно намеренно разделять по этапам.
Модель также должна оставлять доступ резцам, сверлам, щупам и инструменту для удаления заусенцев. Геометрически обрабатываемый элемент все равно может быть дорогим, если подход инструмента требует большого вылета, специальных угловых головок или многократной переустановки.
Свяжите базы мехобработки с контролем на КИМ
До запуска оснастки определите опорные площадки первой установки и конечную систему баз. Отверстие, обработанное относительно одной поверхности отливки, а проверенное относительно другой, может пройти контроль станка и не подойти при сборке. ISO 1101:2017 задает геометрические обозначения, но не доказывает повторяемость зажима. Свяжите контроль первого образца с конечными измерениями на КИМ.
По возможности схема контрольных баз должна отражать способ изготовления и функцию детали в сборке. Это уменьшает расхождения между установкой на станке, программой КИМ и контролем заказчика. Кроме того, становится яснее, какие размеры формируются литьем, а какие — мехобработкой.
Вывод для RFQ
Передайте конечную 3D-модель и контролируемый чертеж и обозначьте несколько интерфейсов, определяющих сборку, герметичность, вращение или выравнивание. В ходе DFM мы можем совместно рассмотреть установочные площадки, припуск, закрепление, последовательность операций и контрольные базы.
Техническая проверка решения для закупок OEM
До утверждения литейной оснастки обозначьте обрабатываемые поверхности, базы и зажим заготовки, а также припуск с учётом деформации и разброса литья. Для деталей под давлением согласуйте оценку дефектов, вскрытых обработкой, и окончательные критерии герметичности.
Связанные технические материалы и примеры проектов: Пористость и герметичность под давлением | Сложный проточный корпус
После выбора баз и схемы закрепления сравнивайте полный объём поставки полностью обработанных отливках, а не только цену необработанной отливки.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.