
Требования применения
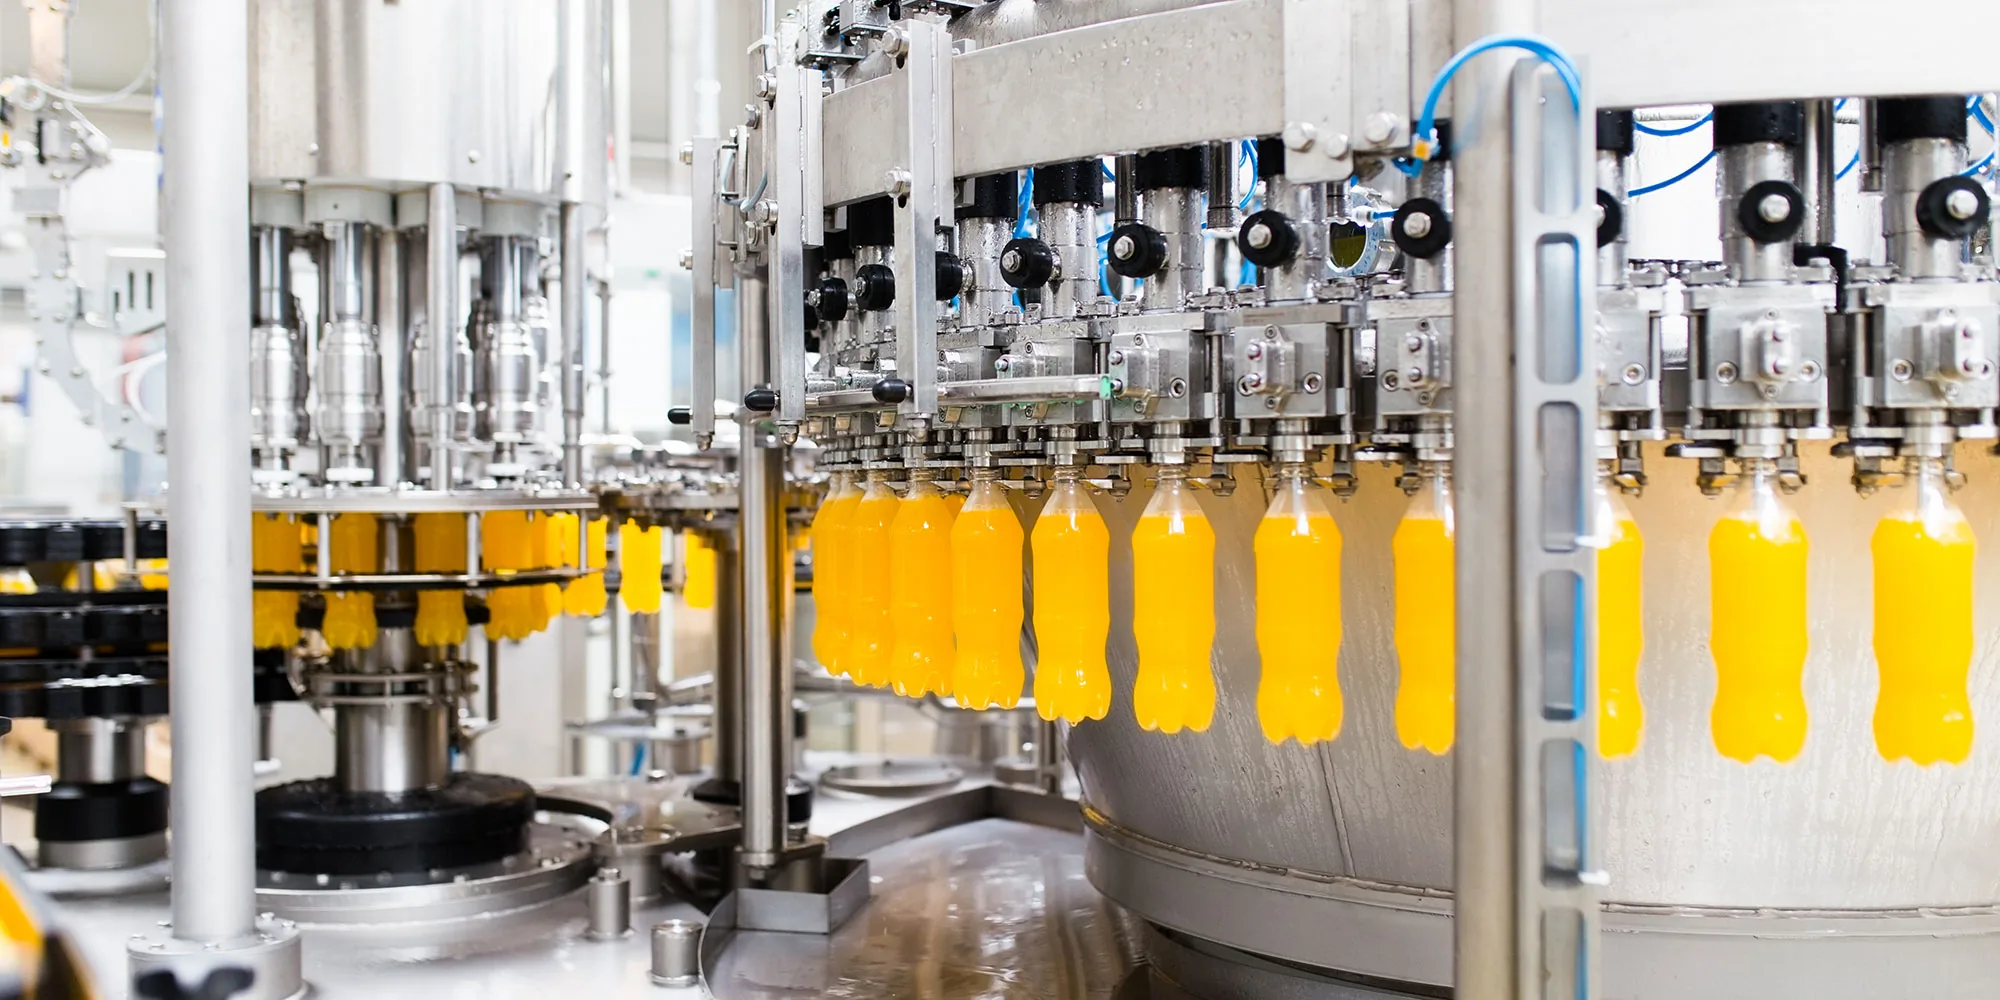
Пищевое, напиточное и молочное оборудование требует большего, чем просто коррозионно-стойкая нержавеющая сталь. Геометрия контакта с продуктом, очищаемость, состояние поверхности и повторяемая финишная обработка влияют на то, как деталь следует отливать, обрабатывать и полировать. Мы сначала рассматриваем готовый чертеж, чтобы геометрия отливки, припуск под мехобработку и доступ для полировки планировались совместно.
Эта страница также относится к фармацевтическому и санитарному оборудованию, где важны гигиеническая геометрия, контролируемые поверхности и документация.
Типичные компоненты
- санитарные корпуса насосов и клапанов
- рабочие колеса, роторы и проточные детали
- нержавеющие корпуса, фитинги и элементы оборудования
- обработанные и полированные интерфейсы контакта с продуктом
Инженерные приоритеты
- Разделение поверхностей контакта и не контакта с продуктом
- Шероховатость, направление полировки и визуальная приемка, если заданы
- Химия очистки, воздействие хлоридов и рабочая температура
- Пассивация, электрополировка, записи о материале и контрольная документация, когда требуется
Исходные данные RFQ
Смачиваемые поверхности, требуемая шероховатость или отделка, технологическая среда, метод очистки, температура, геометрия соединений и требования к пассивации, электрополировке или документации.
Производственный подход
Согласованный маршрут от литья к мехобработке и полировке снижает риск появления после мехобработки элементов, трудных для финишной обработки, и помогает сохранять внешний вид и очищаемость стабильнее от партии к партии.