
Припуск — не одно универсальное число
Припуск должен поглощать ожидаемый разброс литья, деформацию после термообработки, погрешность базирования и съем материала, необходимый для получения функциональной поверхности. Слишком малый припуск может оставить непрочищенные зоны или сделать первую установку ненадежной. Слишком большой увеличивает цикл, нагрузку на инструмент, деформацию и вероятность вскрытия подповерхностных несплошностей.
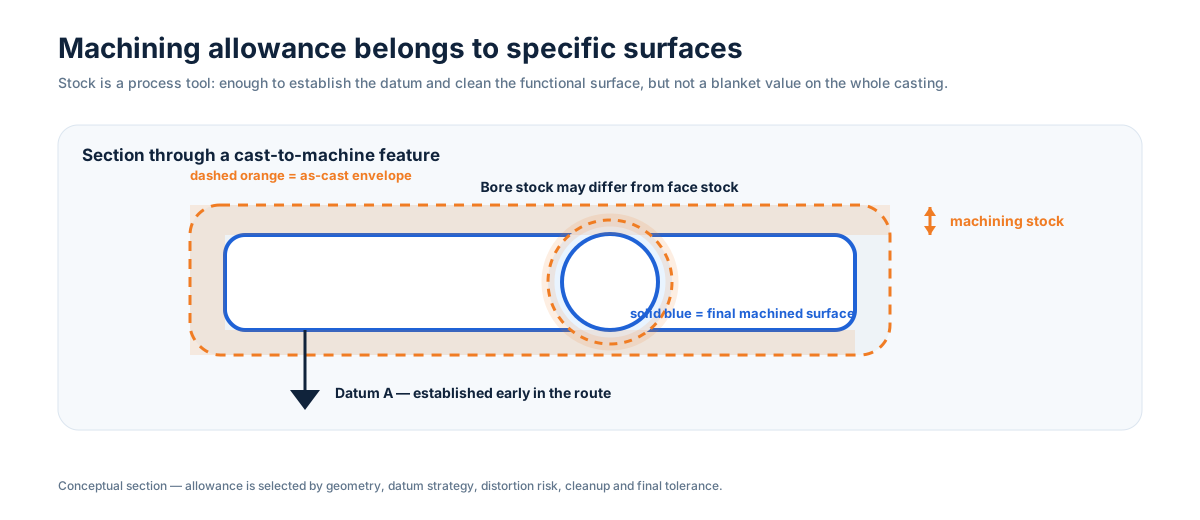
Планируйте припуск по типу поверхности
Уплотнительные плоскости, подшипниковые посадки, отверстия, базовые площадки, резьбы, порты и профильные проточные поверхности не обязаны иметь одинаковый припуск. Большие плоскости и глубокие отверстия могут вести себя иначе, чем небольшие локальные площадки. Направление уклона и способ базирования отливки также влияют на то, где припуск действительно полезен.
На первой установке часто нужно достаточно материала, чтобы сформировать надежную базу. После появления этой базы последующие элементы можно обрабатывать относительно нее с меньшей неопределенностью. Специально предусмотренные установочные площадки или жертвенные бобышки поэтому могут уменьшить и припуск, и время установки на других участках детали.
Больший припуск может создать новые проблемы
Снятие толстого слоя за один проход способно высвободить остаточные напряжения или изменить жесткость, особенно у открытых или тонкостенных компонентов. Лишний припуск также увеличивает время резания и может потребовать более крупного инструмента или более жесткого закрепления. В деталях, удерживающих давление, глубокая зачистка может открыть несплошность, ранее находившуюся под поверхностью; поэтому испытание на утечку должно отражать окончательное релевантное обработанное состояние.
Отмечайте поверхности, которые действительно должны быть полностью очищены
Полезный чертеж разделяет поверхности «полностью обработать» и некритичные литые зоны. Если функциональны только уплотнительная плоскость и два отверстия, редко экономично обрабатывать весь габарит. Литейный маршрут и маршрут ЧПУ следует планировать вместе, чтобы припуск существовал там, где он создает контроль, и отсутствовал там, где не добавляет ценности.
Вывод для RFQ
Не задавайте один припуск на всю модель, если геометрия действительно этого не требует. Передайте чертеж готовой детали и 3D-модель, чтобы припуск можно было назначить по базам, функции поверхности, ожидаемому разбросу литья и последовательности мехобработки.