
Производственный маршрут начинается с инженерного анализа
Процесс начинается до впрыска воска. Контролируемый чертеж, 3D-модель, спецификация сплава, критические поверхности, припуск на мехобработку, требования к контролю и ожидаемый объем выпуска рассматриваются совместно. Направление разъема оснастки, усадка воска, положение литников, доступ к оболочке и зоны отрезки планируются исходя из готового компонента.
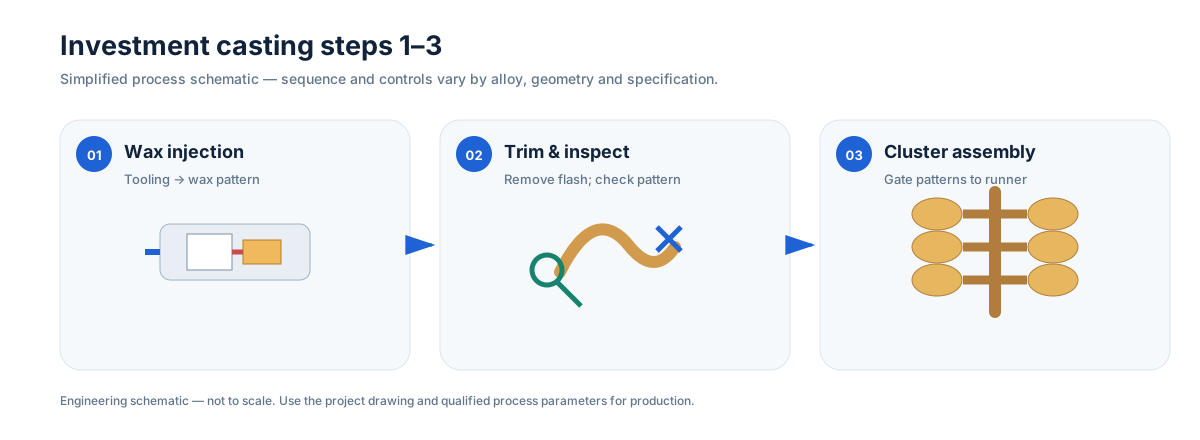
Восковые модели и сборка куста
01 — Впрыск воска
Воск впрыскивается в точную оснастку для воспроизведения геометрии детали. Температура, давление впрыска, выдержка и охлаждение контролируются, чтобы ограничить деформацию и неполное заполнение. Параметры оснастки и воскового процесса квалифицируются до запуска производства.
02 — Обрезка и контроль восковых моделей
С восковой модели удаляют облой по линии разъема, следы впрыска и небольшие поверхностные дефекты. Модели проходят визуальный контроль, а критические размеры при необходимости проверяются до сборки.
03 — Сборка куста
Восковые модели соединяются с центральной литниковой системой. Расстояние между моделями, ориентация и конструкция литников влияют на течение металла, питание, прочность оболочки и последующий доступ при отрезке.
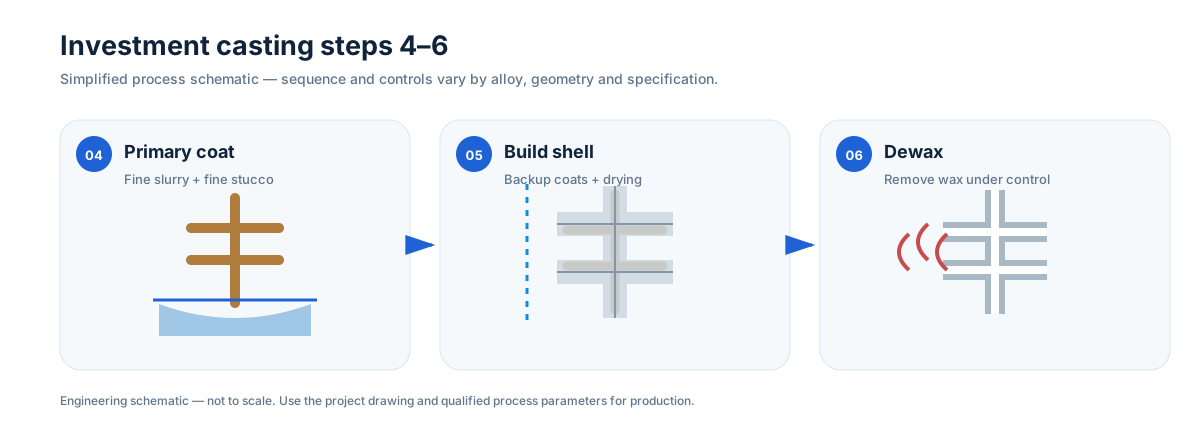
Керамическая оболочка и удаление воска
04 — Первичное керамическое покрытие
Восковая сборка покрывается тонкой огнеупорной суспензией и обсыпкой. Именно первичный слой формирует поверхность отливки, поэтому состояние суспензии, вязкость, полнота покрытия и условия сушки тщательно контролируются.
05 — Наращивание несущей оболочки
Дополнительные керамические слои создают требуемую толщину и прочность оболочки при обращении. Размер огнеупорного наполнителя и последовательность слоев выбираются как компромисс между воспроизведением деталей, газопроницаемостью и сопротивлением растрескиванию при удалении воска и заливке.
06 — Удаление воска
Воск удаляется по квалифицированному маршруту. Распространены паровой автоклав и быстрый обжиг/выжигание, а некоторые литейные производства сочетают методы. Выбранный процесс должен удалить воск без повреждения оболочки; затем оболочки проверяют и прокаливают по технологической спецификации.
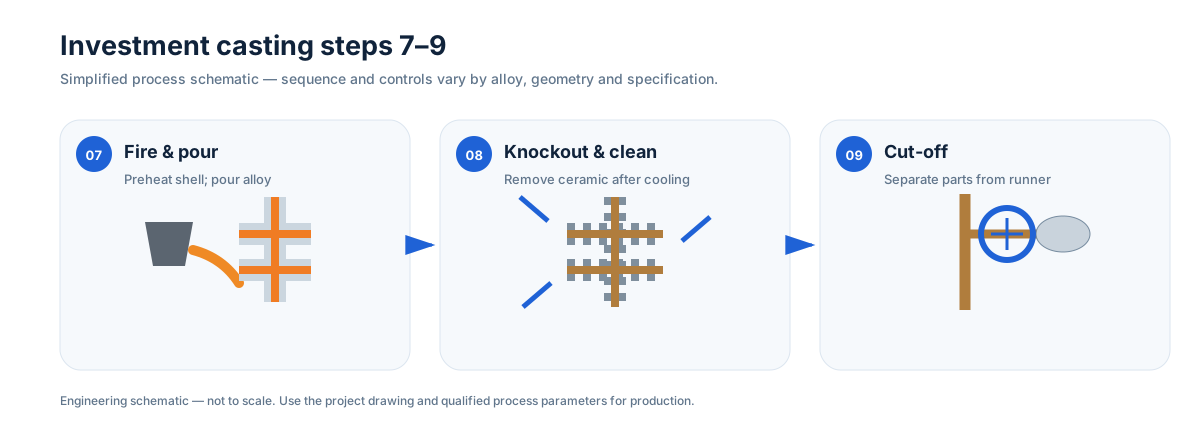
Заливка, выбивка и отрезка
07 — Прокалка оболочки и заливка
Керамические оболочки прокаливаются и подогреваются перед заливкой расплавленного сплава. Химический состав расплава, температура металла, температура оболочки и скорость заливки контролируются с учетом сплава и геометрии.
08 — Охлаждение, выбивка и очистка
После затвердевания керамическая оболочка удаляется механически. Для внутренних каналов и сложных полостей требуется маршрут очистки, соответствующий геометрии детали.
09 — Отрезка
Отдельные отливки отделяются от литниковой системы. Места отрезки и остаточный припуск планируются так, чтобы операция не повредила функциональные поверхности.
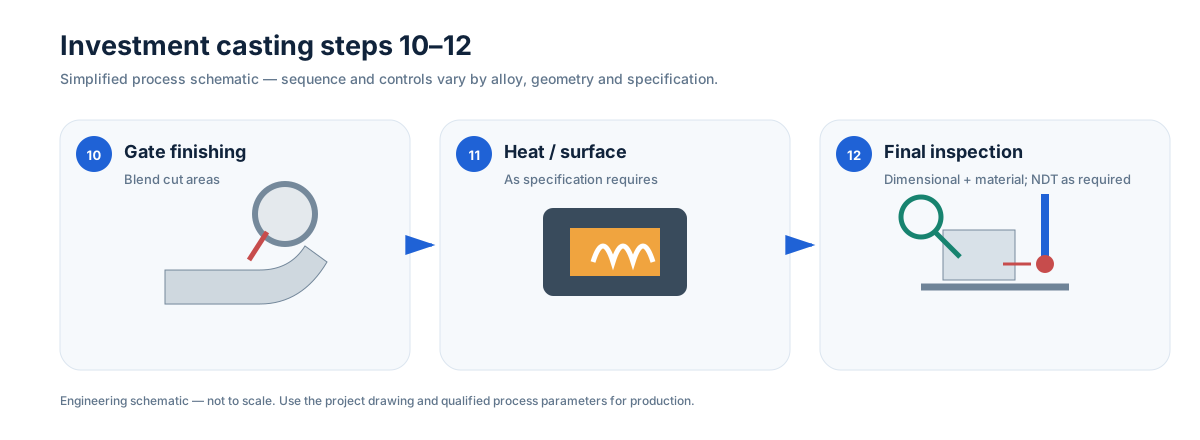
Финиш, термообработка и окончательный контроль
10 — Шлифование литников и финишная обработка
Остатки литников и локальные переходы зачищаются и сглаживаются. Для ответственных деталей должны быть заданы ограничения по шлифованию, критерии поверхности и ограничения на ремонт.
11 — Термообработка, сварочный ремонт или обработка поверхности по требованию
Термообработка выбирается по спецификации сплава и требуемым свойствам. Разрешенный сварочный ремонт выполняется по контролируемой процедуре с последующим требуемым финишем и контролем. На более позднем этапе могут применяться пассивация, электрополировка, дробеструйная обработка или механическая полировка.
12 — Окончательный контроль и выпуск
Финальная верификация может включать размерный контроль, проверку химического состава или сплава по определенной плавке, образцу или пробе, твердость, феррит, капиллярный контроль, а также ультразвуковой или радиографический контроль там, где они технически применимы. Механические испытания, испытание давлением или на утечку добавляются по требованию. Точный план определяется чертежом, применимым стандартом, геометрией, типом возможного дефекта и риском эксплуатации.
Параметры процесса зависят от сплава, размера детали, системы оболочки, геометрии и проектной спецификации. Значения подтверждаются при DFM и квалификации процесса, а не рассматриваются как универсальные пределы.
Интеграция последующих операций и контроль со стороны закупок
Где инженерное управление особенно важно
Процесс идет последовательно, но его контрольные точки взаимосвязаны. Разброс восковых моделей влияет на геометрию оболочки; литниковая система — на затвердевание; термообработка может деформировать тонкие или асимметричные участки; мехобработка может открыть несплошности, которые не были функционально значимы на литой поверхности. Поэтому производственный план следует строить от готовой детали назад, а не рассматривать каждый этап изолированно.
Наш силиказольный маршрут применяется для нержавеющих, duplex, углеродистых, легированных, жаростойких и отдельных никелевых марок. Правильные оболочка, плавка, термообработка и последующий контроль зависят от сплава и геометрии. Корпус арматуры под давлением, полированная санитарная деталь и износостойкая деталь оборудования проходят похожие крупные стадии, но требуют разных управляющих параметров и критериев приемки.
От литейного куста до готового компонента
После удаления оболочки и отрезки детали могут понадобиться зачистка литников, дробеструйная обработка, термообработка, правка, мехобработка, механическая полировка, пассивация, электрополировка или иная обработка поверхности. Эти операции нужно учитывать до окончательного утверждения оснастки. Базы мехобработки, доступ при полировке и защищаемые уплотнительные кромки могут влиять на конструкцию отливки.
Для деталей с требованиями по давлению или утечке испытание должно максимально практично отражать финальное функциональное состояние. Мехобработка может изменить толщину стенки или открыть подповерхностную несплошность, поэтому окончательную гидростатическую или пневматическую проверку обычно планируют после соответствующих операций мехобработки, если этого требует чертеж или план валидации.
Что закупкам следует спросить у литейного поставщика
Полезный разговор выходит за рамки вопроса «делаете ли вы литье по выплавляемым моделям?». Уточните, кто контролирует воск, оболочку, плавку/заливку, термообработку, мехобработку, финиш и контроль; как прослеживаются материалы и партии; как подтверждаются критические размеры; как требования по давлению или НК передаются в технологический маршрут. Для переданных на сторону спецпроцессов спросите, как поставщик сохраняет прослеживаемость и связывает приемочные записи с партией компонентов.
China Precision Metal объединяет литье по выплавляемым моделям с 40+ станками ЧПУ, финишными операциями и возможностями размерного, материального и pressure/leak контроля на производственной площадке в Циндао. Такая интеграция особенно полезна, когда чертеж содержит обрабатываемые интерфейсы или контролируемые требования к поверхности и герметичности.
Вывод для RFQ
Самый быстрый способ получить полезный производственный ответ — отправить контролируемый чертеж, 3D-модель, спецификацию материала, годовой объем и несколько требований, действительно критичных для функции. Мы рассмотрим их в рамках единого маршрута литья, мехобработки, финишной обработки и контроля.