
Начинайте с готового компонента
Литье по выплавляемым моделям особенно ценно, когда геометрия, близкая к готовой, уменьшает мехобработку, сборку или отход материала. Поэтому анализ конструкции должен начинаться с готовой функции — границы давления, проточного канала, посадки подшипника, санитарной поверхности, монтажного интерфейса или косметической зоны — и только затем определять, какие элементы лить, а какие обрабатывать.
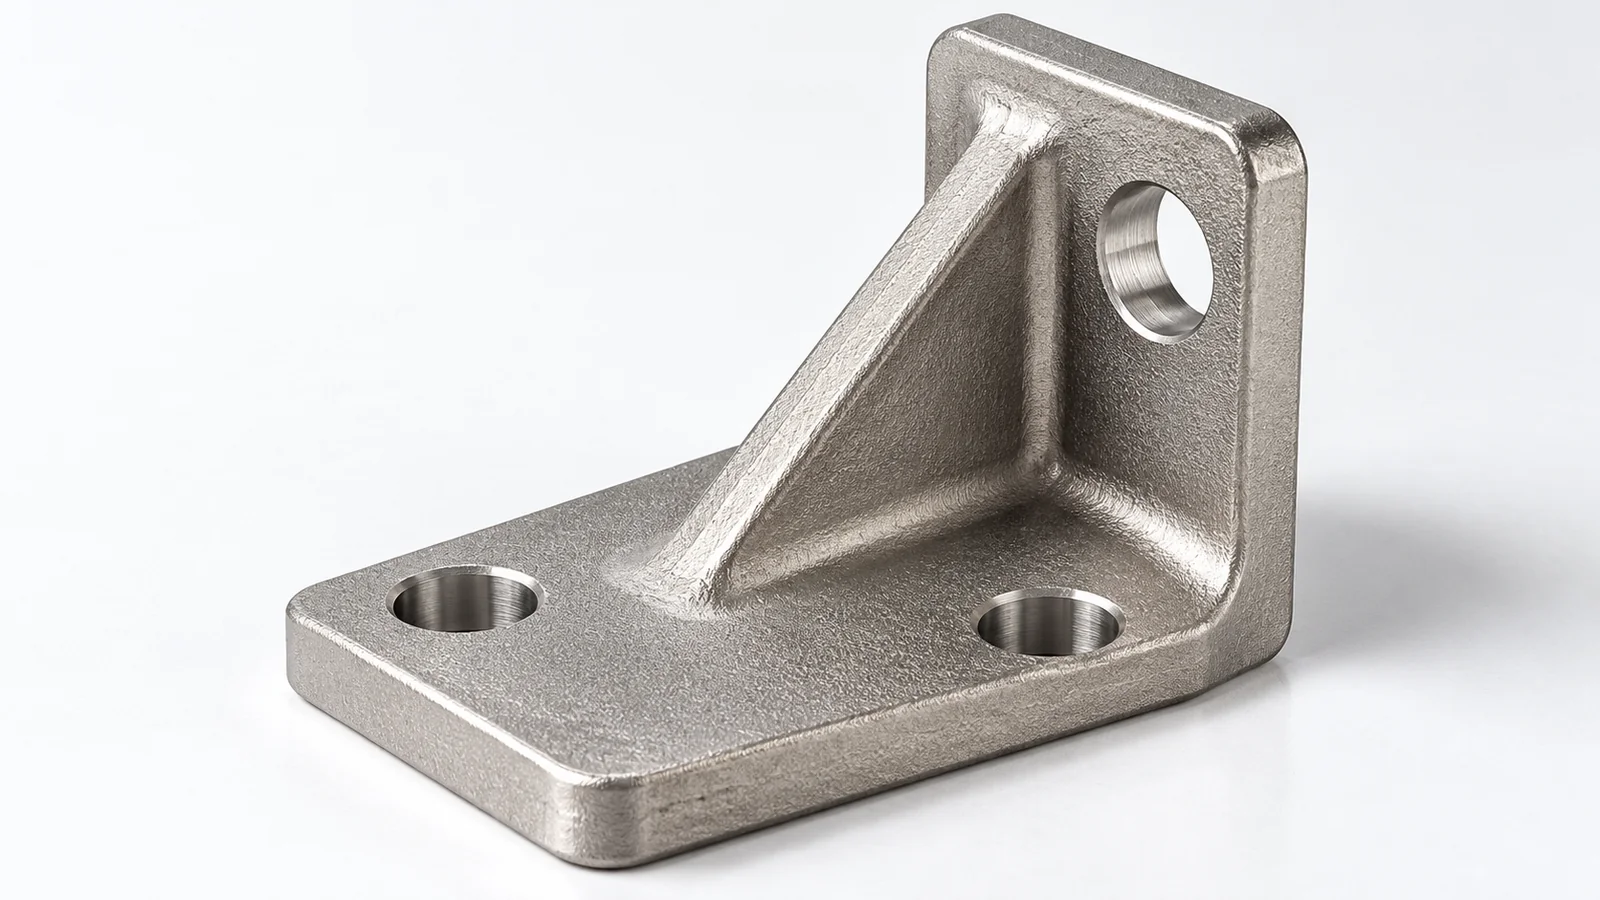
Проверяйте переходы сечений и течение металла
Равномерные сечения легче заполняются и охлаждаются стабильно, чем изолированные массивные узлы, соединенные с тонкими стенками. Где функция позволяет, используйте радиусы и постепенные переходы вместо резких изменений толщины. Это не означает одинаковую стенку везде; локальную геометрию нужно оценивать по длине пути течения металла, риску образования горячих узлов, прочности оболочки и условиям питания.
Глубокие карманы, глухие полости и длинные внутренние каналы также влияют на восковую оснастку, формирование оболочки, удаление воска и удаление керамики. Лучшая геометрия — та, которую можно повторяемо произвести и очистить, а не просто нарисовать.
Учитывайте направление оснастки, уклоны и отрезку
Восковая модель должна выходить из оснастки, если только не оправданы растворимые/керамические стержни или более сложная стратегия оснастки. Уклоны, направление разъема и стратегию стержней следует оценить до того, как чертеж станет слишком жестким. Литники и питающие каналы также требуют зон, которые потом можно отрезать и зачистить без повреждения функциональных поверхностей.
Распределяйте точность там, где она создает ценность
До утверждения восковой оснастки определите поверхности без обработки, зоны с припуском и базы первой установки ЧПУ; проверьте переходы между тонкими и массивными участками, литниковую систему и доступ зажимов. ISO 8062-3:2023 может задавать указанные на чертеже общие допуски и классы припусков, но не выбирает безопасную минимальную стенку конкретной детали. Фиксируйте выводы DFM по редакции чертежа.
Уплотнительные поверхности, отверстия, посадки подшипников, резьбы и критические базы — типичные кандидаты на мехобработку. Остальная геометрия часто может оставаться в литом состоянии. Чертеж, разделяющий функциональные размеры после мехобработки и контролируемые размеры в литом состоянии, дает поставщику больше свободы для устойчивого процесса.
Если после литья идет ЧПУ, предусмотрите пригодные базовые площадки и достаточный локальный припуск для первой установки. См. Проектирование отливок под ЧПУ и Припуск на мехобработку при планировании перехода по маршруту «литье → мехобработка».
Проектируйте маршрут контроля одновременно
Для критических характеристик должны быть понятны метод измерения и схема баз. Если элемент труднодоступен инструменту, он может быть столь же труден для контроля. Границы давления, подтверждение материала, NDT и требования к поверхности также должны быть привязаны к реальному эксплуатационному риску, а не добавлены как универсальная бумажная нагрузка.
Вывод для RFQ
Передайте исходную 3D-модель, контролируемый чертеж, сплав или условия эксплуатации, годовой объем и критические требования. DFM наиболее эффективен до выпуска оснастки, пока геометрию, мехобработку, контроль и финиш еще можно оптимизировать вместе.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.