
Дуплексная нержавеющая сталь — это спецификация процесса, а не только химсостава
Отливки из дуплексных и супердуплексных сталей зависят от химического состава, условий затвердевания, термообработки на твердый раствор, фазового баланса и всего последующего маршрута. Одной записи «2205» или «2507» недостаточно для закупочной спецификации; по-прежнему нужно определить применимый стандарт материала, условия эксплуатации и критерии приемки.
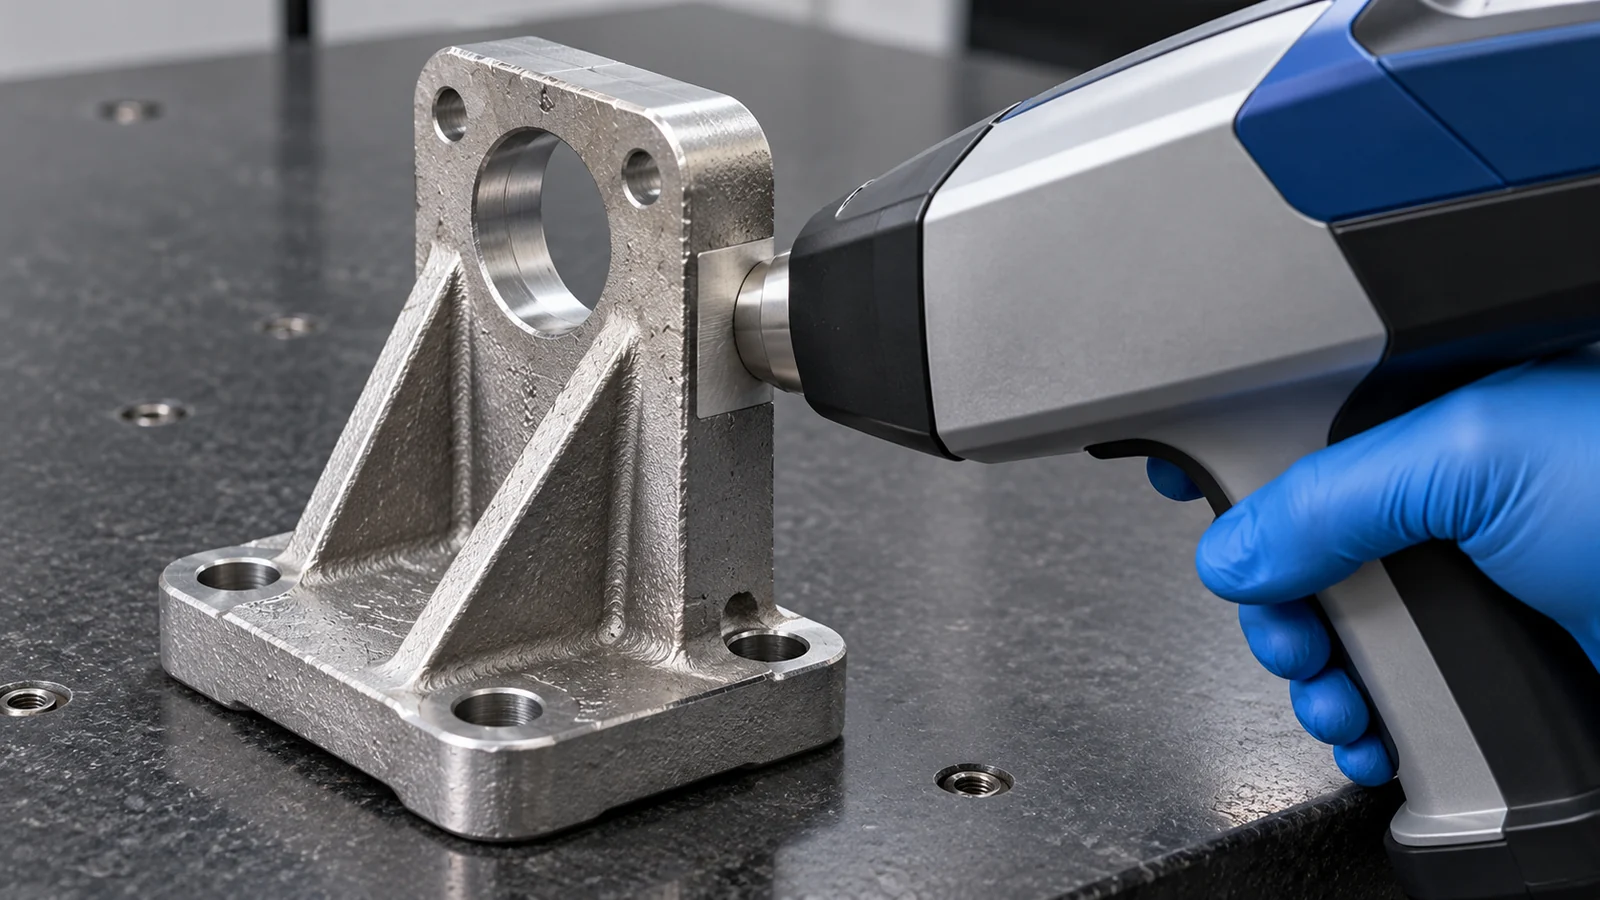
Контроль химсостава начинается до заливки
Состав сплава влияет на коррозионную стойкость и формирование фаз. Поэтому плавка и проверка спектрометром входят в контрольный маршрут, но один химсостав не гарантирует требуемую микроструктуру или свойства готовой детали.
Термообработка определяет результат
Отливка обычно требует контролируемой термообработки на твердый раствор и охлаждения, соответствующих выбранной марке и спецификации. Толстые и тонкие участки нагреваются и охлаждаются по-разному, поэтому важны геометрия сечений и загрузка печи. Термообработка — не косметическая операция после литья, а часть получения материала.
Геометрия по-прежнему имеет значение
Дуплексные марки не отменяют обычные DFM-ограничения литья. Резкие переходы сечений, тяжелые узлы, недоступные полости и плохая геометрия питания по-прежнему повышают литейный риск. Высокая стоимость сплава делает еще важнее избегать ненужной массы и располагать припуск только там, где он требуется.
Мехобработка требует продуманной стратегии
Высокая прочность и склонность дуплексных сталей к наклепу могут повышать силы резания и нагрузку на инструмент. Стабильное закрепление, подходящий инструмент, положительные режимы резания и разумная последовательность операций помогают контролировать нагрев и размерную стабильность. Обработанные уплотнительные поверхности, отверстия и резьбы должны быть привязаны к понятной системе баз.
Контроль должен следовать эксплуатационному риску
ISO 17781:2017 описывает методы контроля микроструктуры дуплексных нержавеющих сталей в установленной области применения и состоянии поставки. Ссылка на стандарт не подтверждает сертификацию поставщика или приёмку партии и не заменяет требования заказа к материалу, коррозии и эксплуатации.
В зависимости от спецификации проект может требовать подтверждения химсостава, оценки феррита или микроструктуры, механических испытаний, коррозионных тестов, NDT, размерного контроля и испытаний давлением. Точный план приемки нужно согласовать до производства, а не выводить из одного названия семейства сплава.
2205 против 2507
Супердуплексная сталь не является автоматически лучшим коммерческим выбором. Если среда не требует дополнительной коррозионной стойкости, более высокий уровень легирования и более требовательная обработка могут повысить стоимость без полезной функции. Выбор материала должен следовать воздействию хлоридов, температуре, давлению, применимому стандарту и конструкции оборудования.
Вывод для RFQ
Передайте точное обозначение/стандарт материала, рабочую среду, расчетную температуру, требования давления, термообработки и испытаний, чертеж и ожидаемый годовой объем. Это позволяет совместно проверить литье, термообработку, мехобработку и контроль.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.