
Испытание обнаруживает утечку; предотвращает ее процесс
Герметичность под давлением не создается финальным испытанием. Она формируется конструкцией отливки, стратегией литников и питания, контролем металла и оболочки, термообработкой, расположением мехобработки, геометрией уплотнений и условиями испытания готовой детали.
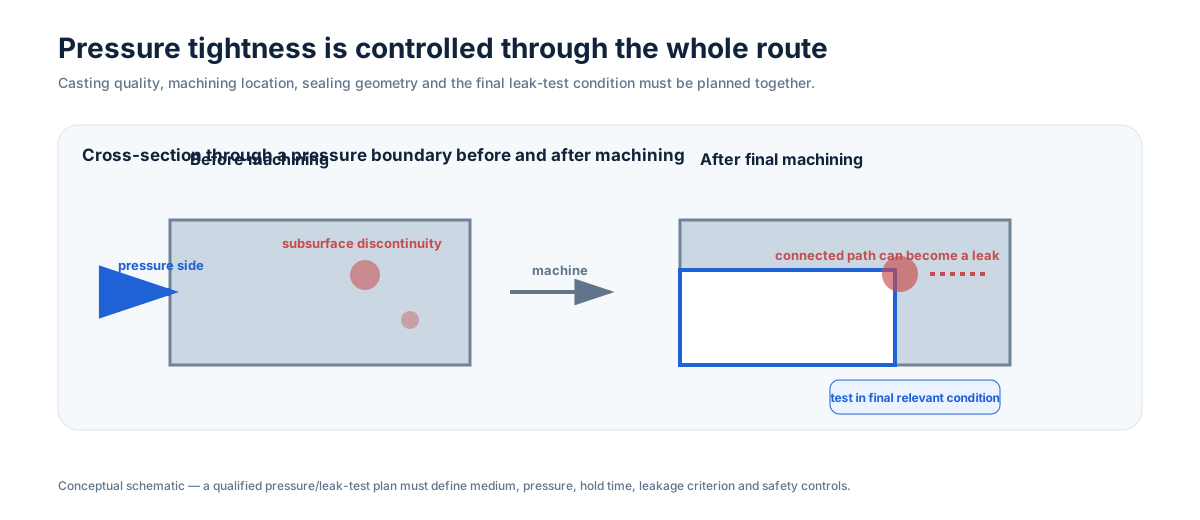
Сначала определите границу давления
На чертеже должно быть ясно, какие стенки удерживают давление, какие поверхности уплотняют и какие порты или полости соединены во время испытания. Массивные узлы, изолированные сечения и локальные горячие точки требуют особого внимания к процессу. Если зону можно переработать без изменения функции, более плавные переходы сечений могут снизить риск еще до добавления какого-либо контроля.
Мехобработка может изменить герметичность
Несплошность, безвредная под литой поверхностью, после снятия материала может соединиться с отверстием или уплотнительной поверхностью. Поэтому ответственные по давлению детали следует оценивать как единую систему «отливка + мехобработка». Припуск, положение отверстий и зачистку уплотнительных поверхностей нужно учитывать во время DFM отливки, а не после фиксации литейного процесса.
Выбирайте испытание по условиям эксплуатации
Гидростатическое испытание использует жидкость и обычно предпочтительно, когда требование можно безопасно подтвердить несжимаемой средой. Пневматическое испытание может быть уместно для конкретных критериев утечки или условий службы, но оно накапливает значительно больше энергии, поэтому важны приспособления, ограждения и процедуры. Проект должен задавать среду испытания, давление, время выдержки, критерий утечки, при необходимости температуру и требуемую запись результата.
НК может дополнять испытание давлением, но не заменяет функциональную проверку герметичности, когда именно отсутствие утечки является критерием приемки. План контроля должен соответствовать риску детали и применимой спецификации.
Вывод для RFQ
Укажите рабочую среду, расчетное/испытательное требование, чертеж границы давления, материал, критические обрабатываемые и уплотнительные поверхности, а также допускаются ли пропитка или ремонт. Это позволяет оценивать литье, мехобработку, НК и финальное испытание как единую систему.