
Руководство в кратком виде
Для чего это руководство
«Обработка ЧПУ» сама по себе слишком широкая формулировка для полезной закупочной спецификации. Реальная задача может заключаться в обработке отливки, близкой к готовой форме, квалификации второго источника для поковки, удержании соосных отверстий на вращающейся детали, контроле уплотнительных поверхностей корпуса клапана, выпуске множества малотиражных номеров деталей или добавлении локального склада к повторной OEM-программе.
Это руководство организует тему ЧПУ вокруг таких решений. Оно предназначено для закупок, конструкторов, производства и качества, которым нужны стабильно воспроизводимые готовые детали, а не просто станочное время.
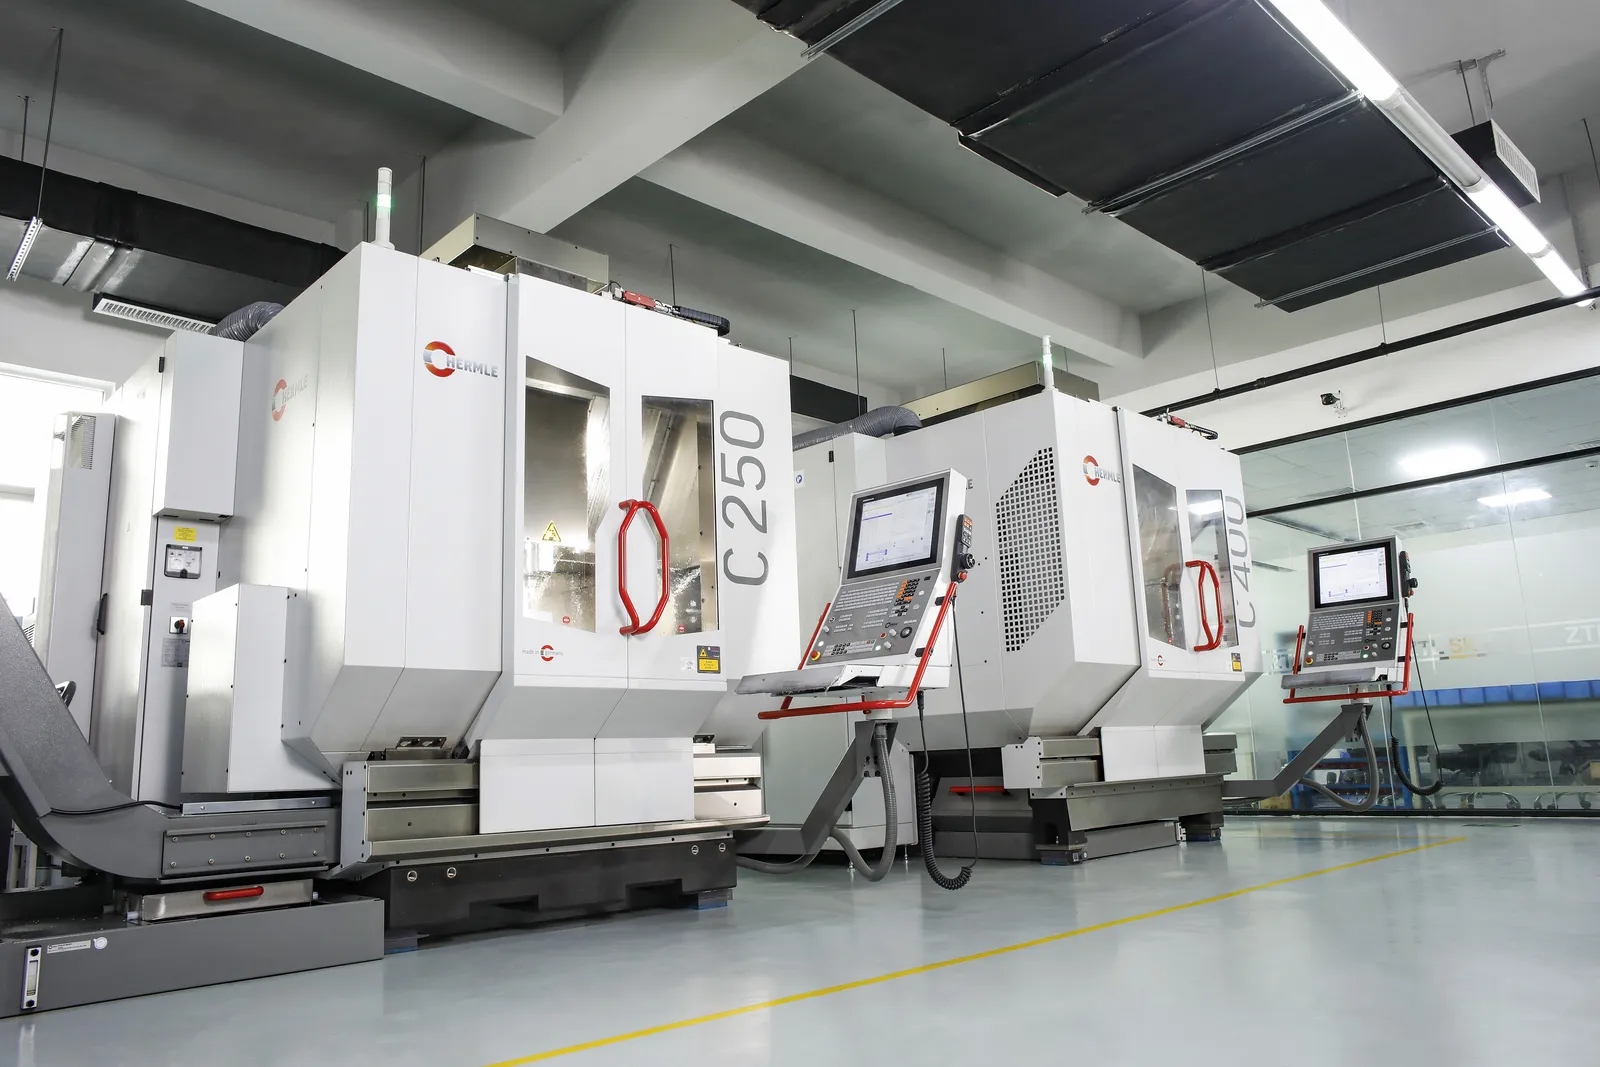
Парк China Precision Metal включает 40+ станков ЧПУ: токарные и фрезерные центры, токарно-фрезерные станки, HMC/VMC и 3-, 4- и 5-осевое оборудование, а также шлифование, сверление, нарезание резьбы, прошивную и проволочно-вырезную EDM-обработку. Основные задачи — мехобработка отливок и поковок, выпуск готовых мехобработанных отливок и проточных компонентов, HMLV-программы, квалификация второго источника, контроль и функциональные испытания.
Связанные технические материалы и примеры проектов: Срочное производство и локальная доработка | Реверс-инжиниринг и 3D-печатный образец для тендера
ЧПУ в одной таблице решений
| Вопрос закупок | Предпочтительный подход |
|---|---|
| Геометрия в основном вращательная? | токарная обработка ЧПУ или токарно-фрезерная обработка могут сократить число установок |
| Требуется несколько призматических граней/элементов? | VMC/HMC или многоосевое фрезерование в зависимости от доступа и партии |
| Деталь сложная, но пригодна для литья с геометрией, близкой к готовой? | Сравните мехобработанную отливку с обработкой из цельной заготовки |
| Заготовка кованая? | Проверьте припуск поковки, окалину, деформацию и состояние баз до фиксации маршрута |
| Допуски критичны только в нескольких зонах? | Оставьте общую геометрию экономичной и ужесточайте только CTQ размеры |
| Годовой спрос разбит на много малых отгрузок? | Указывайте годовой объем + график отгрузок; учитывайте HMLV-приспособления/программный контроль и склад |
| Это проект по квалификации второго источника? | Передайте текущий тип заготовки, ревизию чертежа, данные контроля и известные риски процесса, а не только целевую цену |
Планирование маршрута мехобработки
Начинайте с исходной формы
Готовая CNC-деталь может начинаться как:
- пруток или труба;
- плита или цельная заготовка;
- отливка по выплавляемым моделям;
- поковка;
- песчаная отливка, отливка под давлением или другая заготовка, близкая к готовой форме;
- полуготовая деталь заказчика.
Выбор типа заготовки — одно из ключевых решений, определяющих стоимость. Обработка из цельной заготовки исключает литейную/ковочную оснастку, но может создавать большой расход материала и длительный цикл. Отливка, близкая к готовой форме, или поковка требует контроля предшествующего процесса, но может резко сократить объем черновой обработки и упростить получение сложной геометрии.
Правильный ответ зависит от геометрии, материала, годового количества, зрелости конструкции, структурных требований и объема материала, который иначе пришлось бы удалить.
Понимайте основные маршруты ЧПУ
токарная обработка ЧПУ
Точение эффективно для цилиндрических поверхностей, уступов, канавок, резьб, отверстий и торцов. Для деталей с общей осью выгодно уже на ранней операции сформировать надежные базы.
фрезерная обработка ЧПУ
Фрезерование формирует призматические поверхности, карманы, пазы, болтовые окружности, контурные поверхности и элементы в нескольких ориентациях.
Токарно-фрезерная обработка
Токарно-фрезерная обработка сочетает вращательные и фрезерованные элементы с меньшим количеством передач. Это снижает ошибку повторного закрепления для деталей, которые иначе переходили бы между токарным и фрезерным станком.
VMC и HMC
Вертикальные и горизонтальные обрабатывающие центры выбирают с учетом геометрии, стратегии закрепления, удаления стружки, паллетизации, серийности и доступа к обрабатываемым поверхностям. HMC особенно полезны, когда несколько граней обрабатываются в одном приспособлении при повторном производстве.
4-осевая и 5-осевая обработка
Дополнительные оси улучшают доступ и могут сократить число установок на сложных деталях. Они не всегда «лучше». Если деталь стабильно производится на более простом оборудовании и с меньшим числом осей, дополнительная сложность станка может не давать преимуществ.
EDM и шлифование
Проволочно-вырезная и прошивная EDM-обработка, а также шлифование применяются для специальной геометрии, закаленных деталей или требований к поверхности, которые трудно или невыгодно обеспечить обычным фрезерованием и точением. Это инструменты процесса, а не операции по умолчанию.
Проектируйте деталь вокруг установок, а не только отдельных элементов
Каждая переустановка детали меняет условия закрепления и создает дополнительный источник накопления погрешности. Хороший DFM спрашивает:
- Сколько установок действительно требуется?
- Какая база формируется первой?
- Можно ли обработать критические элементы в одном закреплении?
- Есть ли стабильные поверхности для зажима?
- Есть ли у инструмента достаточный доступ?
- Можно ли измерять деталь щупом, не нарушая логику базирования?
- Достаточно ли жесткая деталь при резании и зажиме?
Сокращение числа установок может снизить стоимость и повысить геометрическую стабильность, но принудительное объединение всего в одну чрезмерно сложную установку тоже может быть ошибкой. Процесс должен быть устойчивым, а не просто минимальным по числу операций.
Стратегия баз — основа повторяемости
Допуск имеет смысл только относительно системы баз. Для обработанных отливок и поковок это особенно важно, потому что исходная заготовка имеет больше геометрического разброса, чем прецизионный прокат.
Полезные принципы:
- рано устанавливайте стабильные первичную/вторичную/третичную базы;
- не базируйте критический готовый элемент от неконтролируемой косметической литой поверхности;
- при необходимости сначала обрабатывайте базовые площадки;
- сохраняйте критическую соосность и взаимное положение уплотнительных поверхностей при минимально необходимом числе переносов баз;
- согласуйте измерительные базы с производственными там, где это допускает функция детали.
Для отливок см. Проектирование отливок под ЧПУ.
Закрепление и приспособления — часть конструкции изделия
Станок может обеспечивать микронную точность позиционирования, но деталь все равно нужно закрепить без смещения и деформации.
При проектировании приспособления учитывайте:
- доступные установочные и зажимные поверхности;
- жесткость компонента;
- деформацию тонких стенок;
- разброс отливки/поковки;
- направление сил резания;
- отвод стружки;
- удобство загрузки оператором и защиту от ошибочной установки;
- доступ инструмента и измерительного щупа;
- хранение и идентификацию приспособления для повторных партий.
В многономенклатурном малосерийном производстве приспособление, которое легко идентифицировать, проверить и повторно использовать для следующей партии, может быть ценнее приспособления, оптимизированного только под одну крупную партию.
Допуски, конструкция элементов и требования к поверхности
Допуски: жесткие только там, где этого требует функция
Излишне жесткие допуски повышают стоимость, потому что могут требовать:
- более стабильного состояния материала;
- дополнительных полуфинишных/финишных операций;
- меньших проходов и большей коррекции инструмента;
- контроля температуры/климата;
- более точных приспособлений;
- большего времени измерения;
- снижения выхода годной продукции.
Разделяйте размеры на:
- критичные для функции;
- посадочные/сборочные;
- общепроизводственные;
- справочные/неподлежащие контролю.
Если допуск управляет герметичностью, ресурсом подшипника, выравниванием или движением — сохраняйте его. Если он появился только потому, что CAD показал много знаков после запятой, пересмотрите требование.
GD&T снижает неоднозначность, если система баз определена корректно
Геометрические допуски сильны, когда выражают реальную функцию. Положение, плоскостность, перпендикулярность, параллельность, биение, профиль и соосность часто полезнее цепочки координатных размеров.
Плохой GD&T может сделать деталь сложнее для расчета, чем нужно. Чертеж должен задавать:
- функциональные базы;
- структуру геометрических допусков;
- какие характеристики требуют отчетности;
- предполагаются ли дополнительный допуск / модификаторы состояния материала;
- как сопрягаемая сборка реально использует элемент.
Поставщик и заказчик должны устранить неоднозначные ссылки на базы до производства, а не во время окончательного контроля.
Отверстия, расточки и резьбы требуют производственного контекста
Не все отверстия одинаковы. Сквозное отверстие с зазором, глубокое поперечное отверстие, точная посадка подшипника и резьбовой порт давления имеют разные требования к доступу инструмента и проверке.
Уточняйте:
- сквозная или глухая глубина;
- состояние дна;
- стандарт/класс резьбы и длину зацепления;
- геометрию цековки/зенковки;
- цилиндричность/круглость отверстия там, где функционально;
- выход поперечного отверстия и контроль заусенцев;
- относится ли элемент к герметизирующей резьбе или обработанной уплотнительной поверхности;
- требования к калибру/отчету контроля.
Не моделируйте микроскопические декоративные фаски на каждой кромке, если для функции достаточно контролируемой записи удаления заусенцев/притупления кромок.
Внутренние углы, карманы и вылет инструмента
Вращающийся режущий инструмент естественно создает внутренние радиусы. Глубокие узкие карманы требуют длинного инструмента, который менее жесток и более склонен к вибрации/прогибу.
Проектируйте с учетом:
- практичных внутренних радиусов;
- диаметра инструмента, который физически достигает элемента;
- разумного отношения глубины к ширине;
- удаления стружки;
- доступа для контроля;
- зазора под держатель, а не только кончик инструмента.
Сложный карман, выглядящий простым в CAD, в серии может потребовать несколько длин инструмента, специальный инструмент или 5-осевой доступ.
Тонкие стенки и деформация
Тонкие стенки могут двигаться под зажимом, силой резания, остаточными напряжениями и теплом. Это особенно важно для нержавеющей стали, больших колец, тонких фланцев, отливок после термообработки и деталей с большим съемом металла.
Возможные стратегии:
- оставлять временный поддерживающий припуск;
- выполнять черновую и полуфинишную обработку до финала;
- балансировать съем материала по детали;
- использовать мягкое/распределенное закрепление;
- при необходимости давать стабилизацию напряжений между операциями;
- измерять после освобождения, если важен свободный размер.
Не задавайте плоскостность в свободном состоянии без учета того, как деталь функционально установлена, если сборка намеренно ее ограничивает.
Шероховатость поверхности должна быть привязана к функции
Не каждая обработанная поверхность требует одинакового Ra. Функциональные причины могут включать:
- уплотнение прокладкой или O-ring;
- посадку подшипника/втулки;
- скользящий износ;
- санитарную очищаемость;
- чувствительность к усталости;
- косметический вид.
Другим поверхностям достаточно обычного состояния после мехобработки и кромок без заусенцев. Задавайте шероховатость там, где она важна, вместо одного малого значения на всю деталь.
Следы мехобработки и полировка — разные процессы. Сильно полированная санитарная поверхность может требовать отдельной механической полировки и контроля после ЧПУ.
Материалы, заготовки и последовательность процесса
Обрабатываемость материала меняет маршрут
В RFQ для ЧПУ следует указывать точный материал и состояние, потому что износ инструмента, нагрев, стружкообразование и деформация могут сильно различаться.
Аустенитная нержавеющая сталь
Типична для насосов, арматуры, санитарных и коррозионных применений. Наклеп, тепло и заусенцы требуют подходящего инструмента и стратегии резания.
Дуплекс / супердуплекс
Высокая прочность и коррозионные требования делают важными термообработку и состояние материала. Стратегию мехобработки, феррит/подтверждение материала и финальные коррозионные требования иногда нужно координировать совместно.
17-4PH и дисперсионно-твердеющая нержавеющая сталь
Требуемое состояние термообработки влияет на твердость и последовательность мехобработки. Указывайте конечное состояние, а не только марку сплава.
Углеродистые и легированные стали
Обрабатываемость зависит от марки, твердости и термообработки. Литое или кованое состояние также может давать окалину и разброс припуска, которые надо учитывать.
Никелевые сплавы
Высокая нагрузка на инструмент и тепловыделение могут сделать время цикла и расход инструмента главными факторами стоимости. Геометрия должна избегать ненужных глубоких карманов и избыточного припуска.
Алюминий, латунь и другие металлы
Они могут обрабатываться эффективно, но точный сплав, состояние поставки и функциональные требования все равно важны.
Мы также обрабатываем отдельные инженерные пластики и твердую резину, когда это уместно, но их тепловое и жесткостное поведение требует иных ожиданий по допускам, чем у металлов.
Мехобработка отливок по выплавляемым моделям: сначала контролируйте заготовку, затем элемент
Мехобработанные отливки объединяют две системы технологических возможностей. Отливка должна дать достаточный полезный припуск и стабильную геометрию баз; CNC-маршрут превращает эту заготовку в готовые интерфейсы.
Проверяйте:
- размерный разброс литья;
- деформацию после термообработки;
- места литников/шлифования;
- базовые площадки;
- локальный припуск;
- положение стенки, работающей под давлением;
- риск вскрытия пористости после мехобработки;
- доступ зажимов;
- контроль в готовом состоянии.
Сравнение только цены сырой отливки неполно, если поставщики имеют разный выход годного при мехобработке или стратегии припуска.
См. Механически обработанные отливки и Припуск на мехобработку.
Мехобработка поковок: учитывайте припуск и ограничения конструкции по волокну
Поковки могут давать сильные механические свойства, но мехобработка должна учитывать:
- облой/линию разъема;
- разброс припуска;
- окалину;
- деформацию после термообработки;
- уклоны/кованую геометрию;
- доступность баз;
- количество материала на критических торцах/отверстиях.
Для второго источника передавайте фактический чертеж поковки/состояние заготовки, если оно контролируется отдельно от финального чертежа обработанной детали.
Обработка из цельной заготовки: коммерчески просто, физически не всегда дешево
Мехобработка из цельной заготовки может быть идеален для прототипов, быстро меняющихся конструкций и простых деталей. Он исключает жесткую производственную оснастку и дает большую свободу изменения геометрии.
Но для сложной стальной или нержавеющей детали закупкам стоит считать:
- отношение исходной массы к готовой детали / объем снятого материала;
- время черновой обработки;
- износ инструмента;
- стоимость стружки относительно сырья;
- число установок;
- может ли отливка/поковка, близкая к готовой форме устранить большую часть удаляемого объема.
Самый дешевый процесс для 5 деталей может отличаться от самого дешевого для 500 повторяющихся деталей.
Термообработка и последовательность мехобработки
Термообработка может изменять твердость и размеры. Маршрут может потребовать разделения на:
- черновую мехобработку до термообработки;
- термообработку;
- стабилизацию/правку, если разрешено;
- финишную мехобработку критических размеров;
- окончательную обработку поверхности/контроль.
Точная последовательность зависит от сплава, стандарта материала и требуемых свойств. Если твердость или коррозионная стойкость критичны, конечное состояние должно быть явно задано в RFQ.
Качество и контроль в готовом состоянии
Удаление заусенцев, маркировка, правка и контролируемый ремонт
Готовая CNC-деталь часто требует большего, чем образование стружки.
Возможные последующие операции:
- удаление заусенцев и притупление кромок;
- лазерная/механическая маркировка;
- очистка;
- правка/размерная коррекция, если технически допустимо;
- балансировка подходящих вращающихся деталей;
- контролируемый лазерный сварочный ремонт разрешенных зон отливки;
- дробеструйная обработка, полировка, пассивация и электрополировка;
- сборка или подсборка по требованию.
Чертеж должен указывать запрещенные зоны ремонта, место/глубину маркировки и косметические требования, когда они важны.
Мехобработка границы давления требует проверки в готовом состоянии
Мехобработка может открыть подповерхностную литейную несплошность, которая была закрыта до снятия припуска. Поэтому детали, работающие под давлением часто требуют проверки на герметичность и давлением после операций, формирующих стенку давления или уплотнительный интерфейс.
RFQ должен задавать:
- рабочую среду;
- испытательную среду;
- испытательное давление/вакуум;
- выдержку;
- допустимую утечку/потерю или критерий «годен/не годен»;
- стадию испытания;
- частоту выборки;
- требуемую документацию.
См. Испытания давлением и на утечку и Герметичные литые и обработанные компоненты.
Стратегия контроля: не измеряйте все одинаково
План качества ЧПУ должен соответствовать риску элемента.
Типовые методы:
- штангенциркуль/микрометр для доступных общих размеров;
- нутромеры и функциональные калибры;
- CMM для геометрии относительно баз и сложных связей элементов;
- измерение шероховатости функциональных поверхностей;
- твердость/подтверждение материала;
- проверка балансировки заданных вращающихся деталей;
- испытания давлением и на герметичность для контуров рабочей среды компонентов;
- первого образца или размерные отчеты по согласованному списку характеристик.
Наши основные средства размерного контроля включают CMM Hexagon и Mitutoyo. См. Контрольное оборудование.
Метод измерения должен соответствовать смыслу чертежа
Споры часто возникают потому, что поставщик и заказчик измеряют один элемент по-разному. До производства уточните:
- симуляцию баз;
- контроль в свободном или закреплённом состоянии;
- стратегию щупа CMM для сложных элементов;
- направление/место измерения шероховатости;
- стандарт резьбового калибра;
- температурно чувствительные элементы;
- является ли характеристика контролируемой на 100%, выборочно или по показателям стабильности процесса.
Планирование контроля — часть производственного планирования, а не действие после мехобработки.
Стоимость, мощность и планирование снабжения
Факторы стоимости ЧПУ
Основные факторы стоимости:
- стоимость материала и исходной формы;
- объем снятия припуска;
- число установок;
- тип станка/требуемые оси;
- время цикла;
- износ и специальный инструмент;
- стоимость приспособления и переналадки;
- финишные проходы жестких допусков;
- сложность удаления заусенцев/очистки;
- объем контроля/отчетности;
- финишная обработка поверхности и функциональные испытания;
- риск брака, если дорогие элементы выполняются поздно;
- размер партии и частота повторных наладка.
Конструкция, экономящая одну установку, может дать больше, чем небольшое снижение цены материала.
HMLV-мехобработка требует «памяти процесса»
HMLV означает много номеров деталей и меньшие повторные партии. Поставщик должен возобновить деталь через месяцы без воссоздания процесса с нуля.
Важные контроли:
- программы ЧПУ с управлением ревизиями;
- идентификация и хранение приспособления;
- перечни инструмента и корректировки;
- карты наладки/рабочие инструкции;
- план контроля и история характеристик;
- проверка первой детали после повторной наладки;
- прослеживаемость материала/партии при необходимости.
Наш маршрут мехобработки рассчитан и на HMLV промышленные программы, и на регулярное производство.
Годовой объем важнее единичного количества RFQ
Если покупатель спрашивает только «25 шт.», поставщик не знает, это:
- прототип;
- разовая потребность ремонта;
- первая отгрузка из программы 1000 шт./год;
- один SKU из 50 HMLV номеров.
Годовой спрос влияет на инвестиции в приспособления, планирование инструмента, размер производственной партии и варианты складской программы. Всегда передавайте годовой объем + ожидаемый размер отгрузки, когда он известен.
VMI, JIT и локальный склад могут сократить срок поставки по заявке
Для повторных программ экономическая машинная партия может быть больше потребительской партии заказчика. VMI/страховой запас/рамочный заказ помогают соединить эти две величины.
Мы поддерживаем согласованные структуры VMI, страховой запас, рамочный заказ, складской отпуск по заявке, канбан и JIT через склады в США, Европе и Китае. См. VMI, JIT и складские программы.
Второй источник: квалифицируйте маршрут, а не только цену
Второй источник следует оценивать по:
- точной ревизии чертежа;
- исходной форме и состоянию материала;
- концепцию базирования и приспособлений;
- известным критическим характеристикам;
- формату отчета контроля;
- требованиям к поверхности и давлению;
- историческим видам отказа, если известны;
- годовому объему и ритму отгрузок.
Если по детали действующего поставщика накоплены годы незадокументированных технологических знаний, новый поставщик должен получить эти требования в чертеже, плане контроля или квалификационном образце, а не обнаружить их после первой рекламации.
Решения «производить внутри или закупать» и разгрузка мощностей
OEM часто используют внешних CNC-поставщиков по двум причинам:
- стратегическая закупка — постоянное внешнее производство или квалифицированный второй источник;
- разгрузка мощностей — временная или повторяющаяся разгрузка при ограничении внутренних станков.
Требуемые технологические данные похожи, но коммерческая модель может различаться. При передаче части загрузки внешнему поставщику важно быстро воспроизвести действующий внутренний маршрут; при стратегическом аутсорсинге может быть оправдано перепроектирование приспособления или выбор другой заготовки для снижения совокупной стоимости.
Квалификация поставщика, RFQ и частые вопросы закупок
Предложение второго поставщика по ЧПУ должно описывать заготовку, первую установку, базы чертежа, критические признаки и протоколы измерений. ISO 1101:2017 определяет обозначение геометрических допусков, а ISO 21920-2:2021 — параметры шероховатости по профилю. Ни один стандарт не подтверждает возможности конкретного цеха и не заменяет измерение первого образца. Сравнивайте одну редакцию и одинаковый комплект поставки.
Вопросы квалификации поставщика, которые стоит задавать
- Какие типы станков/оси реально доступны на нужной площадке?
- Обрабатывает ли поставщик регулярно отливки/поковки, а не только пруток?
- Как контролируются приспособления/программы/ревизии для повторных заказов?
- Какие CMM и другие средства контроля доступны?
- Как обрабатываются сложные материалы и состояния после термообработки?
- Может ли поставщик управлять финишем, испытаниями давлением и сборкой при необходимости?
- Как контролируются несоответствия, разрешенные ремонты и прослеживаемость?
- Поддерживает ли поставщик HMLV и квалификацию второго источника?
- Достаточны ли мощности для годовой программы, а не только для пробной партии?
- Может ли локальный склад/VMI сократить срок поставки по заявке?
Что включать в RFQ по мехобработке ЧПУ
Отправьте:
- исходную 3D-модель;
- контролируемый 2D-чертеж и ревизию;
- точную марку и состояние материала;
- исходную форму (цельная заготовка, отливка, поковка, заготовка заказчика);
- годовой объем и размер отгрузки;
- критические базы и GD&T;
- шероховатость по конкретным элементам;
- требования к резьбам/калибрам;
- термообработку и твердость;
- покрытие, пассивацию и полировку;
- требования к отчёту контроля;
- испытания давлением, на герметичность и функциональные испытания;
- маркировку/прослеживаемость;
- упаковку/чистоту;
- цель второго источника/сравнительной оценки, если применимо;
- ожидания по VMI/JIT и складской программе.
Частые ошибки RFQ по ЧПУ
Отправлять только номинальную CAD-модель
CAD не сообщает, какие размеры критичны, какой контроль требуется и какое состояние материала применяется.
Писать «жесткий допуск» без CTQ элементов
Поставщику нужны реальные допуски и логика баз, а не общая просьба о точности.
Скрывать исходную форму
Обработка сырой отливки отличается от обработки цельной заготовки, отрезанной от проката. Укажите, что приходит на станок.
Считать только первая отгрузка
Это может привести к решениям по приспособлениям и оснастке, которые не подходят для годовой программы.
Избыточно задавать требования к шероховатости поверхности
Применяйте малую шероховатость только там, где она нужна для уплотнения, движения, очищаемости, усталости или внешнего вида.
Игнорировать удаление заусенцев и чистоту
Поперечные отверстия, внутренние каналы и санитарные детали могут требовать явных критериев заусенцев/очистки.
ЧПУ / литье по выплавляемым моделям / ковка: выбирайте по экономике готовой детали
| Маршрут | Когда особенно подходит | Главный вопрос стоимости/риска |
|---|---|---|
| ЧПУ из цельной заготовки | Прототип, малая привязка к оснастке, сравнительно простая геометрия, частые изменения | Сколько материала и машинного времени удаляется? |
| Литье по выплавляемым моделям + ЧПУ | Сложная геометрия, близкая к готовой из стали/сплавов с критическими обработанными интерфейсами | Оправдывает ли повторяемая экономия мехобработки/материала/сборки стоимость оснастки? |
| ковка + ЧПУ | Конструкционная/механическая нагрузка и пригодная для ковки геометрия | Сколько финишной мехобработки и ковочной оснастки остается? |
| Сварная конструкция + ЧПУ | Большие или модульные сварные конструкции | Можно ли контролировать сварочную деформацию, пути утечки и трудоемкость? |
Правильный ответ часто гибридный: сначала форма, близкая к готовой, ЧПУ только там, где точность создает функцию.
Краткий обзор CNC-возможностей China Precision Metal
| Возможность | Текущий опубликованный охват |
|---|---|
| Парк ЧПУ | 40+ станков |
| Семейства станков | Токарная, фрезерная и токарно-фрезерная обработка, HMC, VMC, 3/4/5-осевая обработка |
| Марки в текущем парке | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Дополнительные процессы | Шлифование, сверление/нарезание резьбы, электроэрозия погружным электродом, проволочная электроэрозия |
| Исходные формы | Собственные отливки, отливки/поковки заказчика, цельная заготовка/пруток и другие согласованные заготовки |
| Материалы | Широкий спектр промышленных металлов плюс отдельные инженерные неметаллы |
| Контроль | CMM Hexagon + Mitutoyo, а также ресурсы размерного, материального и шероховатости контроля |
| Последующие операции | Финиш, испытания давлением и на герметичность, балансировка/маркировка/сборка по требованию |
| Производственная модель | HMLV, повторные OEM-заказы, второй источник, резерв при перегрузке мощностей, VMI/JIT и складская программа |
Окончательный выбор станка и осуществимость всегда зависят от чертежа, материала и количества.
Реальные семейства компонентов для просмотра
Наше производство включает примеры мехобработки:
- Компоненты насосов
- Корпуса клапанов
- Рабочие колеса и диффузоры
- Герметичные компоненты
- Санитарные компоненты
- Компоненты промышленного оборудования
Эти страницы полезнее общего списка станков, потому что показывают типы геометрии и готовых интерфейсов, которые должен обеспечивать процесс.
Часто задаваемые вопросы закупок
Всегда ли 5-осевая обработка снижает стоимость?
Нет. Она может сократить число установок и улучшить доступ на сложной геометрии, но более простой 3-/4-осевой маршрут может быть экономичнее, если надежно удерживает требуемые отношения.
Нужно ли задавать жесткий допуск каждому размеру?
Нет. Ужесточайте характеристики, влияющие на посадку, уплотнение, выравнивание, движение или другую функцию. В остальных местах используйте экономичные общие допуски.
Можно ли обрабатывать отливки или поковки заказчика?
Да, после анализа чертежа и заготовки. В RFQ следует включить состояние припуска, доступные базы, годовой объем и готовые требования.
Почему мехобработка может открыть утечку в отливке?
Снятие припуска может пересечь подповерхностную несплошность. Если мехобработка затрагивает границу давления, проверку герметичности/давлением нужно проводить в соответствующем готовом состоянии.
Какая информация больше всего повышает точность расчета?
2D-чертеж + 3D-модель + материал/состояние + исходная форма + годовой объем + критические требования.
HMLV отличается от прототипирования?
Да. HMLV обычно означает повторное производство по множеству активных номеров малыми партиями. Требуется контроль программ, приспособлений, наладки и качества, чтобы выпуск каждой повторной партии надёжно возобновлялся.
Вывод для RFQ
Хорошо подготовленный комплект данных для ЧПУ определяет функцию готовой детали и производственный контекст: исходную форму, состояние материала, базы, CTQ-допуски, требования к поверхности, годовой спрос, контроль и последующие операции. Станок — только одна часть этой системы.
Отправьте контролируемый чертеж и 3D-модель на info@chinaprecisionmetal.com для проверки маршрута мехобработки.
Техническая проверка решения для закупок OEM
Выбор технологии ЧПУ зависит от готовности чертежа и заготовки: для срочной детали может подойти пруток или плита, а для сложной повторяемой продукции — литьё близкой формы с финишной обработкой. Напечатанный образец после обратного проектирования проверяет сборку, но не подтверждает материал и серийную технологию.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.
Смежное техническое решение
Технический справочник и объем проверки
Редакционное обновление 15 октября 2026 года; независимое утверждение конкретным инженером не заявлено. Применяются договорный чертеж, стандарт и согласованный метод.