
Guía de un vistazo
Para qué sirve esta guía
La microfundición puede sustituir una pieza mecanizada desde bloque, una forja, una estructura soldada, un conjunto de varias piezas u otro proceso de fundición cuando la geometría near-net, la elección de aleación y el mecanizado posterior se diseñan conjuntamente. También puede ser el proceso equivocado cuando la pieza es muy simple, extremadamente grande, dominada por amplias superficies de tolerancia holgada o requerida en una combinación volumen/geometría mejor servida por forja, fundición en arena, fundición a presión, MIM o mecanizado CNC directo.
Esta guía está escrita para compradores, ingenieros de diseño, calidad y desarrollo de proveedores. Se centra en las decisiones que determinan si el proceso será estable y económico en producción, no en una definición académica de la cera perdida.
En China Precision Metal, nuestra ruta actual usa cera perdida con sol de sílice, cubre 3 g–150 kg por pieza, dispone de aproximadamente 150 toneladas/mes de capacidad de fundición y puede continuar con 40+ máquinas CNC, acabado, inspección, verificación de material, END y pruebas de presión/fugas cuando lo exige el plano.
Microfundición en una tabla de decisión
| Pregunta del comprador | La microfundición suele ser atractiva cuando… | Reconsiderar el proceso cuando… |
|---|---|---|
| Geometría | Varios resaltes, nervios, superficies curvas, conductos o funciones pueden integrarse en una sola pieza near-net | La geometría es básicamente un bloque, placa o eje simple que se mecaniza bien desde material estándar |
| Material | Se requieren inoxidables, dúplex, aceros al carbono/aleados, aleaciones resistentes al calor o base níquel | Un material común y una forma muy sencilla favorecen otro proceso de gran volumen |
| Mecanizado | Solo caras, taladros, roscas, asientos y datums críticos necesitan acabado CNC | La mayor parte de la fundición seguiría eliminándose por mecanizado |
| Montaje | La fundición puede eliminar soldaduras, fijaciones o múltiples piezas fabricadas | El conjunto es intencionadamente modular o debe seguir siendo desmontable |
| Volumen | El utillaje puede amortizarse en producción repetitiva o una familia de piezas | La demanda es puntual y la geometría puede producirse directamente sin utillaje |
| Calidad | Verificaciones de material, dimensionales, END y funcionales pueden vincularse a riesgos reales | La especificación exige perfección universal irreal en lugar de aceptación funcional definida |
| Modelo de suministro | Entregas repetidas, HMLV, stock de seguridad o VMI justifican utillaje y controles estables | El diseño cambia tan deprisa que el utillaje quedaría obsoleto antes de validar |
Selección de proceso y fundamentos de fundición
Empezar por la función final, no por la fundición
Las mejores RFQ empiezan identificando lo que debe hacer el componente terminado. Un cuerpo de válvula puede requerir integridad a presión, taladro de vástago, geometría de asiento y alineación de bridas. Una carcasa de bomba puede necesitar cara de sellado controlada, datum de rodamiento y conducto interno. Un componente sanitario puede requerir geometría limpiable y superficie pulida en contacto con producto. Un soporte estructural puede priorizar rigidez, posición de montaje y ensamblaje repetible.
Esos requisitos determinan qué características pueden quedar as-cast y cuáles deben mecanizarse. También determinan dónde END, rugosidad, prueba de presión o trazabilidad reforzada crean valor real.
Un error común es exigir tolerancias estrechas, superficies muy lisas e inspección máxima en todo. Normalmente sube el coste sin mejorar la función. Asigne precisión y verificación a las zonas críticas para la función.
El proceso de cera perdida con sol de sílice, del plano a la pieza terminada
El proceso es una cadena. Un defecto o ambigüedad introducido pronto puede reaparecer después del tratamiento térmico o mecanizado; por eso el comprador debe conocer los principales puntos de control.
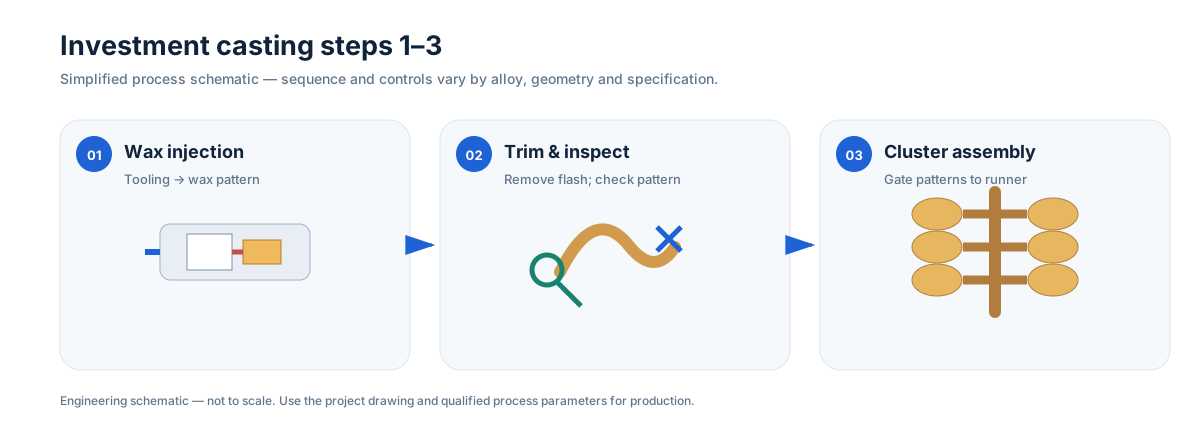
Revisión de plano, DFM y utillaje
El proveedor revisa aleación, geometría, contracción, dirección de desmoldeo, volumen anual previsto, sobremetal, datums, superficies críticas y requisitos de inspección. Es el mejor momento para simplificar una característica difícil o mover precisión de la fundición al CNC.
Producción de patrones de cera
Los patrones reproducen la geometría near-net. El utillaje debe considerar desmoldeo, contracción, control dimensional y posibles machos solubles/inserciones. Calidad y manipulación de la cera afectan a la geometría que después reproduce la cáscara cerámica.
Montaje y sistema de alimentación
Los patrones se montan en un sistema de alimentación. Bebederos y ataques no son solo metal sobrante: controlan entrada, llenado y alimentación durante solidificación. Su ubicación también afecta a corte y esmerilado; por eso las superficies críticas estéticas o funcionales deben considerarse antes de diseñar el árbol.
Construcción de la cáscara cerámica
Ciclos repetidos de inmersión, estucado y secado construyen la cáscara. Debe sobrevivir al descerado, cocción y metal fundido. Cavidades profundas, cerámica atrapada y pasos internos difíciles deben revisarse en DFM, no tratarse como un problema de limpieza al final.
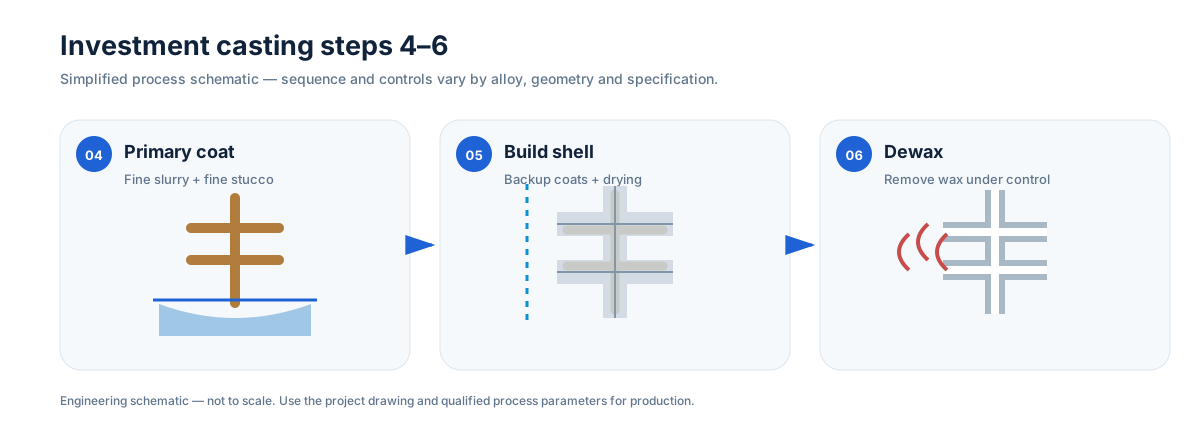
Descerado, cocción, fusión y colada
Se retira la cera, se cuece la cáscara y se funde y vierte la aleación especificada bajo una ruta controlada. Química, práctica de fusión, temperatura de cáscara, condiciones de vertido y solidificación influyen en estructura y sanidad resultantes.
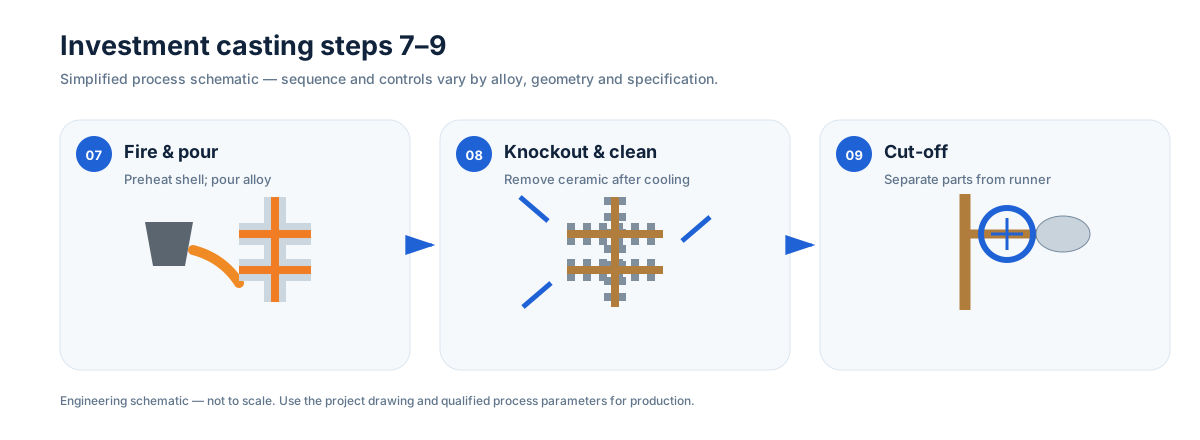
Desmoldeo, corte y acabado
Tras solidificar, se elimina cerámica, se separan piezas del sistema y se funden/esmerilan restos de ataque. Según especificación pueden seguir tratamiento térmico, limpieza, enderezado si está permitido, mecanizado, pulido/pasivado e inspección.
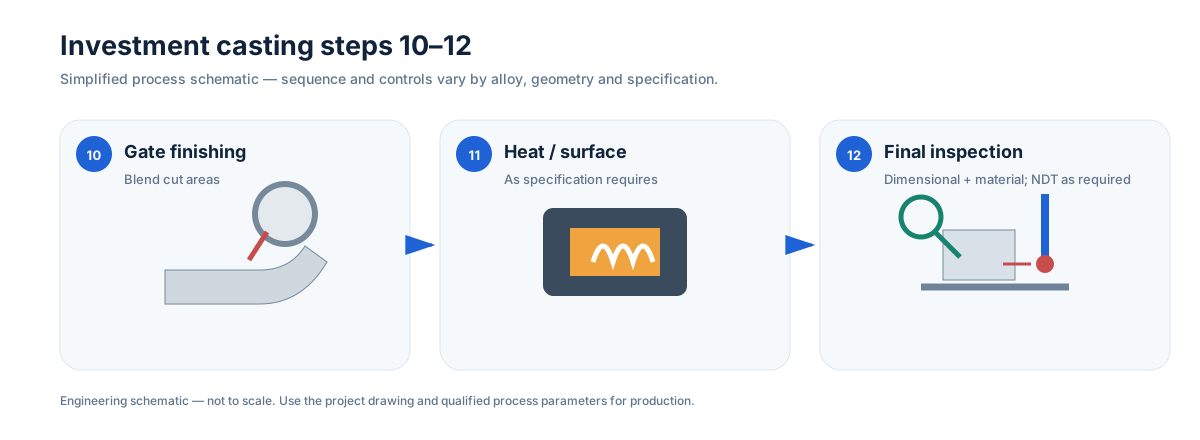
Geometría de diseño: qué hace robusta una fundición
La microfundición admite formas complejas, pero “complejo” no significa ilimitado. La producción estable depende del flujo de metal, resistencia de la cáscara, solidificación y acceso posterior.
Favorecer transiciones graduales
Cambios bruscos entre paredes finas y masas aisladas pueden crear problemas de llenado y solidificación. Use radios y transiciones graduales cuando la función lo permita. El objetivo no es igualar espesores, sino evitar puntos calientes innecesarios y recorridos imposibles.
Usar radios de forma intencionada
Las esquinas internas vivas rara vez son deseables. Los radios mejoran el flujo, reducen concentraciones locales de tensión y hacen utillaje/cáscara más tolerantes. El radio final debe respetar función y espacio disponible.
Pensar en el desmoldeo de la cera
Las características que bloquean mecánicamente el patrón pueden requerir correderas, insertos, machos solubles o utillaje más complejo. Simplificar antes del utillaje suele ahorrar coste inicial y riesgo de mantenimiento a largo plazo.
Integrar funciones solo cuando aporta valor
La microfundición puede combinar resaltes, orejetas, nervios, apoyos y conductos curvos. La integración aporta valor cuando elimina mecanizado, soldadura, montaje o vías de fuga. No integre una función solo porque sea posible si una solución modular es más fácil de mantener o controlar.
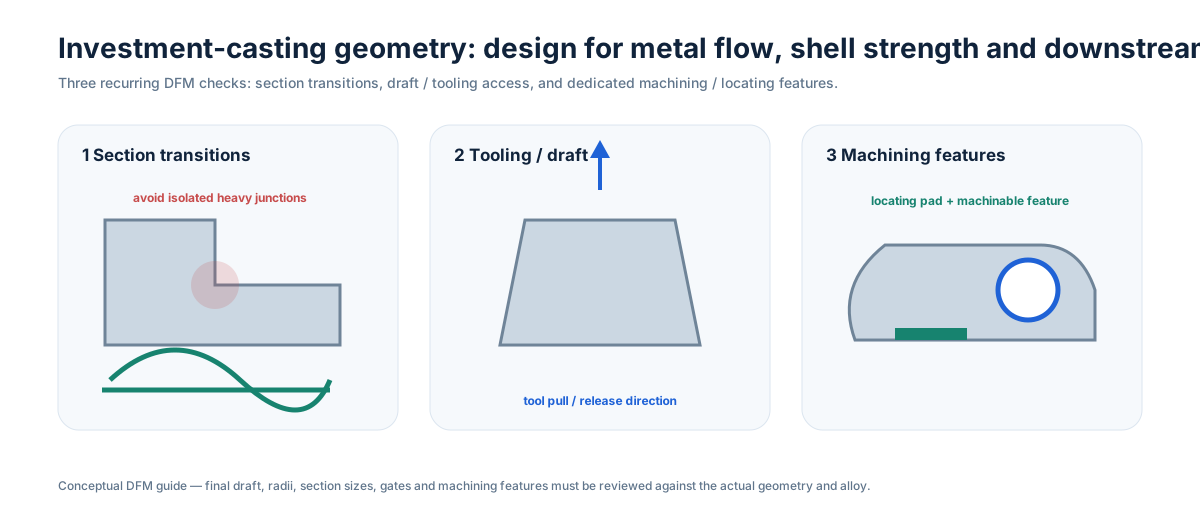
Para detalle geométrico, consulte Guía de diseño de microfundición ↗ y Espesor mínimo de pared ↗.
Espesor de pared y transiciones de sección
No existe un espesor mínimo universal para todas las microfundiciones. La viabilidad depende de fluidez de aleación, longitud total de flujo, superficie, geometría local, condiciones de cáscara, tamaño de pieza y relación entre zonas finas y gruesas.
Evite aplicar un “mínimo” genérico de manual a todas las características. Es mejor identificar:
- las zonas funcionales más finas;
- recorridos largos hacia regiones finas;
- grandes uniones gruesas cerca de paredes finas;
- material local necesario para mecanizado;
- áreas donde el espesor forma parte del límite de presión;
- características donde retirar cerámica/limpiar es difícil.
La guía de espesor mínimo ↗ explica cómo revisarlas antes del utillaje.
Materiales, tolerancias y diseño de fundición a mecanizado
La selección del material forma parte del diseño de proceso
La microfundición suele elegirse porque puede formar aleaciones costosas de mecanizar desde sólido o difíciles de fabricar en geometrías complejas de presión/flujo.
Nuestro alcance actual incluye:
- inoxidables austeníticos;
- grados inoxidables fundidos equivalentes a familias 304/316 cuando se especifican;
- dúplex y superdúplex;
- aceros al carbono y de baja aleación;
- inoxidables endurecibles por precipitación, como aplicaciones clase 17-4PH cuando se especifican;
- aleaciones resistentes al calor;
- familias base níquel.
La elección debe basarse en plano/norma, corrosión, temperatura, resistencia, restricciones de soldadura/reparación, condición térmica, maquinabilidad y verificación. Un nombre comercial por sí solo no basta para una RFQ controlada.
Para dúplex/superdúplex, química, tratamiento térmico, equilibrio de fases, mecanizado y verificación deben planificarse juntos. Consulte Guía dúplex y superdúplex ↗.
Tolerancias dimensionales: separar requisitos as-cast y mecanizados
La microfundición puede mantener buena geometría near-net, pero el plano más económico distingue:
- dimensiones funcionales que requieren CNC;
- dimensiones as-cast controladas que influyen en montaje o setup posterior;
- geometría de referencia/no crítica donde se admite tolerancia mayor.
Las tolerancias dependen de tamaño, geometría, aleación, estrategia de utillaje, datums, comportamiento tras enderezado/tratamiento térmico y capacidad de proceso. Evite un mismo ± estrecho en todas las cotas.
La estrategia de datums es clave. Un plano puede crear una cadena difícil al referir una característica mecanizada a una superficie as-cast inestable. Cuando la función lo permita, cree un sistema de datums mecanizados que pueda establecerse de manera repetible desde la fundición.
Consulte Tolerancias de microfundición ↗.
Sobremetal de mecanizado: no es “metal extra en todas partes”
Debe existir donde el CNC necesita material para limpiar la superficie y establecer la característica final. Un exceso puede causar ciclos más largos, secciones más gruesas, desgaste de herramienta y mayor riesgo de abrir una discontinuidad subsuperficial.
Preguntas útiles:
- ¿Qué superficies deben limpiar al 100 %?
- ¿Qué datum de la fundición localizará el primer setup?
- ¿Qué distorsión local se espera tras tratamiento térmico?
- ¿La superficie mecanizada cruza el límite de presión?
- ¿Puede un resalte o apoyo ofrecer sujeción estable sin convertirse en masa final innecesaria?
- ¿El sobremetal está equilibrado alrededor de un taladro/diámetro y no solo en un lado?
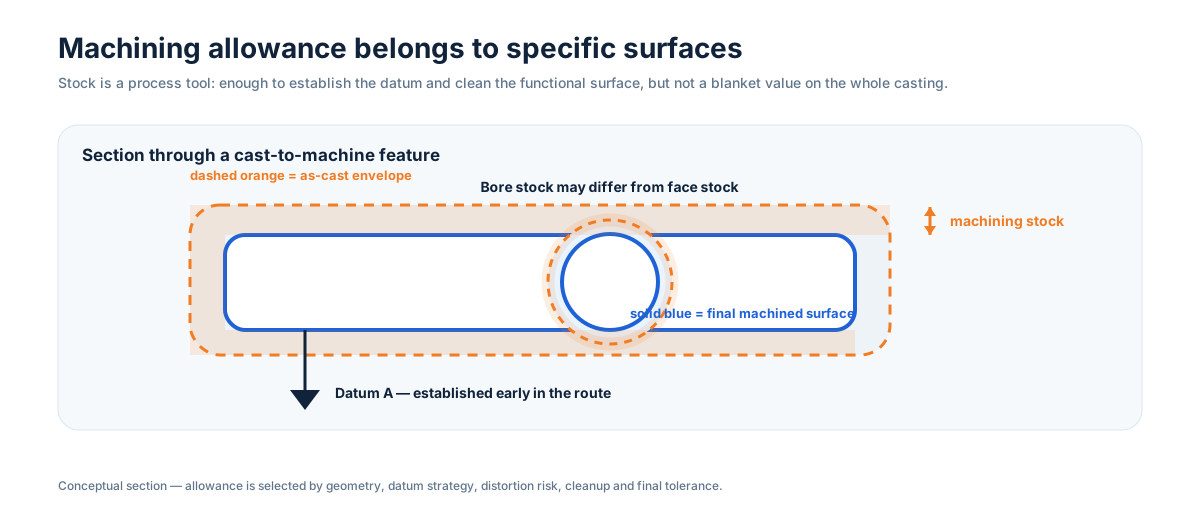
Use Sobremetal de mecanizado ↗ y Diseño de fundiciones para CNC ↗.
Diseño cast-to-machine: una sola ruta, no dos proveedores desconectados
Los componentes de mayor valor rara vez están “terminados” al cortar del árbol. Se vuelven funcionales tras mecanizar taladros, roscas, asientos, caras de sellado, ajustes de rodamientos y datums.
| Tema | Decisión de fundición | Consecuencia de mecanizado |
|---|---|---|
| Apoyos de datum | Geometría estable y accesible | Menos setups inestables y mejor repetibilidad |
| Sobremetal | Material local en funciones críticas | Limpieza suficiente sin ciclos innecesarios |
| Distorsión | Anticipar efectos de tratamiento/sección | Secuenciar setups para retirar material progresivamente |
| Sujeción | Evitar zonas débiles o cosméticas | Sujetar sin marcar ni perder función |
| Límite de presión | Identificar intersecciones con paredes mecanizadas | Situar prueba funcional tras mecanizado relevante |
| Inspección | Definir pronto datums finales | CMM/informes alineados con lógica del plano final |
En nuestras instalaciones, 40+ máquinas CNC cubren torneado, fresado, turn-mill, HMC, VMC y multieje. Esto permite revisar el diseño de la fundición contra la ruta real de mecanizado antes de liberar utillaje.
Estado superficial: as-cast, granallado, mecanizado y pulido son especificaciones distintas
El plano debe distinguir zonas de superficie importantes:
- as-cast / réplica de cáscara;
- granallada o limpiada;
- áreas de suavizado de ataques;
- superficies CNC;
- pulidas mecánicamente;
- pasivadas/electropulidas cuando se especifiquen;
- zonas cosméticas o de contacto con producto.
Un número de rugosidad sin función puede crear trabajo innecesario. Una cara de sellado puede necesitar mecanizado y Ra controlado; una superficie sanitaria pulido progresivo; una exterior no funcional solo un acabado limpio uniforme.
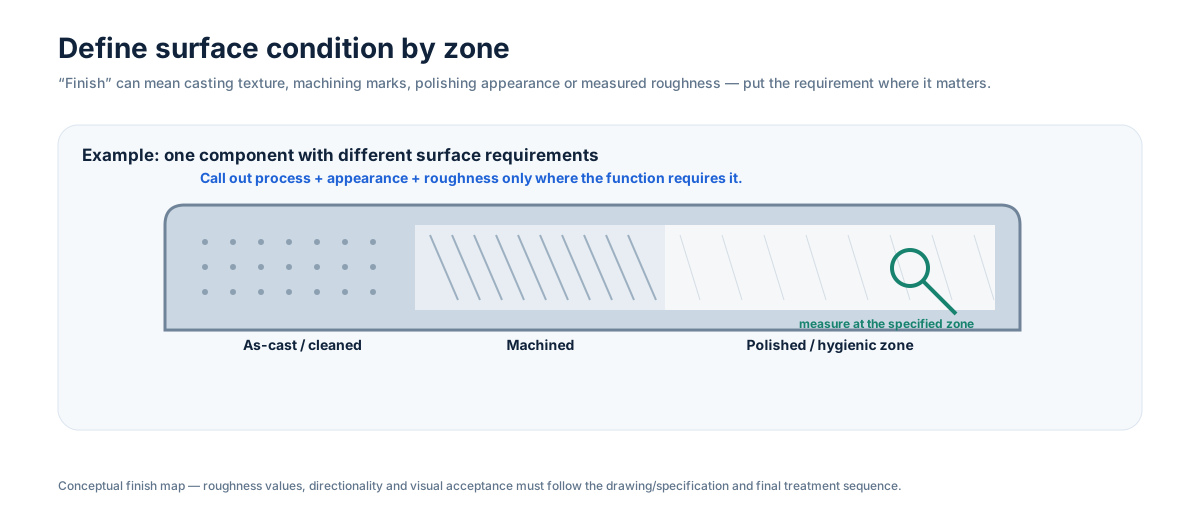
Consulte Acabado superficial de fundición ↗.
El tratamiento térmico debe estar conectado con el plano final
Puede afectar propiedades mecánicas, corrosión, dureza, microestructura y estabilidad dimensional, además de la secuencia de enderezado y mecanizado.
La RFQ debe indicar la condición de material o norma, no solo “tratar según necesidad”. En algunas aleaciones, solución, envejecimiento, alivio de tensiones u otros ciclos son esenciales para las propiedades. En aleaciones críticas frente a corrosión, la ruta térmica puede ser tan importante como la química nominal.
Nuestra página Tratamiento térmico ↗ explica la coordinación de rutas internas y especialistas externos.
Defectos, integridad a presión y control de calidad
Defectos, discontinuidades y criterios de aceptación realistas
La fundición es un proceso metalúrgico. La calidad debe definirse por función, norma y criterios acordados, no por una demanda indefinida de “cero defectos en todas partes”.
Los temas habituales incluyen:
- discontinuidades por contracción;
- indicaciones de gas o inclusiones;
- falta de llenado;
- condiciones superficiales por cáscara/cerámica;
- grietas en caliente;
- distorsión dimensional;
- imperfecciones de corte/esmerilado;
- discontinuidades subsuperficiales expuestas tras mecanizado.
La respuesta correcta no es una inspección universal, sino un plan que vincule diseño, proceso, END y verificación final con la zona crítica.
Reparación, soldadura de reparación e impregnación deben especificarse, no suponerse
Algunas fundiciones permiten reparación localizada; otras la prohíben o restringen en zonas de presión, fatiga, sellado o contacto con producto. El comprador debe declarar la regla en plano o especificación de compra.
Si se permite reparación láser controlada, deben acordarse material, ubicación, procedimiento, acabado posterior y reinspección. Si se considera impregnación para presión, requiere igualmente aprobación explícita y secuencia definida respecto a mecanizado y prueba de fugas.
No descubra diferencias de política durante la aprobación de primera pieza: inclúyalas en la RFQ.
Las fundiciones estancas a presión requieren enfoque de sistema
Un cuerpo de válvula, carcasa de bomba, colector o componente de refrigeración puede pasar inspección dimensional y aun así fugar si el límite de presión no se controla como un sistema.
Preguntas clave:
- ¿Dónde está exactamente el límite de presión?
- ¿Qué superficies mecanizadas lo cruzan?
- ¿Qué fluido y condición de servicio aplican?
- ¿Qué END antes/después de mecanizado?
- ¿Qué prueba de presión/fuga en estado final?
- ¿Se permiten reparación o impregnación?
- ¿Qué criterio de aceptación y frecuencia de muestreo?
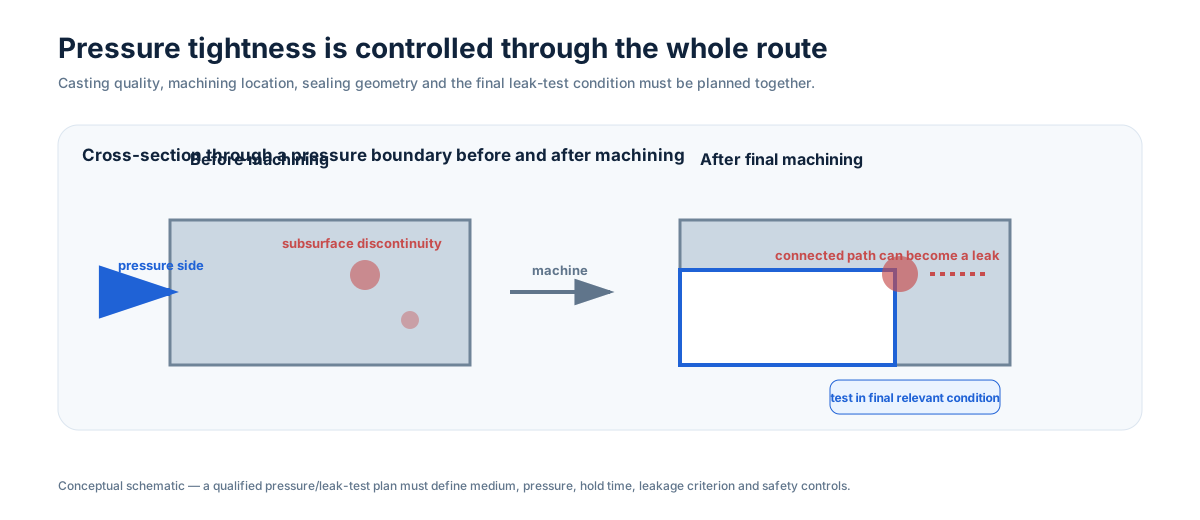
Consulte Componentes fundidos y mecanizados estancos ↗ y Porosidad y estanqueidad ↗.
Planificación de calidad: inspeccionar los riesgos que importan
Un plan eficaz puede combinar:
- verificación química del material;
- registros de tratamiento térmico;
- inspección dimensional e informes CMM;
- comprobación de superficie/rugosidad;
- dureza;
- ferrita u otros controles de condición cuando apliquen;
- penetrantes, ultrasonidos o radiografía según requisito y adecuación;
- pruebas presión/fugas para límites de presión;
- trazabilidad al nivel acordado de lote/colada/documentación.
En China Precision Metal, los recursos principales incluyen CMM Hexagon y Mitutoyo, espectrometría, medición de ferrita y rugosidad, dureza Brinell/Rockwell, pruebas de presión y rutas END coordinadas. Las pruebas especializadas se coordinan cuando están fuera de la rutina interna.
Consulte Calidad e Inspección ↗ y Equipos de inspección ↗.
La primera pieza y la validación deben demostrar la ruta, no solo las dimensiones
Una primera pieza es más útil cuando valida:
- aleación y condición térmica correctas;
- geometría de fundición y sobremetal estables;
- dimensiones y datums críticos;
- condición de superficie funcional;
- END y requisitos de presión/fugas;
- marcado/trazabilidad;
- embalaje y documentación de suministro.
Para programas OEM repetitivos, capture la ruta aprobada para que lotes posteriores no dependan de conocimiento tribal.
Coste, utillaje y modelo de suministro
Factores de coste: dónde se va realmente el dinero
El coste depende de más que del peso. Factores principales:
- complejidad y vida del utillaje;
- complejidad de cera/machos;
- coste y rendimiento de aleación;
- eficiencia de árbol/alimentación;
- dificultad de construcción de cáscara;
- tamaño y rendimiento de colada;
- tratamiento térmico;
- esmerilado/suavizado y requisitos cosméticos;
- tiempo CNC y número de setups;
- END e inspección;
- pruebas de presión;
- riesgo de rechazo/retrabajo creado por especificaciones poco realistas;
- volumen anual y patrón de liberación.
El menor precio de fundición no siempre es el menor coste de pieza terminada. Un mejor diseño near-net puede justificar mayor coste de utillaje o fundición si elimina mecanizado, soldadura, subcomponentes comprados o riesgo de inspección.
Economía del utillaje: prototipo, puente y producción repetitiva
El utillaje diferencia la microfundición del mecanizado desde sólido. La pregunta comercial no es “¿cuesta dinero?”, sino “¿qué valor crea durante la vida esperada del programa?”.
Un componente OEM repetitivo puede justificarlo si reduce retirada de material, setup, fabricación o montaje recurrentes. En prototipos o geometrías que cambian rápido, mecanizado directo o patrones aditivos pueden tener más sentido hasta estabilizar el diseño.
Al pedir cotización, proporcione demanda anual y tamaño esperado de liberación, no solo la primera cantidad de compra.
Los programas HMLV son un modelo operativo diferente
High-mix, low-volume no significa simplemente “poca cantidad”. Implica múltiples referencias activas, distintas revisiones, lotes repetitivos pequeños y más cambios de setup/inspección.
Un proveedor HMLV competente necesita:
- disciplina de planos/revisiones;
- identificación y mantenimiento de utillajes;
- control de útiles y programas;
- programación flexible;
- planes de inspección ligados a cada referencia;
- opciones prácticas de stock/liberación para piezas repetitivas.
Nuestro modelo está pensado para programas industriales HMLV, sin obligar a cada proyecto a comportarse como una fundición commodity de gran volumen.
VMI, JIT y stock pueden separar economía de producción y ritmo de consumo
Un cliente puede consumir 50 piezas al mes mientras el lote económico es 200. Eso no significa que deba recibir las 200 de una vez.
Para programas repetitivos podemos estructurar VMI, stock de seguridad, blanket orders, stock-and-release, Kanban y JIT mediante acuerdos de almacén en Estados Unidos, Europa y China. Min/max, propiedad, previsiones, frecuencia de liberación y reglas de reposición son específicas de cada programa.
Consulte Programas VMI, JIT y Stocking ↗.
Comparar microfundición con procesos alternativos
| Proceso | Suele ser fuerte cuando | Puntos de atención |
|---|---|---|
| Microfundición | Geometría near-net compleja, aceros/aleaciones altas, funciones integradas, volumen repetitivo moderado, cast-to-machine | Utillaje, plazo de proceso, necesidad de diseñar para fundición y acabado |
| CNC desde sólido | Bajo compromiso de utillaje, prototipos, geometría simple/media, características finales muy precisas | Mucha retirada, ciclos largos en formas complejas, desperdicio caro de aleación |
| Forja | Alta demanda estructural, geometría favorable, volumen repetitivo | Limitaciones de forma, puede quedar mucho mecanizado |
| Fundición en arena | Piezas grandes, utillaje barato, amplio rango | Superficie/detalle más grueso y a menudo más mecanizado |
| Fundición a presión | Gran volumen no ferroso y ciclos rápidos | Alta inversión de utillaje, límites de aleación/proceso |
| MIM | Piezas muy pequeñas y complejas a volumen significativo | Ventana de tamaño/material/proceso y economía de utillaje |
| Fabricación/soldadura | Estructuras grandes, chapa/placa/tubo, flexibilidad | Distorsión, vías de fuga, múltiples componentes y mano de obra |
Para comparar cinco rutas, consulte Microfundición vs forja vs CNC vs MIM vs fundición a presión ↗.
Calificación de proveedores y preparación de RFQ
Calificación de proveedor: preguntas que merece la pena hacer
- ¿Qué proceso de microfundición se usa para esta aleación/geometría?
- ¿Cuál es el rango realista de peso y capacidad?
- ¿Qué operaciones son internas y cuáles externas controladas?
- ¿Cómo se verifican química y tratamiento térmico?
- ¿Cómo se controlan utillaje, patrones de cera y revisiones?
- ¿Cómo se integra el mecanizado en el plan de fundición?
- ¿Qué recursos CMM/material/END/presión están disponibles?
- ¿Cómo se documentan primeras piezas y cambios de proceso?
- ¿Cómo se gestionan no conformidades y reparaciones permitidas?
- ¿Puede soportar HMLV repetitivo, VMI, JIT o second-source?
- ¿Puede mostrar piezas reales similares en geometría/dificultad?
- ¿La ruta cotizada se basa en la pieza terminada, no solo en la fundición bruta?
Nuestra página Calificación de proveedores ↗ consolida fabricación, QMS, inspección y programas de suministro.
Qué incluir en una RFQ de microfundición
Envíe:
- modelo 3D nativo;
- plano 2D controlado y revisión;
- grado y norma de material;
- volumen anual y tamaño de lote/liberación esperado;
- dimensiones críticas, datums y GD&T;
- superficies a mecanizar;
- rugosidad/pulido por zona;
- tratamiento térmico y dureza;
- tipo, alcance y criterio END;
- método de prueba presión/fuga, presión, medio, tiempo y aceptación;
- permisos/prohibiciones de soldadura de reparación e impregnación;
- trazabilidad, CoC, certificados e informes;
- embalaje/limpieza;
- objetivo de sourcing: nuevo diseño, reducción de coste, segunda fuente, apoyo a reshoring o exceso de capacidad;
- VMI/JIT/stock de seguridad si importa el suministro repetitivo.
Errores comunes de RFQ que ralentizan la cotización
Enviar solo un STEP
El 3D define geometría, pero normalmente no tolerancias, norma de material, acabado, pruebas, trazabilidad ni volumen anual.
Enviar solo un PDF 2D
El plano puede no contener toda la geometría compleja necesaria para DFM. Envíe 2D y 3D cuando existan.
Aplicar la misma tolerancia estrecha en todo
Oculta qué dimensiones importan y hace que el proveedor valore riesgo, no función.
Decir “sin porosidad” sin zona funcional
Identifique límites de presión, superficies de sellado e intersecciones de mecanizado críticas.
Pedir precio unitario sin cantidad anual
Utillaje, setup, lote y modelo de suministro dependen del programa, no solo del primer PO.
Definir prueba de fugas sin criterio
“Prueba de fugas requerida” es incompleto. Defina medio, presión/vacío, tiempo, pérdida/tasa permitida o criterio visual, y momento del proceso.
Resumen de capacidades de China Precision Metal
| Capacidad | Alcance publicado actual |
|---|---|
| Microfundición | Cera perdida con sol de sílice |
| Peso de pieza | 3 g–150 kg |
| Capacidad de fundición | Aproximadamente 150 t/mes |
| Materiales | Inoxidables, dúplex, carbono/aleados, resistentes al calor y base níquel según plano/norma |
| CNC | 40+ máquinas; torneado, fresado, turn-mill, HMC, VMC, 3/4/5 ejes |
| Acabado | Acabado mecánico, pulido, granallado, pasivado/electropulido cuando se especifique |
| Inspección | CMM, química/material, dureza, rugosidad, ferrita y END coordinado |
| Validación funcional | Pruebas hidrostáticas/neumáticas de presión/fugas cuando se especifiquen |
| Modelo de suministro | Prototipo-a-repetición, HMLV, second source, blanket order, stock, VMI/JIT |
Son capacidades de empresa, no límites universales. La viabilidad final depende del plano, aleación, geometría, cantidad y aceptación.
Cómo usar el resto de esta biblioteca técnica
Use esta guía como punto de partida y profundice solo donde la pieza lo requiera:
- Proceso de microfundición ↗
- Guía de diseño ↗
- Tolerancias ↗
- Espesor mínimo ↗
- Sobremetal de mecanizado ↗
- Acabado superficial ↗
- Porosidad y estanqueidad ↗
- Diseño de fundiciones para CNC ↗
- Componentes fundidos y mecanizados estancos ↗
- Dúplex y superdúplex ↗
FAQ del comprador y siguiente paso
Preguntas frecuentes
¿La microfundición es solo para piezas pequeñas?
No. Tamaño y peso prácticos dependen de fundición y geometría. Nuestro rango publicado es 3 g–150 kg, pero el plano sigue determinando viabilidad.
¿Elimina el mecanizado CNC?
A veces lo reduce mucho; rara vez lo elimina en piezas con taladros precisos, roscas, asientos, caras de sellado o datums controlados. El mejor diseño usa fundición para la forma near-net y CNC para interfaces funcionales.
¿Siempre es más barata que mecanizar desde bloque?
No. Es atractiva cuando utillaje y fundición ahorran suficiente mecanizado, material, fabricación o montaje repetitivo durante el programa. Piezas simples de bajo volumen pueden seguir siendo mejores para mecanizado directo.
¿Pueden fundirse piezas estancas a presión?
Sí, pero la integridad debe tratarse como un sistema de diseño, sanidad de fundición, mecanizado, superficies de sellado, END cuando corresponda y prueba de fuga/presión definida en el estado final.
¿Cuándo pedir feedback DFM?
Antes de liberar utillaje. Es cuando geometría, sobremetal, datums, ataques, zonas de acabado e inspección todavía pueden cambiarse económicamente.
¿Cuál es la forma más rápida de obtener una cotización útil?
Envíe plano 2D + modelo 3D + material + cantidad anual + requisitos críticos. Para piezas con presión o alto acabado, incluya a la vez los criterios funcionales.
Clave para la RFQ
La microfundición funciona mejor cuando comprador y proveedor definen juntos la ruta del componente terminado: fundir la geometría que se beneficia del near-net, mecanizar solo interfaces que necesitan precisión, inspeccionar los riesgos reales de servicio y estructurar utillaje/lote/stock alrededor del programa anual real.
Envíe plano controlado y modelo 3D a info@chinaprecisionmetal.com para una revisión DFM de fundición + mecanizado.