完成部品から逆算するロストワックス鋳造ルート
シリカゾル・ロストワックス法で、小型精密部品から大型産業鋳造品まで対応します。 材料はステンレス、炭素鋼、合金鋼、二相ステンレス、耐熱鋼、ニッケル基合金を含みます。
金型方向、湯流れ、加工代、位置決め、重要面、検査アクセスを完成部品の視点で検討してから工程を確定します。
調達チーム向け能力クイックリファレンス
| 購買側の確認事項 | 現在の能力 / 確認先 |
|---|---|
| 部品重量 | 3 g–150 kg |
| 鋳造能力 | 約150 t/月 |
| 合金群 | ステンレス、二相、炭素/低合金、耐熱、ニッケル基。正確な鋼種は図面/規格による |
| 後工程加工 | 40台超のCNC:旋削、フライス、turn-mill、HMC、VMC、多軸 |
| 仕上げ・検証 | 機械仕上げ、指定時のパッシベーション/電解研磨、寸法、材料、NDT、圧力/リーク |
| 生産モデル | 試作から反復、HMLV、適切な場合の計画供給・在庫 |
形状限界の初期検討には、鋳造公差、最小肉厚、加工代を参照してください。最終可否は図面と合金ごとに判断します。
代表的な生産工程
- 図面・3Dモデルレビュー
- 金型・ワックス計画
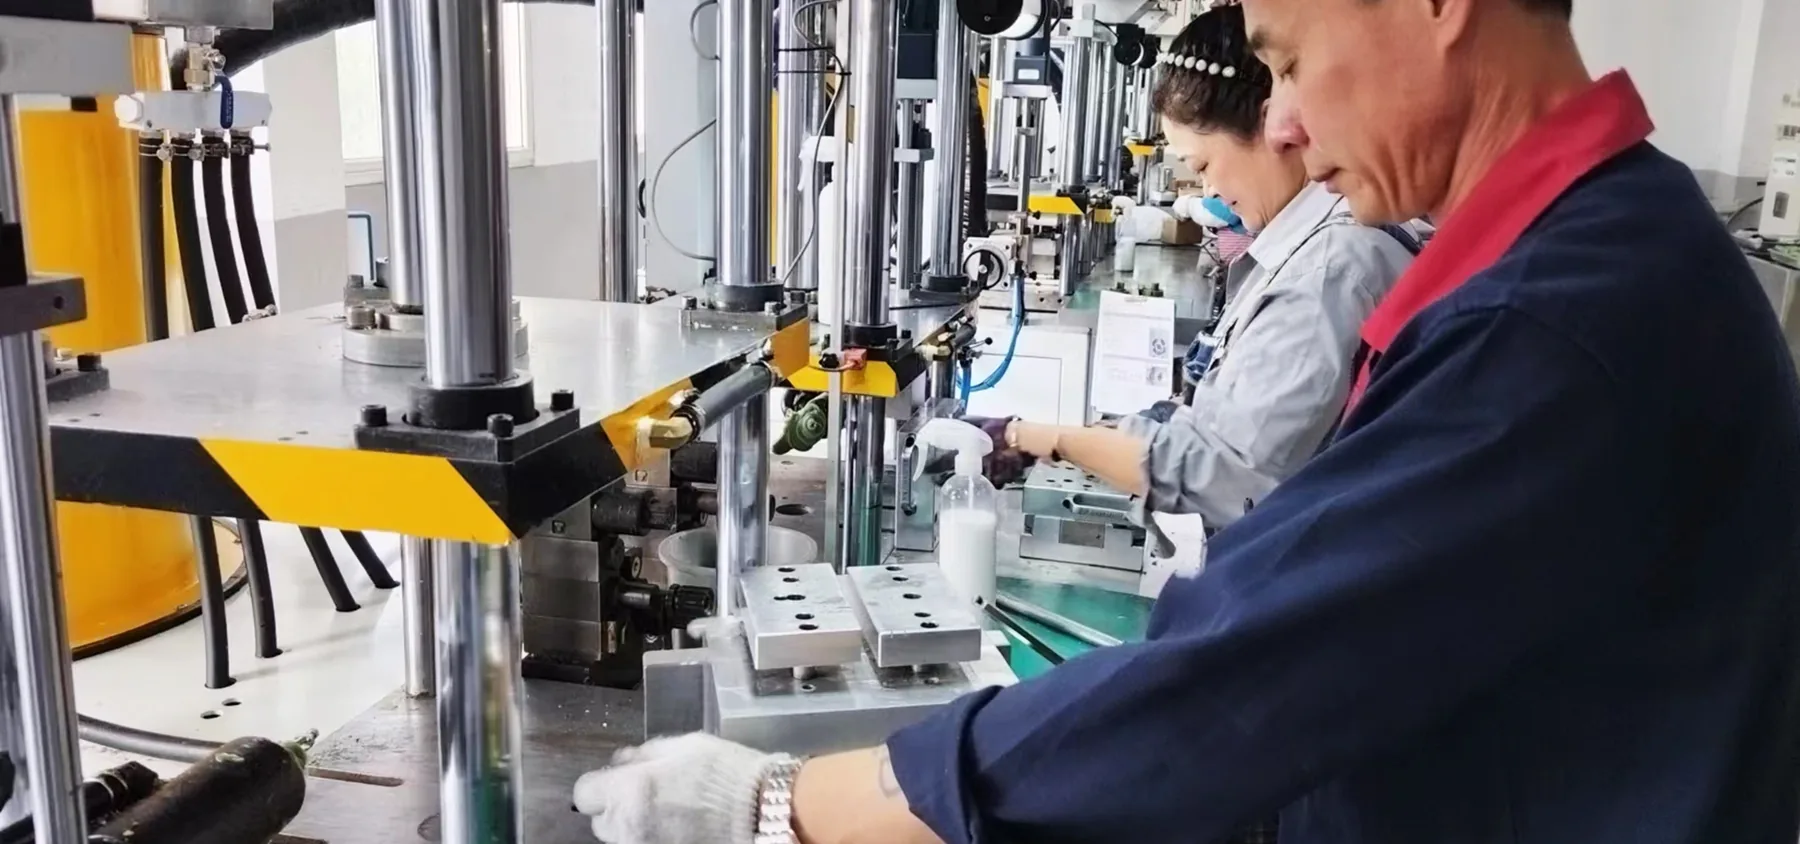
- ワックス組立とセラミックシェル形成
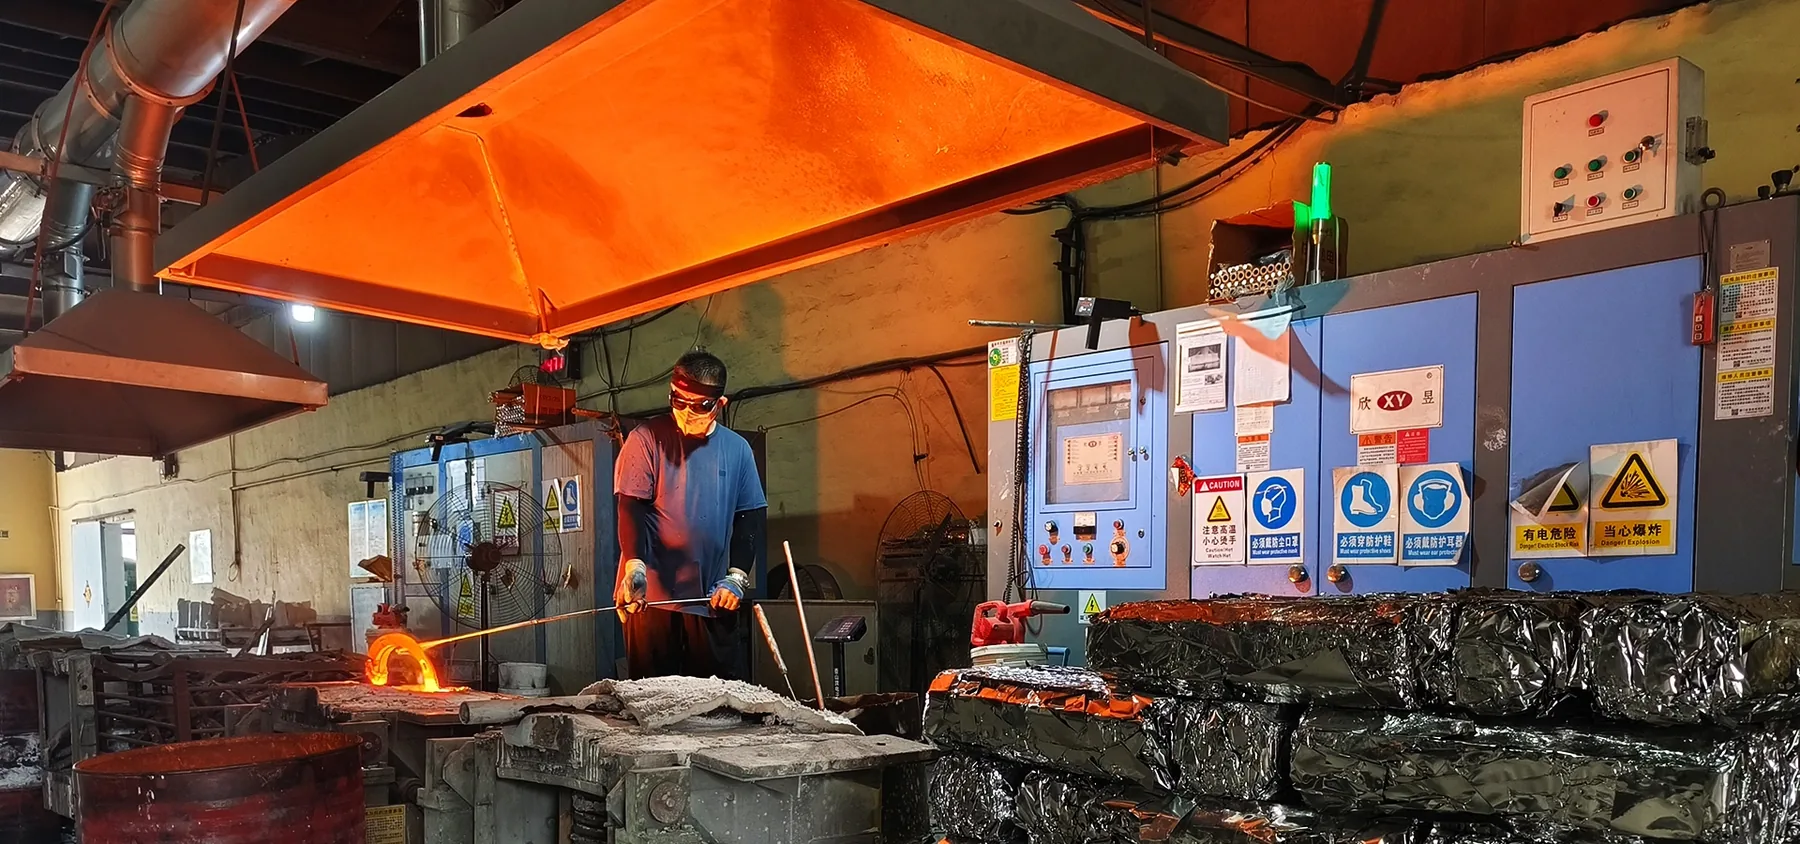
- 脱ろう、焼成、溶解
- 注湯、シェル除去、切断
- 必要に応じ熱処理・洗浄
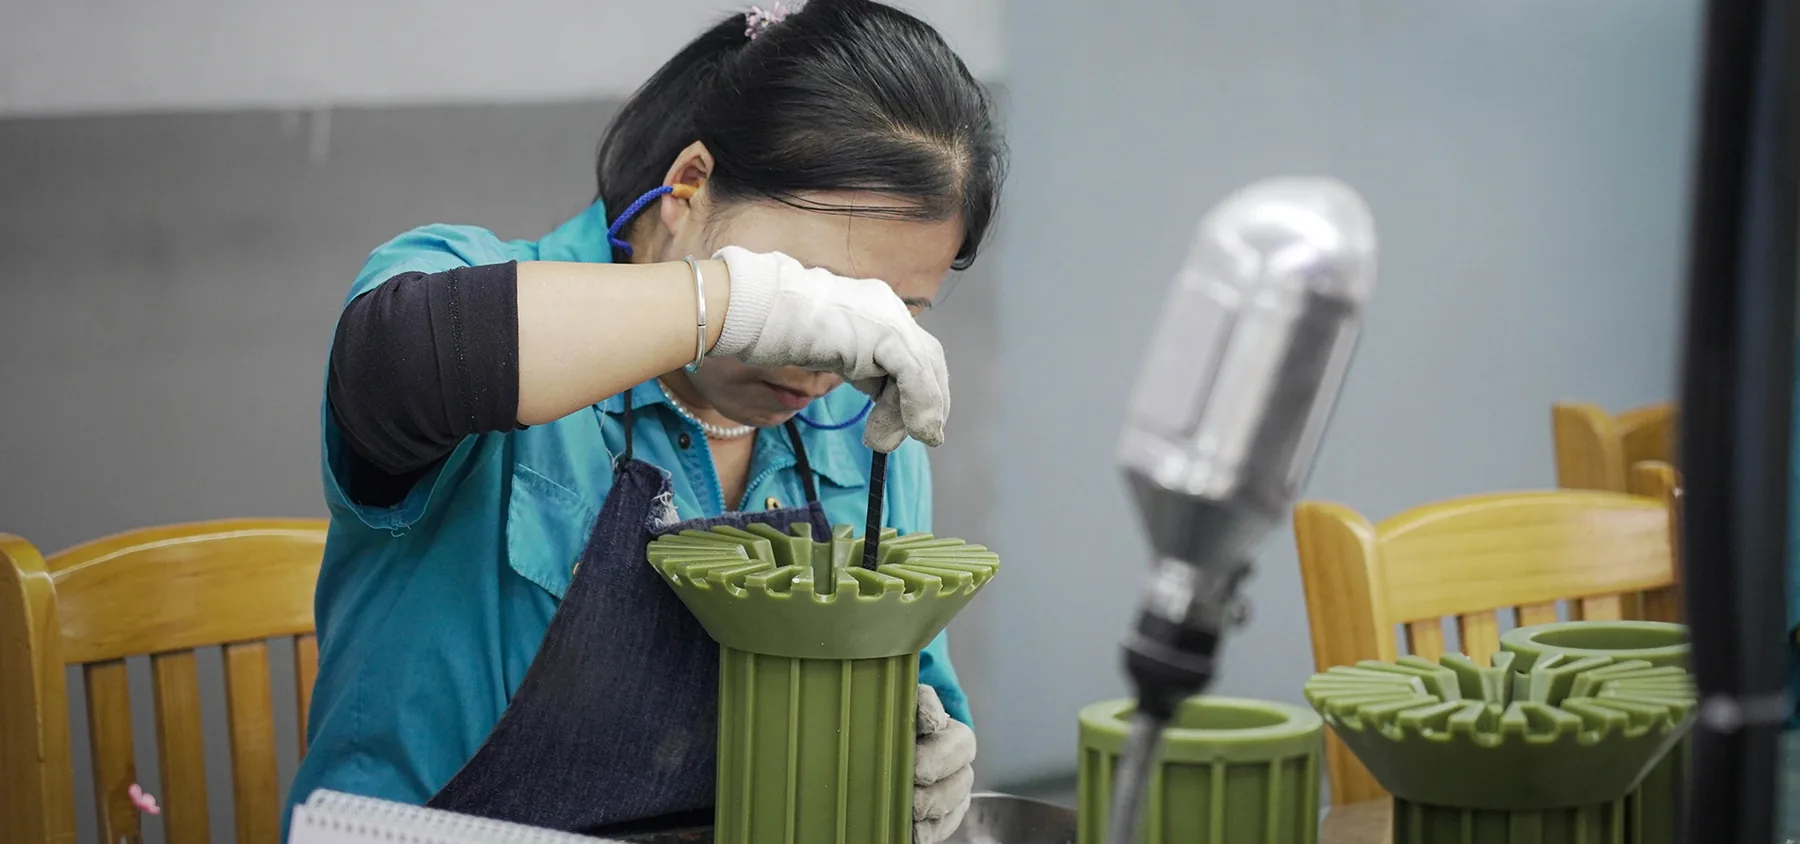
- 機械加工、表面仕上げ、検査
規格が許可する場合の管理補修
局部的な鋳造不連続や後工程損傷は、材料、図面、適用規格、顧客要求が補修を許可する場合のみレーザー溶接で補修できることがあります。 補修部は仕上げ後、合意した基準で再検査します。
禁止領域、承認、文書化要求はRFQに明記し、圧力、シール、疲労重要部は補修可能と推定しません。
ロストワックス鋳造が価値を生む領域
- 複雑な外部・内部形状
- 一体化したボス、ラグ、リブ、流路
- 耐食・高合金材料
- 鋳肌形状と加工インターフェースの組合せ
- 溶接や多部品組立を減らしたい案件
検査計画
材料確認、寸法、浸透探傷、超音波などを図面とサービスリスクに応じて設定します。圧力境界部品では、圧力壁やシール面を確立する加工後など、適切な完成状態で圧力/リーク試験を行います。
見積前の設計レビュー
最終可否は合金、肉厚遷移、形状、公差、表面要求、年間数量に依存します。2D図面と3Dモデルを送り、鋳造と加工を一つのルートとして確認してください。
顧客事例:鍛造からロストワックス鋳造へ
デンマークの顧客では、技術・実現性レビュー後に量産部品を鍛造からロストワックス鋳造へ変更し、その案件の完成部品コストを約30%削減しました。すべての転換に当てはまる一般保証ではありません。事例を見る