Trasa odlewania planowana wokół gotowej części
Stosujemy proces traconego wosku z zolą krzemionkową dla małych precyzyjnych części i dużych odlewów przemysłowych ze stali nierdzewnej, węglowej i stopowej, duplex, stali żaroodpornych oraz stopów niklu.
Projekt oceniamy jako gotowy komponent: kierunek oprzyrządowania, układ wlewowy, naddatki, bazy, powierzchnie krytyczne i dostęp do kontroli analizujemy przed zamrożeniem trasy.
Szybka referencja dla zespołu sourcingu
| Pytanie kupującego | Obecna zdolność / gdzie potwierdzić |
|---|---|
| Masa części | 3 g–150 kg |
| Zdolność odlewnicza | Około 150 t/miesiąc |
| Rodziny stopów | Nierdzewne, duplex, węglowe/niskostopowe, żaroodporne i niklowe; dokładny gatunek wg rysunku/normy |
| Obróbka dalsza | 40+ CNC: toczenie, frezowanie, turn-mill, HMC, VMC i wieloosiowa |
| Wykończenie i weryfikacja | Wykończenie mechaniczne, pasywacja/elektropolerowanie gdy określone, wymiarowa, materiałowa, NDT i ciśnienie/szczelność |
| Model produkcji | Prototyp do serii, HMLV oraz planowane dostawy/zapas, gdy odpowiednie |
Dla ograniczeń geometrycznych użyj jako punktu startowego przewodników: tolerancje, minimalna grubość ścianki i naddatek. Ostateczna wykonalność zależy od rysunku i stopu.
Typowa sekwencja produkcji
- Przegląd rysunku i modelu 3D
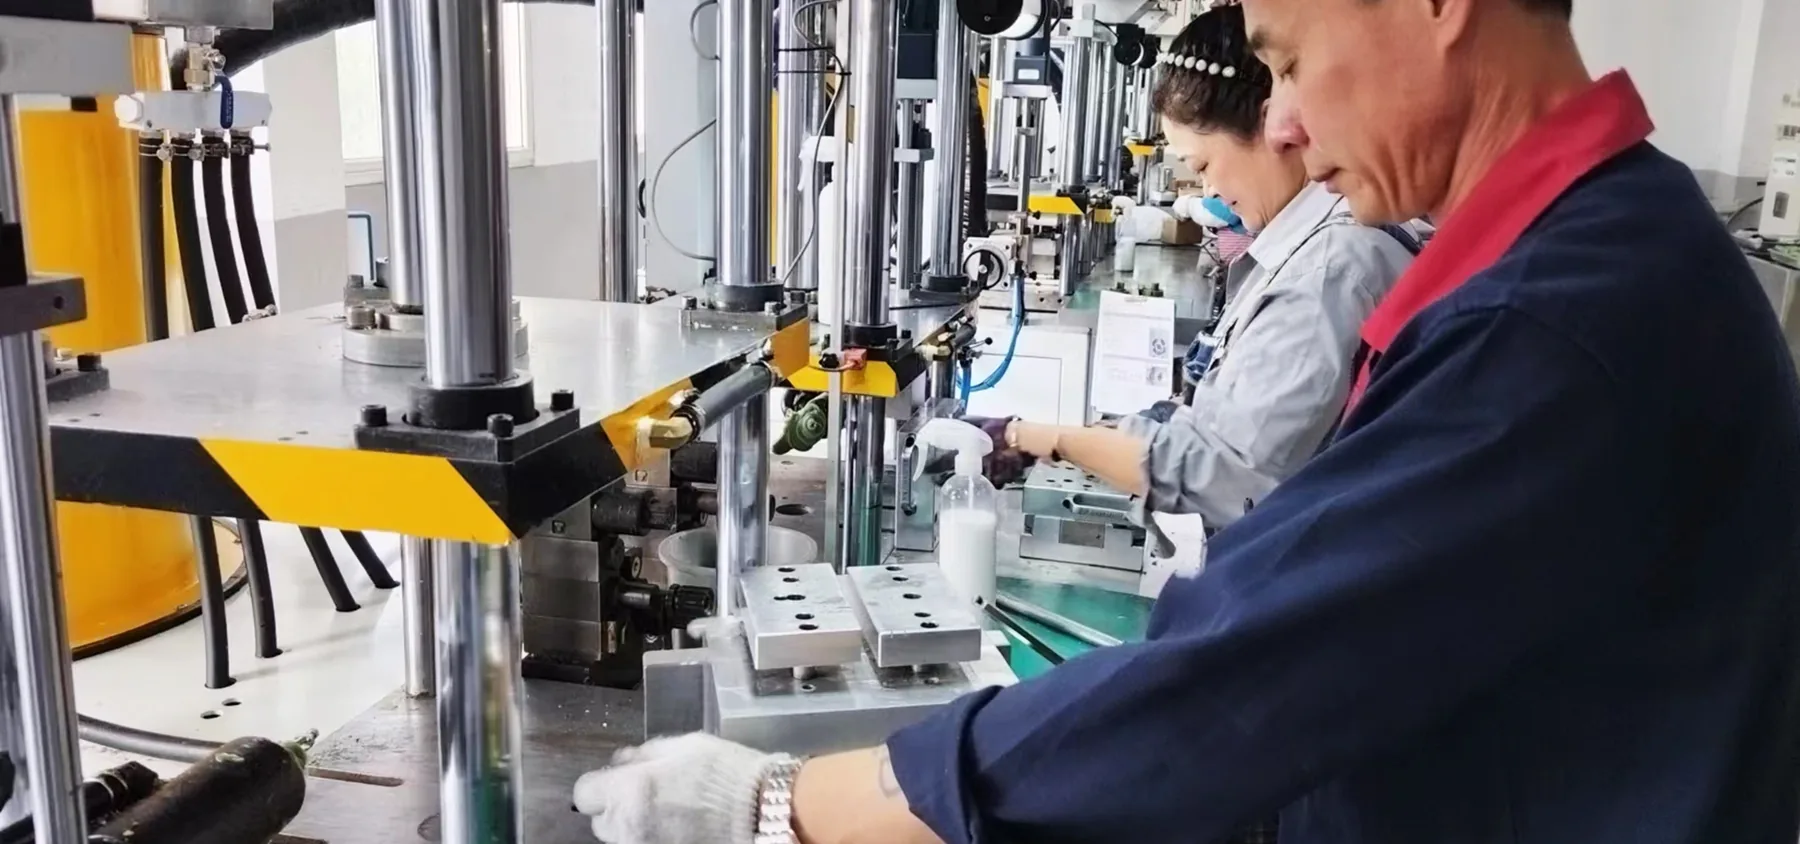
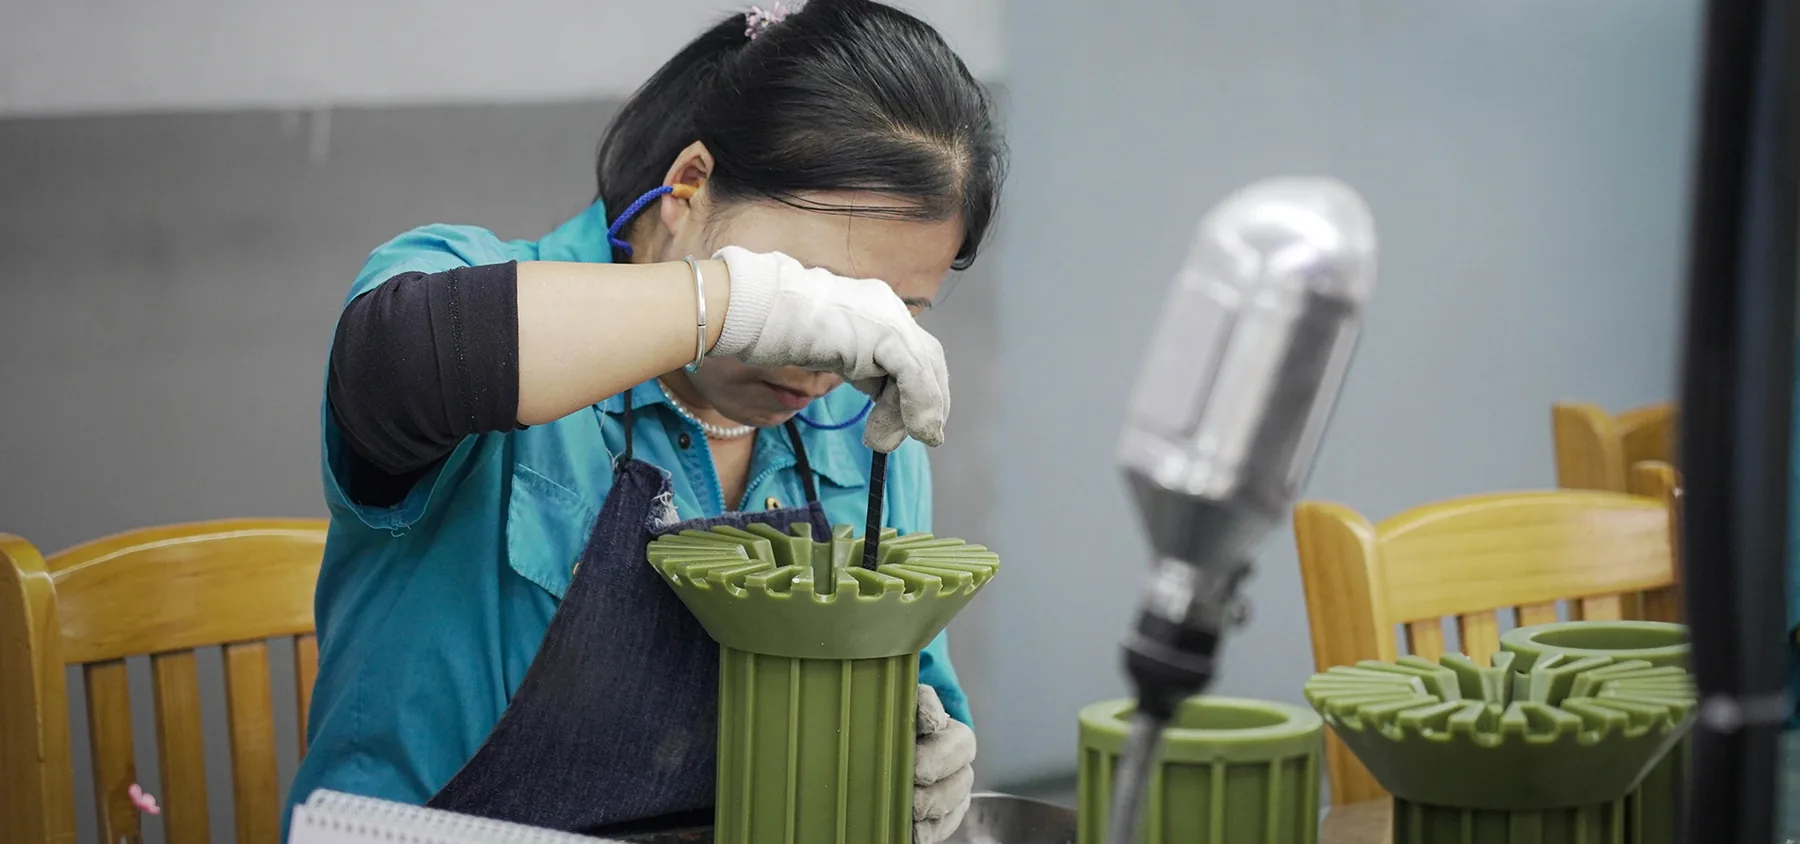
- Planowanie oprzyrządowania i wzorca woskowego
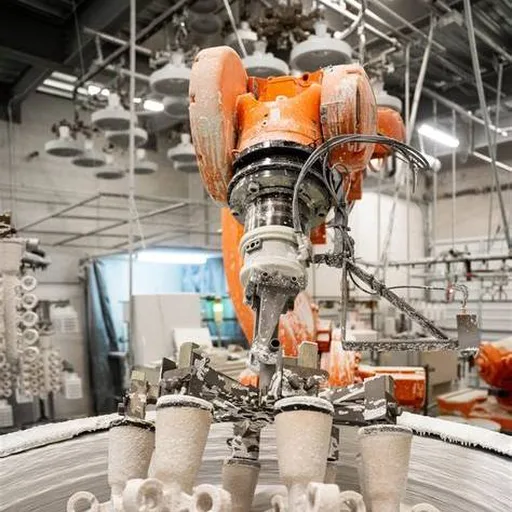
- Montaż wosków i budowa skorupy ceramicznej
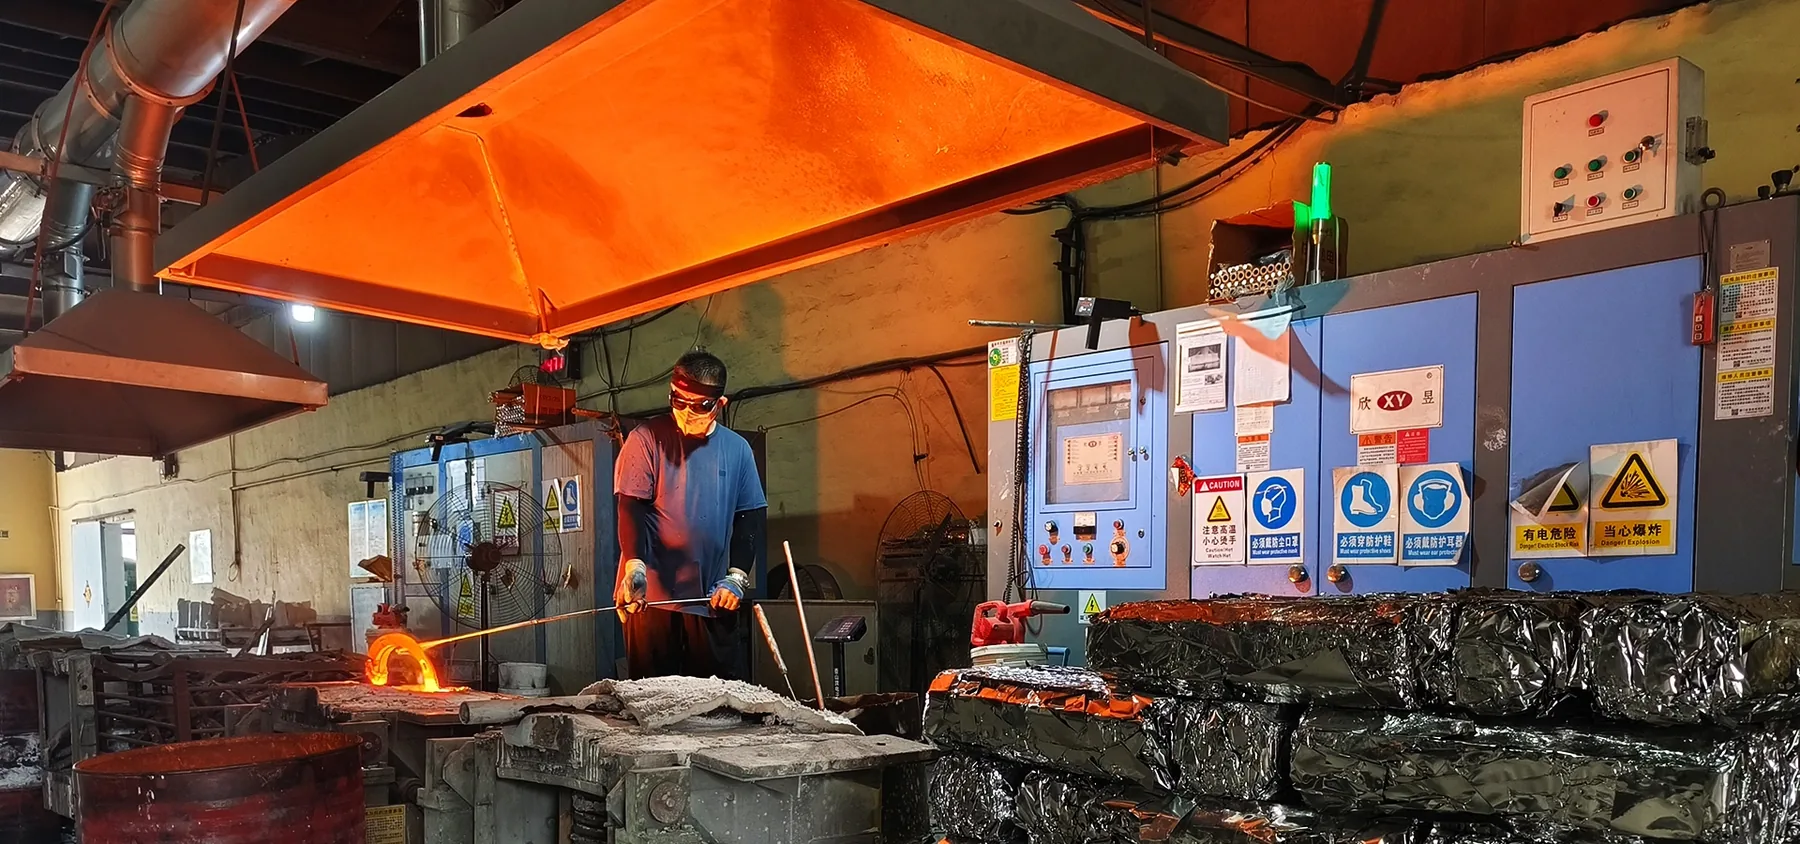
- Wytapianie wosku, wypalanie i topienie stopu
- Zalewanie, wybijanie i odcinanie
- Obróbka cieplna i czyszczenie w razie potrzeby
- Obróbka CNC, wykończenie i kontrola
Kontrolowana naprawa, gdy zezwala specyfikacja
Lokalne nieciągłości lub uszkodzenia w dalszym procesie mogą czasem być naprawione laserowo wyłącznie gdy materiał, rysunek, obowiązująca specyfikacja i wymagania klienta dopuszczają naprawę. Obszar jest wykańczany i ponownie kontrolowany.
Ograniczenia, strefy zakazu oraz wymagana zgoda/dokumentacja powinny być w RFQ; strefy ciśnieniowe, uszczelniające i zmęczeniowe nie są domyślnie naprawialne.
Gdzie odlewanie precyzyjne tworzy wartość
- złożona geometria zewnętrzna i wewnętrzna;
- zintegrowane bossy, uchwyty, żebra i kanały;
- materiały odporne na korozję i wysokostopowe;
- połączenie powierzchni as-cast z interfejsami obrabianymi;
- ograniczenie spawów lub konstrukcji wieloczęściowych.
Planowanie kontroli
Weryfikację materiału, kontrolę wymiarową, penetracyjną, ultradźwiękową i inne NDT przypisuje się według rysunku i ryzyka. Dla granicy ciśnieniowej próba ciśnienia/szczelności jest wykonywana w odpowiednim stanie końcowym, zwykle po operacjach tworzących ściankę lub interfejs uszczelniający.
Przegląd konstrukcji przed wyceną
Wykonalność zależy od stopu, przejść grubości, geometrii, tolerancji, powierzchni i rocznego wolumenu. Prześlij rysunek 2D i model 3D, aby odlewanie i obróbkę ocenić wspólnie.
Wynik klienta: z kucia na odlew precyzyjny
Duński klient po przeglądzie technicznym przeniósł część produkcyjną z kucia na odlewanie precyzyjne, obniżając koszt gotowej części o około 30% w tym projekcie. To wynik konkretnego programu, nie ogólna gwarancja. Zobacz case study