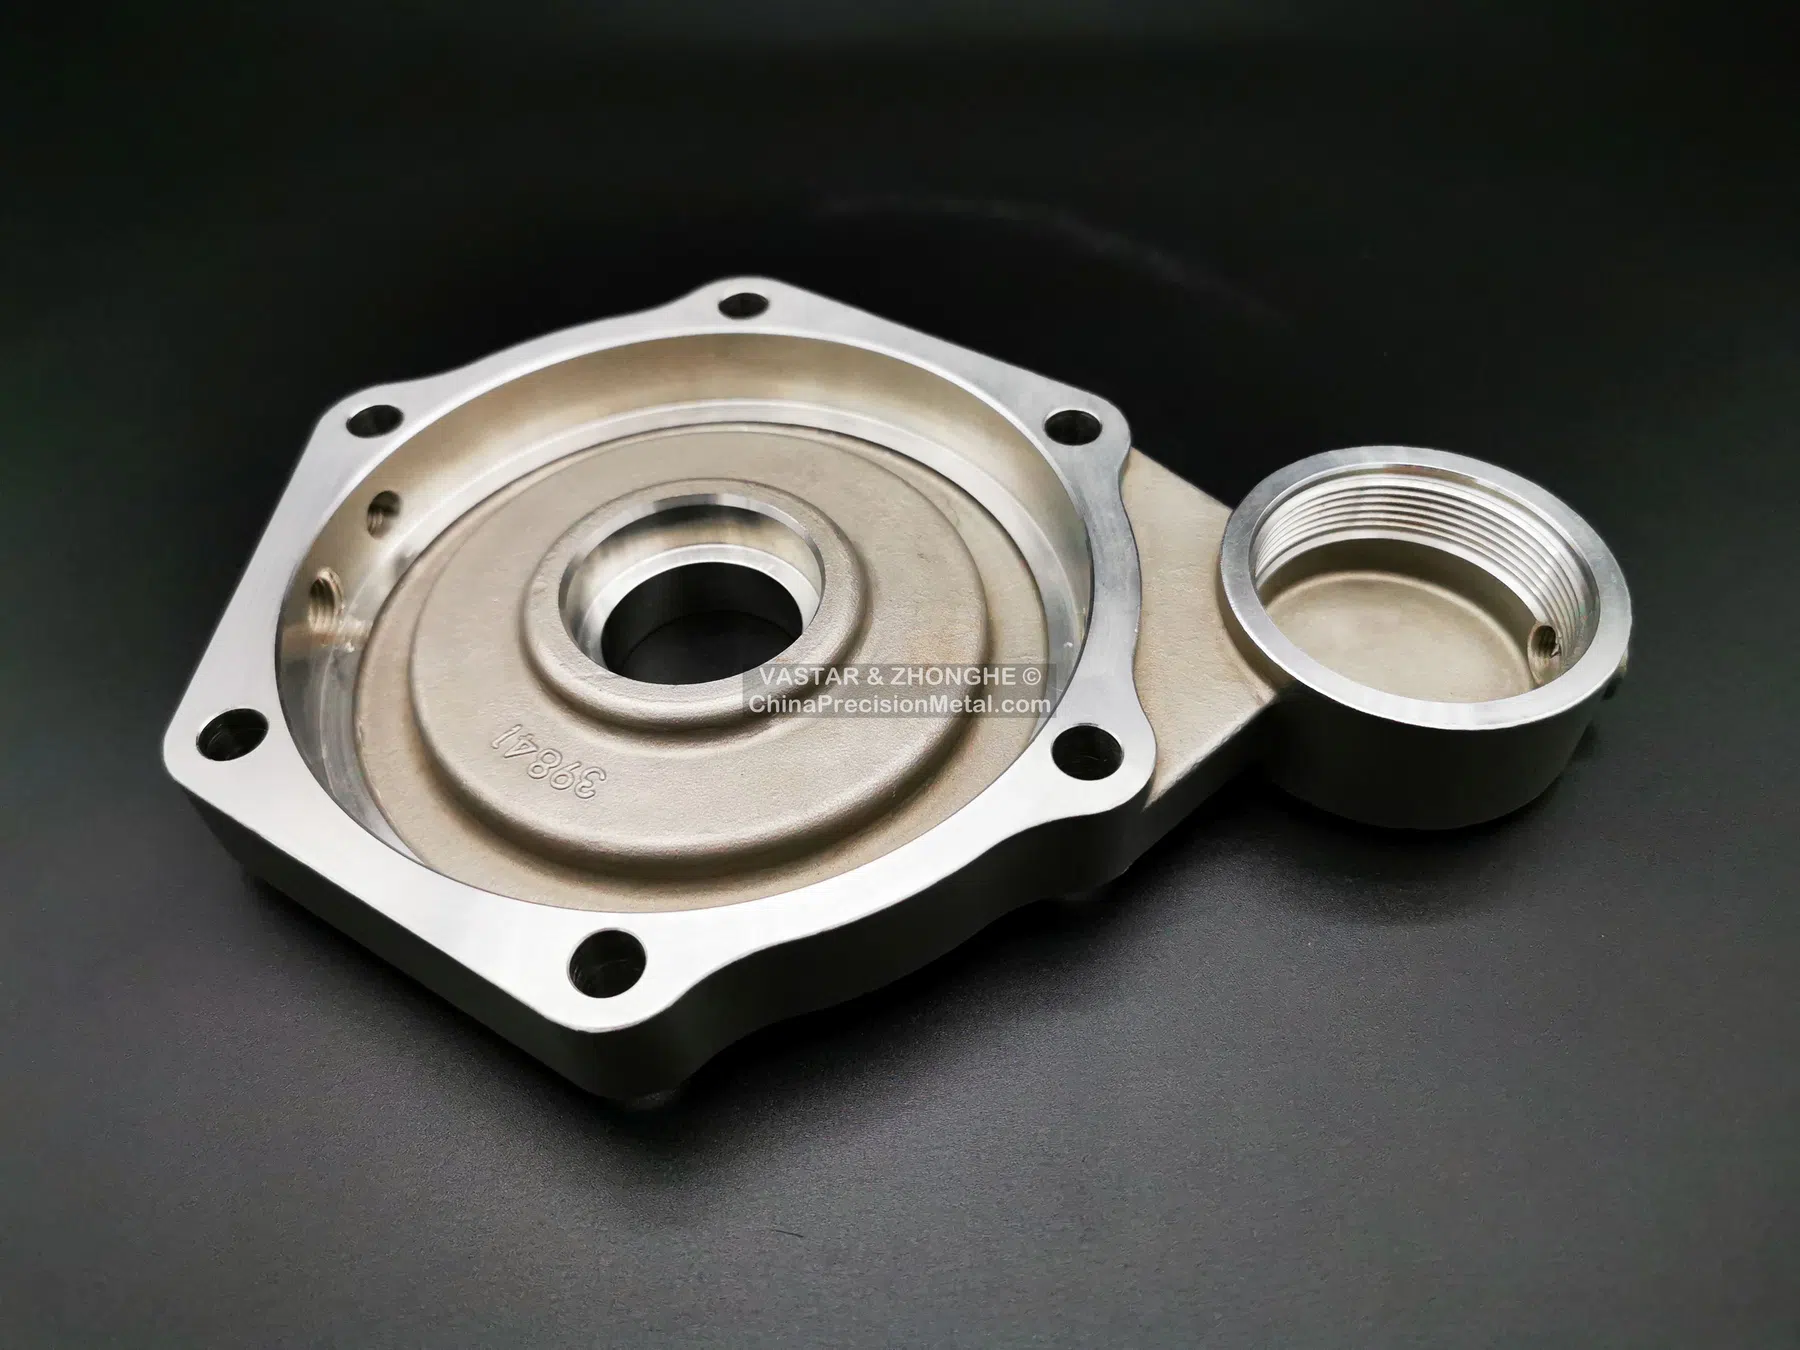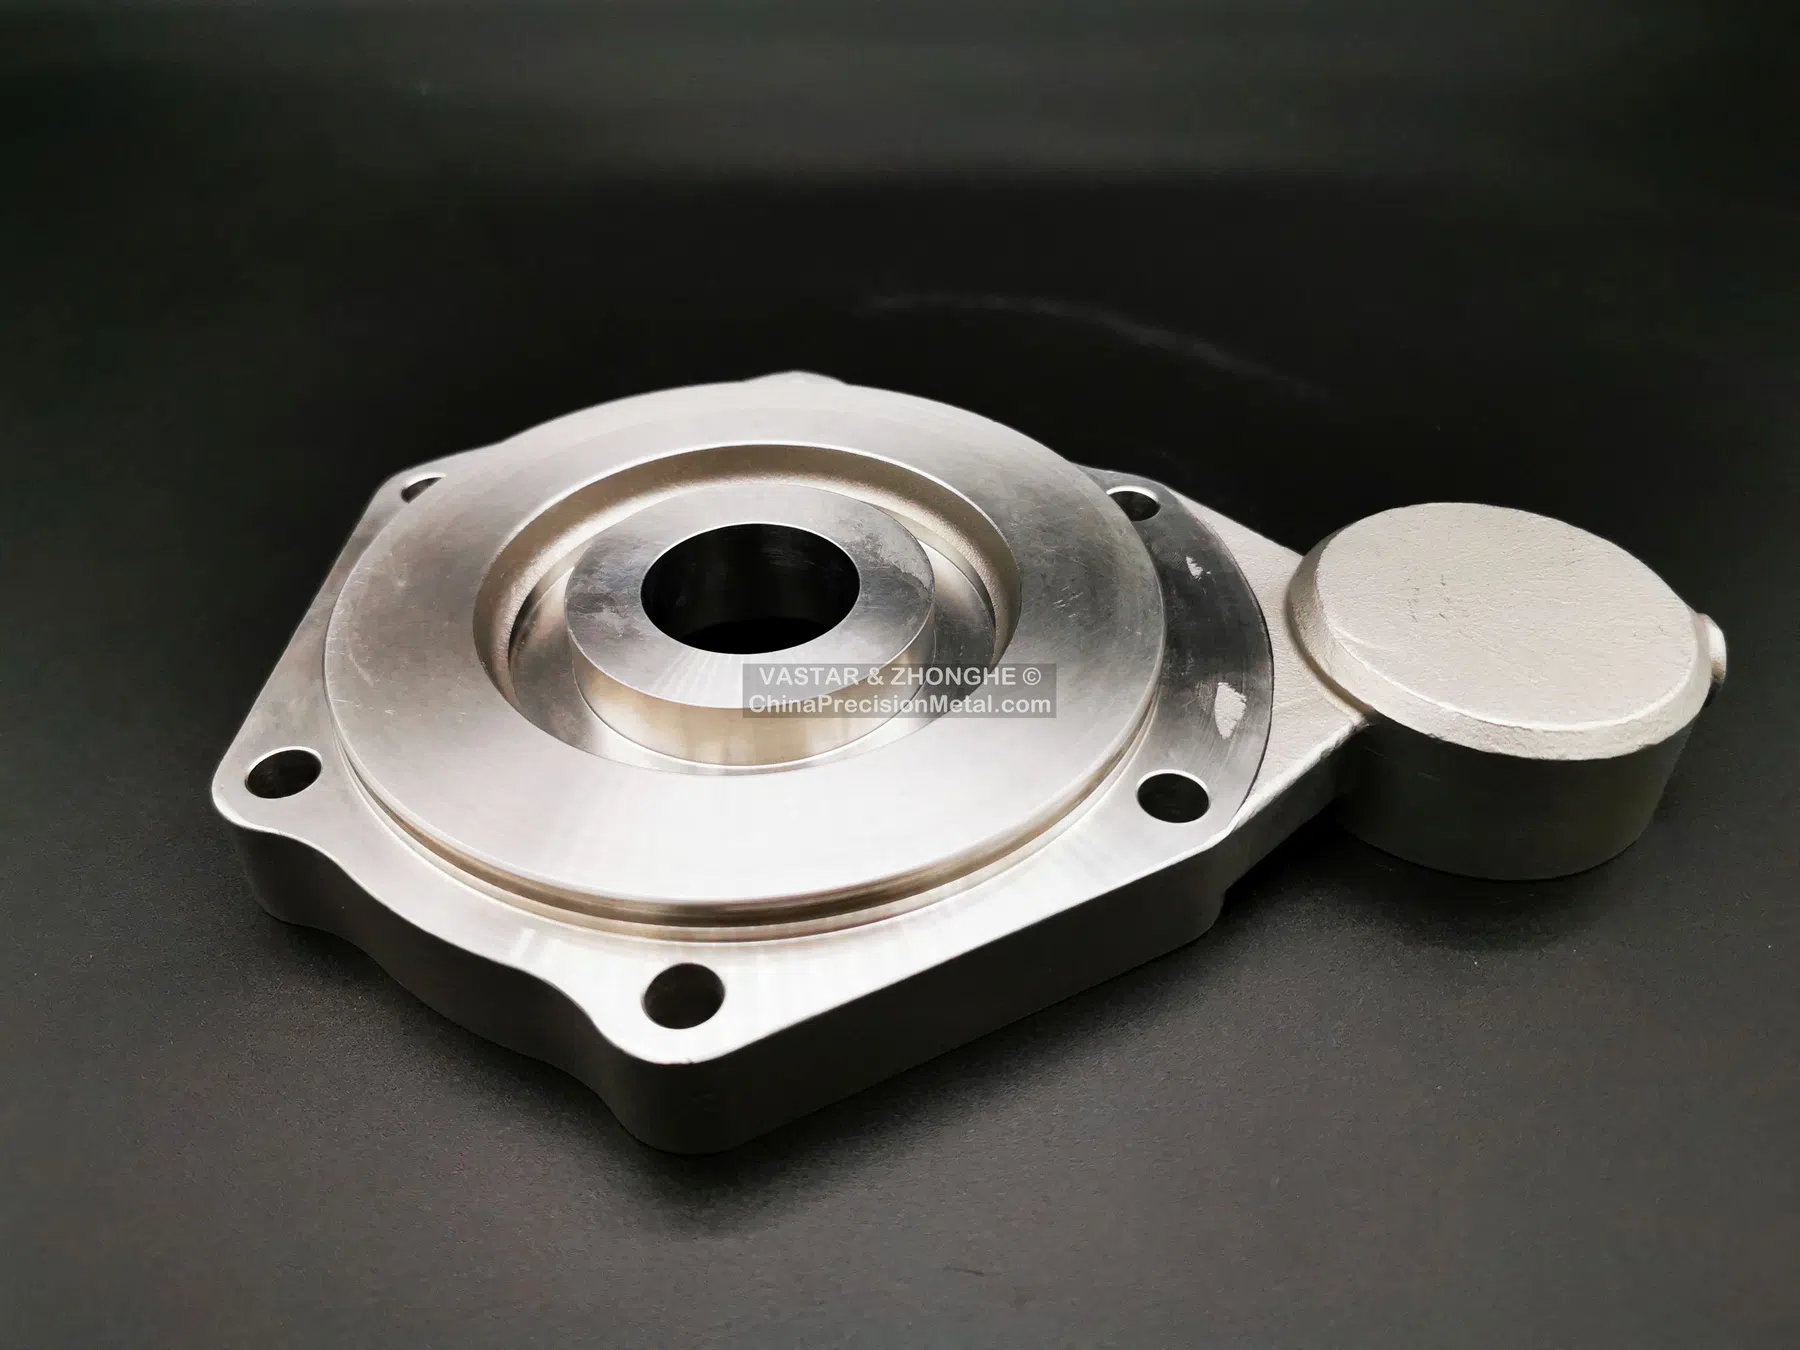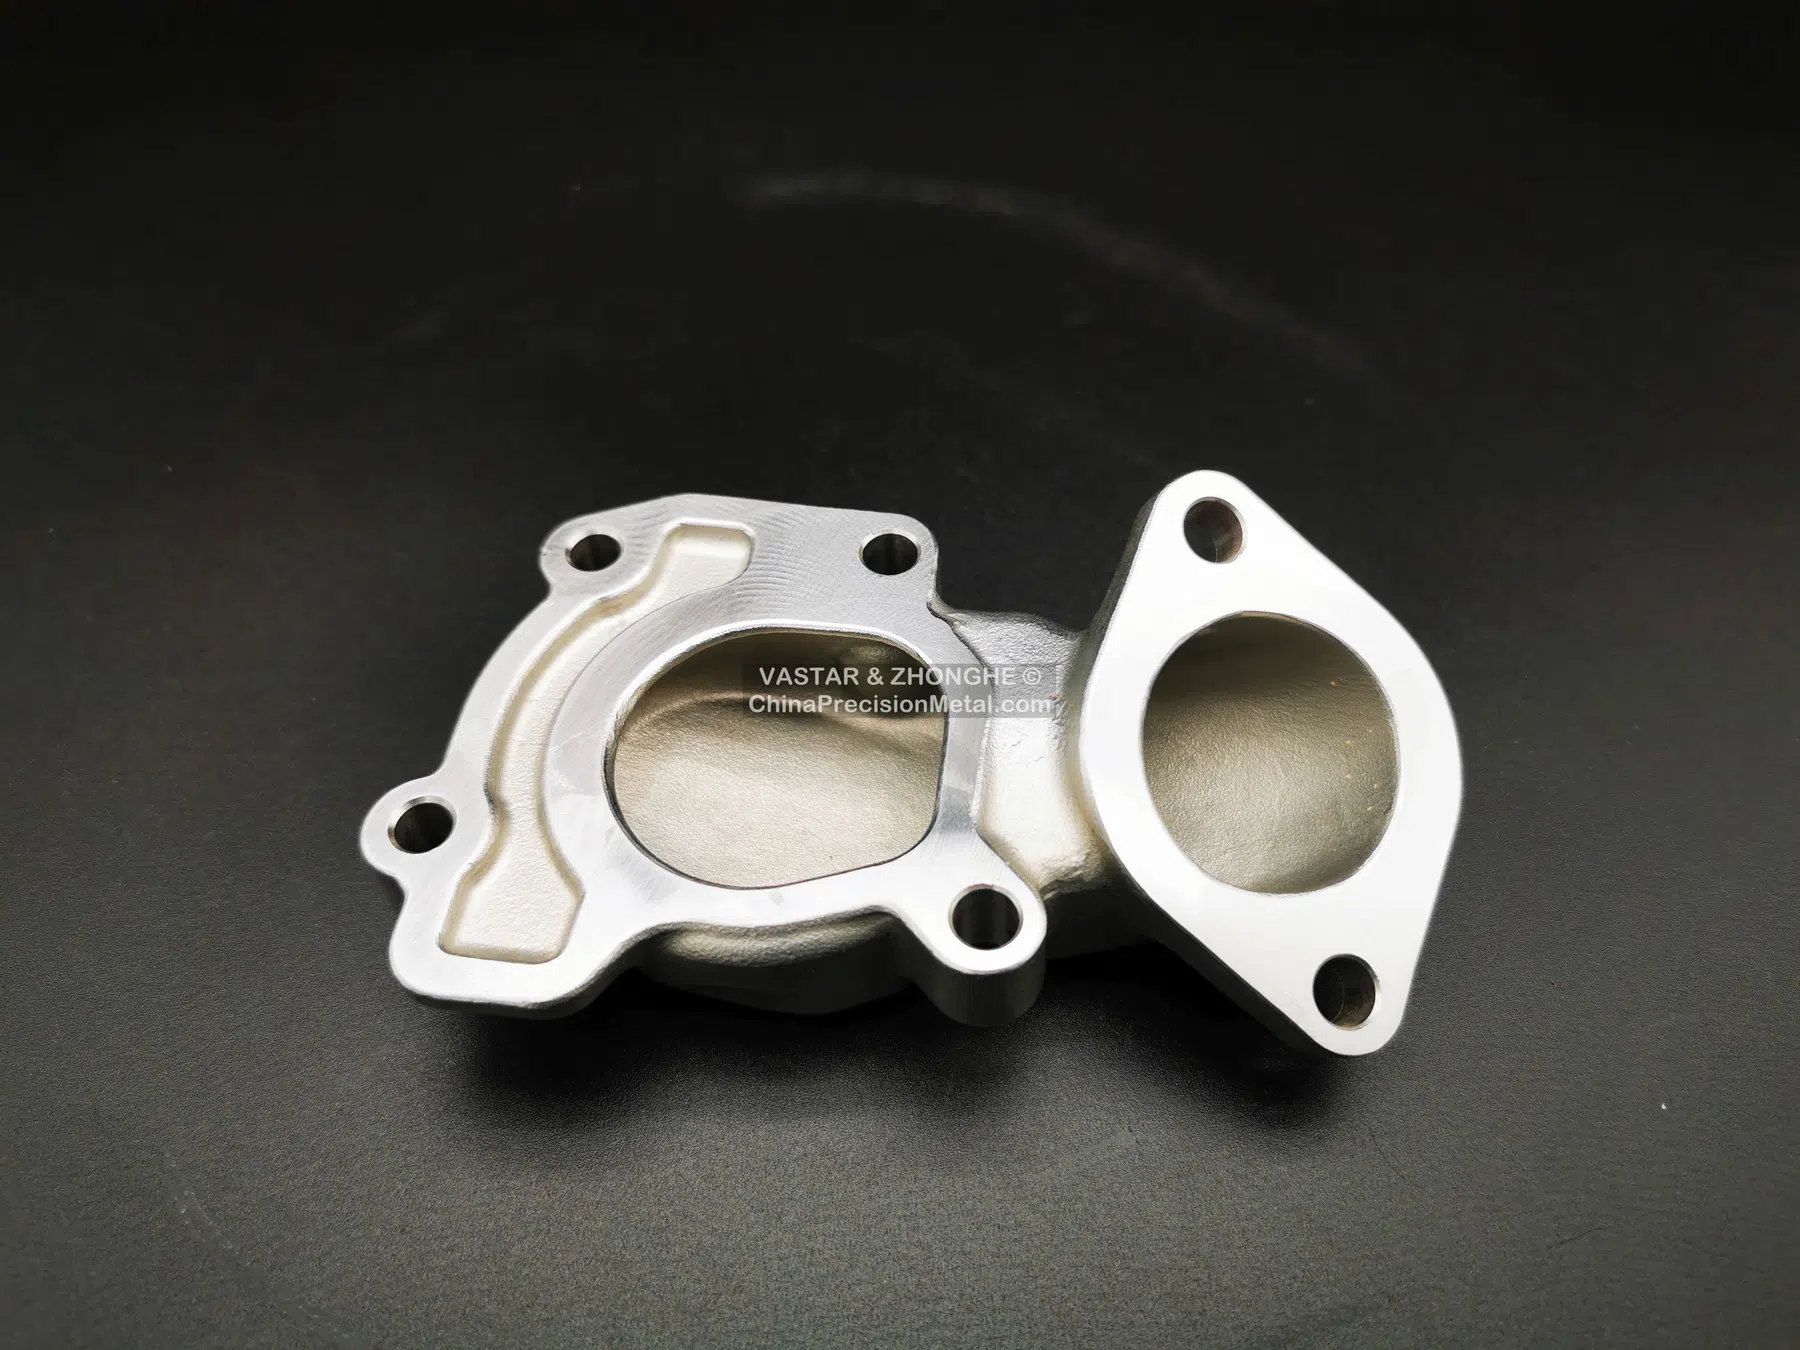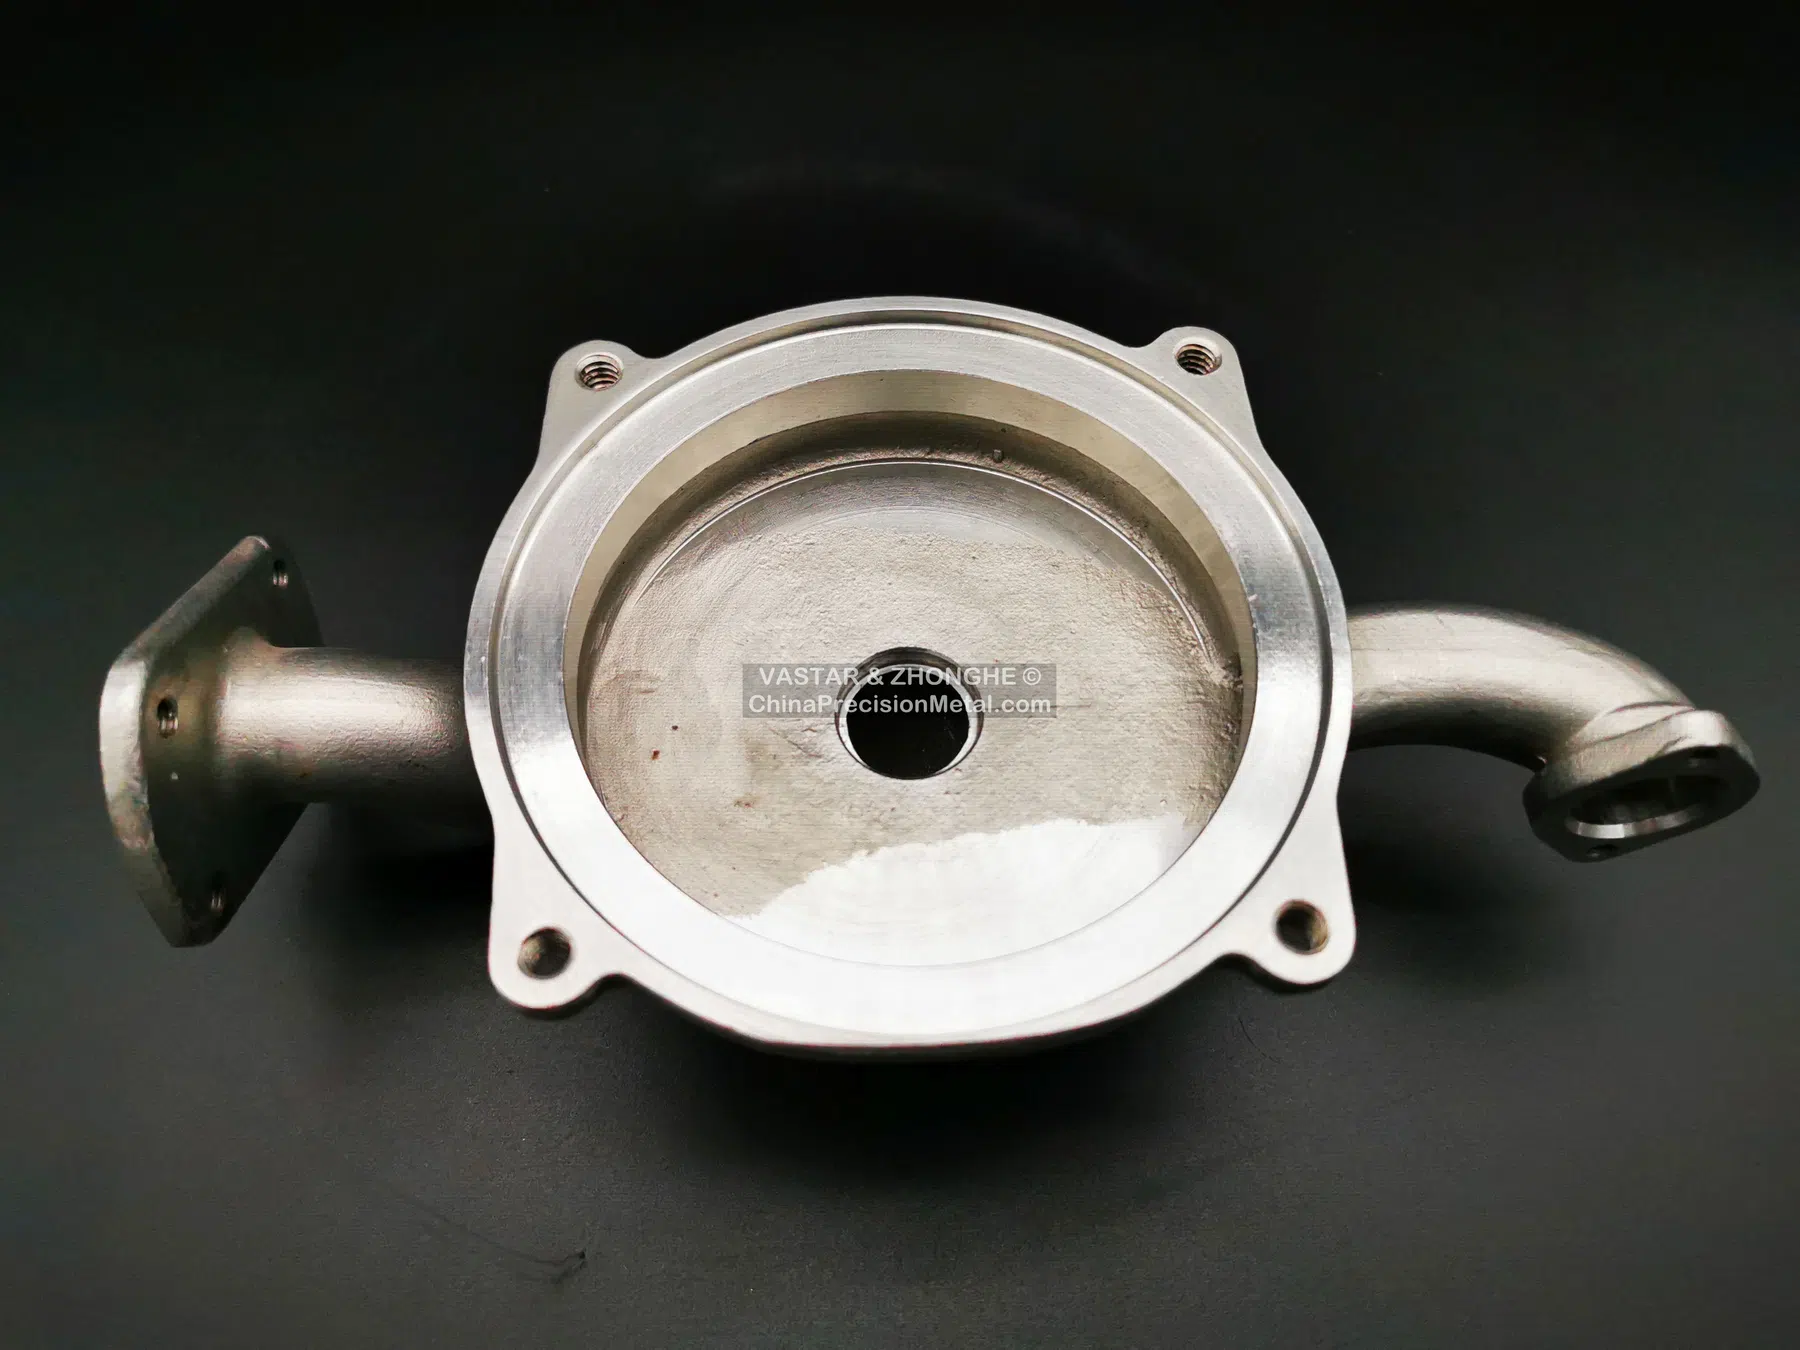
ポンプハウジング供給の実例
ウィスコンシン州のポンプハウジング事例 には設計・工程で約10%、別の生産ロット改善で約5%の原価低減が記されています。基準が異なるため単純に足せません。1~2日での出庫は現地在庫からの引き当てで、新規鋳造の製作期間ではありません。比較見積にはシール面、軸受座、検査範囲、年間需要と引取ロットが必要です。
部品中心の工程レビュー
ポンプ部品は流体形状と、加工によるアライメント、シール、軸受機能を組み合わせます。鋳造外形とCNC順序を一緒に見直し、流路、ハブ/ボア、取付面、圧力境界を完成部品要求から管理します。そのため最終検査も、加工と組立で用いる同じ基準体系に沿って計画する必要があります。
一般的な購買優先事項
- 流体と温度に適した合金
- 流路形状と加工アクセス
- 軸、軸受、シール、取付基準の関係
- ハウジング/カバーの圧力・漏れ要求
- 指定時の回転部品バランス
- 反復案件のトレーサビリティと検査記録
統合供給
ロストワックス鋳造、CNC、仕上げ、寸法検査、圧力またはバランス検証を部品機能に合わせて組み合わせられます。
アプリケーションから始める
図面に加え、ポンプ形式、流体、圧力、運転温度、部品に影響する回転数・バランス要求を共有してください。
反復ポンプ案件の購買用語
代表的なRFQは、ポンプハウジング、ポンプケーシング、カバー、加工済みシール/軸受基準、完全加工ポンプ鋳物、代替ソースです。反復需要では年間予測とリリースパターンも提示し、生産ロットと消費ロットを分けて設計します。
OEM調達向け技術判断の確認事項
ポンプケーシングとインペラの受入基準は異なります。ケーシングは接続部と必要な耐圧境界、インペラははめあいとバランス条件を別々に確認します。在庫供給では現地出庫時間と製造・国際補充リードタイムを区別します。
関連する技術資料とプロジェクト事例: 機械加工インペラ | 漏れ止め鋳造・機械加工部品:設計、製造、供給者適格化
機械加工済みポンプ部品の見積を完成品条件で比較
ポンプケーシングやカバーの見積比較では、仕上げと検査の範囲を揃える必要があります。鋳放し品が安くても、合格した完成部品の総コストが低いとは限りません。
- 組立基準:軸受穴、シール穴、取付面と加工基準を指定します。
- 使用条件:接液材質、流体、温度、必要な耐圧・漏れ判定基準を明示します。
- 供給条件:生産ロット、引取数量、現地在庫と補充リードタイムを分けます。
図面改訂、検査範囲、年間使用量を添えて完成品見積を比較してください。 ポンプ部品の見積依頼.
関連する顧客案件と製造事例
関連事例は製造・調達の判断を説明するもので、写真の部品が当該案件の実物であることを示しません。