Uma rota de fundição planejada em torno da peça acabada
Nosso processo de cera perdida com sílica-sol cobre desde pequenas peças de precisão até grandes fundições industriais em inoxidável, aço carbono e ligado, dúplex, aços resistentes ao calor e ligas à base de níquel.
Os projetos são revisados como componentes acabados: direção de dispositivo, alimentação, sobremetal, referências, superfícies críticas e acesso de inspeção são considerados antes de fixar a rota.
Referência rápida para equipamentos de sourcing
| Pergunta do comprador | Capacidade atual / onde verificar |
|---|---|
| Massa de peça | 3 g–150 kg |
| Capacidade de fundição | Aproximadamente 150 t/mês |
| Famílias de ligas | Inoxidável, dúplex, carbono/baixa liga, resistente ao calor e base níquel; grau exato conforme desenho/norma |
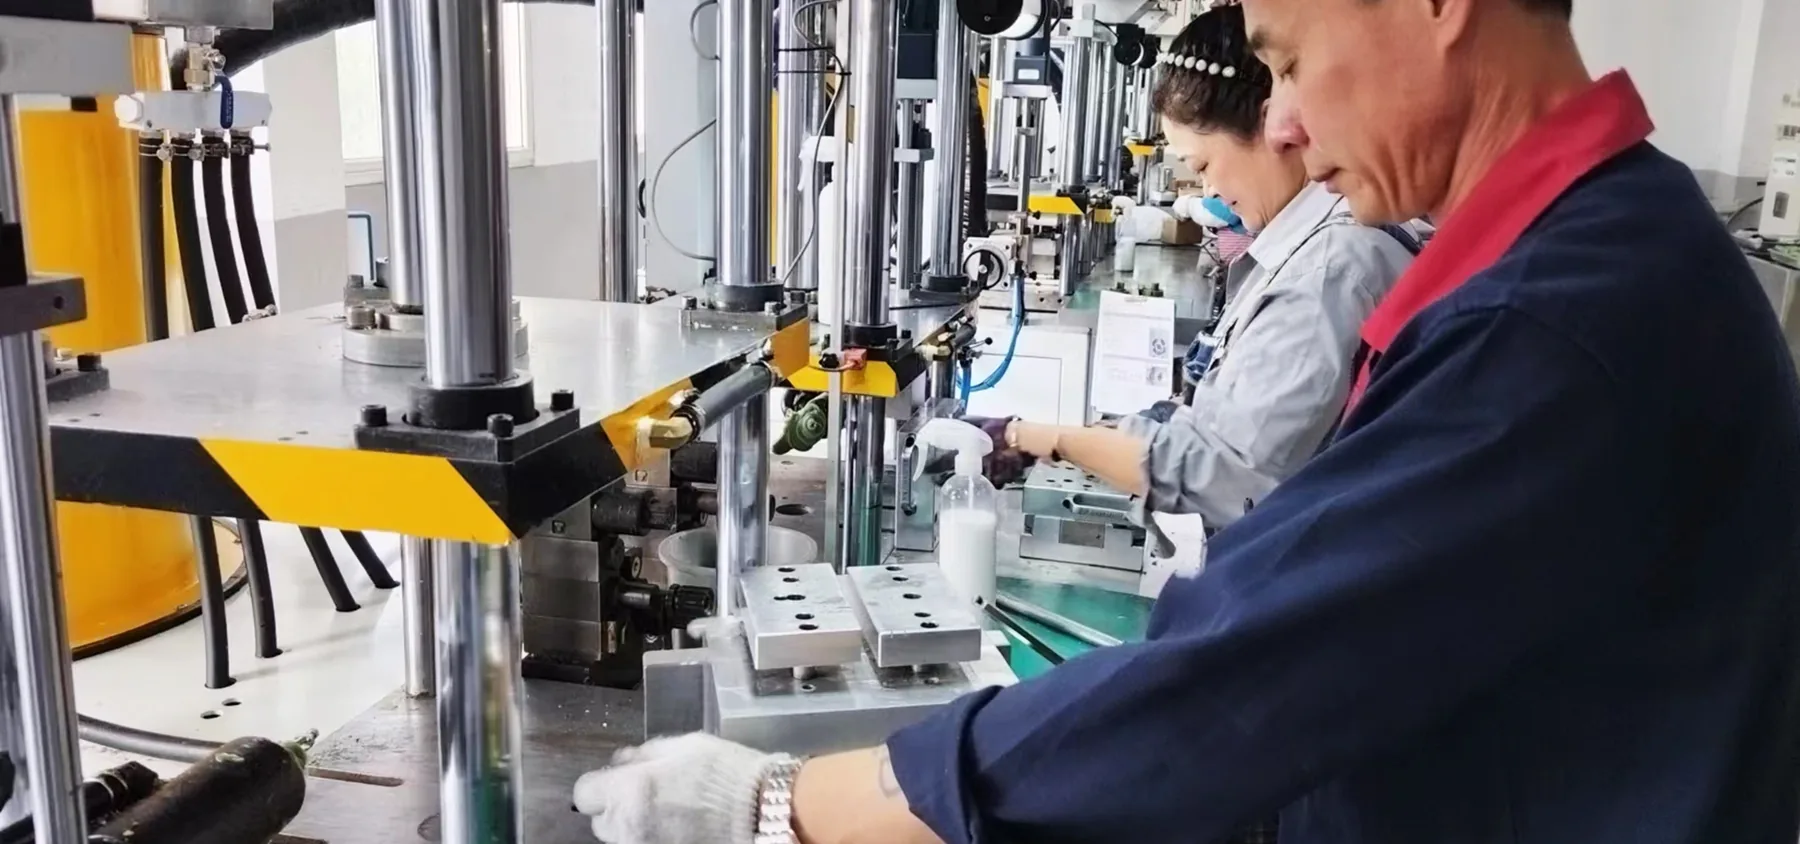
| Usinagem posterior | 40+ CNC para torneamento, fresamento, torno-fresa, HMC, VMC e multieixo |
| Acabamento e verificação | Acabamento mecânico, passivação/eletropolimento quando especificado, dimensional, material, END e pressão/vazamentos |
| Modelo de produção | Protótipo a repetição, HMLV e fornecimento/estoque programado quando aplicável |
Para limites geométricos consulte as guias de tolerâncias ↗, espessura mínima ↗ e sobremetal de usinagem ↗. A viabilidade final depende do desenho e a liga.
Sequência típica de produção
- Revisão do desenho e modelo 3D
- Planejamento de dispositivo e padrão de cera
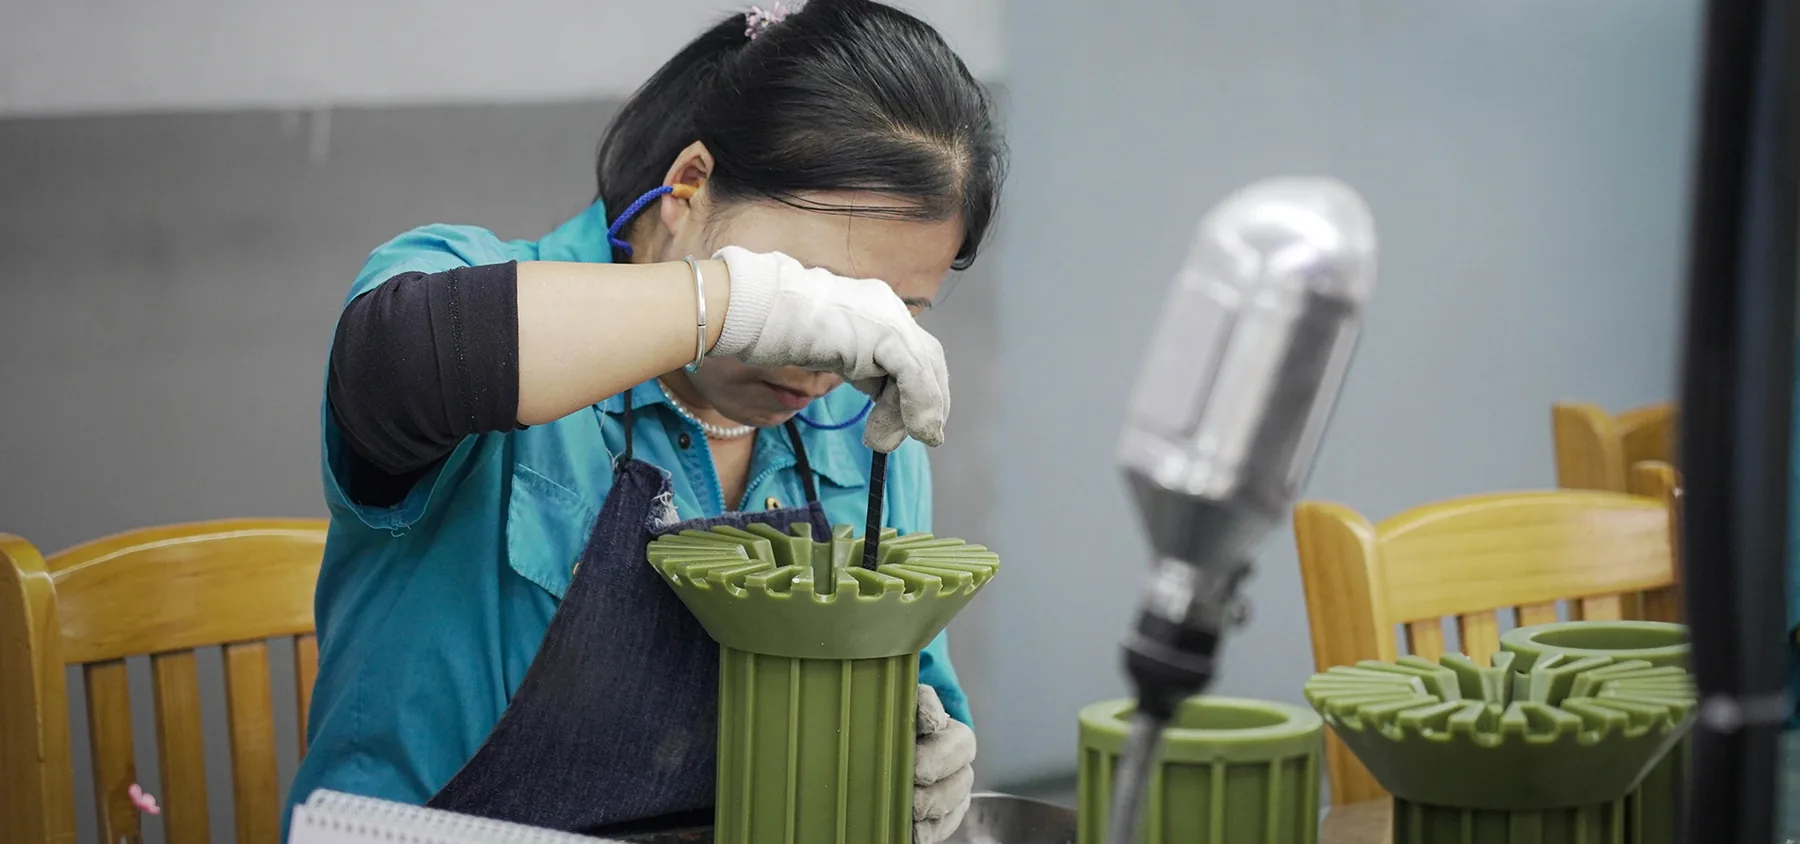
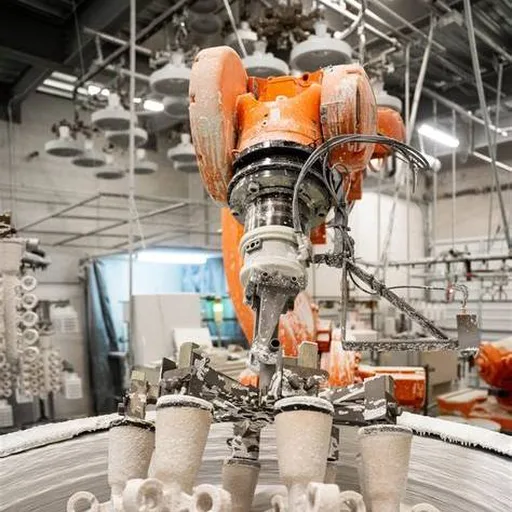
- Montagem de ceras e construção de concha cerâmica
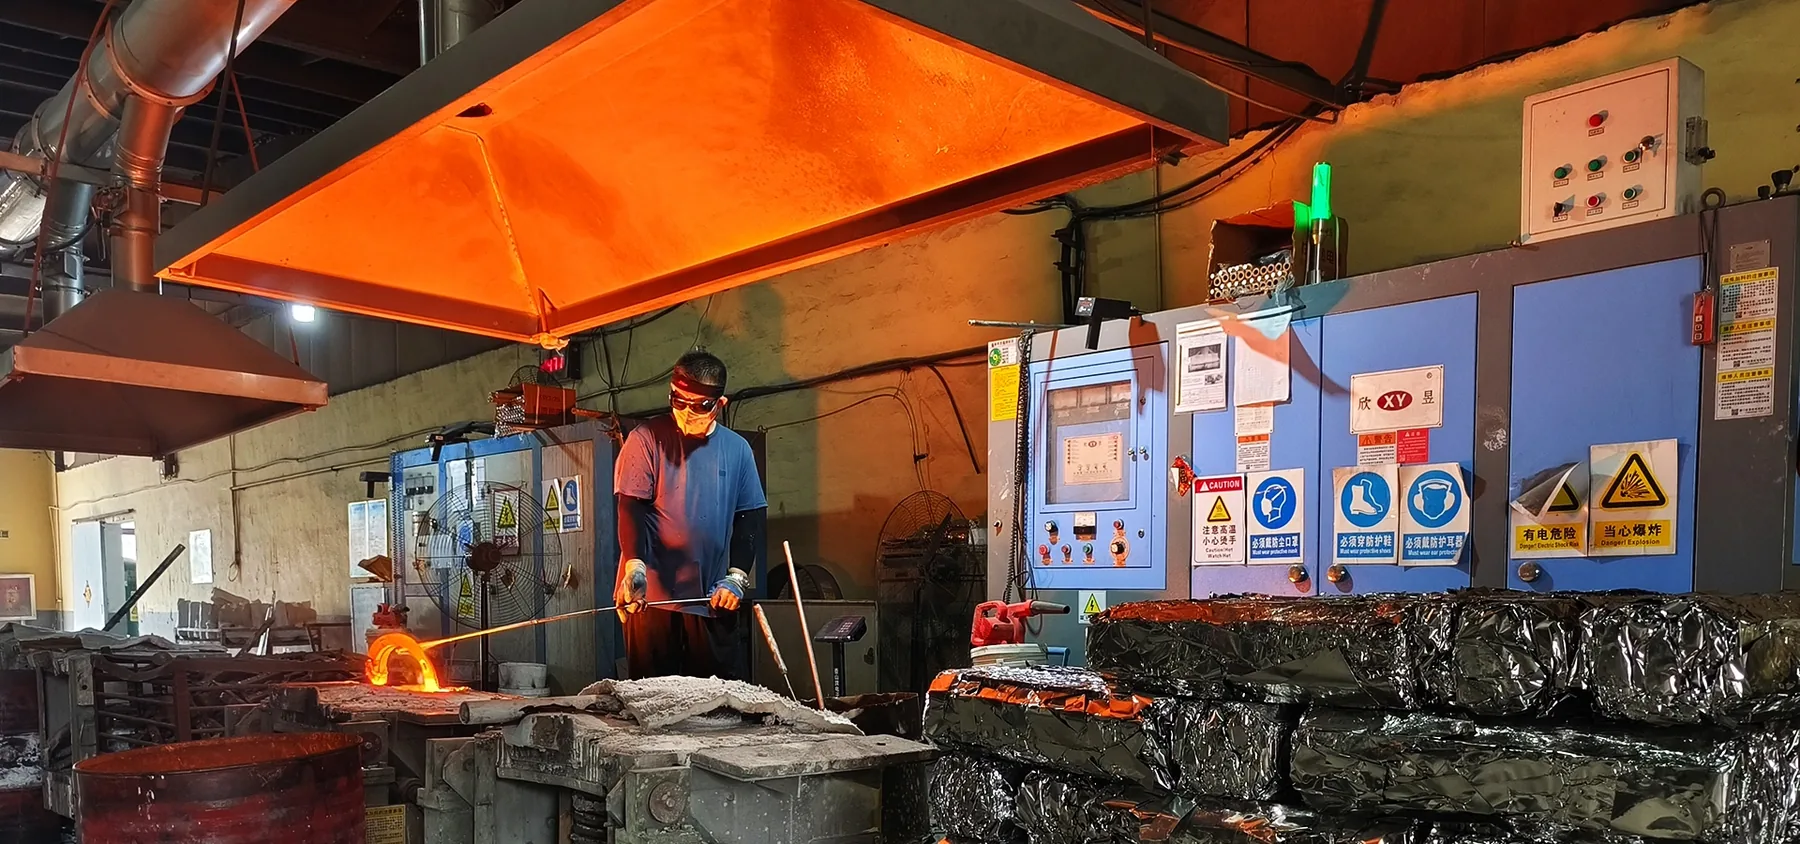
- desceragem, cocção e fusão de liga
- Vazamento do metal, desmoldagem e corte
- Tratamento térmico e limpeza conforme necessidade
- Usinagem, acabamento e inspeção
Reparo controlado quando a especificação o permite
Algumas descontinuidades locais ou danos posteriores podem ser reparados com soldagem laser apenas quando material, desenho, especificação aplicável e requisitos do cliente permitem o reparo. A área se termina e é inspecionada novamente.
As restrições, áreas proibidas e requisitos de aprovação/documentação devem aparecer no RFQ; as áreas de pressão, vedação ou fadiga nunca são presumidas reparáveis.
Onde cria valor a fundição de precisão
- geometria externa e interna complexa;
- ressaltos, orelhas de fixação, nervuras e etapas integrados;
- materiais resistentes a corrosão ou de alta liga;
- peças com forma as-cast e interfaces usinadas;
- programas onde reduzir soldas ou conjuntos multiparte oferece valor.
Planejamento de inspeção
Verificação de material, inspeção dimensional, líquidos penetrantes, ultrassom e outros END são definidos conforme desenho e risco de serviço. Em componentes de limite de pressão, o teste de pressão/vazamentos é coordenado na condição final relevante, normalmente depois da usinagem que estabelece parede ou interfaces de vedação.
Revisão de projeto antes de cotar
A viabilidade depende de liga, transições de parede, geometria, tolerâncias, superfícies e volume anual. Envie 2D e 3D para revisar fundição e usinagem como uma única rota.
Resultado de cliente: de forjamento a fundição de precisão
Após uma revisão técnica, um cliente dinamarquês converteu uma peça de produção de forjamento para fundição de precisão e reduziu o custo da peça acabada aproximadamente 30 % nesse projeto. É um resultado específico, não uma promessa geral. Leia o caso ↗