
すべての鋳物に共通する単一の公差はありません
インベストメント鋳造で達成できる公差は、形状要素の大きさ、部品形状、金型、ワックスの挙動、セラミックシェルの安定性、合金、肉厚、熱処理、切断方法、さらに寸法の測定方法によって変わります。安定した基準の近くにある小さな局所形状と、大型鋳物の複数断面をまたぐ長い寸法では、管理上の課題が異なります。
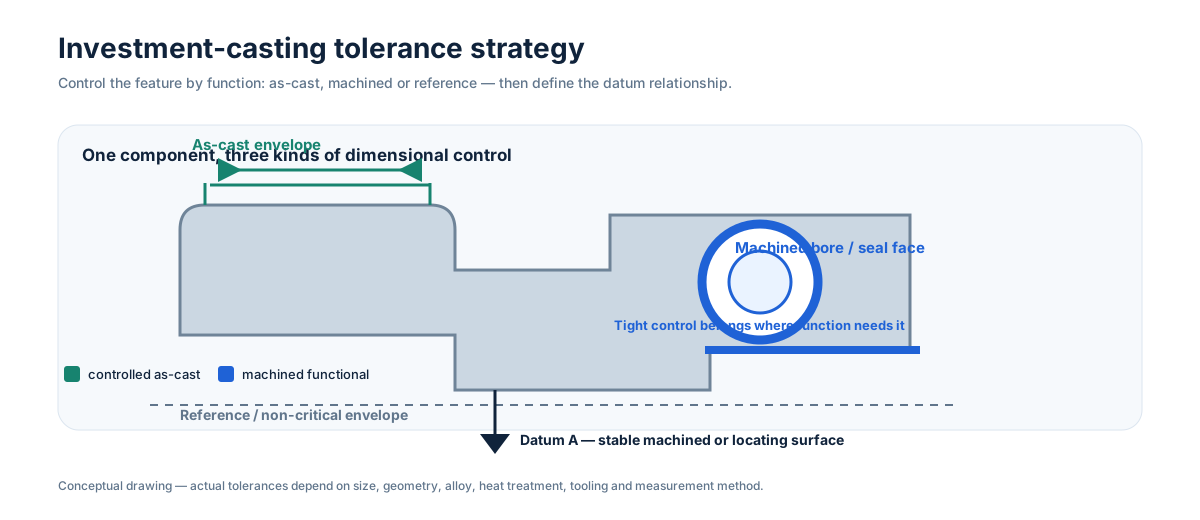
図面では3つのカテゴリーに分けます
- 機能上重要な機械加工寸法 — シール面、軸受座、アライメント、回転、ねじなど、最も安定した精度が必要な箇所。
- 管理する鋳放し寸法 — 鋳造精度に価値がある一方、通常の工程変動を許容できるニアネット形状。
- 参照/クリアランス寸法 — 設計意図を伝えるための形状で、厳しい合否限界を設定する必要がない箇所。
この区分により、一律の±公差をすべての形状に適用して不要なコストを発生させることを避けられます。
データム戦略によって達成可能な精度は変わります
2つの穴に同心度が必要な場合や、シール面を軸受軸に対して直角にする必要がある場合は、機械加工と検査データムによってその関係を作る方が堅牢なことが多くあります。安定した鋳造パッドや捨てボスを設けると、初回セットアップの再現性を高め、不要な加工代を減らせます。
最終データムを確立する前に、熱処理や矯正も考慮する必要があります。薄肉、長いアーム、開放断面は変形することがあるため、工程順序が公称の鋳造公差と同じくらい重要になる場合があります。
完成形状で工程能力を確認します
公差レビューは、サプライヤーが完全な3Dモデル、材質、熱処理ルート、検査要求を確認した後に行うべきです。鋳放しでは安定して満足できない特性は、通常は機械加工で保証する方が明確です。すべての寸法を可能な限り厳しくするのではなく、機能に影響する箇所へ精度を配分することが目的です。
RFQでの要点
管理図面を送り、はめ合い、シール、回転、組立を実際に支配する少数の特性を明示してください。そうすれば、鋳放し工程能力、機械加工要求、参照形状を分けて検討でき、部品全体に不必要に厳しい公差体系を設定せずに済みます。