围绕最终成品规划铸造路线
采用硅溶胶失蜡工艺,覆盖小型精密件到大型工业铸件。 材料包括不锈钢、碳钢、合金钢、双相钢、耐热钢和镍基合金。 最有效的评审对象是最终成品:
模具方向、浇冒口、机加工余量、定位特征、关键表面和检验可达性在路线确定前共同考虑。
采购团队快速能力表
| 采购问题 | 当前能力 / 可核查信息 |
|---|---|
| 铸件单重 | 3 g–150 kg 精密铸件范围 |
| 铸造产能 | 约 150 吨/月 |
| 材料系列 | 不锈钢、双相钢、碳钢 / 低合金钢、耐热钢和镍基合金;最终按图纸 / 标准 |
| 后续机加工 | 40+ CNC 设备,覆盖车削、铣削、车铣复合、HMC、VMC 和多轴加工 |
| 表面与验证 | 机械表面处理、按要求钝化 / 电解抛光、尺寸检测、材料验证、NDT 和压力 / 泄漏测试 |
| 生产模式 | 试制到重复订单、HMLV,以及适用项目的计划供货 / 备库结构 |
针对具体几何,可参考精铸公差指南、最小壁厚指南和机加工余量指南。最终可制造性仍取决于图纸和材料。
典型生产流程
- 图纸和 3D 模型评审
- 模具和蜡模方案
- 组树与陶瓷制壳
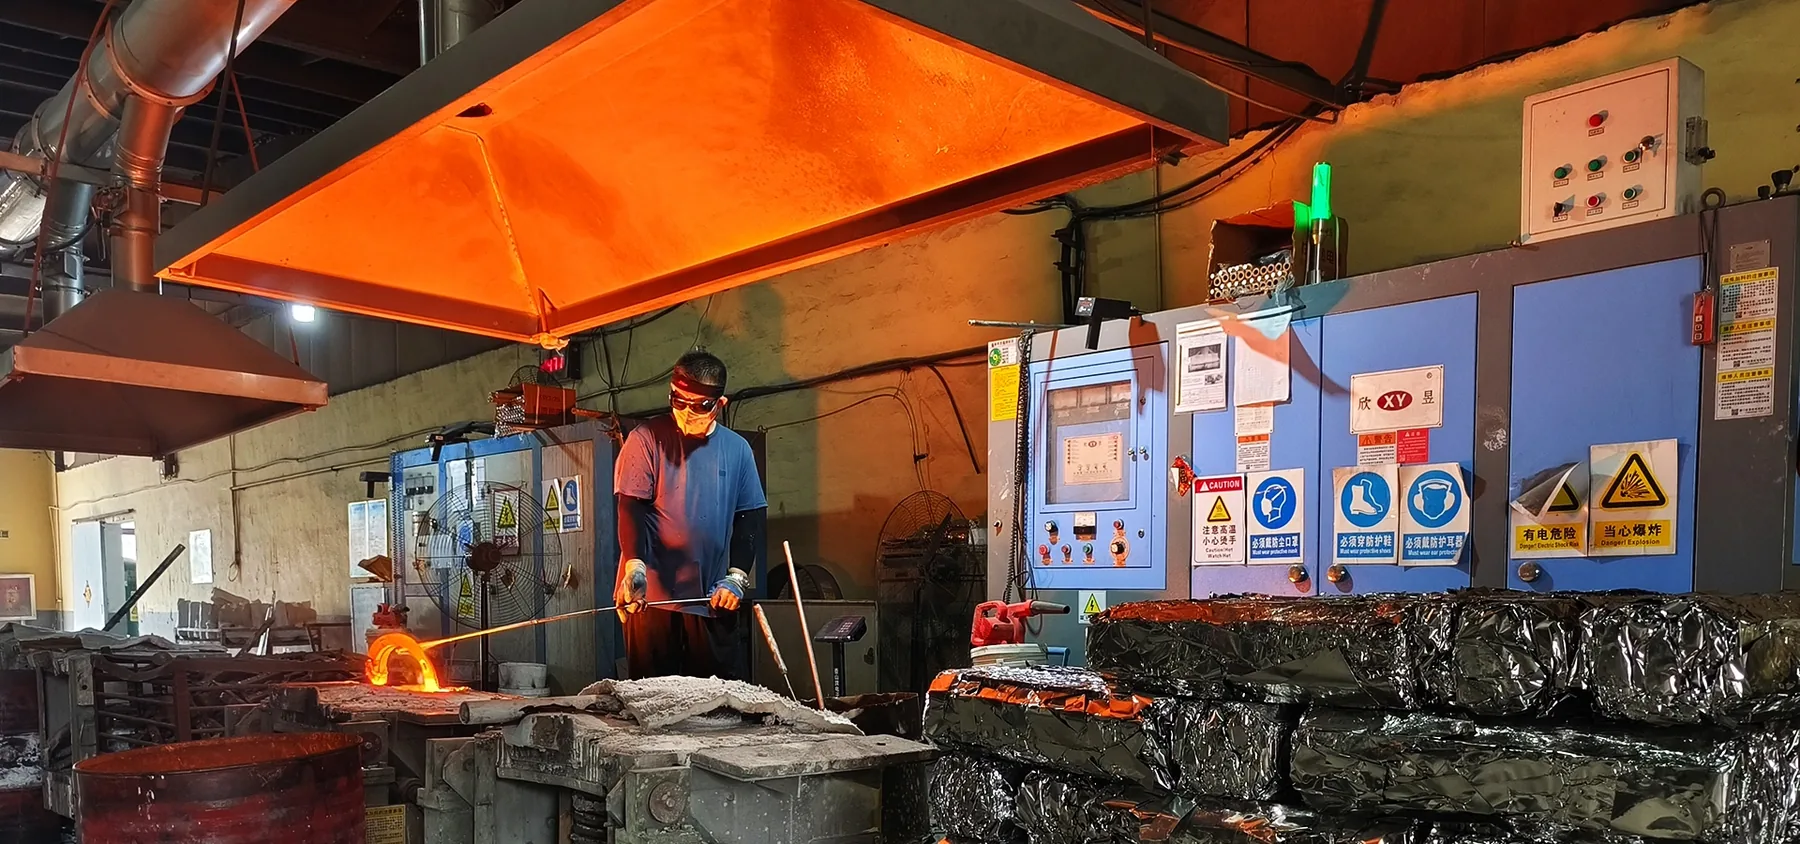
- 脱蜡、焙烧和合金熔炼
- 浇注、脱壳和切割
- 按要求热处理和清理
- 机加工、表面处理和检验
规范允许时的受控修补
局部铸造不连续或后续流转损伤,只有在材料、图纸、适用规范和客户要求允许时才可采用激光焊修。 修补区随后按约定要求重新修整和检验。
RFQ 应明确焊修限制、禁修区以及批准/记录要求; 承压、密封、疲劳关键和其他安全/功能关键区域不能默认允许修补。
精密铸造创造价值的场景
- 复杂外形和内流道
- 集成凸台、耳板、加强筋和流道
- 耐腐蚀或高合金材料
- 同时需要铸造成形和机加工接口的零件
- 希望减少焊接或多件拼装的项目
检验规划
材料验证、尺寸检测、渗透、超声等方法按图纸和使用风险分配。对承压件,压力或泄漏测试应在图纸和验证方案规定的最终相关状态实施,通常在形成压力边界或密封界面的机加工完成之后。
报价前设计评审
最终可制造性取决于材料、壁厚过渡、几何、公差、表面要求和年量。尽可能同时提供 2D 图纸和 3D 模型,以便铸造与机加工路线联合评审。
客户案例:锻件转精密铸造
一家丹麦客户在工程与可行性评估后,将量产零件从锻造改为精密铸造,该项目成品件成本约降低 30%。这是项目特定结果,不代表所有转换。查看案例