
完成部品から考え始める
ロストワックス鋳造は、ニアネットシェイプ形状によって機械加工、組立、材料ロスを減らせるときに最も価値があります。そのため設計レビューは、圧力境界、流路、軸受座、サニタリー面、取付インターフェース、外観区域など完成後の機能から始め、どの形状を鋳造し、どこを機械加工するか決めます。
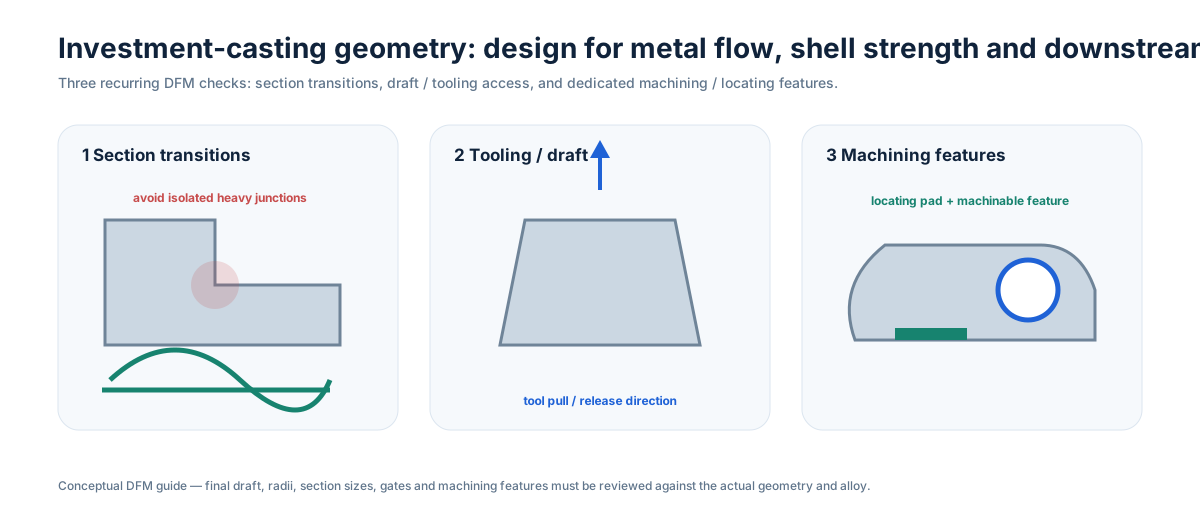
肉厚遷移と溶湯流動を確認する
均一な断面は、薄肉につながる孤立した厚肉交差部より安定して充填・冷却できます。機能上可能なら、急激な厚さ変化ではなくRと緩やかな遷移を使います。すべての壁を同一にするという意味ではなく、局部形状を流動距離、ホットスポット、シェル強度、給湯の観点で確認します。
深いポケット、止まり空洞、長い内部流路は、ワックス金型、シェル形成、脱ろう、セラミック除去にも影響します。最良の形状とは、単に描ける形ではなく、繰り返し製造・洗浄できる形です。
金型方向、抜き勾配、切断を考える
可溶性コア、セラミックコア、より複雑な金型戦略を採用する合理性がない限り、ワックスパターンは金型から抜ける必要があります。抜き勾配、パーティング方向、コア戦略は図面が固まりすぎる前に評価します。ゲートとランナー位置も、機能面を傷付けず後で切断・ブレンドできる区域が必要です。
価値を生む場所に精度を割り当てる
シール面、ボア、軸受位置、ねじ、重要基準は一般的な機械加工候補です。その他の形状は鋳肌のままにできることがあります。機能上の加工寸法と管理する鋳放し寸法を区別した図面は、供給者が安定した工程を作る自由度を高めます。
鋳造後にCNC加工する場合、最初のセットアップを確立できる位置決めパッドと十分な局部加工代を設けます。鋳造から加工への移行計画には、CNC加工を前提とした鋳物設計 と 加工代 を参照してください。
検査ルートも同時に設計する
重要特性には、特定できる測定方法と基準体系が必要です。機械加工工具が届きにくい形状は、検査も難しい場合があります。圧力境界、材料確認、NDT、表面要求も、一般的な書類追加ではなく実際の使用リスクに結び付けます。
RFQの要点
ネイティブ3Dモデル、管理図面、合金または使用条件、年間数量、重要要求を提示してください。DFMは金型前が最も効果的で、形状、機械加工、検査、仕上げを一体で最適化できます。