Una rotta di microfusione pianificata sulla parte finita
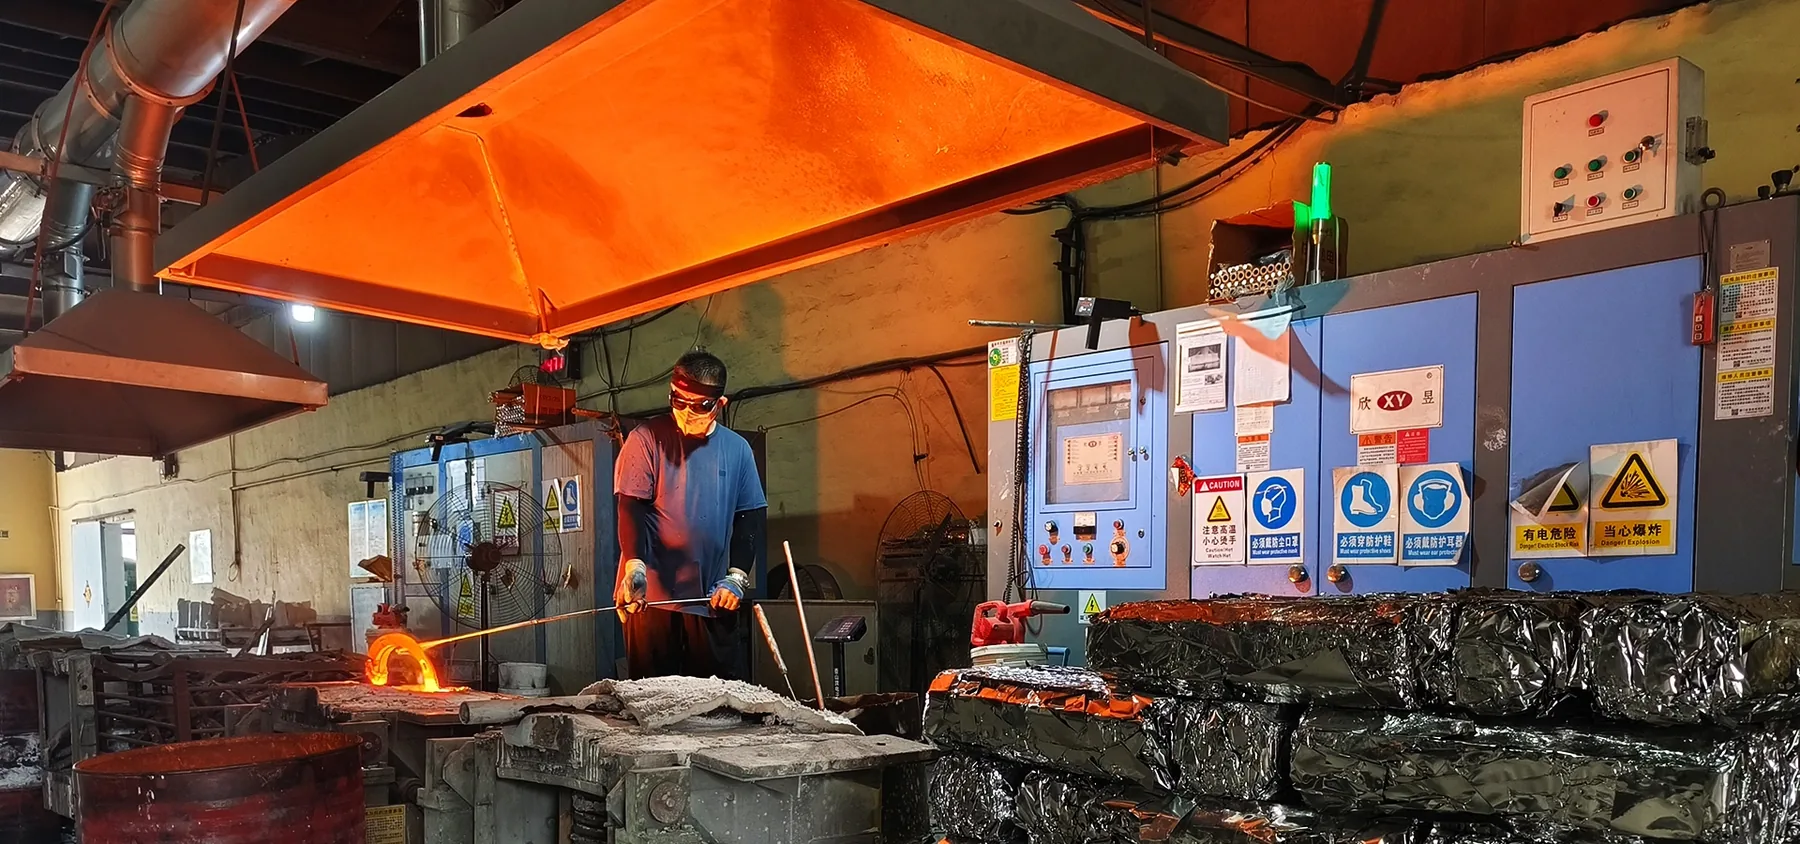
Il nostro processo a cera persa con sol di silice copre piccoli componenti di precisione fino a grandi getti industriali in inox, acciaio al carbonio e legato, duplex, acciai resistenti al calore e leghe base nichel.
I progetti vengono valutati come componenti finiti: direzione attrezzatura, alimentazione, sovrametallo, riferimenti, superfici critiche e accesso di controllo sono considerati prima di congelare la rotta.
Riferimento rapido per il sourcing
| Domanda buyer | Capacità attuale / dove verificare |
|---|---|
| Massa pezzo | 3 g–150 kg |
| Capacità di fonderia | Circa 150 t/mese |
| Famiglie di leghe | Inox, duplex, carbonio/basso-legato, resistenti al calore e base nichel; grado esatto a disegno/norma |
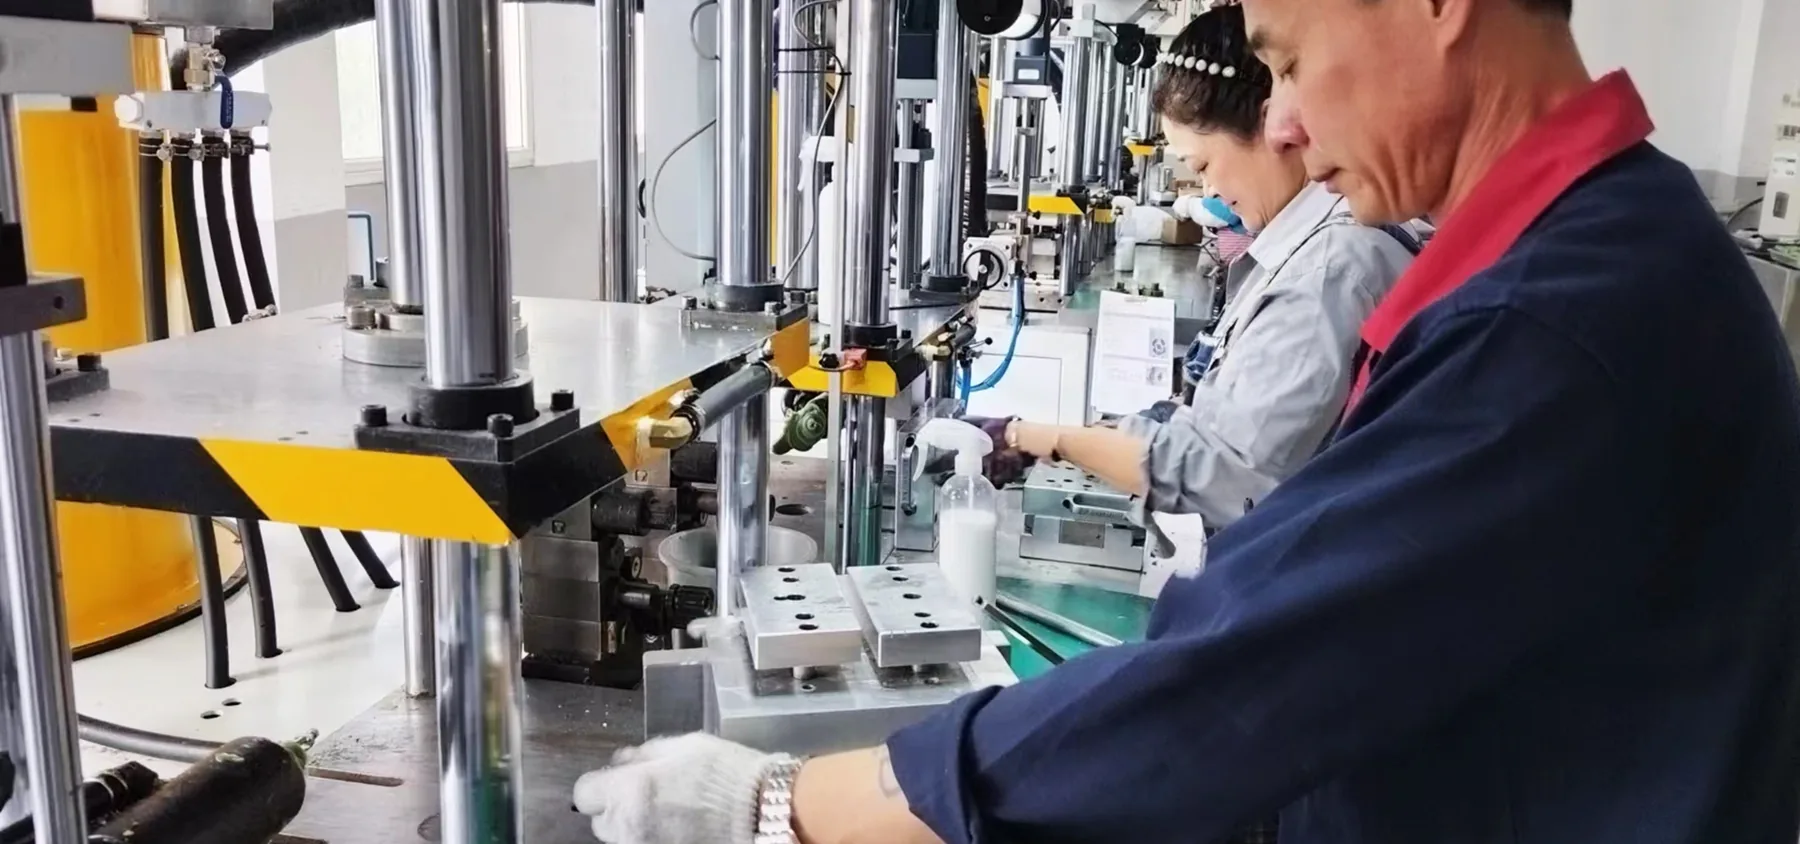
| Lavorazione a valle | 40+ CNC per tornitura, fresatura, turn-mill, HMC, VMC e multiasse |
| Finitura e verifica | Finitura meccanica, passivazione/elettrolucidatura se specificate, controllo dimensionale/materiale, NDT e pressione/perdita |
| Modello produttivo | Prototipo-ripetitivo, HMLV e fornitura/stock programmati quando appropriato |
Per i limiti geometrici usare come punto di partenza le guide a tolleranze, spessore minimo e sovrametallo. La fattibilità finale dipende sempre da disegno e lega.
Sequenza produttiva tipica
- Revisione disegno e modello 3D
- Pianificazione attrezzatura e modello in cera
- Assemblaggio cere e guscio ceramico
- Deceratura, cottura e fusione lega
- Colata, distaffatura e taglio
- Trattamento termico e pulizia se richiesti
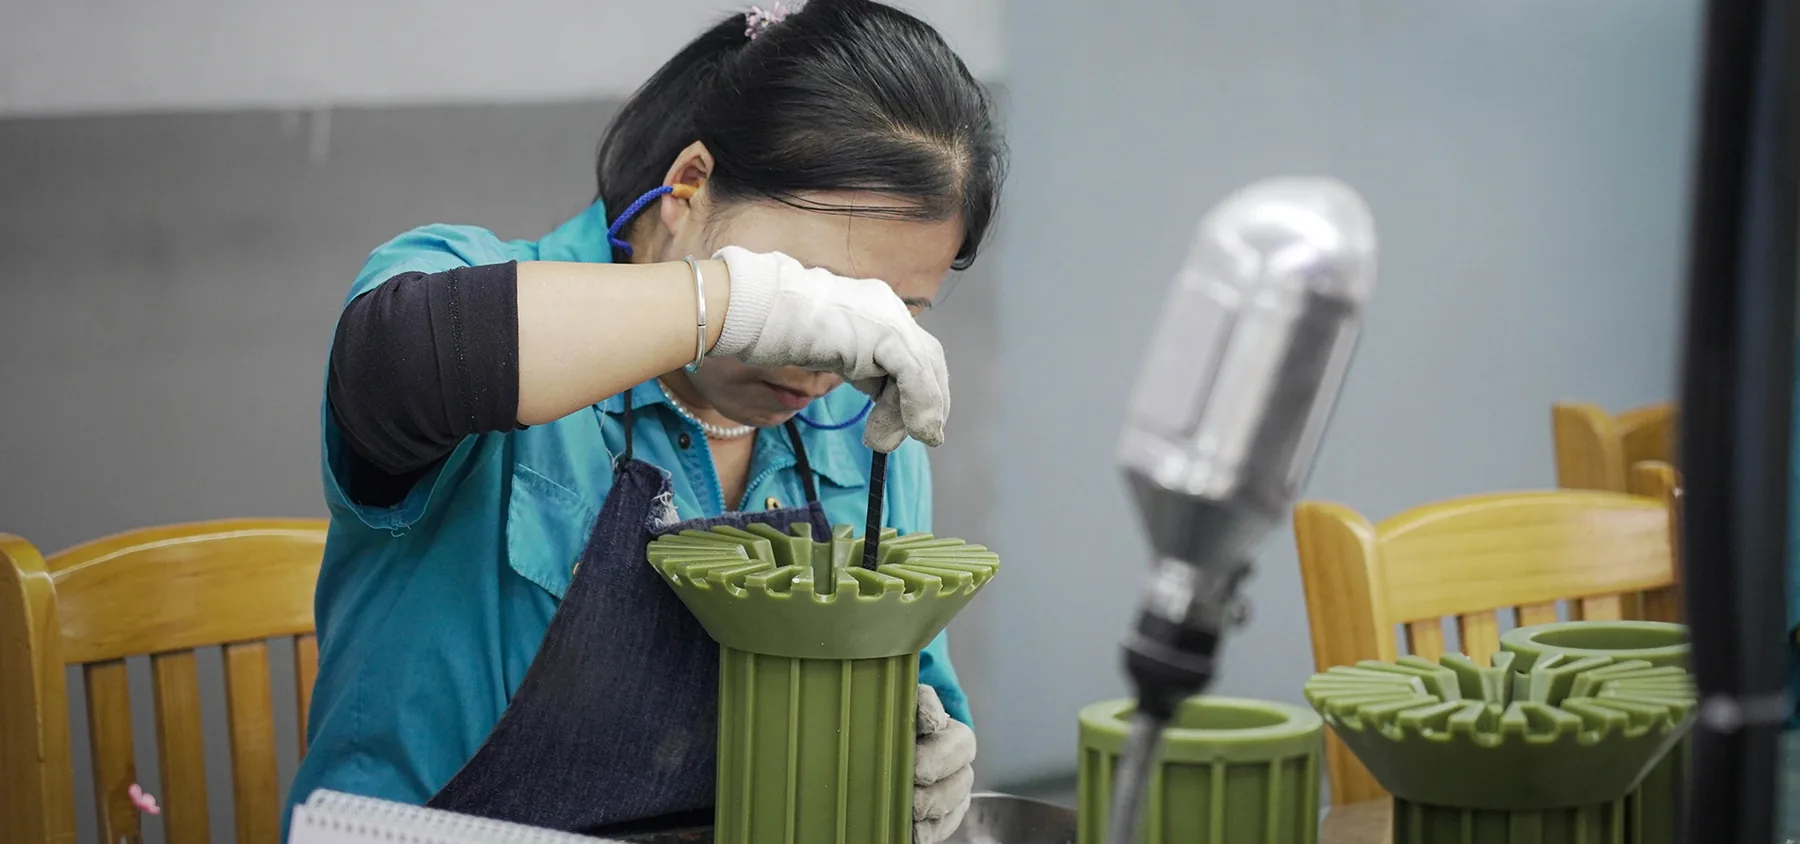
- Lavorazione, finitura e controllo
Riparazione controllata quando la specifica lo consente
Discontinuità locali o danni a valle possono talvolta essere riparati al laser solo se materiale, disegno, specifica applicabile e requisiti cliente consentono la riparazione. L’area viene rifinita e ricontrollata.
Restrizioni, zone proibite e approvazioni/documenti devono essere dichiarati nel RFQ; zone di pressione, tenuta e fatica non sono mai presunte riparabili.
Dove la microfusione crea valore
- geometrie esterne e interne complesse;
- boss, alette, nervature e passaggi integrati;
- materiali resistenti alla corrosione o altolegati;
- pezzi con forma as-cast e interfacce lavorate;
- programmi in cui ridurre saldature o assemblaggi multiparte ha valore.
Pianificazione dell’ispezione
Verifica materiale, dimensionale, liquidi penetranti, ultrasuoni e altri NDT si assegnano in base al disegno e al rischio. Per componenti di frontiera di pressione, la prova pressione/perdita è coordinata nello stato finale pertinente, in genere dopo le lavorazioni che definiscono parete o interfacce di tenuta.
Design review prima del preventivo
La fattibilità dipende da lega, transizioni di parete, geometria, tolleranze, requisiti superficiali e volume annuo. Inviare 2D e 3D per rivedere insieme fusione e lavorazione.
Risultato cliente: da forgiato a microfusione
Un cliente danese ha convertito un componente produttivo da forgiatura a microfusione dopo revisione tecnica, riducendo il costo del componente finito di circa 30% in quel progetto. È un risultato specifico, non una promessa generale. Leggi il case study