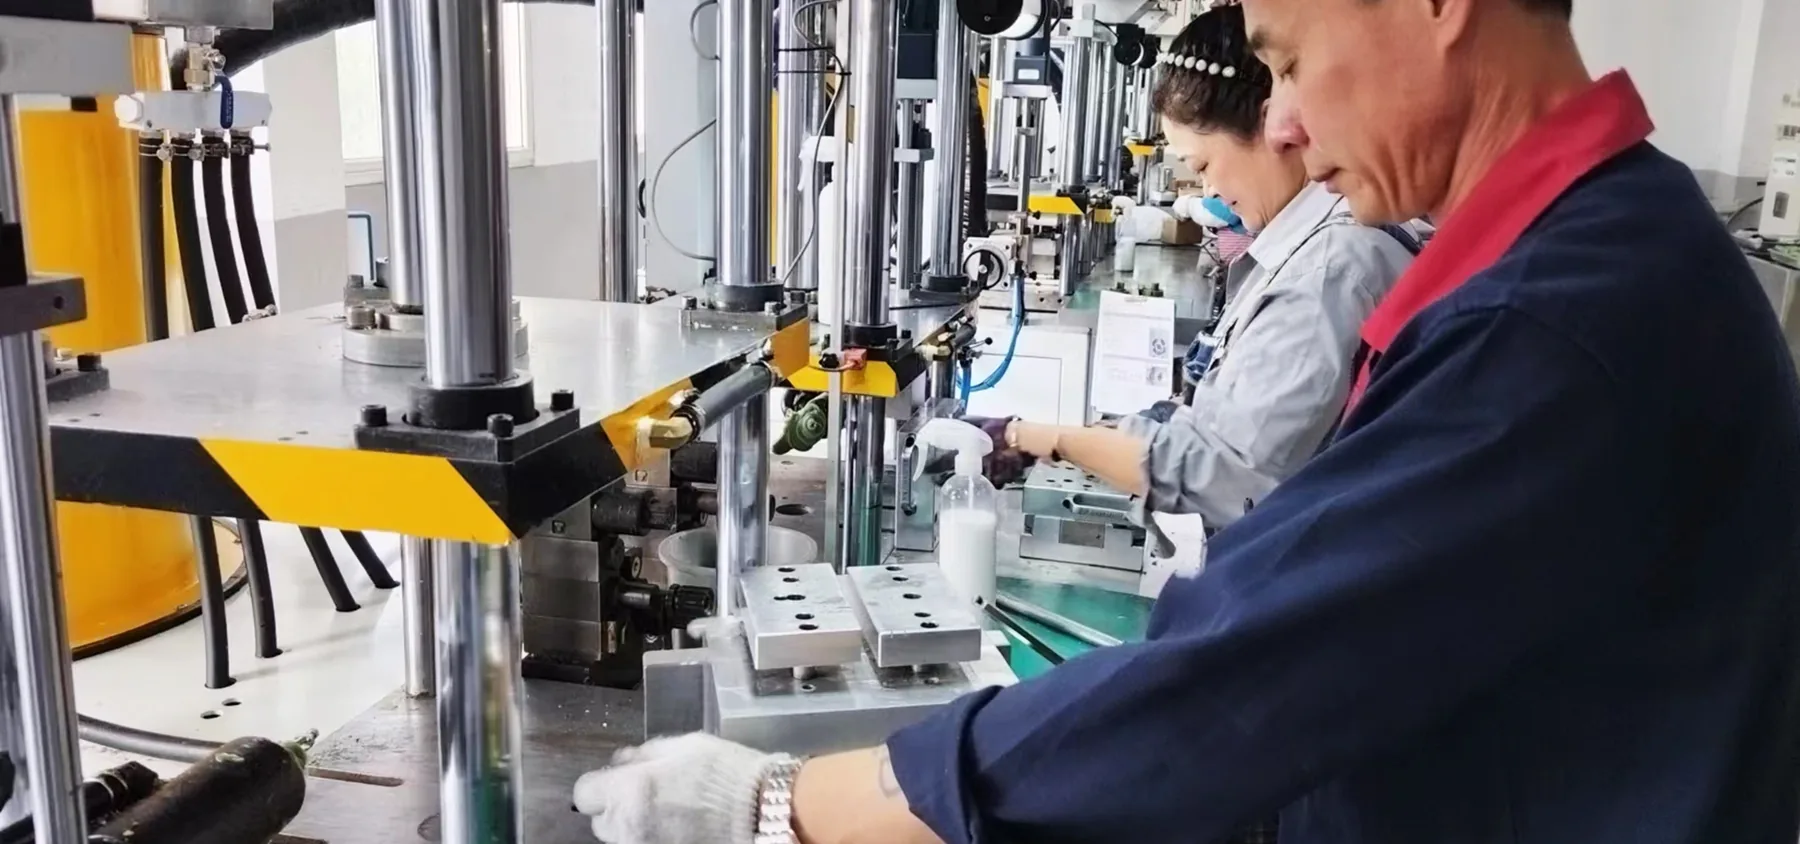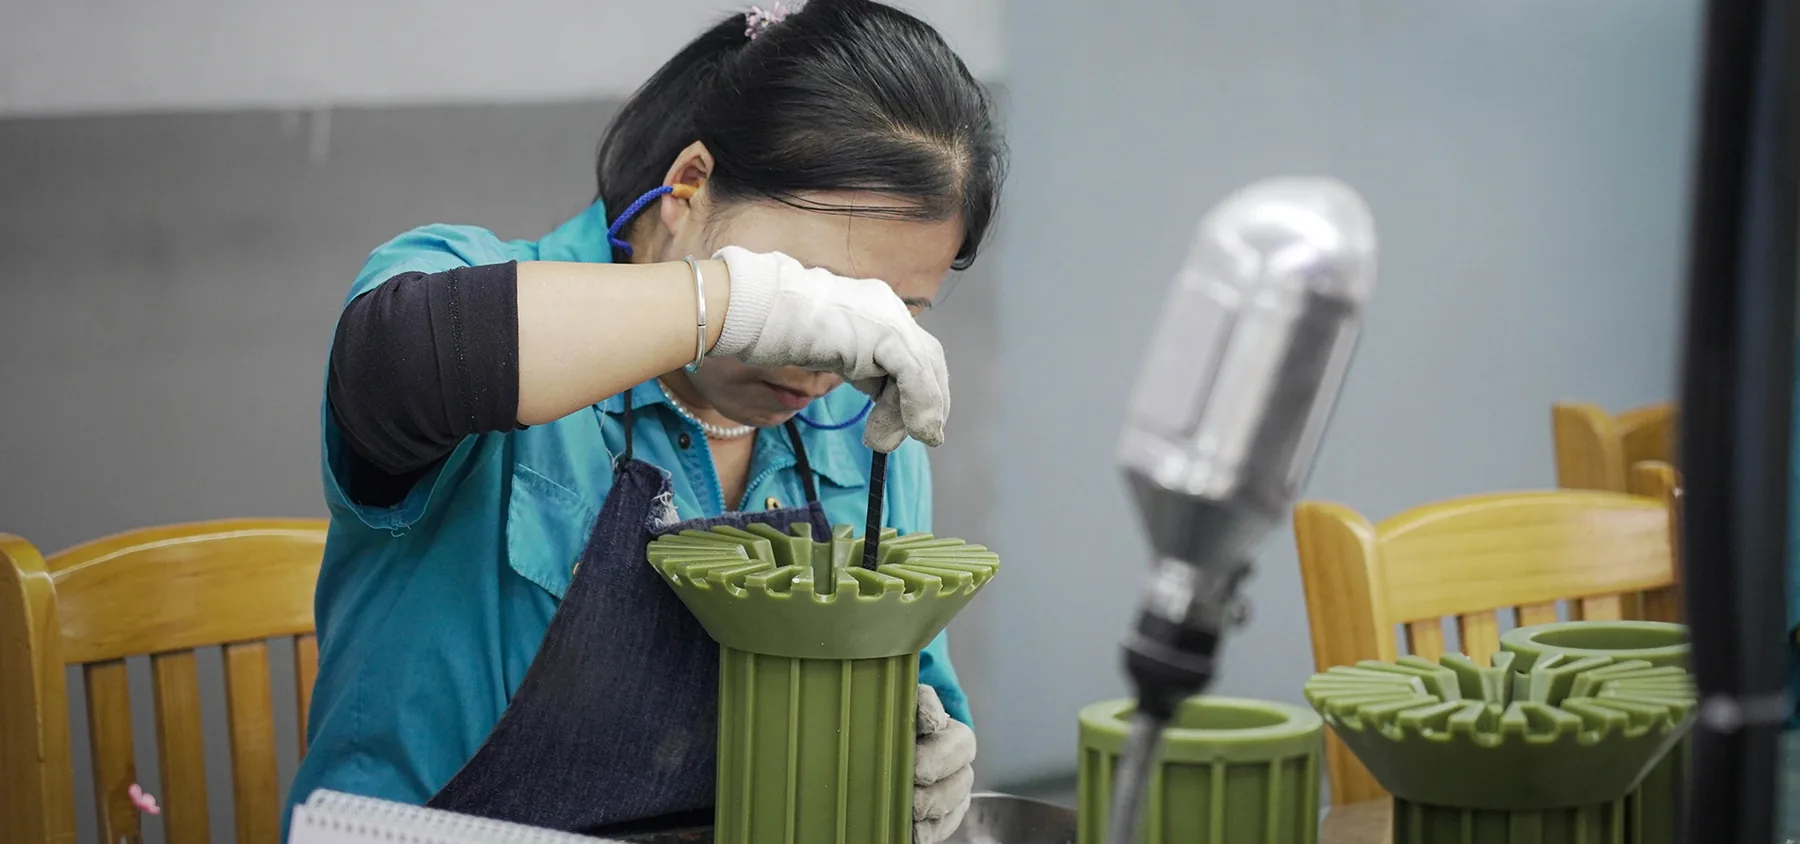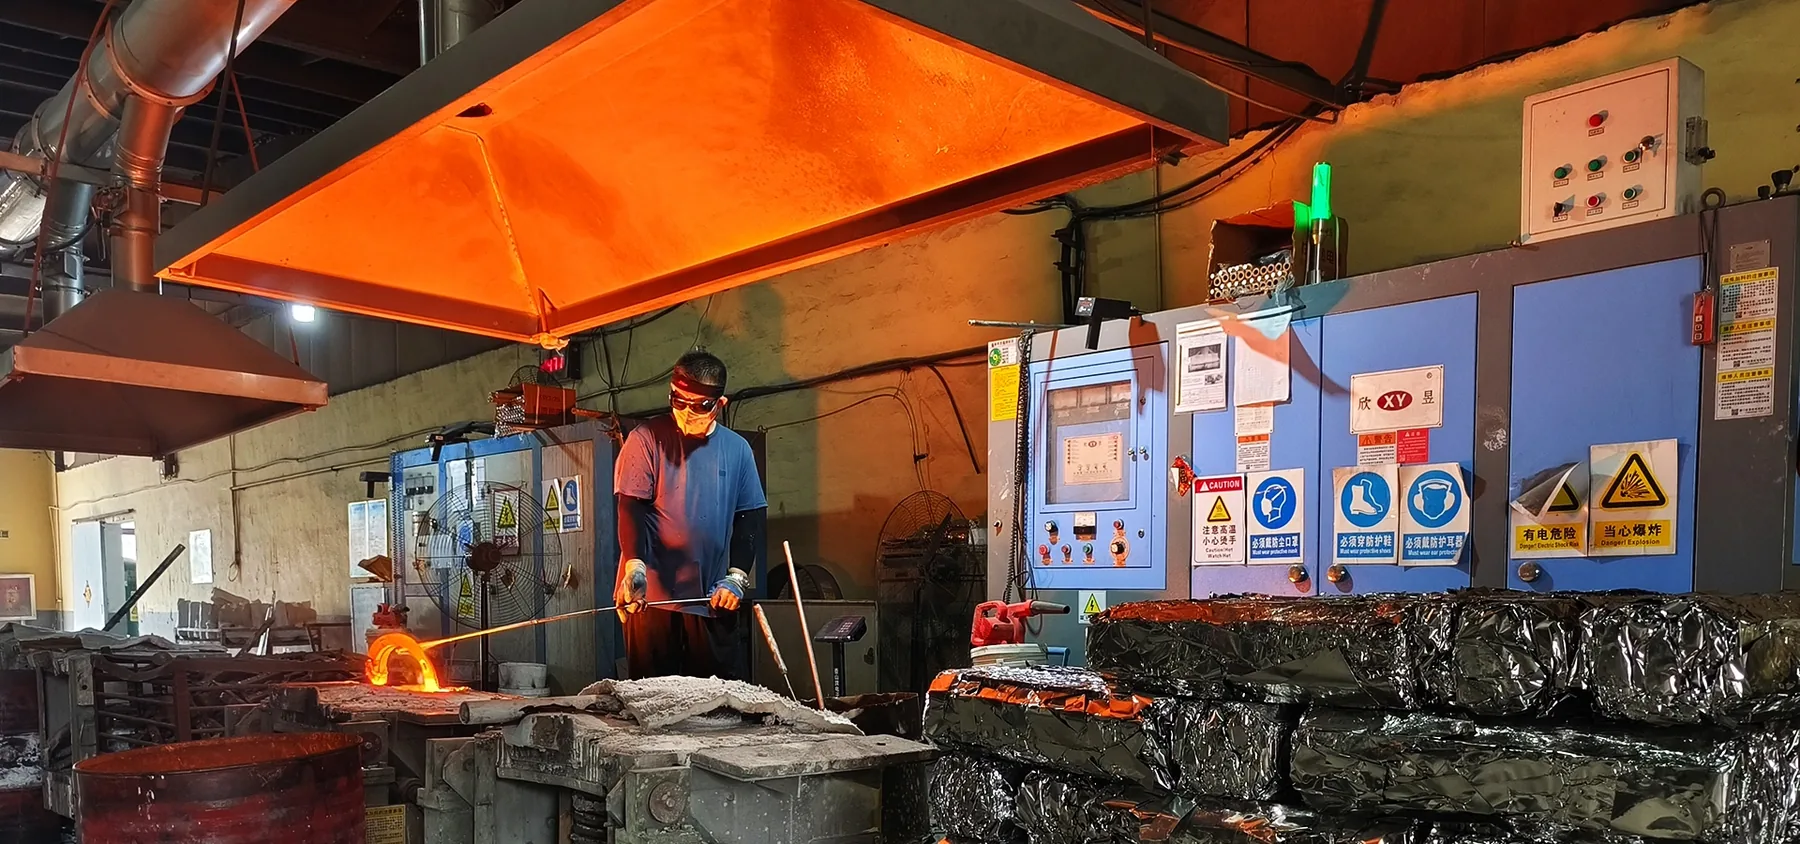
Una ruta de fundición planificada alrededor de la pieza terminada
Nuestro proceso de cera perdida con sol de sílice cubre desde pequeñas piezas de precisión hasta grandes fundiciones industriales en inoxidable, acero al carbono y aleado, dúplex, aceros resistentes al calor y aleaciones base níquel.
Los proyectos se revisan como componentes terminados: dirección de utillaje, alimentación, sobremetal, referencias, superficies críticas y acceso de inspección se consideran antes de fijar la ruta.
Referencia rápida para equipos de sourcing
| Pregunta del comprador | Capacidad actual / dónde verificar |
|---|---|
| Masa de pieza | 3 g–150 kg |
| Capacidad de fundición | Aproximadamente 150 t/mes |
| Familias de aleaciones | Inoxidable, dúplex, carbono/baja aleación, resistente al calor y base níquel; grado exacto según plano/norma |
| Mecanizado posterior | 40+ CNC para torneado, fresado, torno-fresa, HMC, VMC y multieje |
| Acabado y verificación | Acabado mecánico, pasivado/electropulido cuando se especifique, dimensional, material, END y presión/fugas |
| Modelo de producción | Prototipo a repetición, HMLV y suministro/inventario programado cuando proceda |
Para límites geométricos consulte las guías de tolerancias, espesor mínimo y sobremetal de mecanizado. La viabilidad final depende del plano y la aleación.
Secuencia típica de producción
- Revisión del plano y modelo 3D
- Planificación de utillaje y patrón de cera
- Montaje de ceras y construcción de concha cerámica
- Descerado, cocción y fusión de aleación
- Colada, desmoldeo y corte
- Tratamiento térmico y limpieza según necesidad
- Mecanizado, acabado e inspección
Reparación controlada cuando la especificación lo permite
Algunas discontinuidades locales o daños posteriores pueden repararse con soldadura láser solo cuando material, plano, especificación aplicable y requisitos del cliente permiten la reparación. La zona se termina y vuelve a inspeccionarse.
Las restricciones, zonas prohibidas y requisitos de aprobación/documentación deben aparecer en el RFQ; las zonas de presión, sellado o fatiga nunca se presuponen reparables.
Dónde crea valor la fundición de precisión
- geometría externa e interna compleja;
- boss, orejetas, nervios y pasos integrados;
- materiales resistentes a corrosión o de alta aleación;
- piezas con forma as-cast e interfaces mecanizadas;
- programas donde reducir soldaduras o conjuntos multipieza aporta valor.
Planificación de inspección
Verificación de material, inspección dimensional, líquidos penetrantes, ultrasonidos y otros END se asignan según plano y riesgo de servicio. En componentes de frontera de presión, la prueba de presión/fugas se coordina en la condición final relevante, normalmente después del mecanizado que establece pared o interfaces de sellado.
Revisión de diseño antes de cotizar
La viabilidad depende de aleación, transiciones de pared, geometría, tolerancias, superficies y volumen anual. Envíe 2D y 3D para revisar fundición y mecanizado como una sola ruta.
Resultado de cliente: de forja a fundición de precisión
Tras una revisión técnica, un cliente danés convirtió una pieza de producción de forja a fundición de precisión y redujo el coste de la pieza terminada aproximadamente 30 % en ese proyecto. Es un resultado específico, no una promesa general. Leer el caso