
好みの工程ではなく完成部品から考えます
インベストメント鋳造、鍛造、展伸材からのCNC、metal injection molding(MIM)、高圧ダイカストは異なる課題を解きます。「どれが優れるか」ではなく、期待数量で必要な完成形状、特性、品質証拠を最小の総コストとリスクで実現するルートは何かを問います。
同じ図面でも製品寿命中に工程を変えられます。新製品をブロックCNCで始め、形状安定後にニアネットへ移し、データム、穴、ねじ、シール面にはCNCを残す例です。
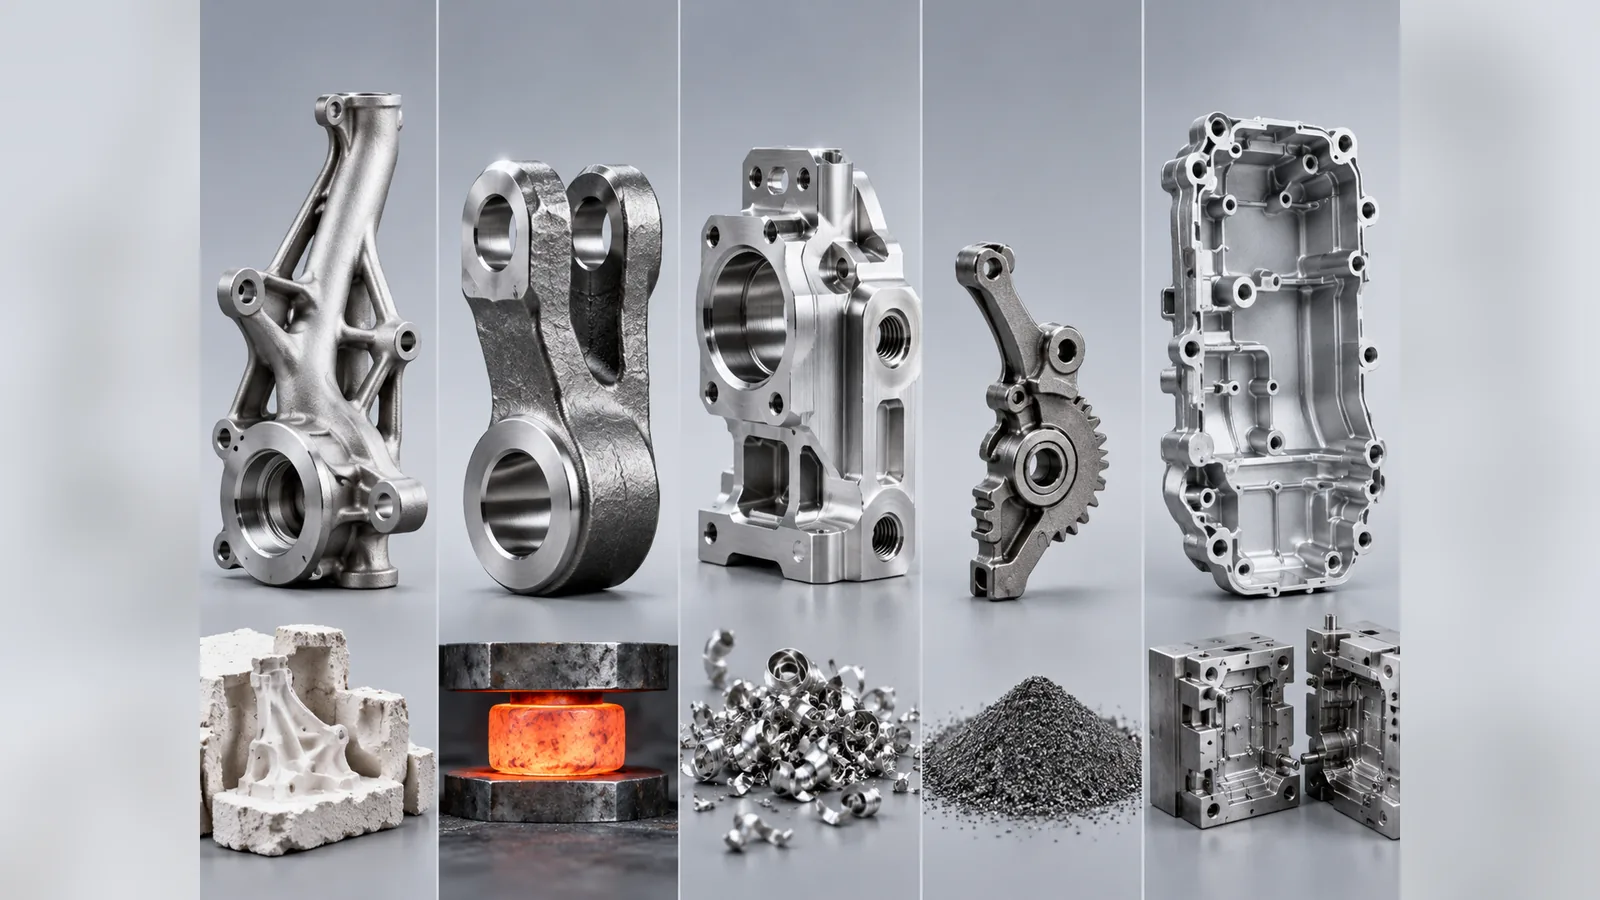
5工程の購買比較表
| 工程 | 適しやすい条件 | 金型/治具 | 数量ロジック | 購買上の注意 |
|---|---|---|---|---|
| インベストメント鋳造 | 複雑なステンレス/合金形状、一体ボス、流路ボディ、ニアネット | ワックス金型と工程開発 | 加工削減できれば繰返し少~中・中量で成立 | 全形状へ鋳造公差を強制しない。仕上げ加工と圧力重要部を計画 |
| 鍛造 + CNC | 高荷重、疲労、鍛造特性が重要な比較的単純形状 | 専用金型/治具 | 反復需要増加で有利 | 複雑形状は大量切削が残る。常に優れるわけではない |
| 展伸材CNC | 試作、HMLV、頻繁な変更、アクセス可能形状 | 成形金型ほぼ不要 | 少量に強く、材料除去とサイクル増加で悪化 | 高価合金、深ポケット、大きなbuy-to-flyは非効率 |
| MIM | 小型・複雑・多数反復、高需要 | 金型と工程認定への大きな投資 | 大量で金型と焼結開発を償却 | サイズ、肉厚、収縮、材料、認定が適合必要 |
| ダイカスト | 高量産の非鉄ハウジング・カバー・構造 | 高価な量産金型 | 設計安定後の高スループット | 合金、ポロシティ、熱処理、気密、後加工を早期確認 |
これは見積式ではなくスクリーニングです。サイズ、合金、公差、年間需要、ロット、金型寿命、自動化、検査で経済境界は変わります。
インベストメント鋳造:複雑形状と合金柔軟性
複雑形状が加工や組立を置き換えると有効です。曲がった流路、多方向ボス、取付形状、不規則なステンレス/合金鋼ボディを一体で最終形状近くまで作れます。
切削や溶接を十分減らし金型・工程開発を正当化できる時に価値が最大です。厳しい穴、軸受座、ねじ、ガスケット面、精密データムは通常加工します。Investment Casting Institute も形状自由度と同時に不要な厳しい鋳造公差を避けるよう示しています。
つまり「機械加工なしの精密加工」ではなく、材料を必要位置へ置くニアネット出発工程です。
鍛造:荷重経路が正当化するとき使います
図面と使用条件が、鍛造材のメタルフロー、高い構造荷重、疲労性能から実際にメリットを得る場合、鍛造は適切な出発材になり得ます。シャフト、高荷重リンク、一部の圧力部品、安全上重要な機械部品などがこの考え方に当てはまります。
ただし、その鍛造ブランクに大量の5軸加工が必要であれば、経済的な優位性の多くを失う可能性があります。購買側は原材料ブランクの価格ではなく、鍛造 + 完成機械加工の全工程を鋳造ルートや切削ルートと比較すべきです。
図面または顧客仕様が鍛造材/展伸材を指定している場合、工程選択はすでに技術的に制約されています。この場合はコスト上の好みではなく、技術要求として扱います。
鍛造からロストワックス鋳造へ転換した実例
デンマークの顧客は、完成品図面、材料条件、機能要求を確認したうえで、一つの部品を鍛造からロストワックス鋳造に切り替えました。工程転換の実例では、従来工程に対してその案件の部品コストが約30%低下しました。ただし、鍛造材・展伸材を指定する仕様を置き換えられる証拠ではなく、他部品で同じ削減率を保証するものでもありません。完成品要求、検査範囲、金型費用を比較して工程を決定します。
CNC:試作とHMLVの自然な工程
棒材、板材、ブロックからのCNC加工には、専用成形金型なしで設計自由度を保てるという大きな商業上の利点があります。そのため、試作、補給部品、初期量産、多品種少量プログラム、設計改訂が続く製品に特に有効です。
次の条件では魅力が下がります。
- 出発ブロックが完成品より大幅に大きい
- 高価なステンレス、二相鋼、ニッケル合金の多くが切粉になる
- 長い工具経路がサイクルタイムを支配する
- 深い内部形状へアクセスしにくい
- 年間需要がニアネット形状の金型を償却できる水準に達する
比較すべきなのは機械時間単価だけではありません。材料歩留まり、工具、段取り、工程数、ワーク保持、検査、改訂頻度を含めて評価します。
MIM:適切な小型反復部品に優れます
MIMは金属粉末を射出成形し、脱脂・焼結する工程です。Metal Powder Industries Federation は複雑形状を大量・高生産率でニアネット化する方法と説明しています。
多数の加工を多個取り金型で置き換えられる小型・複雑・反復部品に強く、大型産業ハウジング、少量、頻繁な形状変更には弱い傾向です。合金、サイズ/断面、収縮、金型キャビティと寿命、二次工程、安定後の工程能力を認定します。MIMは「小型インベストメント鋳造」ではありません。
購買側で確認すべき項目:
- 使用可能な合金と要求特性
- 部品サイズと肉厚遷移
- 脱脂・焼結による寸法変化
- 金型キャビティ戦略と想定寿命
- 二次サイジング、熱処理または機械加工
- 工程安定後の検査・工程能力エビデンス
MIM は単に「小型のロストワックス鋳造」ではありません。原料、収縮、焼結、金型コストの考え方が根本的に異なります。
ダイカスト:設計凍結後の高スループット
アルミ、亜鉛、マグネシウムなど安定した高量産非鉄部品に強い工程です。NADCA は均一肉厚、抜き勾配、R、湯流れ、ベント、熱管理を重要項目としています。
高度な金型は高スループットを可能にしますが変更コストが高いので、気密、熱処理、ポロシティ領域を通る後加工を金型凍結前に確認します。
したがって購買側では、「ダイカスト」という工程名だけで単価を比べるのではなく、合金、設計成熟度、年間数量、金型寿命、漏れ要求、後加工範囲を確認する必要があります。
実務的な判断順序
1. 設計はまだ変わりますか?
はいならCNCを強く検討。金型型工程は安定後に魅力が増します。
2. 小さく複雑で本当に高量産ですか?
小形状が大量反復し材料系が合えばMIMが有力です。
3. 安定した高量産非鉄ハウジング/構造ですか?
形状、合金、品質が合えばダイカストが高スループットです。
4. 鍛造特性または展伸材指定が重要ですか?
鍛造を出発材とし、最終精度箇所をCNCします。
5. 複雑なステンレス/合金形状で大きな加工や組立を削減できますか?
ニアネットが完成コストを下げるならインベストメント鋳造が有効です。
6. 本当に精密加工が必要な面はどこですか?
どの出発工程でも、シール、軸受はめあい、アライメント、ねじ、検査データムにはCNCを残します。
HMLVで答えが変わる理由
多品種少量は単一大量SKUと経済が異なります。段取り替え、改訂管理、治具保管、初品確認、小ロット計画が理論サイクルより重要になる場合があります。
合理的な組合せは:
- 低需要/変更頻繁はCNC;
- 反復する複雑ステンレス/合金は鋳造 + CNC;
- 特性要求があれば鍛造 + CNC;
- MIM/ダイカストは安定した金型価値のある品番のみ。
複数工程を扱えるサプライヤーは規律を不要にするのではなく、不適切な初期工程を見直しやすくします。
RFQでの要点
工程比較には完成図面と3Dモデル、材質、年間需要、ロット、プログラム寿命、重要特性、加工形状、圧力/漏れ要求、検査範囲を提示してください。素材工程を早く固定せず完成品経済性で評価できます。
設計レビューの手順
一律の製造限界や合格値を保証するものではありません。図面、合金、工程と規格で確認してください。