
製造ルートは技術レビューから始まります
工程はワックス射出より前に始まります。管理図面、3Dモデル、合金仕様、重要面、加工代、検査要求、予定数量を一緒に確認し、金型方向、ワックス収縮、ゲート位置、シェル形成性、切断箇所を完成品から逆算して計画します。
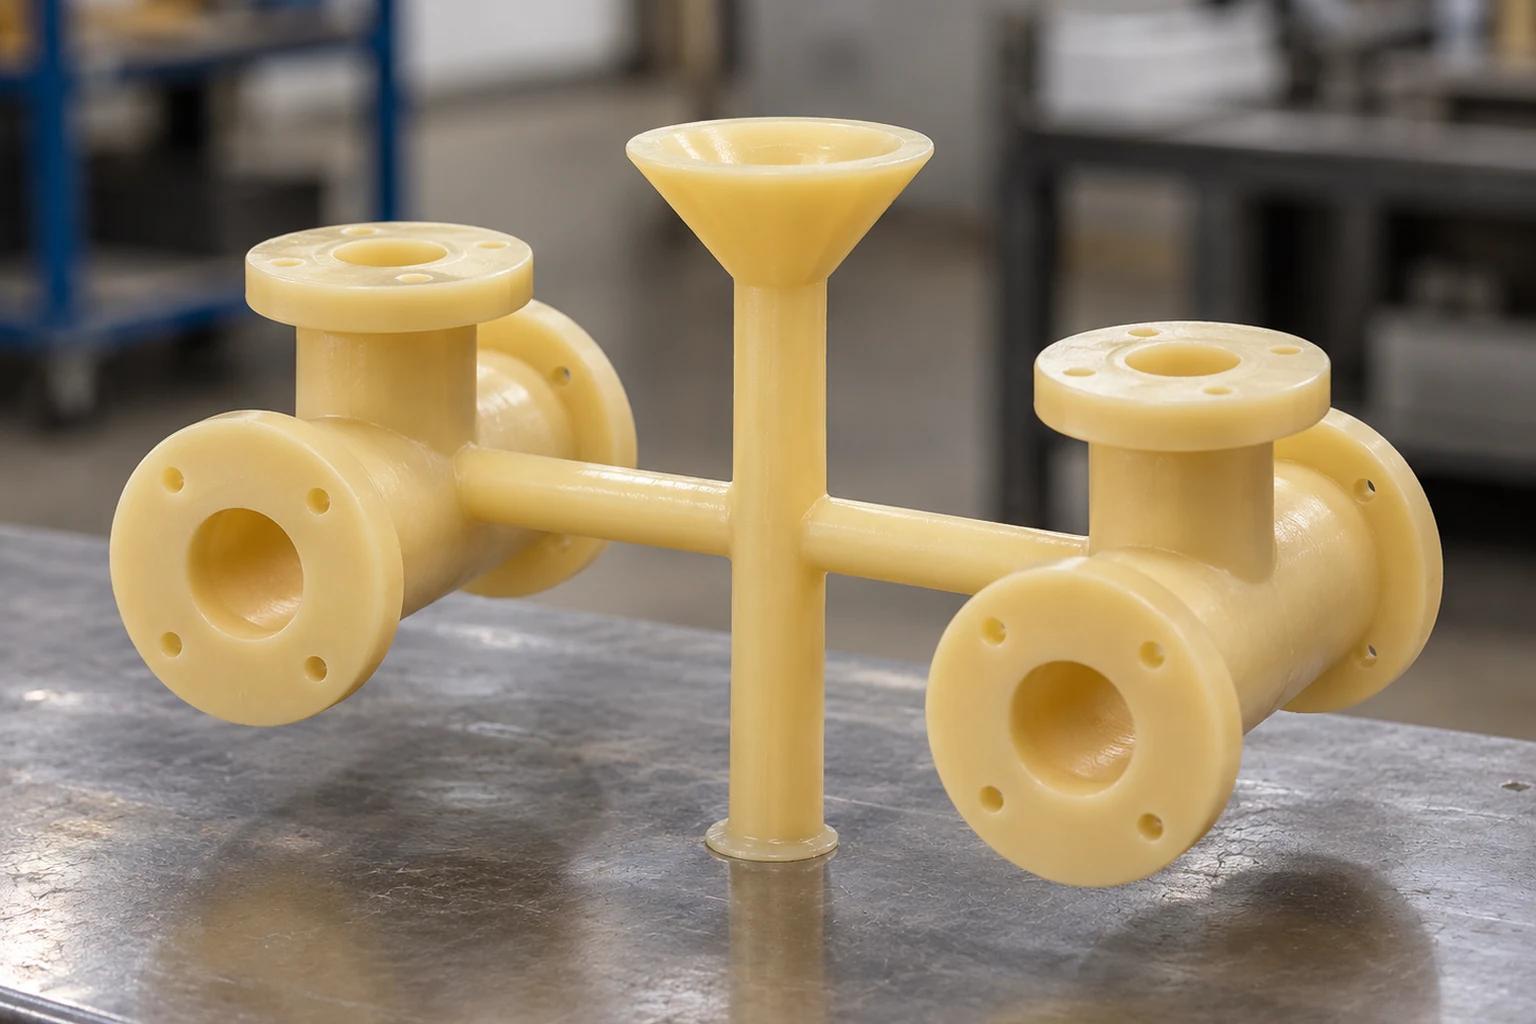
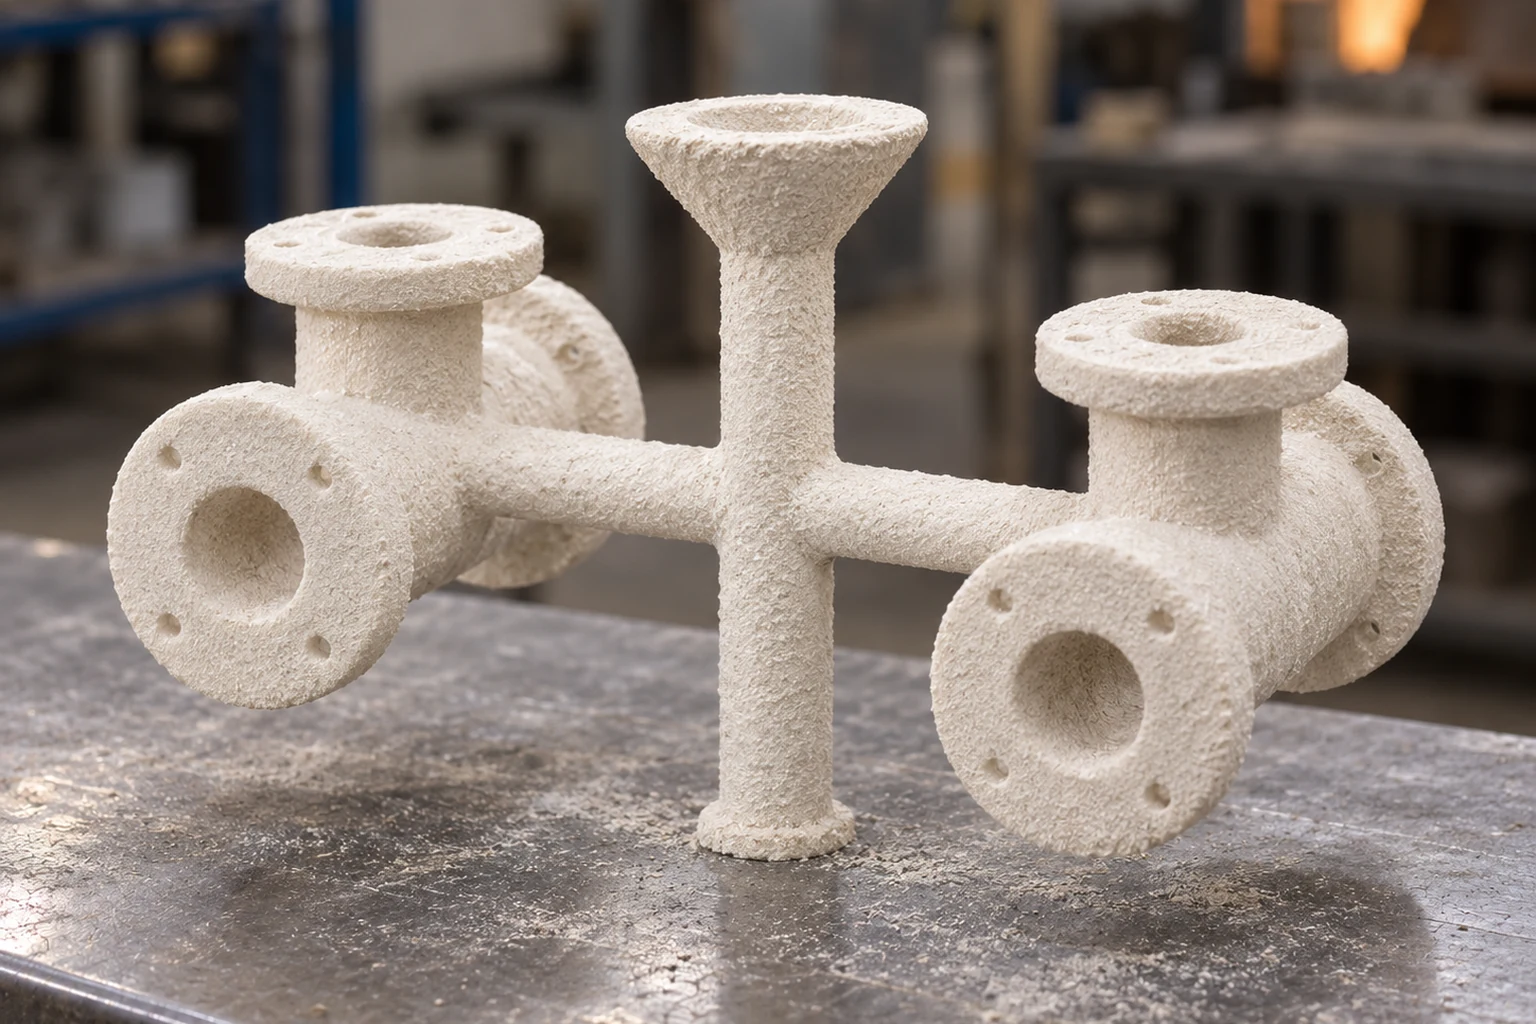
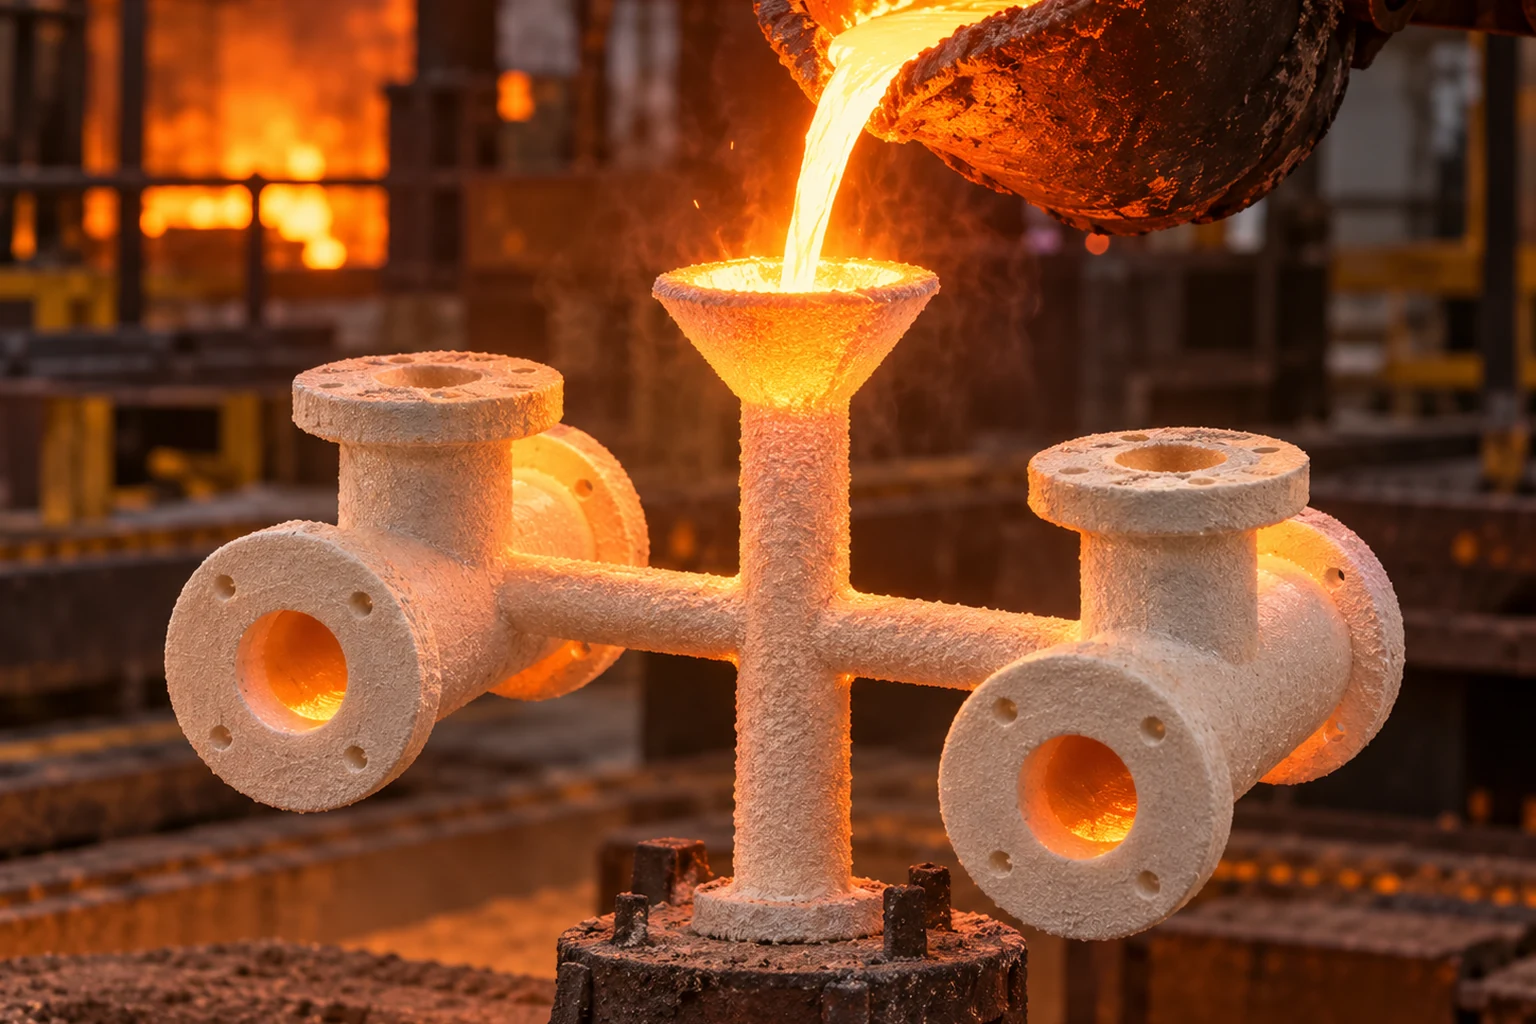
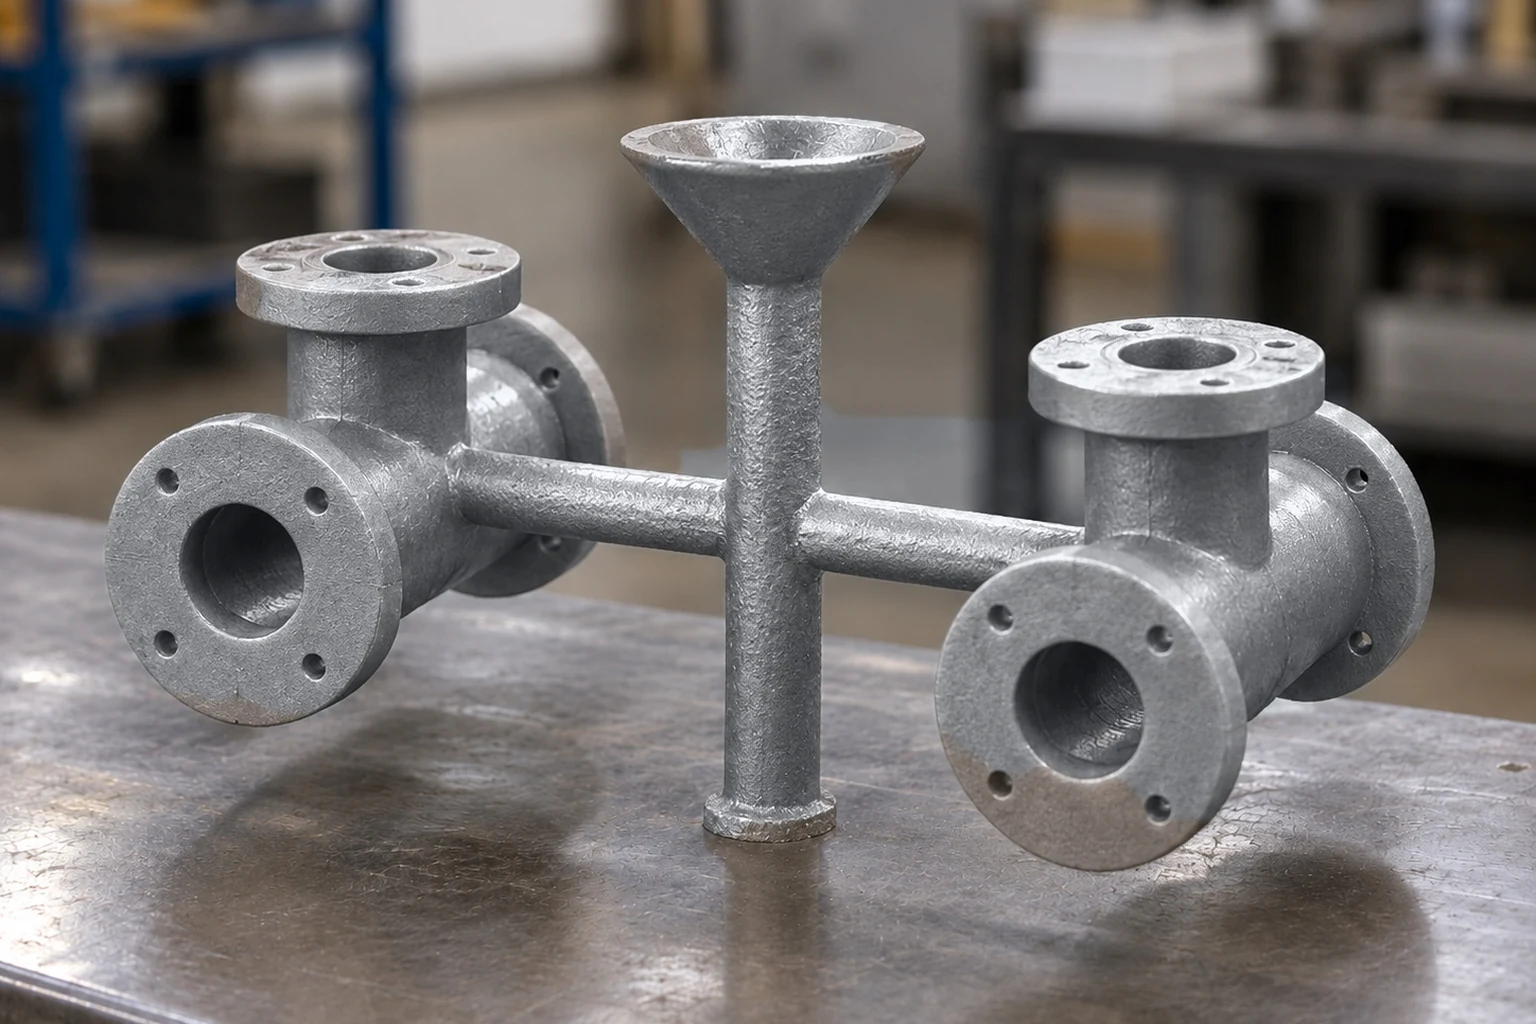
各画像は工程説明用のイメージです。同一製造ロットの連続写真や共通 CAD 形状で検証した記録ではありません。最後は湯道から切り離した単品の例です。
ワックスパターンとツリー組立
01 — ワックス射出
精密金型へワックスを射出して形状を再現します。温度、射出圧力、保持、冷却を管理し、変形や充填不足を抑えます。量産前に金型と条件を認定します。
02 — ワックスパターンのトリミングと検査
パーティングバリ、射出跡、小欠陥を除去し、外観と必要な重要寸法を組立前に確認します。
03 — ツリー組立
パターンを中央ランナーへ接合します。間隔、向き、ゲート設計は湯流れ、給湯、シェル強度、後工程の切断性に影響します。
セラミックシェルと脱ろう
04 — 一次セラミックコート
ワックスツリーに細粒の耐火スラリーとスタッコを付着させます。一次層が鋳肌を形成するため、スラリー状態、粘度、被覆、乾燥環境を厳しく管理します。
05 — バックアップシェル形成
追加層で厚さとハンドリング強度を作ります。耐火材粒度と層順序は、細部再現、通気性、脱ろう・注湯時の割れ耐性をバランスさせます。
06 — 脱ろう
認定方法でワックスを除去します。蒸気オートクレーブやフラッシュファイア/焼成が一般的で、併用する場合もあります。シェルを傷めず除去し、その後シェルを確認・焼成します。
注湯、シェル除去、切断
07 — シェル焼成と注湯
セラミックシェルを焼成・予熱して溶湯を注ぎます。溶湯成分、温度、シェル温度、注湯速度を合金と形状に合わせて管理します。
08 — 冷却、シェル除去、洗浄
凝固後にセラミックを機械的に除去します。内部流路や複雑空洞は形状に適した洗浄方法が必要です。
09 — 切断
各鋳物をランナーから分離します。機能面を損傷しないよう切断位置と残し代を事前に計画します。
仕上げ、熱処理、最終検査
10 — ゲート研削と仕上げ
残留ゲートと局所遷移を滑らかにします。重要部品では研削限界、表面合否、補修制限を明確にします。
11 — 指定時の熱処理、溶接補修、表面処理
熱処理は合金仕様と要求特性に基づきます。許可された溶接補修は管理手順で実施し、必要な仕上げ・検査を行います。パッシベーション、電解研磨、ブラスト、研磨を後工程へ追加できます。
12 — 最終検査と出荷判定
寸法、定義されたヒート/クーポン/試料からの化学成分・合金確認、硬さ、フェライト、浸透探傷、適用可能な超音波・放射線検査などを実施します。要求に応じ機械試験や耐圧/漏れ試験を追加し、図面、規格、形状、欠陥種類、サービスリスクに合わせて計画します。
工程条件は合金、サイズ、シェル系、形状、案件仕様で変わり、普遍的な限界値ではなくDFMと工程認定で確認します。
下流工程の統合と購買管理
工程の引継ぎでは、承認図とワックス型の改訂が溶解ロット、認められる補修、機械加工、最終出荷記録にどう結び付くかを確認します。ASTM A743/A743M-21によって発注するステンレス鋳物は、鋼種、状態、発注仕様を確認してください。材料規格の存在だけでは、特定ロットが要求検査に合格した証拠にはなりません。
技術管理が最も重要な場所
工程は順番に進みますが、管理項目は相互に関係します。ワックスのばらつきはシェル形状に影響し、湯道設計は凝固に影響し、熱処理は薄肉部や非対称部を変形させることがあり、機械加工は鋳肌では機能上問題にならなかった内部不連続を露出させることがあります。そのため、各工程を独立して扱うのではなく、完成部品から逆算して製造計画を構築する必要があります。
当社のシリカゾル工程は、ステンレス、二相鋼、炭素鋼、合金鋼、耐熱鋼、および一部のニッケル基合金に使用します。適切なシェル、溶解、熱処理、後工程検査は合金と部品形状によって変わります。圧力バルブボディ、研磨されたサニタリー部品、耐摩耗機械部品は同じ大分類の工程を通っても、必要な管理と合格基準は異なります。
鋳造ツリーから完成部品まで
シェル除去と切断後も、ゲート部の仕上げ、ブラスト、熱処理、矯正、機械加工、機械研磨、パッシベーション、電解研磨、その他の表面処理が必要な場合があります。これらの後工程は金型確定前に考慮すべきです。加工基準、研磨のアクセス、保護すべきシールエッジは鋳造設計に影響します。
圧力または漏れ要件がある部品では、試験はできるだけ最終機能状態を再現すべきです。機械加工で肉厚が変わったり、表面下の不連続が露出したりするため、図面または検証計画が要求する場合、最終の水圧または空圧確認は通常、関連する機械加工後に計画します。
鋳造サプライヤーへ確認すべきこと
有効なサプライヤー確認は「インベストメント鋳造ができますか」だけでは不十分です。ワックス、シェル、溶解・注湯、熱処理、機械加工、仕上げ、検査を誰が管理するか、材料とロットをどう追跡するか、重要寸法をどう検証するか、圧力・NDT要求を工程にどう展開するかを確認してください。外注特殊工程については、トレーサビリティと受入記録を部品ロットにどう紐付けるかも確認します。
China Precision Metal の青島製造拠点では、インベストメント鋳造に40台超のCNC、仕上げ設備、寸法・材料・圧力検査能力を組み合わせています。この統合は、図面に機械加工インターフェース、管理された表面、漏れ要求が含まれる場合に特に有効です。
RFQでの要点
管理図面、3Dモデル、材料仕様、年間数量、本当に重要な機能要求を送ってください。鋳造・加工・仕上げ・検査を一体の工程としてレビューできます。
工程理解からOEMサプライヤー認定へ
12工程の説明は特定部品の合格証明ではありません。CNC仕上げを伴う精密鋳物は、製造経路を図面および受入記録と結び付けて評価します。
- 金型前:合金仕様、重要形状、加工代、補修制限を確認します。
- 加工後:寸法、材料追跡、必要な非破壊・耐圧試験の段階を明確にします。
- 調達:技術的成立性と確定能力、初品承認、単価、補充条件を区別します。
加工鋳物の能力ページから図面に沿ったサプライヤー評価を開始できます。 加工鋳物の供給を評価.
設計レビューの手順
一律の製造限界や合格値を保証するものではありません。図面、合金、工程と規格で確認してください。