Eine Gussroute, die vom fertigen Bauteil ausgeht
Wir verwenden das Silica-Sol-Wachsausschmelzverfahren von kleinen Präzisionsteilen bis zu großen Industriegussteilen. Werkstoffe umfassen Edelstahl, Kohlenstoff- und legierte Stähle, Duplex, hitzebeständige Stähle und Nickelbasislegierungen.
Sinnvolle Projekte werden als fertiges Bauteil bewertet: Werkzeugrichtung, Anschnitt/Speiser, Bearbeitungsaufmaß, Bezugsflächen, kritische Oberflächen und Prüfzugang werden vor Festlegung der Route betrachtet.
Schnellübersicht für Einkauf und Sourcing
| Einkaufsfrage | Aktuelle Fähigkeit / Nachweis |
|---|---|
| Bauteilgewicht | 3 g–150 kg Feinguss-Bauteilbereich |
| Gusskapazität | ca. 150 t/Monat |
| Werkstofffamilien | Edelstahl, Duplex, Kohlenstoff-/niedriglegierte, hitzebeständige und Nickelbasis-Werkstoffe; final nach Zeichnung / Norm |
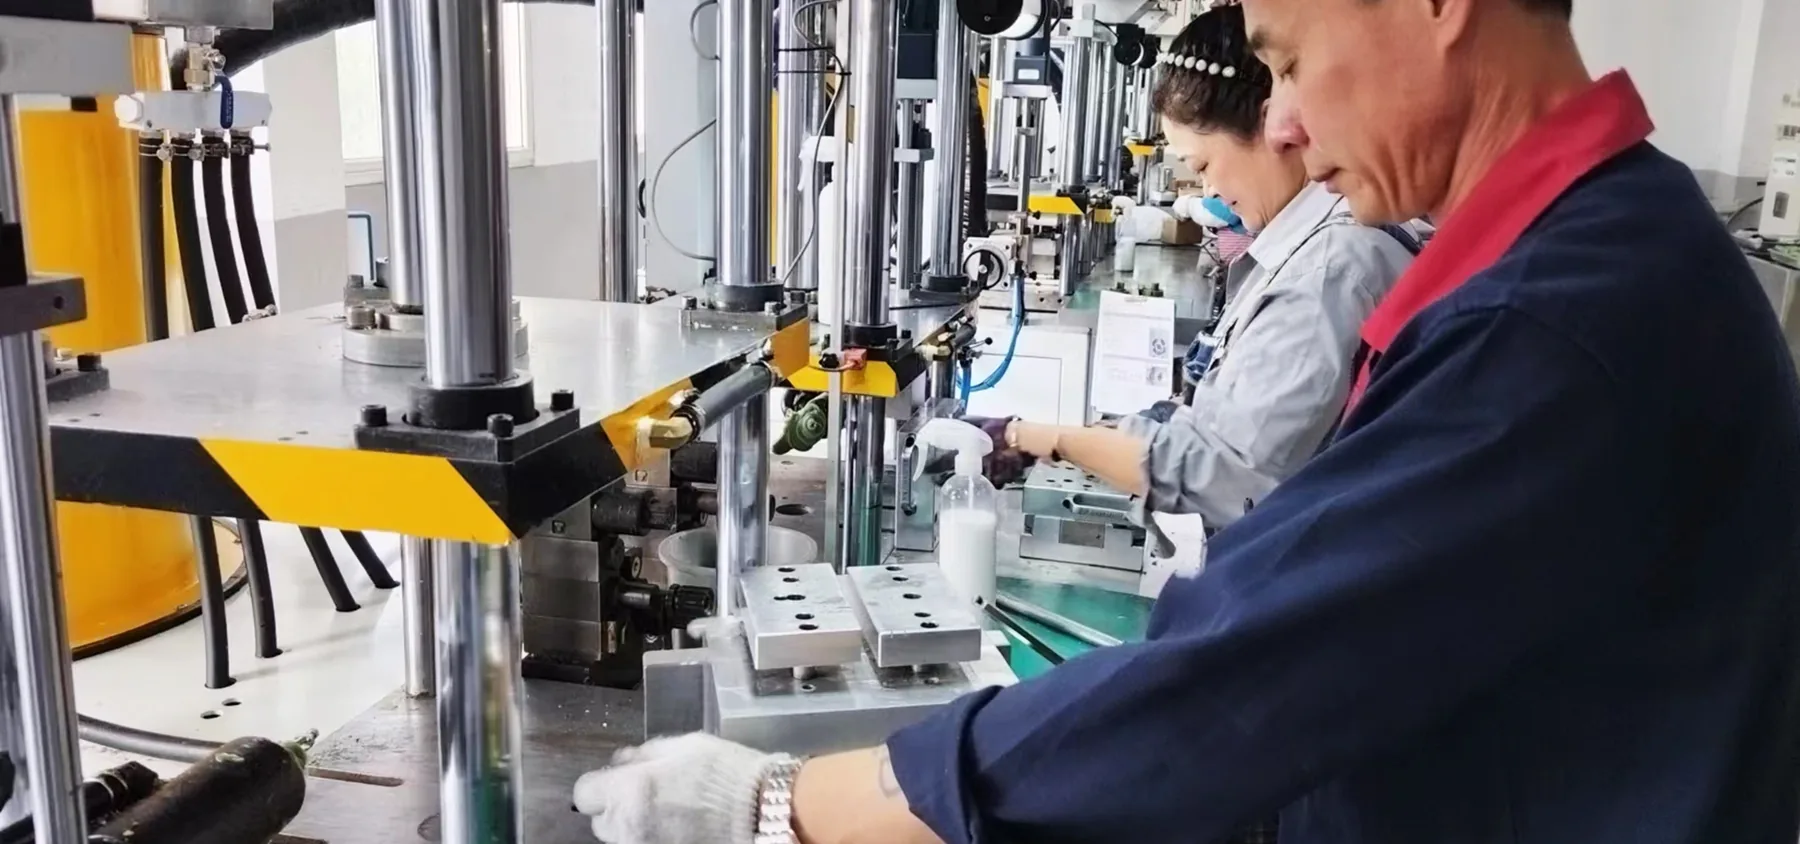
| Nachgelagerte Bearbeitung | 40+ CNC-Maschinen für Drehen, Fräsen, Turn-Mill, HMC, VMC und Mehrachsbearbeitung |
| Oberfläche & Verifizierung | Mechanische Bearbeitung, Passivieren / Elektropolieren nach Vorgabe, Maß-, Werkstoff-, ZfP- und Druck-/Leckprüfung |
| Produktionsmodell | Prototyp bis Wiederholserie, HMLV sowie geplante Abruf- / Bevorratungsmodelle |
Für Geometriegrenzen dienen Toleranzleitfaden, Mindestwand-Leitfaden und Aufmaß-Leitfaden als Startpunkte. Die endgültige Machbarkeit bleibt zeichnungs- und werkstoffabhängig.
Typischer Produktionsablauf
- Zeichnungs- und 3D-Modellprüfung
- Werkzeug- und Wachsmodellplanung
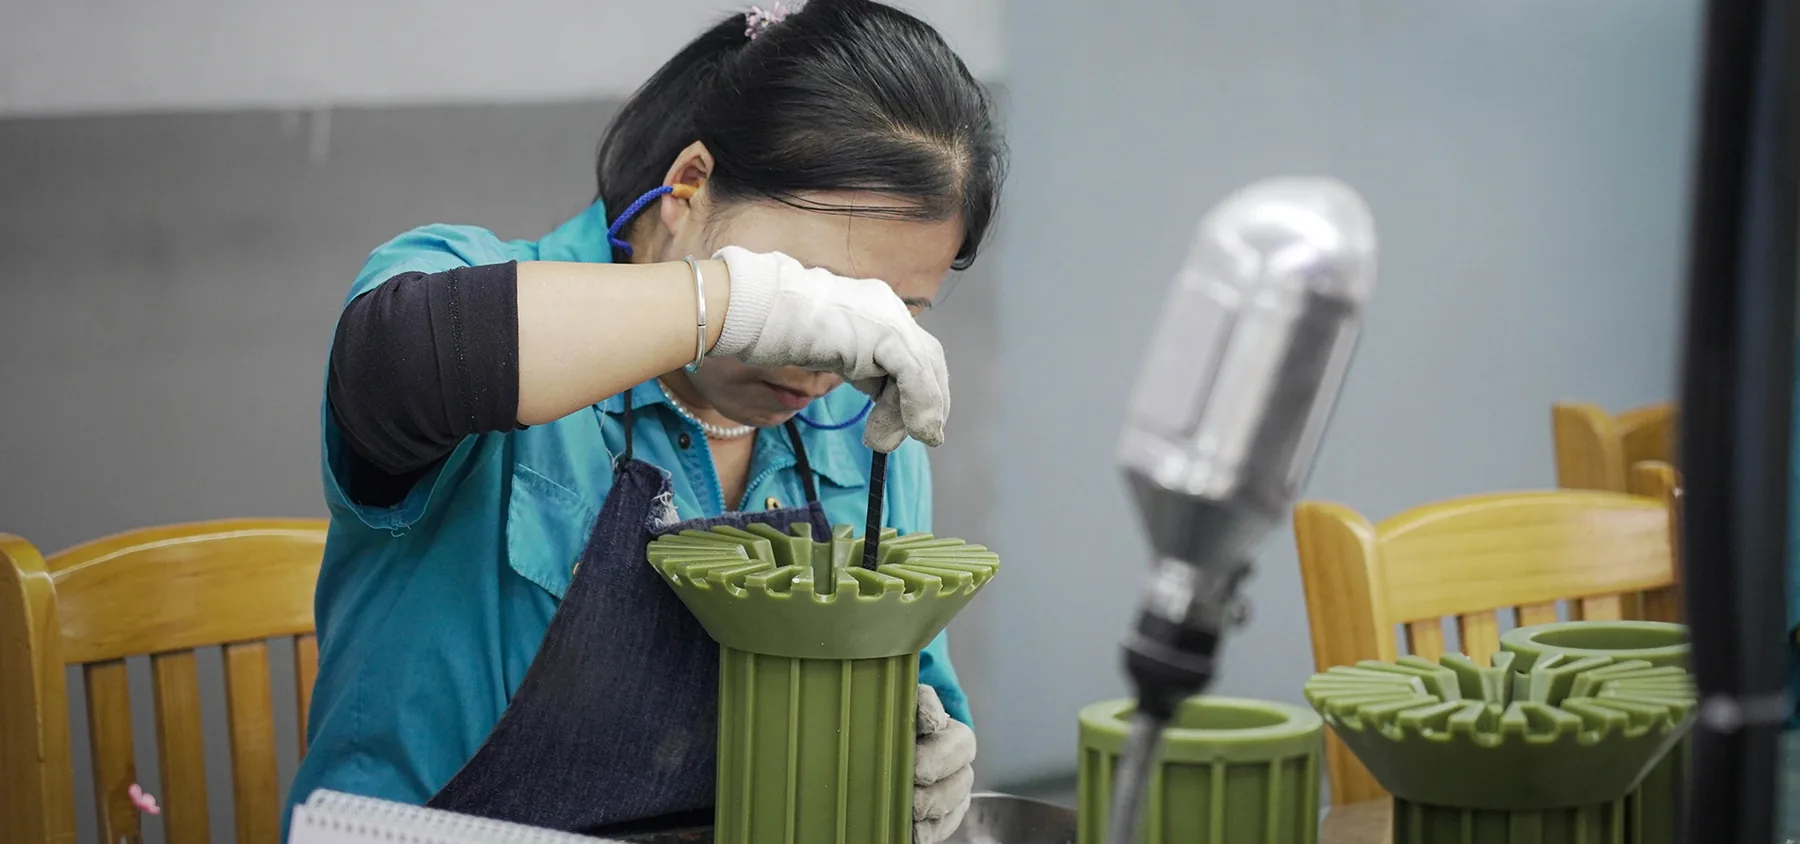
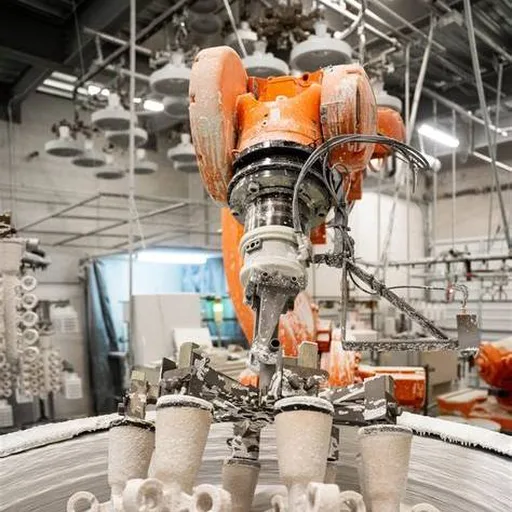
- Wachsbaum und Keramikschale
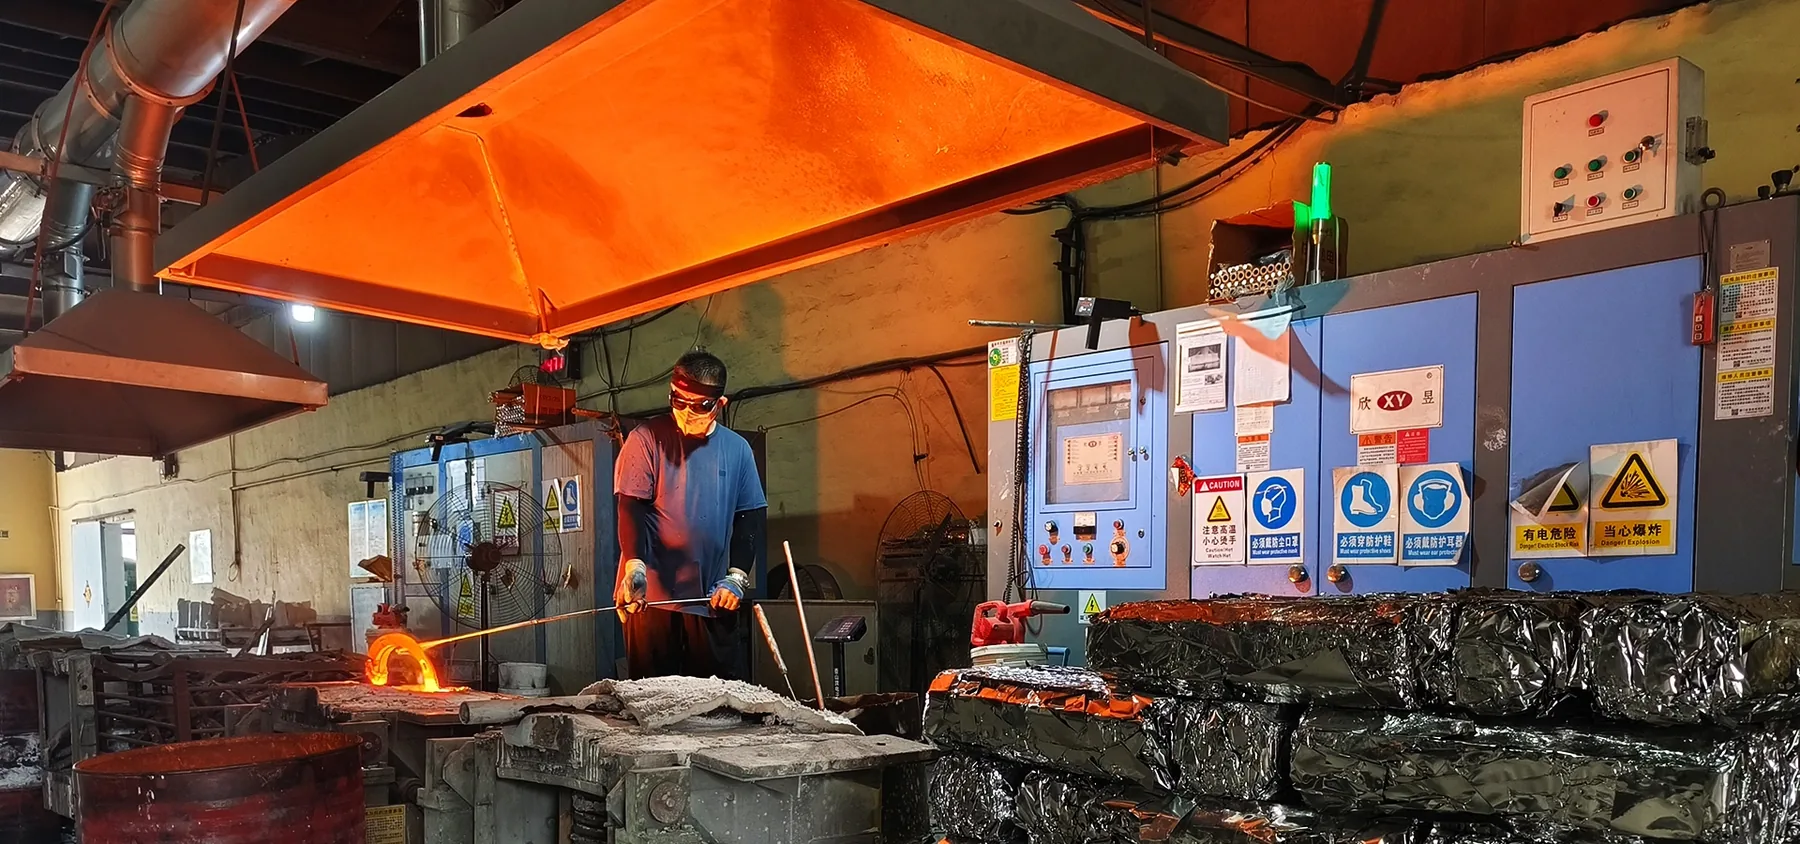
- Entwachsen, Brennen und Schmelzen
- Gießen, Ausschlagen und Abtrennen
- Wärmebehandlung und Reinigung nach Bedarf
- Bearbeitung, Oberflächenfinish und Prüfung
Kontrollierte Reparatur, wenn zulässig
Lokale Gussfehlstellen oder nachgelagerte Beschädigungen dürfen nur dann per Laserschweißen repariert werden, wenn Werkstoff, Zeichnung, Spezifikation und Kundenvorgaben dies zulassen. Die Reparaturstelle wird nachbearbeitet und erneut geprüft.
Reparaturverbote, Sperrzonen sowie Freigabe-/Dokumentationsanforderungen gehören in die RFQ; Druck-, Dicht-, Ermüdungs- und andere funktionskritische Zonen gelten nicht automatisch als reparierbar.
Wo Feinguss Wert schafft
- Komplexe äußere und innere Geometrien
- Integrierte Bosse, Laschen, Rippen und Strömungskanäle
- Korrosionsbeständige oder hochlegierte Werkstoffe
- Bauteile mit Gussform und bearbeiteten Schnittstellen
- Programme, bei denen Schweißnähte oder Mehrteilbauweise reduziert werden sollen
Prüfplanung
Werkstoffprüfung, Maßprüfung, Eindringprüfung, Ultraschall und weitere Methoden werden nach Zeichnung und Einsatzrisiko geplant. Bei Druckteilen wird Druck- oder Leckprüfung im durch Zeichnung und Validierungsplan definierten relevanten Endzustand durchgeführt, typischerweise nach den Bearbeitungsschritten, die Druckgrenze oder Dichtflächen erzeugen.
Konstruktionsprüfung vor Angebot
Die endgültige Machbarkeit hängt von Legierung, Wandübergängen, Geometrie, Toleranzen, Oberflächenanforderungen und Jahresmenge ab. 2D-Zeichnung und 3D-Modell sollten gemeinsam vorliegen, damit Guss- und Bearbeitungsroute zusammen geprüft werden können.
Kundenergebnis: vom Schmiedeteil zum Feinguss
Ein dänischer Kunde stellte nach technischer und wirtschaftlicher Prüfung ein Serienteil vom Schmieden auf Feinguss um; die Kosten des fertigen Bauteils sanken in diesem Projekt um etwa 30 %. Das ist projektspezifisch. Fallstudie lesen