Une route de fonderie pensée autour de la pièce finie
Notre procédé cire perdue à sol de silice couvre les petites pièces de précision jusqu’aux grandes pièces industrielles, en inox, acier carbone et allié, duplex, aciers réfractaires et alliages base nickel.
Les projets sont évalués comme composants finis : orientation de l’outillage, alimentation, surépaisseurs, références, surfaces critiques et accès inspection sont considérés avant de figer la route.
Référence rapide pour les équipes sourcing
| Question acheteur | Capacité actuelle / point de vérification |
|---|---|
| Masse pièce | 3 g–150 kg |
| Capacité de fonderie | Environ 150 t/mois |
| Familles d’alliages | Inox, duplex, carbone/faiblement allié, réfractaire et base nickel ; nuance exacte selon plan/norme |
| Usinage aval | 40+ CNC : tournage, fraisage, turn-mill, HMC, VMC et multiaxes |
| Finition et vérification | Finition mécanique, passivation/électropolissage si spécifiés, dimensionnel, matière, CND, pression/fuite selon besoin |
| Modèle de production | Prototype à série, HMLV et approvisionnement/stock planifié lorsque pertinent |
Pour les limites géométriques, voir les guides tolérances, épaisseur minimale et surépaisseur d’usinage. La faisabilité finale dépend toujours du plan et de l’alliage.
Séquence de production type
- Revue plan et modèle 3D
- Planification outillage et cire
- Assemblage des cires et coque céramique
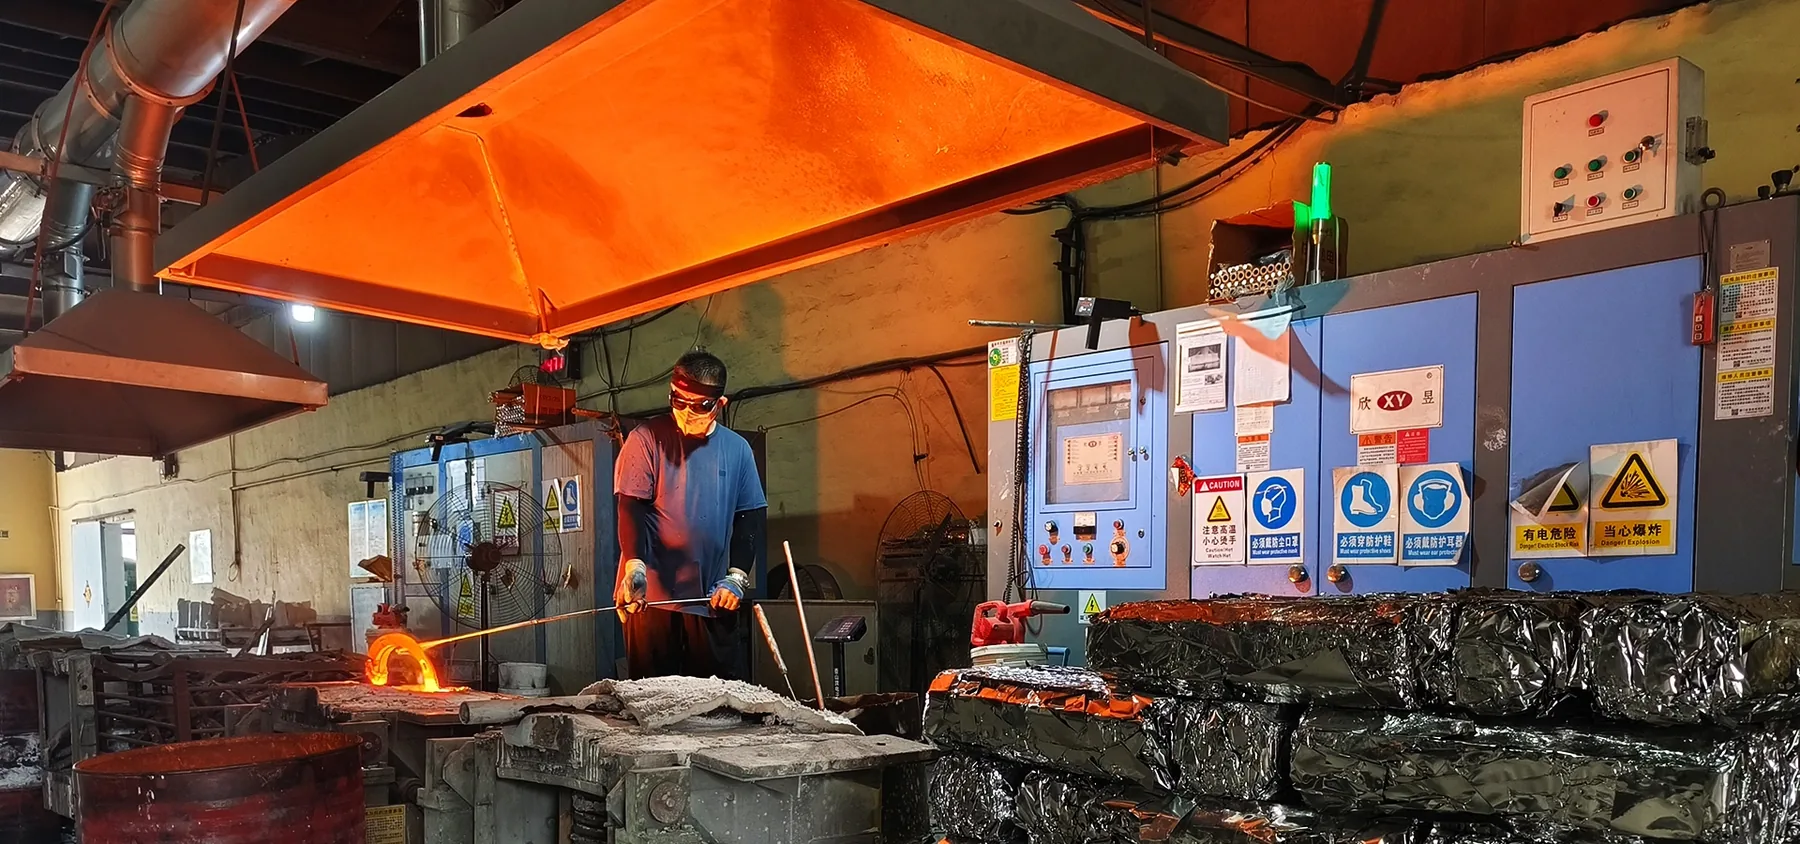
- Décirage, cuisson et fusion de l’alliage
- Coulée, décochage et découpe
- Traitement thermique et nettoyage selon besoin
- Usinage, finition et inspection
Réparation contrôlée lorsque la spécification l’autorise
Certaines discontinuités locales ou dommages aval peuvent être repris par soudage laser uniquement si matière, plan, spécification et exigences client l’autorisent. La zone est ensuite finie et recontrôlée.
Les restrictions, zones interdites et exigences d’approbation/documentation doivent figurer au RFQ ; aucune zone de pression, d’étanchéité ou de fatigue n’est supposée réparable.
Là où la cire perdue crée de la valeur
- géométries externes et internes complexes ;
- bossages, oreilles, nervures et passages intégrés ;
- matériaux anticorrosion ou fortement alliés ;
- combinaison de surfaces brutes et d’interfaces usinées ;
- réduction des soudures et assemblages multi-pièces.
Planification de l’inspection
La vérification matière, le dimensionnel, le ressuage, l’ultrason et d’autres CND sont définis selon le plan et le risque d’usage. Pour les composants de frontière de pression, l’essai pression/fuite est placé à l’état final pertinent, généralement après les opérations qui établissent la paroi ou les interfaces d’étanchéité.
Revue de conception avant devis
La faisabilité dépend de l’alliage, des transitions de paroi, de la géométrie, des tolérances, des surfaces et du volume annuel. Envoyez le plan 2D et le modèle 3D afin de revoir ensemble fonderie et usinage.
Résultat client : conversion du forgeage à la cire perdue
Après revue technique, un client danois a converti une pièce de production forgée en pièce moulée de précision, avec une baisse d’environ 30 % du coût de la pièce finie sur ce programme. C’est un résultat spécifique, pas une promesse générale. Lire l’étude de cas
Voir des pièces réellement moulées
Voir la section fonderie de notre galerie de production réelle