
加工代は一律値ではなく、場所ごとに決めます
加工代は、予想される鋳造ばらつき、熱処理による変形、データム設定、機能面を完全に削り出すために必要な量を吸収する必要があります。少なすぎると削り残しや初回セットアップの不安定につながり、多すぎるとサイクルタイム、工具負荷、変形、表面下の不連続を露出させる可能性が増えます。
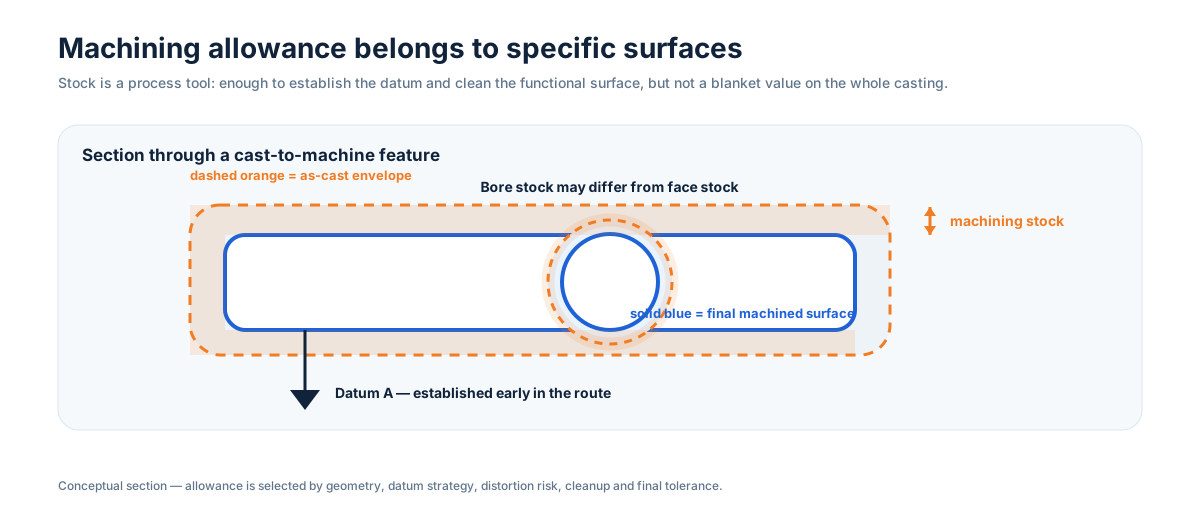
表面の種類ごとに加工代を計画します
シール面、軸受座、穴、データムパッド、ねじ、ポート、流路プロファイルに同じ加工代が必要とは限りません。大きな面や深い穴は、小さな局所パッドとは異なる挙動を示します。抜き方向や鋳物をどのように位置決めするかも、どこに加工代が有効かを左右します。
最初のセットアップでは、信頼できるデータムを作るために十分な材料が必要になることがあります。そのデータムができれば、後工程の形状は不確かさを減らして加工できます。専用の位置決めパッドや捨てボスは、他の箇所の加工代と段取り時間の両方を減らすのに役立ちます。
加工代を増やしすぎると別の問題が生じます
厚い層を一度に除去すると、特に開放形状や薄肉部品では残留応力が解放され、剛性が変わることがあります。余分な加工代は切削時間も増やし、大きな工具や強いクランプを必要とする場合があります。圧力保持部品では、深く加工することで元は表面下にあった不連続が露出することがあるため、漏れ試験は最終的な機能加工状態を反映させる必要があります。
本当に完全加工が必要な面を明示します
有効な図面は「全面削り出し必須」の面と、重要でない鋳肌面を区別します。機能面がシール面1か所と穴2か所だけなら、外形全体を加工するのは通常経済的ではありません。鋳造工程とCNC工程を一体で計画し、管理に必要な場所には材料を残し、価値を生まない場所では減らします。
RFQでの要点
形状上の理由がない限り、モデル全体に単一の加工代を指定しないでください。完成図面と3Dモデルを送れば、データム、表面機能、予想される鋳造ばらつき、加工順序に基づいて加工代を配分できます。