
ガイドの概要
このガイドの目的
「CNC加工」だけでは、調達仕様としては広すぎます。実際の課題は、ニアネットシェイプのロストワックス鋳造品を加工すること、鍛造品のセカンドソースを認定すること、回転部品の複数ボアで同軸度を維持すること、バルブボディのシール面を管理すること、多品種少量の品番を安定生産すること、あるいはリピートOEM案件に現地在庫を組み合わせることかもしれません。
本ガイドは、そうした判断を軸にCNC加工を整理しています。単に加工時間を買うのではなく、再現性のある完成部品を必要とする購買、設計、生産技術、品質チーム向けの実務リファレンスです。
China Precision Metalが公開している加工能力には、旋削、フライス、複合旋盤、HMC、VMC、3/4/5軸加工をカバーする40台超のCNC設備があり、さらに研削、穴あけ・タップ、形彫り放電加工、ワイヤ放電加工を備えています。主要な業務は、鋳造品・鍛造品の機械加工、完成加工鋳物、産業用流体部品、HMLV、多拠点・セカンドソース認定、後工程の検査・機能検証です。
CNC加工を一つの判断表で見る
| 購買側の質問 | 推奨アプローチ |
|---|---|
| 形状は主に回転対称か? | CNC旋削または複合旋盤で段取りを減らせる可能性 |
| 複数のプリズム面・形状が必要か? | アクセス性とロットに応じてVMC/HMCまたは多軸フライス |
| 複雑だが鋳造でニアネット化できるか? | 鋳造+加工と削り出しを比較 |
| 素材は鍛造品か? | 加工ルート確定前に鍛造代、スケール、変形、基準面状態を確認 |
| 厳しい公差は一部だけか? | 一般形状は経済的にし、CTQ寸法だけを厳しくする |
| 年間需要が多数の小ロットに分かれるか? | 年間数量+発注パターンで見積り、HMLV治具・プログラム管理と在庫を検討 |
| セカンドソース案件か? | 目標価格だけでなく、現行素材、図面Rev、検査データ、既知の工程リスクを共有 |
加工ルートの計画
まず素材形状から決める
CNC完成品の出発形態には次があります。
- 棒材・管材
- 板材・ビレット
- ロストワックス鋳造品
- 鍛造品
- 砂型・ダイカストなどのニアネット素材
- 顧客支給の半製品
素材形状の選択は、コストへの影響が非常に大きい判断です。削り出しは鋳造・鍛造金型を不要にしますが、材料歩留まりが悪く、サイクルが長くなることがあります。ニアネット鋳造や鍛造は上流工程管理を追加しますが、荒加工を大幅に減らし、複雑形状を一体化できます。
最適解は、形状、材質、年間数量、設計成熟度、構造要求、そして除去すべき材料量によって変わります。
主なCNC加工ルートを理解する
CNC旋削
旋削は、回転径、段差、溝、ねじ、ボア、端面に効率的です。共通軸が強い部品では、初期工程で基準を作る方法として旋削が有効です。
CNCフライス
フライス加工では、プリズム面、ポケット、溝、ボルトパターン、輪郭面、複数方向に配置された形状を加工します。
複合旋盤
複合旋盤は、回転形状とミル加工形状を少ない受け渡しで加工します。旋盤とマシニングセンタの間を移動する場合に比べ、再クランプ誤差を減らせることがあります。
VMCとHMC
立形・横形マシニングセンタは、形状、治具戦略、切粉排出、パレット・量産要件、アクセス性に応じて選びます。HMCは、量産で一つの治具周辺の複数面を加工する場合に特に有効なことがあります。
4軸・5軸加工
追加軸はアクセス性を高め、複雑部品の段取り数を減らせます。ただし自動的に「優れている」わけではありません。より単純な段取りで安定生産できるなら、複雑な設備が価値を生まない場合もあります。
放電加工と研削
ワイヤ・形彫り放電加工、研削は、通常の旋削やフライスでは非効率な形状、焼入れ状態、仕上げ要求に使用します。標準工程ではなく、目的別の加工手段です。
形状だけでなく段取りを中心に設計する
部品を持ち替えるたびに、新しい治具条件と累積誤差の機会が増えます。良いDFMレビューでは次を確認します。
- 実際に何段取り必要か
- 最初にどの基準を確立できるか
- 重要形状を同一クランプで加工できるか
- 安定した位置決め・クランプ面があるか
- 工具が物理的に届くか
- 基準体系を失わずにプローブ・検査できるか
- 切削力やクランプ力に対して十分な剛性があるか
段取り削減はコストと幾何精度の両方を改善できますが、すべてを一つの複雑な段取りに押し込むことも逆効果です。工程は最少ではなく、堅牢であるべきです。
基準設計が再現性の骨格になる
公差は基準系との関係で初めて意味を持ちます。鋳造品や鍛造品は精密研削材より素材形状のばらつきが大きいため、基準設計が特に重要です。
有効な原則は次のとおりです。
- 安定した一次・二次・三次基準を早期に確立する
- 管理されていない外観鋳肌から重要な完成形状を位置決めしない
- 必要に応じて基準パッドを先に加工する
- 重要な同軸・シール関係は可能な限り少ない基準移しで加工する
- 機能上可能なら検査基準と加工基準を一致させる
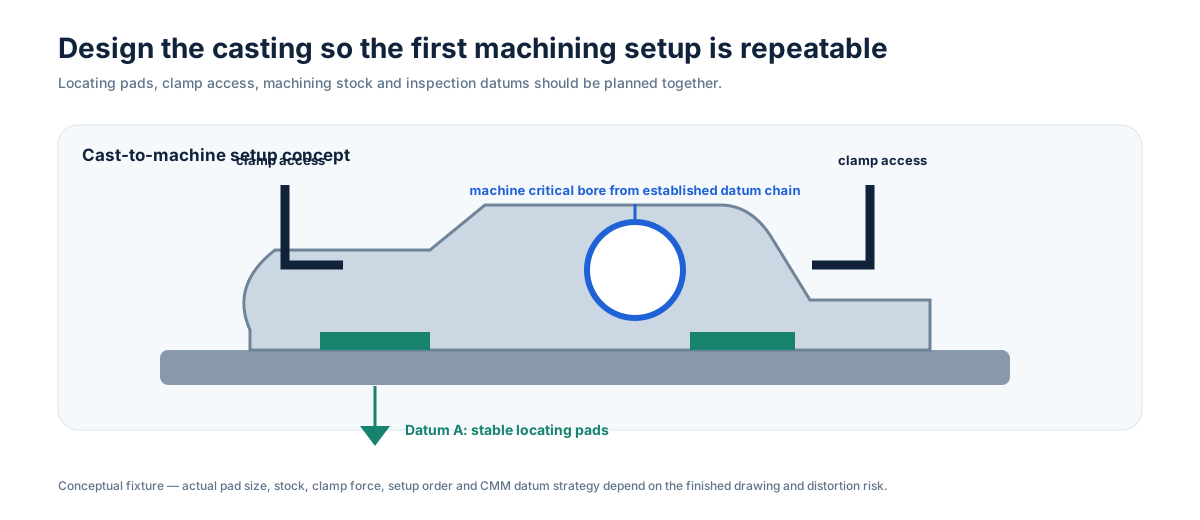
鋳造品については、CNC加工を考慮した鋳物設計 ↗も参照してください。
ワーク保持と治具も製品設計の一部
工作機械がミクロン単位で動いても、ワークをずれ・変形なく保持できなければ精度は出ません。
治具設計では次を考慮します。
- 使用可能な位置決め・クランプ面
- 部品剛性
- 薄肉部の変形
- 鋳造・鍛造素材のばらつき
- 切削力の方向
- 切粉排出
- 作業者のローディングとポカヨケ
- 工具・プローブアクセス
- リピートロット用治具の保管・識別
多品種では、一回の大ロットだけに最適化した治具より、次回ロットで素早く識別・確認・再使用できる治具の方が価値を持つことがあります。
公差、形状設計、表面要求
公差は機能に必要な箇所だけ厳しくする
不要に厳しい公差は、次の理由でコストを上げます。
- より安定した材料状態
- 追加の中仕上げ・仕上げ工程
- 小さい切込みと頻繁な工具補正
- 温度管理
- 高能力な治具
- 長い検査時間
- 低い工程歩留まり
寸法を次のように分けます。
- 機能上重要な公差
- はめあい・組立公差
- 一般製造寸法
- 参考・非検査寸法
シール、軸受寿命、アライメント、運動を支配する公差は維持すべきです。CADが多くの小数桁を表示しただけなら見直します。
良い基準体系ならGD&Tは曖昧さを減らせる
幾何公差は実際の機能を表現すると強力です。位置度、平面度、直角度、平行度、振れ、輪郭度、同心・同軸関係は、座標寸法の連鎖より有効な場合があります。
一方、悪いGD&Tは見積りを不必要に難しくします。図面は次を明確にすべきです。
- 機能基準
- 幾何公差の管理体系
- 報告が必要な特性
- ボーナス公差・実体公差方式の意図
- 相手部品がその形状を実際にどう使うか
曖昧な基準参照は、最終検査時ではなく量産前に顧客とサプライヤーで解決します。
穴、ボア、ねじには加工コンテキストが必要
すべての穴が同じではありません。通し逃げ穴、深いクロス穴、精密軸受ボア、圧力用ねじポートでは、工具アクセスと検証方法が異なります。
明確にする項目:
- 通しまたは止まり深さ
- 底形状
- ねじ規格・等級と有効ねじ長さ
- 座ぐり・皿もみ形状
- 機能上必要なボア円筒度・真円度
- クロス穴の抜けとバリ管理
- シールねじまたは加工シール面の有無
- ゲージ・検査報告要求
機能上、管理されたバリ取り・エッジブレーク指示で十分なら、すべての稜線に小さな装飾面取りをモデリングする必要はありません。
内部コーナー、ポケット、工具到達性
回転工具は本質的に内部Rを作ります。深く狭いポケットには長い工具が必要で、剛性が低く振動・たわみが増えます。
設計時には次を考慮します。
- 実用的な内部コーナーR
- 形状に物理的に届く工具径
- 妥当な深さ対幅比
- 切粉排出
- 検査アクセス
- 刃先だけでなくホルダの逃げ
CAD上で簡単に見える複雑なポケットでも、量産では複数の工具長、特殊工具、5軸アクセスが必要なことがあります。
薄肉と変形
薄肉部は、クランプ、切削力、残留応力、熱で動きます。ステンレス、大径リング、薄いフランジ、熱処理後の鋳物、大量除去部品では特に重要です。
対策例:
- 仮の支持肉を残す
- 最終加工前に荒加工・中仕上げを行う
- 部品全体で除去量をバランスさせる
- 柔らかい/分散クランプを使う
- 必要に応じ工程間で応力安定化を行う
- 自由状態寸法が重要ならクランプ解除後に検査する
組立時に意図的に拘束される部品なら、機能的な取付状態を考えずに自由状態平面度だけを指定しないでください。
表面粗さは機能に結び付ける
すべての加工面に同じRaは不要です。機能上の理由には次があります。
- ガスケット/Oリングシール
- 軸受・ブッシュはめあい
- 摺動摩耗
- サニタリー洗浄性
- 疲労に敏感な表面状態
- 外観
その他の面は通常の加工肌とバリのないエッジで十分です。全体に細かい値を適用せず、必要な面だけ粗さを定義します。
切削痕と研磨も別工程です。高いサニタリー研磨面は、CNC加工後に専用の機械研磨と検査が必要な場合があります。
材料、素材、工程順序
材料の被削性が加工ルートを変える
工具摩耗、発熱、切粉処理、変形は材質で大きく変わるため、CNC見積りでは正確な材質と材料状態を指定すべきです。
オーステナイト系ステンレス
ポンプ、バルブ、サニタリー、腐食環境で一般的です。加工硬化、熱、バリ挙動に対応した工具と切削戦略が必要です。
二相/スーパー二相ステンレス
強度と耐食用途のため、熱処理・材料状態が重要です。加工戦略、フェライト・材料検証、最終耐食要求を連携させる場合があります。
17-4PHなど析出硬化系ステンレス
要求される熱処理状態が硬さと加工順序に影響します。合金名だけでなく最終状態を指定します。
炭素鋼・合金鋼
被削性は鋼種、硬さ、熱処理で変わります。鍛造・鋳造状態ではスケールや加工代ばらつきも考慮します。
ニッケル基合金
高い切削負荷と発熱により、サイクル時間と工具消費が主要コストになり得ます。不要な深ポケットや過大な加工代を避けるべきです。
アルミニウム、黄銅、その他金属
効率良く加工できますが、正確な合金、調質、機能要求は依然として重要です。
適切な場合は一部のエンジニアリングプラスチックや硬質ゴムも加工しますが、熱挙動と剛性が金属と異なるため、公差の期待値も変える必要があります。
ロストワックス鋳造品の加工:まず素材を管理し、その後に形状を仕上げる
加工鋳物は二つの工程能力システムを組み合わせます。鋳物側は十分な加工代と安定した基準形状を供給し、CNC側が完成インターフェースに変換します。
確認項目:
- 鋳造寸法ばらつき
- 熱処理変形
- ゲート・研削位置
- 基準パッド
- 局部加工代
- 圧力壁位置
- 加工後に内部欠陥が露出するリスク
- クランプアクセス
- 完成状態での検査
サプライヤーごとに加工歩留まりや加工代戦略が異なるなら、素材価格だけを比較しても不十分です。
鍛造品の加工:加工代と鍛流線由来の設計制約を理解する
鍛造品は高い機械特性を得られますが、加工では次を考慮します。
- バリ・パーティング状態
- 加工代ばらつき
- スケール
- 熱処理後の変形
- 抜き勾配・鍛造形状
- 基準の確保
- 重要面・ボアに残された材料量
セカンドソースの場合、鍛造図と最終加工図が別管理なら、実際の鍛造図/素材状態を提供してください。
ビレット削り出し:商流上は簡単でも物理的に最安とは限らない
ビレット加工は、試作、頻繁な設計変更、単純形状に適しています。ハードツーリングを避け、形状変更の自由度が高いです。
ただし複雑な鋼・ステンレス部品では、購買側は次を計算すべきです。
- 材料投入量対完成重量/除去量
- 荒加工時間
- 工具摩耗
- 切粉価値と素材価値
- 段取り数
- ニアネット鋳造・鍛造で除去量の大半をなくせるか
5個で最安の工程と、500個を繰り返す場合の最安工程は異なることがあります。
熱処理と加工順序
熱処理は硬さと寸法を変えます。加工ルートは次のように分けることがあります。
- 熱処理前の荒加工
- 熱処理
- 必要かつ許容される場合の安定化・矯正
- 重要寸法の仕上げ加工
- 最終表面処理・検査
正確な順序は合金、材料規格、要求特性によります。硬さや耐食性が重要なら、最終材料状態をRFQに明示します。
完成状態の品質と検査
バリ取り、マーキング、矯正、管理された補修
完成CNC部品では、切削だけで終わらないことがよくあります。
後工程の例:
- バリ取り・エッジブレーク
- レーザー/機械マーキング
- 洗浄
- 技術的に妥当な場合の矯正・寸法修正
- 適切な回転部品のバランス
- 許可された鋳造部位の管理されたレーザー溶接補修
- ブラスト、研磨、パッシベーション、電解研磨
- 指定された組立・サブアッセンブリ
重要な場合は、図面で補修禁止範囲、マーキング位置・深さ、外観要求を明示します。
圧力境界の加工は完成状態での検証が必要
材料除去によって、それまで閉じていた鋳物内部の不連続が開口することがあります。そのため圧力境界部品は、圧力壁やシール面を確立する加工後に漏れ/耐圧検証が必要なことがあります。
RFQで定義すべき項目:
- 使用流体
- 試験媒体
- 試験圧力/真空
- 保持時間
- 許容漏れ・損失または合否基準
- 試験工程位置
- サンプリング頻度
- 必要書類
耐圧・リーク試験 ↗とリークタイト鋳造・加工部品 ↗も参照してください。
検査戦略:すべてを同じ方法で測らない
CNC品質計画は形状リスクに合わせるべきです。
代表的な方法:
- 一般的でアクセスしやすい寸法:ノギス/マイクロメータ
- ボアゲージ、機能ゲージ
- 基準関連幾何・複雑な位置関係:CMM
- 管理された機能面:粗さ測定
- 硬さ・材料確認
- 指定回転部品:バランス確認
- 流体境界部品:圧力/リーク試験
- 合意した特性リストに基づく初品・寸法報告
主要な寸法測定設備にはHexagonおよびMitutoyo CMMがあります。検査設備 ↗も参照してください。
測定方法は図面意図に合わせる
同じ形状でも顧客とサプライヤーの測定方法が違うと紛争になります。量産前に次を明確にします。
- 基準のシミュレーション方法
- 自由状態または拘束状態での検査
- 複雑形状のCMMプローブ戦略
- 表面粗さの測定方向・位置
- ねじゲージ規格
- 温度影響を受ける寸法
- 100%検査、抜取検査、工程能力監視のどれか
検査計画は加工後に付け足すものではなく、製造計画そのものの一部です。
コスト、能力、供給計画
CNC加工の主要コスト要因
主な要因:
- 材料・素材コスト
- 除去体積
- 段取り数
- 機械タイプ/必要軸数
- サイクル時間
- 工具摩耗・特殊工具
- 治具費と段取り替え時間
- 厳公差仕上げパス
- バリ取り・洗浄の複雑さ
- 検査・報告範囲
- 表面仕上げ・機能試験
- 高付加価値形状を工程後半で加工する場合のスクラップリスク
- ロットサイズと再段取り頻度
一段取りを減らす設計変更が、わずかな材料費削減より大きな効果を持つことがあります。
HMLV加工には「工程記憶」が必要
HMLVは多品番・小ロットの繰返しです。数か月後に同じ品番を再開するとき、工程を一から作り直さず再現できる必要があります。
重要な管理:
- 改訂管理されたCNCプログラム
- 治具の識別・保管
- 工具リスト・オフセット
- 段取り票・作業指示
- 検査計画・特性履歴
- 再段取り後の初品確認
- 必要な材料・ロットトレーサビリティ
当社の加工ルートは、通常量産だけでなくHMLV産業プログラムにも対応します。
一回のRFQ数量より年間数量が重要
「25個」だけでは、サプライヤーはそれが次のどれか判断できません。
- 試作
- 一回限りの保守需要
- 年間1,000個案件の初回25個
- 50品番あるHMLV群の一つ
年間需要は治具投資、工具計画、生産ロット、在庫方式に影響します。分かる場合は必ず年間数量+想定リリース数量を提示してください。
VMI、JIT、現地在庫でリリースLTを短縮できる
リピート案件では、経済的な加工ロットが顧客の消費ロットより大きいことがあります。VMI、安全在庫、ブランケット発注で差を吸収できます。
米国、欧州、中国の倉庫を利用し、合意したVMI、安全在庫、ブランケットオーダー、stock-and-release、Kanban、JITに対応します。VMI・JIT・在庫プログラム ↗をご覧ください。
CNCセカンドソース:価格だけでなく工程を認定する
セカンドソースは次に対して評価すべきです。
- 正確な図面Rev
- 素材形状・材料状態
- 基準・治具コンセプト
- 既知の重要特性
- 検査報告フォーマット
- 表面・圧力要求
- 分かっている過去の不具合モード
- 年間数量・発注頻度
現行品に長年の未文書化ノウハウがあるなら、そのリスクを図面、コントロールプラン、認定サンプルへ移す必要があります。最初の不合格まで隠してはいけません。
内外製と能力オーバーフローの判断
OEMが外部CNCサプライヤーを使う理由は大きく二つです。
- 戦略調達 — 恒久的な外製または認定セカンドソース
- 能力オーバーフロー — 内製設備が逼迫した際の一時的または反復的な負荷移管
必要な工程データは似ていますが、商流モデルは異なります。オーバーフローでは既存内製ルートの迅速な再現が必要な場合があり、戦略調達では総コスト低減のため治具再設計や素材変更を正当化できる場合があります。
サプライヤー認定、RFQ、購買FAQ
サプライヤー認定で確認すべき質問
- 対象工場に実際にどの機種・軸構成があるか
- 棒材だけでなく鋳造品・鍛造品を日常的に加工しているか
- リピート品の治具・プログラム・改訂をどう管理するか
- どのCMM・検査設備があるか
- 難削材や熱処理状態をどう管理するか
- 必要に応じ表面処理、耐圧試験、組立まで管理できるか
- 不適合、承認補修、トレーサビリティをどう管理するか
- HMLVとセカンドソース認定に対応できるか
- サンプルロットだけでなく年間数量を処理できる能力があるか
- 必要に応じ現地在庫/VMIでリリースLTを短縮できるか
サプライヤー認定 ↗も参照してください。
CNC加工RFQに含める情報
送付推奨項目:
- ネイティブ3Dモデル
- 管理された2D図面とRev
- 正確な材質・材料状態
- 素材形状(ビレット、鋳造、鍛造、顧客支給)
- 年間数量・リリース数量
- 重要基準とGD&T
- 形状別の表面粗さ
- ねじ・ゲージ要求
- 熱処理・硬さ
- コーティング、パッシベーション、研磨
- 検査報告要求
- 圧力・リーク・機能試験要求
- マーキング・トレーサビリティ
- 包装・清浄度
- セカンドソース/ベンチマーク目的
- VMI/JIT/在庫の期待値
よくあるCNC RFQのミス
公称CADだけを送る
CADだけでは、重要寸法、必要な検査、材料状態が分かりません。
CTQを示さず「高精度」とだけ書く
サプライヤーには、一般的な精度要求ではなく実公差と基準ロジックが必要です。
素材形状を隠す
鋳造素材と切断ビレットの加工は異なります。機械に何が入るかを明示します。
初回リリースだけで見積る
年間案件に対して不適切な治具・工具判断につながることがあります。
表面仕上げを過剰指定する
細かい粗さは、シール、摺動、清浄性、疲労、外観に必要な箇所だけに適用します。
バリと清浄度を無視する
クロス穴、流体通路、サニタリー部品では明確なバリ・洗浄基準が必要な場合があります。
CNC vs ロストワックス鋳造 vs 鍛造:完成品総コストで選ぶ
| ルート | 適したケース | 主なコスト/リスクの問い |
|---|---|---|
| ビレットからCNC | 試作、金型投資を抑えたい、比較的単純、設計変更が多い | どれだけ材料とサイクル時間を削るか? |
| ロストワックス鋳造+CNC | 複雑な鋼・合金ニアネット形状と重要な加工インターフェース | 金型費を、反復的な加工・材料・組立削減で回収できるか? |
| 鍛造+CNC | 高い構造・機械要求と鍛造可能形状 | 仕上げ加工量と鍛造金型費はどれだけ残るか? |
| 溶接製作+CNC | 大型またはモジュール構造 | 溶接変形、漏れ経路、工数を管理できるか? |
正解はしばしばハイブリッドです。まずニアネット形状を作り、機能に精度が必要な箇所だけCNC加工する考え方です。
China Precision MetalのCNC能力概要
| 能力 | 現在公開している範囲 |
|---|---|
| CNC設備 | 40台超 |
| 機種 | 旋削、フライス、複合旋盤、HMC、VMC、3/4/5軸 |
| 現行設備ブランド | Mazak、Doosan、Quaser、Goodway、Victor Taichung |
| 追加工程 | 研削、穴あけ/タップ、形彫りEDM、ワイヤEDM/ワイヤカット |
| 素材形状 | 自社ロストワックス鋳造品、顧客支給鋳造・鍛造品、ビレット/棒材、その他合意素材 |
| 材料 | 幅広い工業金属と一部エンジニアリング非金属 |
| 検査 | Hexagon+Mitutoyo CMM、寸法・材料・粗さ測定 |
| 後工程 | 指定に応じて仕上げ、圧力/リーク、バランス、マーキング、組立 |
| 生産モデル | HMLV、リピートOEM、セカンドソース、能力オーバーフロー、VMI/JIT/在庫 |
最終的な機械選定と加工可否は、常に図面、材料、数量によって決まります。
実際に確認できる部品ファミリ
当社の製造ポートフォリオには次の加工例があります。
一般的な設備一覧より、実際にどのような形状と完成インターフェースを供給すべき工程なのかを確認できます。
購買担当者からよくある質問
5軸加工は必ずコストを下げますか?
いいえ。複雑形状では段取り削減とアクセス改善に有効ですが、要求関係を安定して維持できるなら、より単純な3軸/4軸ルートの方が経済的な場合があります。
すべての寸法を厳公差にすべきですか?
いいえ。はめあい、シール、アライメント、運動など機能に影響する特性だけを厳しくし、その他には経済的な一般公差を使います。
顧客支給の鋳造品・鍛造品を加工できますか?
はい。図面と素材のレビューが前提です。見積りには素材状態、基準の有無、年間数量、完成要求を含めてください。
鋳物は加工後に漏れが出ることがあるのはなぜですか?
材料除去で内部の不連続に到達することがあるためです。加工が圧力境界に影響するなら、関連する完成状態でリーク/耐圧検証を行うべきです。
見積精度を最も高める情報は何ですか?
2D図面+3Dモデル+材質/状態+素材形状+年間数量+重要要求です。
HMLVは試作と違いますか?
はい。HMLVは通常、多数の現役品番を小ロットで繰り返し生産することを意味します。各リリースを安定再開できるよう、プログラム、治具、段取り、検査の管理が必要です。
RFQの要点
強いCNC調達パッケージは、完成機能と製造コンテキストを定義します。素材形状、材料状態、基準、CTQ公差、表面要求、年間需要、検査、後工程までを明確にしてください。工作機械はそのシステムの一要素にすぎません。
管理された図面と3Dモデルを info@chinaprecisionmetal.com へ送り、加工ルートレビューをご依頼ください。