완성 부품을 기준으로 계획하는 주조 경로
실리카졸 로스트왁스 공정으로 소형 정밀 부품부터 대형 산업용 주조품까지 대응합니다. 소재 범위는 스테인리스강, 탄소강, 합금강, 듀플렉스강, 내열강, 니켈계 합금을 포함합니다.
유용한 프로젝트 검토는 완성 부품에서 시작합니다. 금형 방향, 게이팅, 가공 여유, 위치 결정 형상, 중요 면, 검사 접근성을 함께 검토한 뒤 공정 경로를 확정합니다.
구매팀용 역량 퀵 레퍼런스
| 구매 측 확인 항목 | 현재 역량 / 확인 기준 |
|---|---|
| 부품 중량 | 3 g–150 kg 정밀주조 부품 범위 |
| 주조 능력 | 약 150 t/월 |
| 합금 계열 | 스테인리스, 듀플렉스, 탄소강/저합금강, 내열강, 니켈계 합금; 정확한 등급은 도면/규격 기준 |
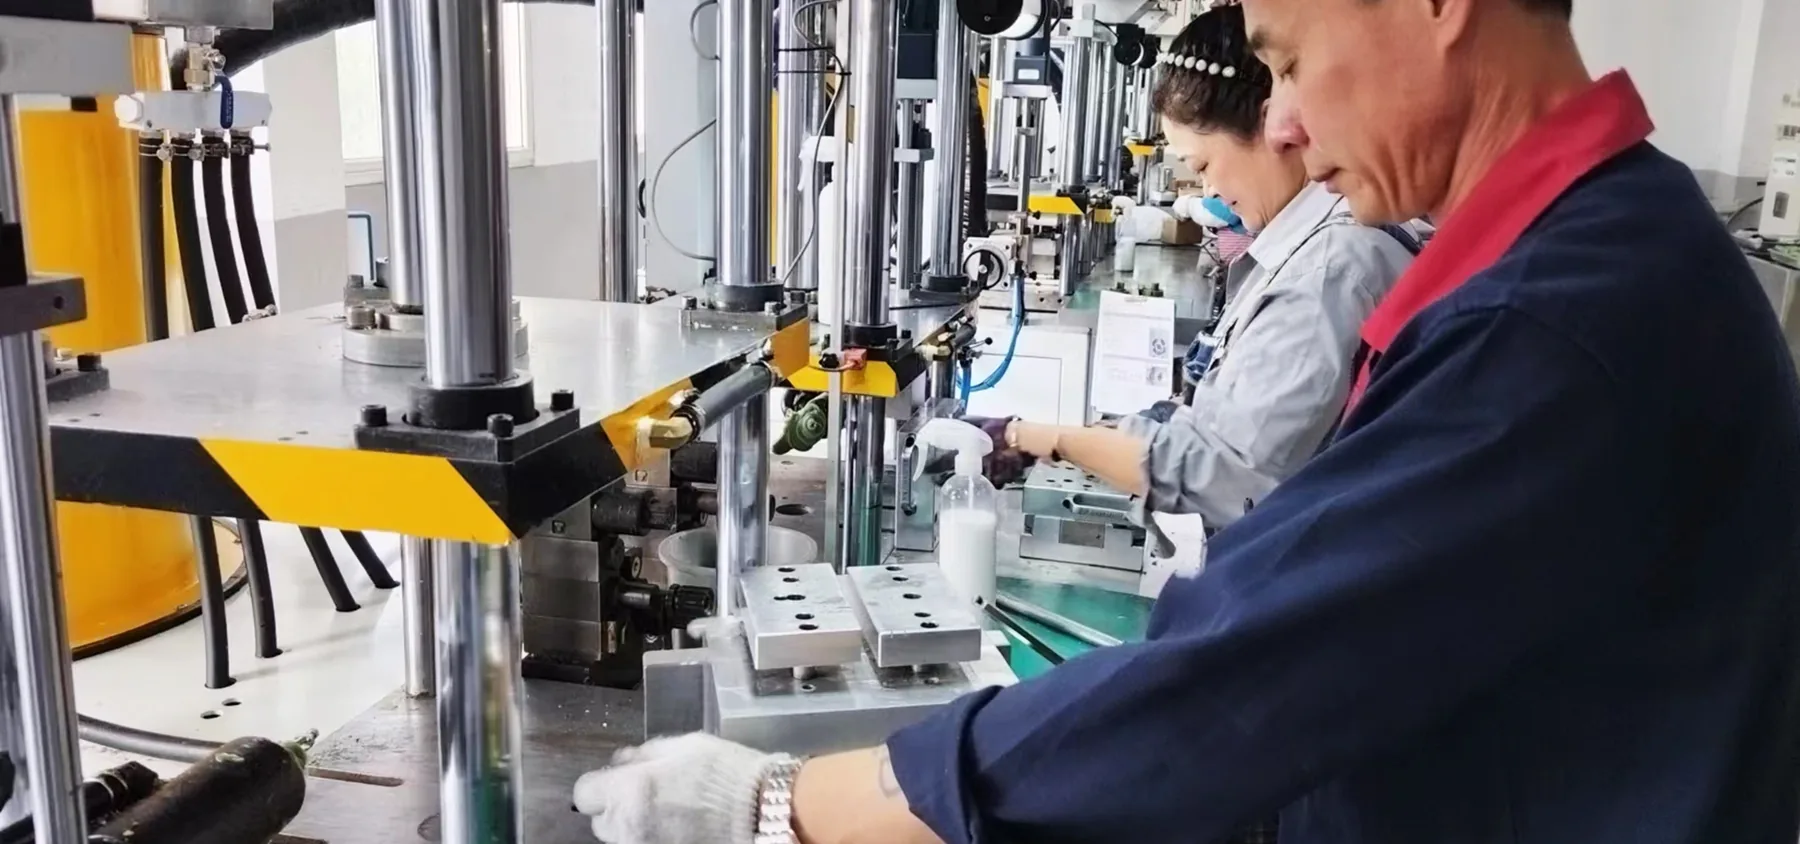
| 후공정 가공 | 40대 이상의 CNC: 선삭, 밀링, turn-mill, HMC, VMC, 다축 가공 |
| 마감·검증 | 지정 시 기계 마감, 패시베이션/전해연마, 치수 검사, 소재 검증, NDT, 압력/누설 시험 |
| 생산 모델 | 시제품부터 반복 양산 검토, HMLV, 필요 시 계획 공급·재고 구조 |
형상별 한계의 초기 검토에는 주조 공차 ↗, 최소 벽두께 ↗, 가공 여유 ↗를 참고해 주십시오. 최종 가능 여부는 도면과 합금별로 판단합니다.
대표 생산 공정
- 도면·3D 모델 검토
- 금형·왁스 패턴 계획
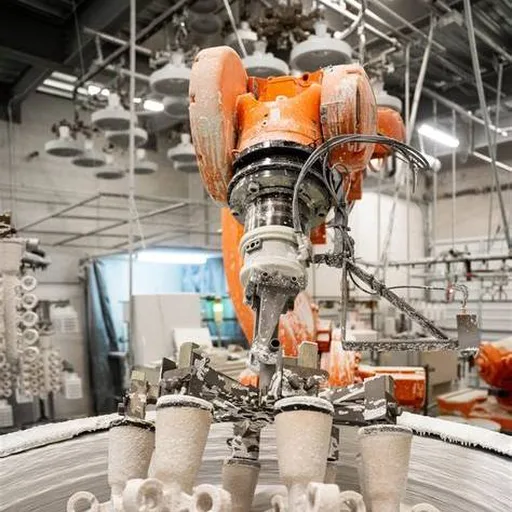
- 왁스 조립과 세라믹 쉘 형성
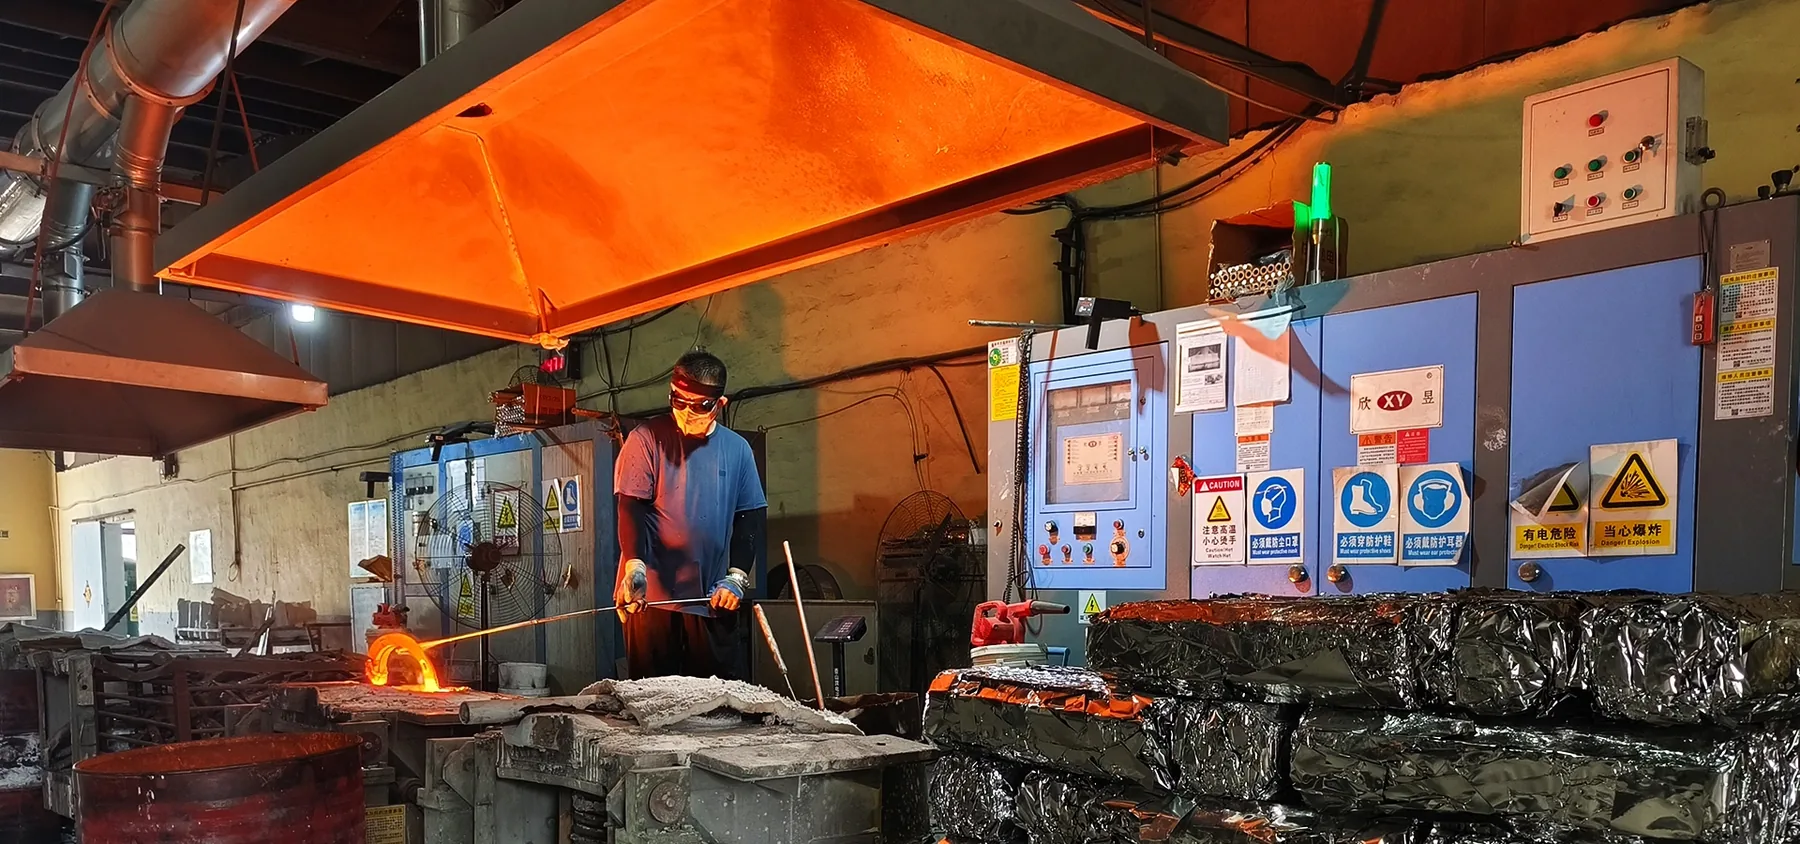
- 탈왁스, 소성, 합금 용해
- 주입, 쉘 제거, 절단
- 필요에 따라 열처리·세척
- 기계가공, 표면 마감, 검사
규격이 허용하는 경우의 관리 보수
국부적인 주조 불연속이나 후공정 취급·가공 중 발생한 손상은 소재, 도면, 적용 규격, 고객 요구사항이 보수를 허용하는 경우에만 레이저 용접으로 제거·보수할 수 있습니다. 보수부는 마감 후 합의된 합격 기준으로 재검사합니다.
보수 용접 제한, 금지 영역, 승인·문서 요구사항은 RFQ에 명시해야 합니다. 압력 경계, 실링, 피로 중요부, 기타 안전·기능 중요 영역은 보수 가능하다고 임의로 가정하지 않습니다.
정밀주조가 가치를 만드는 영역
- 복잡한 외부·내부 형상
- 일체형 보스, 러그, 리브, 유로
- 내식성 또는 고합금 소재
- 주조 형상과 기계가공 인터페이스가 모두 필요한 부품
- 용접 또는 다부품 제작 구조를 줄일 가치가 있는 프로그램
검사 계획
소재 검증, 치수 검사, 침투탐상, 초음파검사 등은 도면과 사용 위험에 따라 배정합니다. 압력 경계 부품은 도면과 검증 계획에서 정의한 최종 관련 상태에서 압력 또는 누설 시험을 연계하며, 일반적으로 압력 경계나 실링 인터페이스를 형성하는 기계가공 후에 수행합니다.
견적 전 설계 검토
최종 가능 여부는 합금, 벽 두께 전이, 형상, 공차, 표면 요구사항, 연간 수량에 따라 달라집니다. 가능한 경우 2D 도면과 3D 모델을 함께 보내 주시면 주조와 기계가공 경로를 동시에 검토할 수 있습니다.
고객 결과: 단조에서 정밀주조로 전환
덴마크 고객은 엔지니어링과 제조 가능성 검토 후 양산 부품을 단조에서 정밀주조로 전환해 해당 프로젝트의 완성 부품 비용을 약 30% 절감했습니다. 이는 프로젝트별 결과이며 모든 전환에서 동일한 절감률을 보장한다는 의미는 아닙니다. 사례 보기 ↗