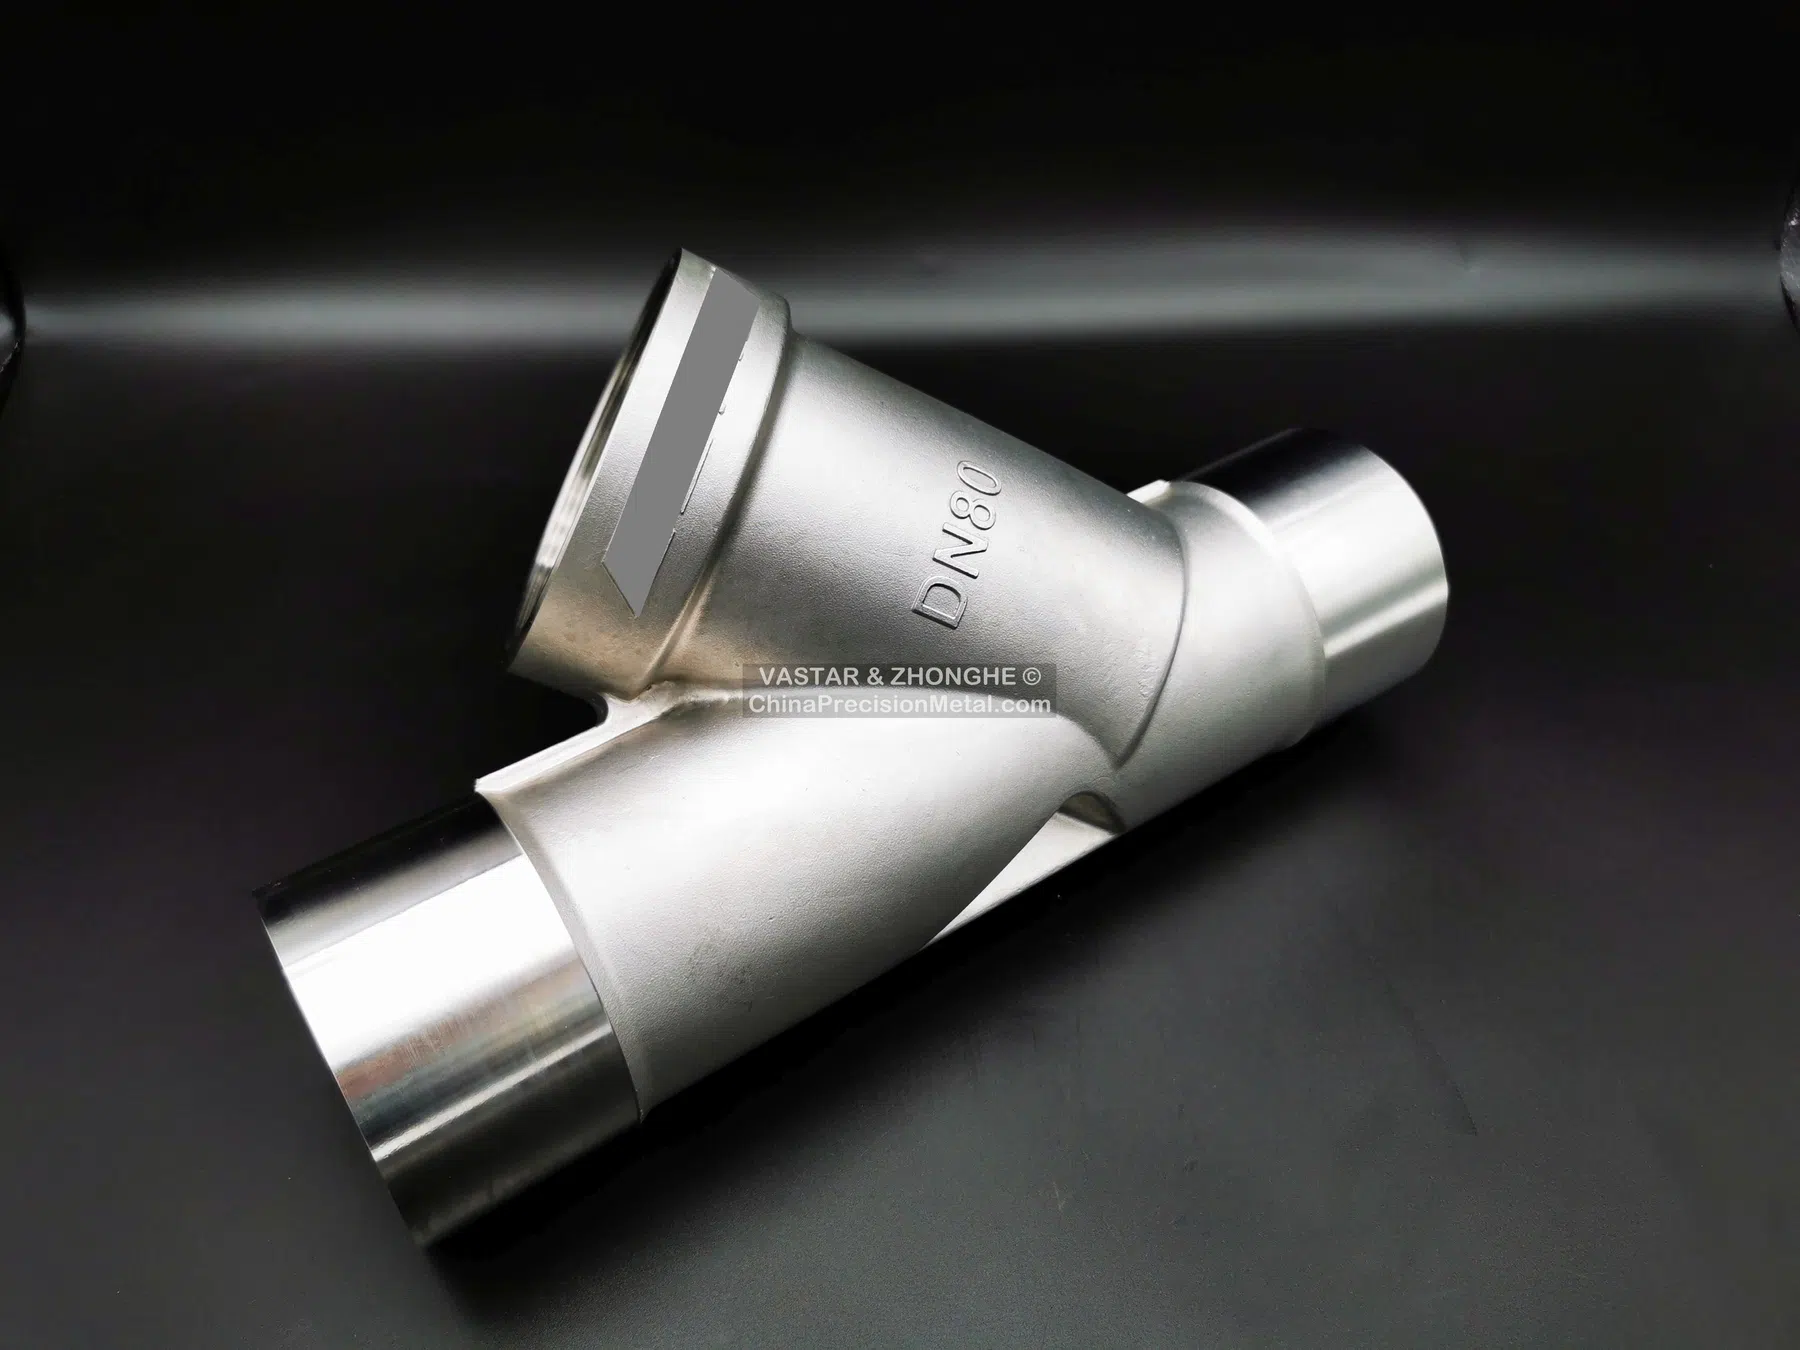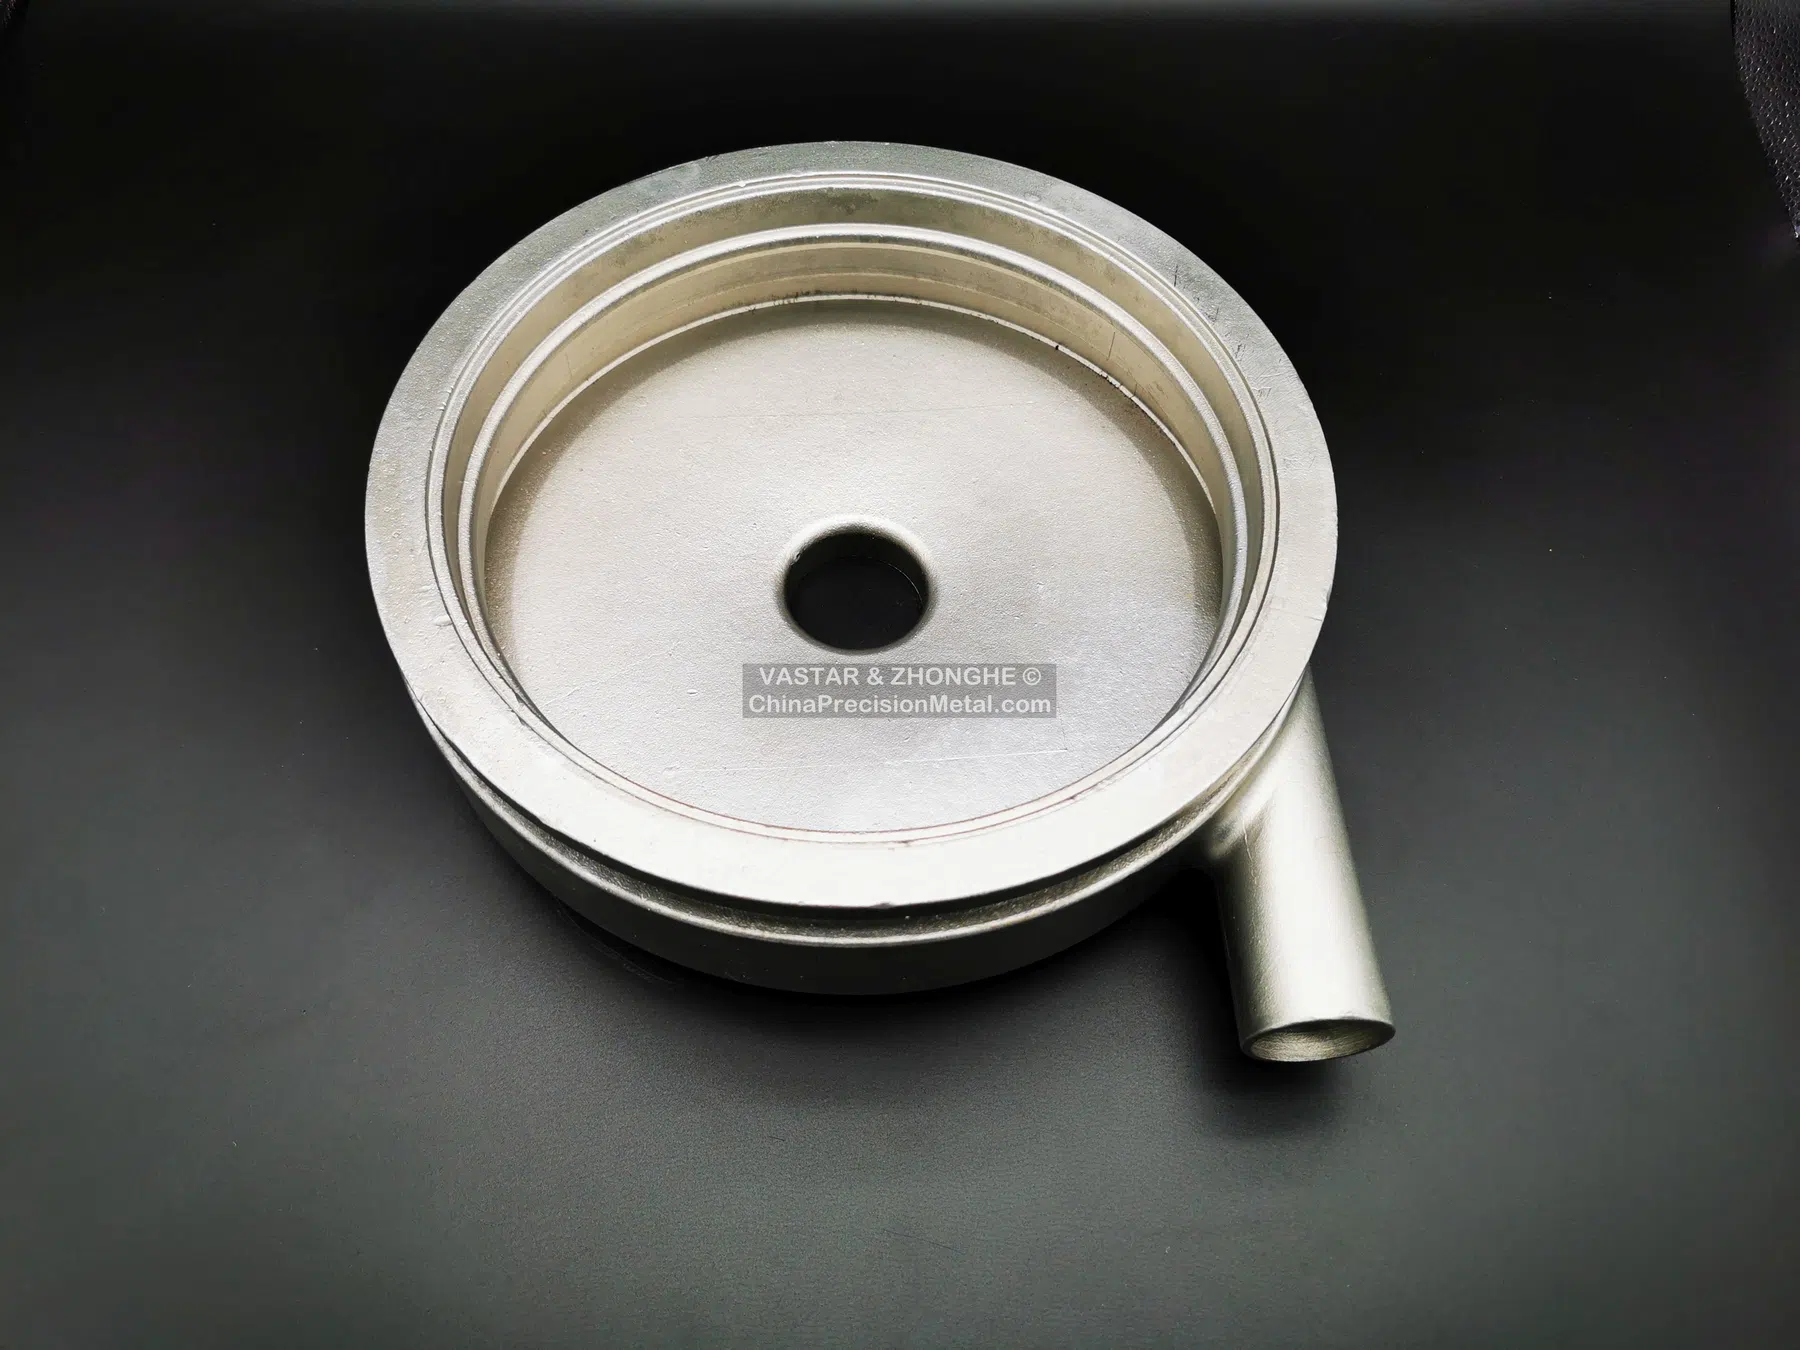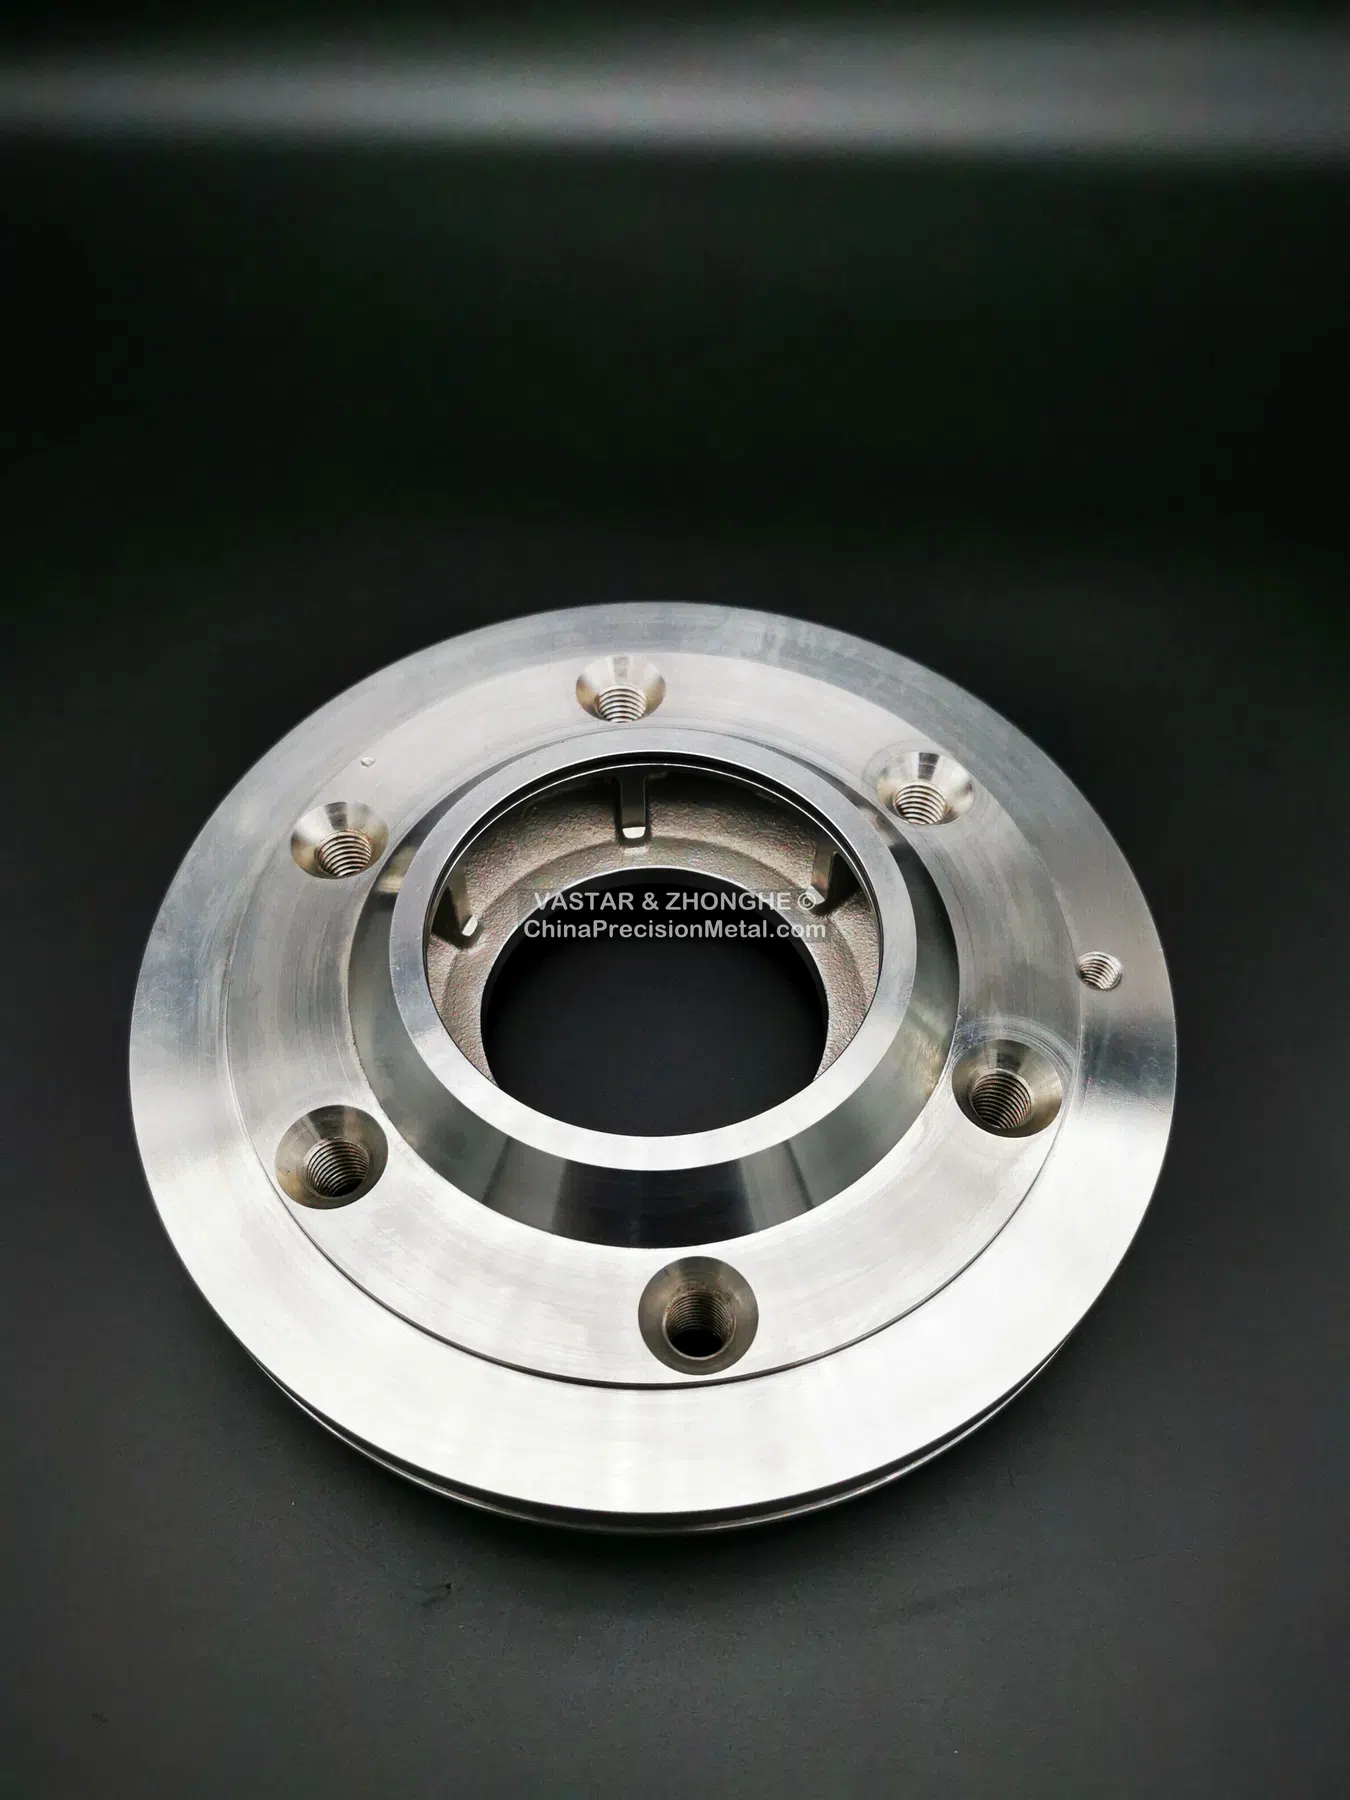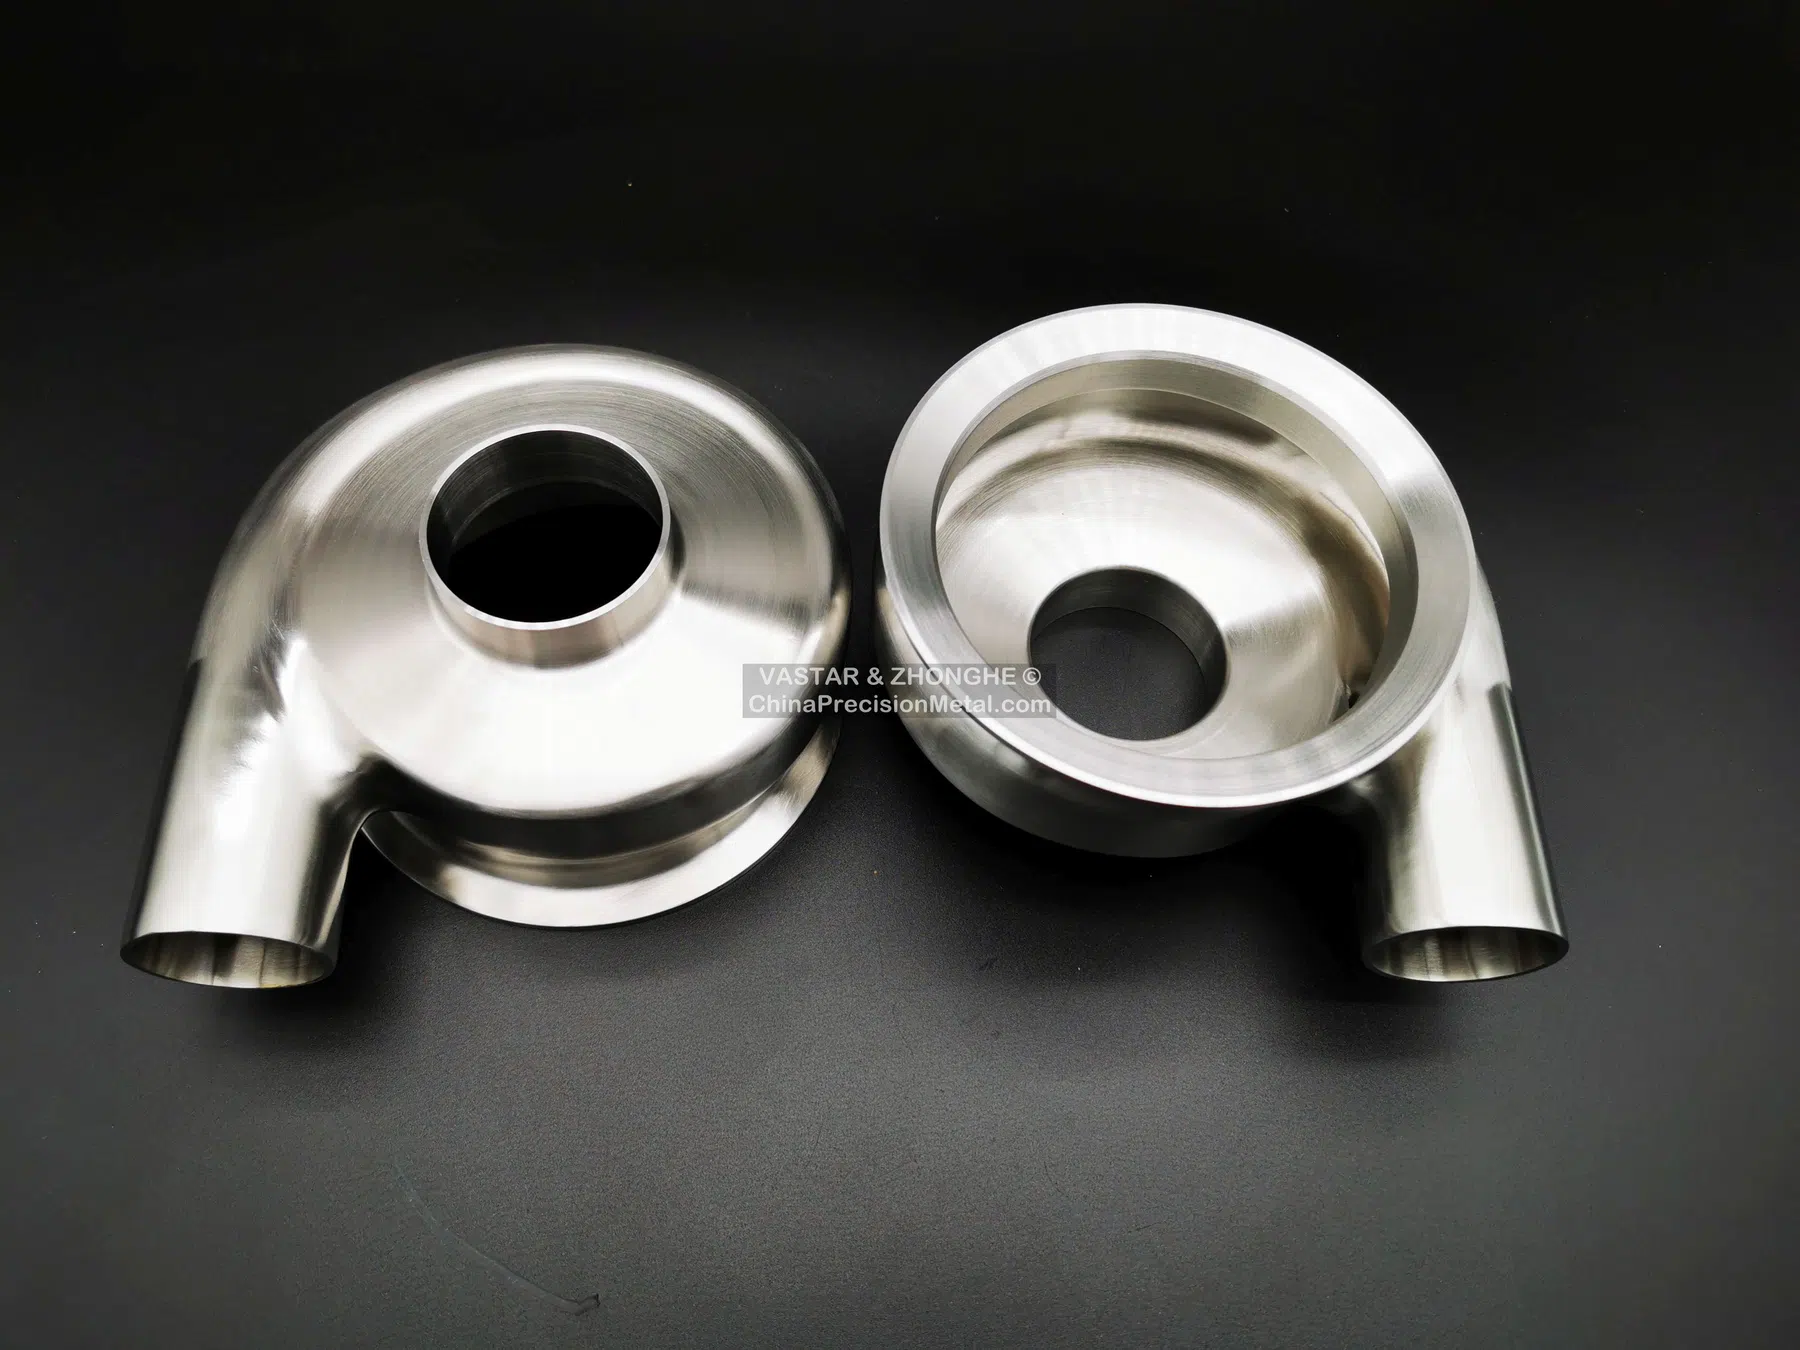
製造事例は試験合格証明ではありません:耐圧バルブボディでは鋳造健全性、シール部の機械加工、圧力試験計画の関係を示しています。別図面の合格実績を示すものではないため、試験条件、許容漏れ量、検査範囲を図面と仕様書で定義してください。
部品機能を中心にした工程レビュー
耐圧・気密部品では、鋳造組織、加工深さ、シール面、最終検証を一つのシステムとして扱う必要があります。機械加工によって、それまで表面に開口していなかった不連続が漏れ経路として現れる場合があるため、試験計画は鋳放し状態だけでなく完成形状を基準にします。
一般的な購買上の優先事項
液冷回路の耐圧金属部品では、媒体適合性、仕上げ加工したシール面、漏れ基準を一体で検討します。液冷部品の製造ガイド はハウジングとマニホールドの鋳造+CNC工程を解説しますが、個別部品の合格を保証するものではありません。
- 設計圧力、試験圧力、許容漏れ量
- 気体 / 液体の試験媒体と試験順序
- 肉厚遷移、孤立した厚肉部、加工深さ
- シール面、ポート、ねじ接続
- 材料確認、NDT、トレーサビリティ要求
- 指定に従った最終加工前 / 後の試験タイミング
- 補修溶接の可否、禁止区域、必要な承認・記録
一体供給
精密鋳造、CNC加工、NDT、耐圧 / 漏れ試験を一つのルートで調整し、鋳造状態と完成後のシール性能を合わせて評価できます。補修溶接は必ず図面 / 仕様に従い、圧力境界で自動的に許容されるものとは考えません。
用途から始める
圧力・温度範囲、媒体、漏れ基準、材料、圧力境界区域、その近傍の加工深さ、必要なNDTおよび耐圧 / 漏れ試験手順を提示してください。
関連する顧客案件と製造事例
関連事例は製造・調達の判断を説明するもので、写真の部品が当該案件の実物であることを示しません。