
完成品を基準にRFQを組み立てる
有効なRFQは、技術部門と購買部門が製造ルートを選定し、実際のリスク要因を特定し、鋳造や機械加工の一工程だけではなく完成部品として見積もれるだけの情報を提供します。サプライヤーが用途を理解する前から不要な書類を増やす必要はありません。
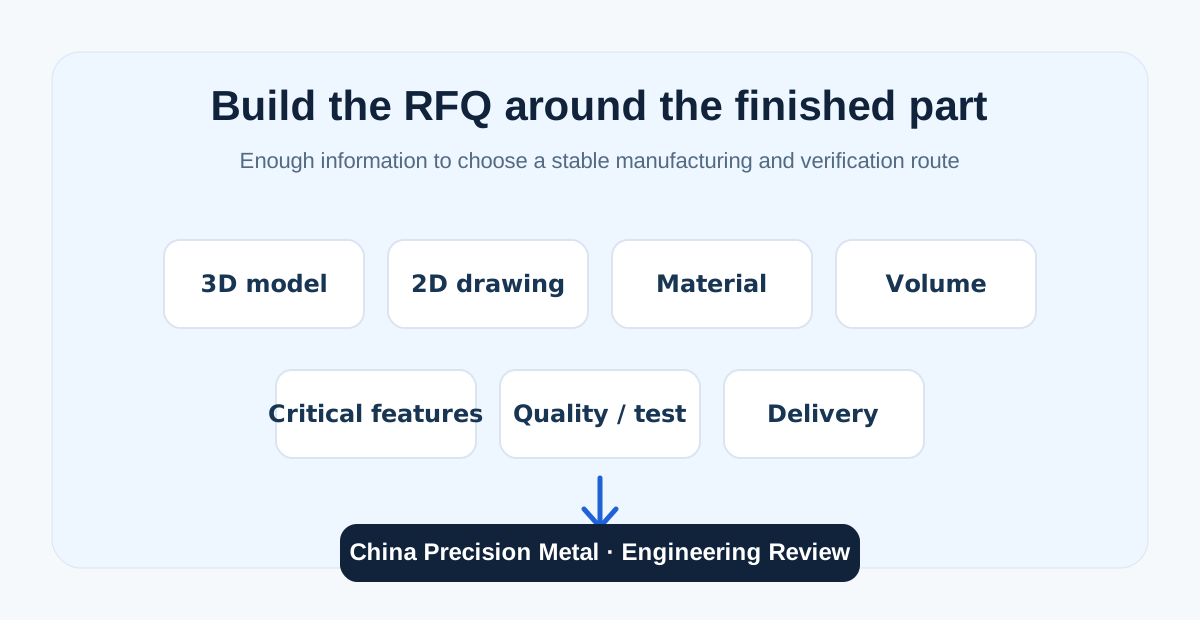
RFQチェックリスト:送付する情報
| 入力項目 | 最低限有用な内容 | 重要な理由 |
|---|---|---|
| 形状 | 可能であればネイティブ3Dモデルに加え、管理された2D図面と改訂番号 | 3DはDFMと金型検討を支援し、2D図面は管理寸法、注記、受入要件を定義します。 |
| 材質・使用条件 | 合金/規格、熱処理状態、関連する流体、圧力、温度、腐食環境 | 材質と使用条件により、鋳造、熱処理、加工、表面処理、検証方法が変わります。 |
| 数量 | サンプル数、初回発注、標準ロット、年間予測数量 | 数量は金型、工程選定、治具、検査計画、完成品コストに影響します。 |
| 重要特性 | データム、厳しい寸法、シール/軸受部、ねじ、必須管理項目 | 不具合影響が大きい箇所に工程能力と検査を集中できます。 |
| 加工・仕上げ | 加工面、粗さパラメータ/値、研磨、パッシベーション、電解研磨、コーティング | 不完全な完成工程の見積りや、非機能面への不要な仕上げを防ぎます。 |
| 品質・試験 | 材料証明、FAI/PPAP、Cpk、NDT、耐圧/漏れ試験、必要なトレーサビリティ | 検証は価格決定後に追加するのではなく、製造ルートと同時に計画すべきです。 |
| 納入・供給モデル | サンプル希望日、通常量産目標、納入先、梱包、必要に応じVMI、ブランケット注文、在庫引当、Kanban、JIT | 一時的な緊急性と継続供給モデルを分離し、在庫・補充ルールを早期に明確化できます。 |
ダウンロード可能なRFQ Data Sheetは、プロジェクト条件、重要特性、品質/試験要件、ファイル参照を5つのシートに分けています。継続プログラムでは、必要に応じてVMI、ブランケット注文、在庫・分割払出し、Kanban、安全在庫、JITなど想定供給モデルも記載してください。該当する項目だけを記入すれば十分です。
インベストメント鋳造DFMチェックリスト
金型を確定する前に次を確認します。
- 機能を最優先。 圧力境界、流路、シール面、軸受座、外観面、組立インターフェースを特定します。
- 肉厚変化。 局部的な厚肉、急激な肉厚変化、長く薄い充填経路を確認し、機能上可能ならRと緩やかな移行を用います。
- 金型と中子。 ワックスパターンの離型、パーティング方向、抜き勾配、深い止まり形状、内部流路、可溶性/セラミック中子の必要性を確認します。
- ゲート・切断アクセス。 可能な範囲で機能面をゲート/ランナー切断部から離し、切断・仕上げ作業のアクセスを確保します。
- 機械加工戦略。 鋳肌面と加工面、第一工程データム、クランプパッド、重要部の局部加工代を定義します。
- 検査アクセス。 実用的なデータム体系から重要特性を測定できるようにし、隠れた内部形状の検証方法を決めます。
- 圧力・NDT。 耐圧/漏れ試験と非破壊検査を実際の使用リスクおよび図面要求に結び付け、全箇所に一律適用しません。
- 商業的適合。 金型、数量、加工削減、材料歩留まり、仕上げ、検査をまとめて完成品コストとして評価します。
工程選定表:インベストメント鋳造 vs CNC vs 鍛造
好みの工程ではなく、完成品要求から始めます。下表は詳細DFM・コスト検討に値するルートを選ぶためのスクリーニングであり、図面・材質・使用条件の検証を代替するものではありません。
| 判断要因 | インベストメント鋳造 | 展伸材からのCNC | 鍛造 + 加工 |
|---|---|---|---|
| 複雑な外形 | near-net形状で大幅に加工を減らせる場合に有利 | 少量や工具アクセスの良い形状に強いが、複雑化して除去量が増えると高コスト化 | 鍛造プリフォームを比較的単純に保てる場合に適し、複雑部は通常機械加工 |
| 内部流路 / 加工しにくい形状 | 中子設計と鋳造アクセスが成立すれば有力 | 穴あけ、ボーリング、EDM、分割構造などが可能でない限り工具アクセスに制約 | プリフォーム内部の閉じた複雑流路には一般に不向き |
| 試作の緊急性 / 設計変更中 | 金型と工程開発により開始が遅くなりやすい | 少量・設計変更中では量産材を使う最速ルートになりやすい | 設計が固まる前は金型開発が不利 |
| 継続数量・材料利用率 | 継続量が金型を正当化し、near-netで加工/スクラップを減らせるほど有利 | 少量では有利だが、高価な合金を大量除去し続けると経済性が低下 | 形状と必要特性が鍛造に合えば継続量で強み |
| 機械特性が主要因 | 合金、熱処理、鋳造品質、受入要件が適切なら多くの産業部品に適用可能 | 選定した展伸材の特性を保持するが、加工方向と最終形状の影響を受ける | 仕様、疲労/衝撃、方向性のある鍛流線が重要なら選ばれやすい |
| 厳しい公差 / シール / 軸受部 | 重要部は鋳造後に仕上げ加工することが一般的 | アクセス可能な重要部を直接高精度に管理しやすい | 重要部は鍛造後に仕上げ加工することが一般的 |
| 金型投資 / 変更リスク | 通常金型が必要で、製作後の設計変更は管理が必要 | 鋳造/鍛造金型がなく、設計変更が比較的容易 | 量産金型投資が大きくなり得るため安定した設計向き |
| 圧力気密用途 | 工程だけでは漏れなしを保証できず、設計、鋳造管理、加工、規定の漏れ/耐圧検証が重要 | 緻密な展伸材は素材リスクを下げ得るが、最終シールは設計・加工次第 | 緻密な鍛造材は素材リスクを下げ得るが、最終シールは設計・加工次第 |
実務的なスクリーニング手順
- 変更できない条件を先に除外: 材料規格、必要特性、法規/顧客要求、使用リスク。
- 素材工程価格ではなく完成品経済性を比較: 金型、材料歩留まり、加工時間、治具、仕上げ、検査、継続数量を同じ比較に入れます。
- CNCを有効なベンチマークにする: 長期量産ルートでなくても、素材削り出しはnear-netの価値を可視化し、緊急試作や少量では正解になり得ます。
- 重要特性は工程に依存させない: シール面、軸受座、ねじ、厳しいデータムは出発工程に関係なく機械加工が必要な場合があります。
- 切替前に検証: 鍛造、鋳造、素材加工のルート変更は、管理図面と実際の使用要件に照らして確認します。
実例としてデンマークの鍛造からインベストメント鋳造への転換事例があります。技術的成立性を確認してから工程を変更し、顧客報告では部品コストが約30%低減しました。
サプライヤーが見積り可能な資料パッケージ
有用: 管理2D図面 + 材料 + 数量。初期の工程・商業評価に十分です。
より良い: ネイティブ3D + 管理2D + 年間数量 + 重要寸法 + 仕上げ要求。DFMを速め、ルート定義をより確実にします。
最良: 上記に使用条件、品質/試験要求、目標日程、梱包、物流を追加。確認往復を減らし、実際の量産プログラムに近い見積りになります。
ダウンロード
このチェックリストは条件整理の補助です。管理図面、仕様書、合意したプロジェクト要件が最終的な受入基準です。