Hassas döküm tekliflerini bitmiş parçaya göre karşılaştırın
Hassas döküm tekliflerini yalnız ham döküm fiyatına değil, bitmiş parça resmine göre karşılaştırın. Kalıp mülkiyeti, işleme payları, işlevsel referanslar, ilk numuneler, muayene kapsamı ve onarım sınırlamaları aynı teklifte tanımlanmalıdır. ISO 8062-3:2023 kapsamı teknik resimde belirtildiğinde genel döküm toleranslarını ve işleme paylarını kapsar; sızdırmazlık yüzeylerinin özel toleranslarının yerine geçmez. belgelenmiş döküm yöntem değişimi belirli bir projedeki yöntem değişimini anlatır, tüm işlerde aynı tasarrufu vaat etmez.
Bitmiş parçaya göre planlanan bir döküm rotası
Küçük hassas parçalardan büyük endüstriyel dökümlere kadar bileşenler için silika-sol kayıp mum prosesi kullanıyoruz. Malzeme yelpazemiz paslanmaz çelik, karbon çeliği, alaşımlı çelik, dubleks çelik, ısıya dayanıklı çelik ve nikel esaslı alaşımları kapsar.
En yararlı projeler bitmiş bileşen olarak incelenir. Kalıp yönü, yolluk, işleme payı, konumlandırma özellikleri, kritik yüzeyler ve muayene erişimi proses rotası kesinleşmeden önce ele alınır.
Tedarik ekipleri için hızlı kabiliyet referansı
| Alıcı sorusu | Güncel kabiliyet / nerede doğrulanır |
|---|---|
| Parça kütlesi | 3 g–150 kg hassas döküm parça aralığı |
| Döküm kapasitesi | Yaklaşık 150 ton/ay |
| Alaşım aileleri | Paslanmaz, dubleks, karbon / düşük alaşımlı, ısıya dayanıklı ve nikel esaslı aileler; kesin sınıf teknik resim / standarda göre |
| Sonraki işleme | Tornalama, frezeleme, turn-mill, HMC, VMC ve çok eksenli işler için 40'tan fazla CNC tezgâhı |
| Yüzey işlemleri ve doğrulama | Mekanik finisaj, belirtildiğinde pasivasyon / elektropolisaj, gerektiğinde boyutsal muayene, malzeme doğrulama, NDT ve basınç / sızdırmazlık testi |
| Üretim modeli | Prototipten tekrarlı üretime inceleme, HMLV programları ve uygun olduğunda planlı tedarik / stoklama yapıları |
Geometriye özel sınırlar için mühendislik başlangıç noktaları olarak hassas döküm tolerans rehberini, minimum et kalınlığı rehberini ve işleme payı rehberini kullanın. Nihai fizibilite her zaman teknik resim ve alaşıma özeldir.
Düşük karbonlu paslanmaz çelik dökümler için 304L / CF3: döküm mü haddelenmiş malzeme mi satın alma kılavuzu ve 316L / CF3M malzeme seçim kılavuzu karşılaştırılmalıdır. Döküm kaliteleri çubuk ve levha malzemeden farklıdır; kalıp, işleme ve muayene kapsamı fiyatlandırılmadan önce kontrollü çizim ve ilgili ürün formu standardı seçilen rotaya izin vermelidir.
Tipik üretim sırası
- Teknik resim ve 3D model incelemesi
- Kalıp ve mum model planlaması
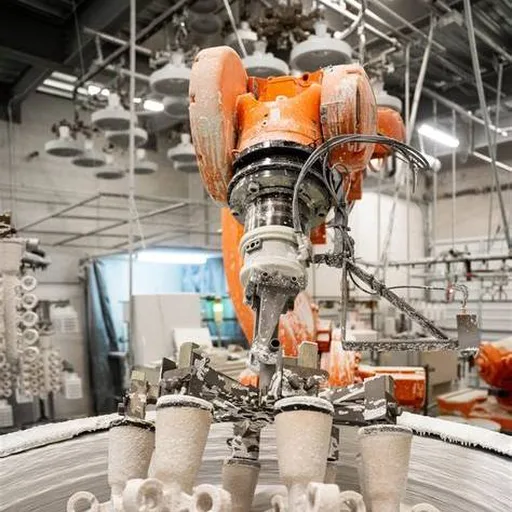
- Mum montajı ve seramik kabuk oluşturma
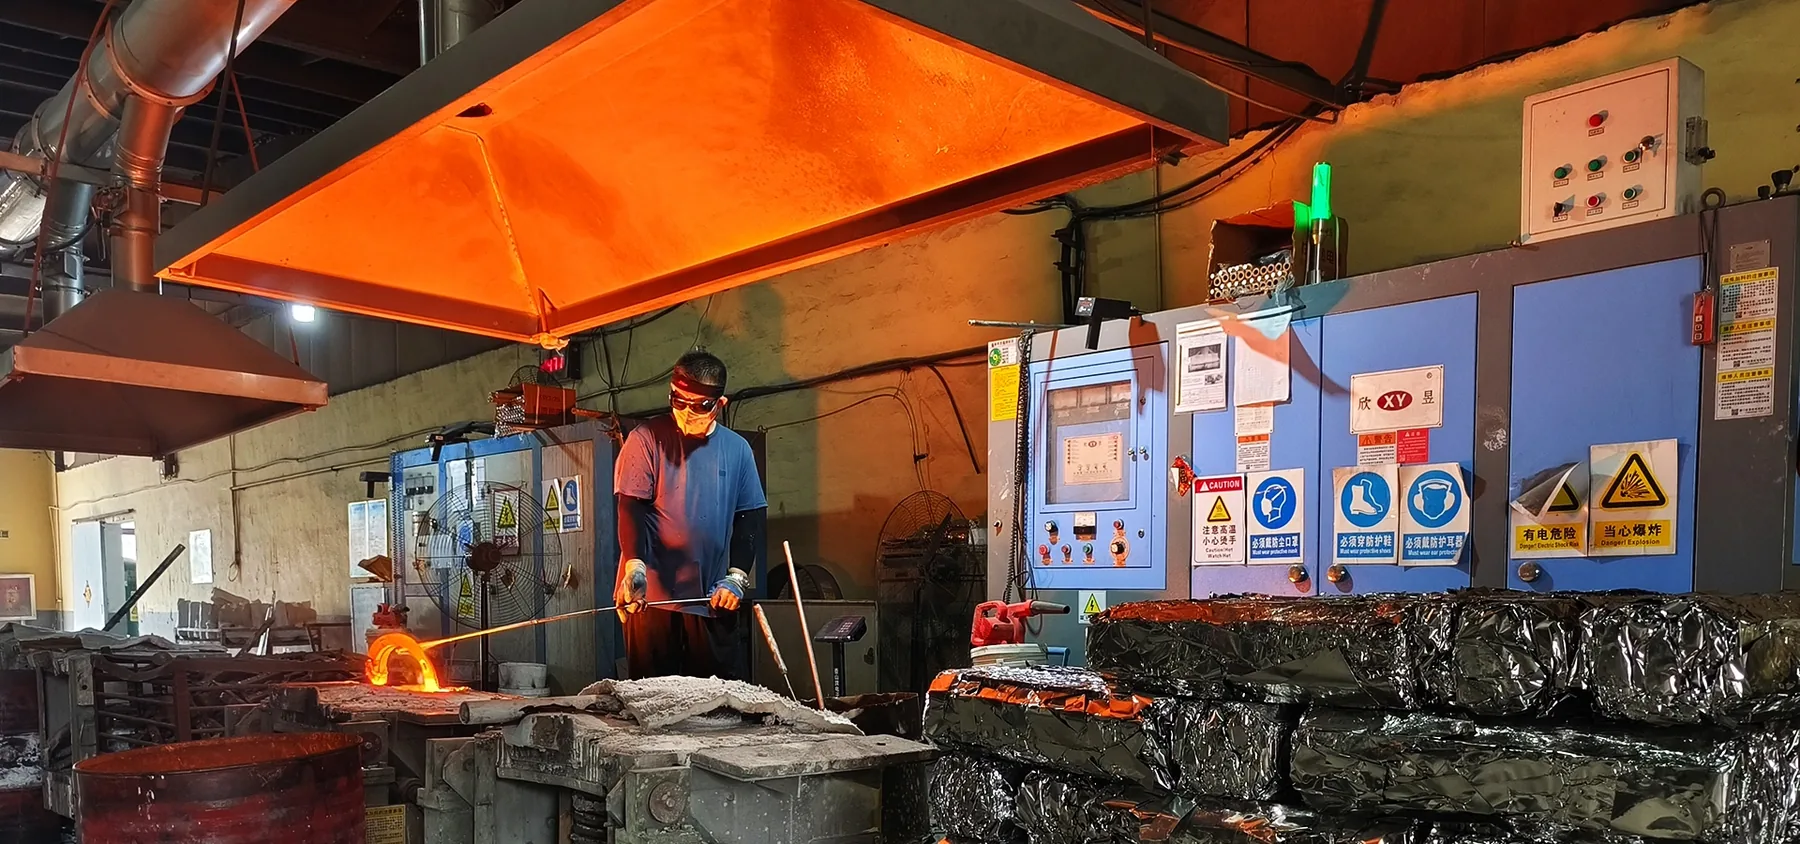
- Mum giderme, pişirme ve alaşım ergitme
- Döküm, kabuk kırma ve kesme
- Gerektiğinde ısıl işlem ve temizlik
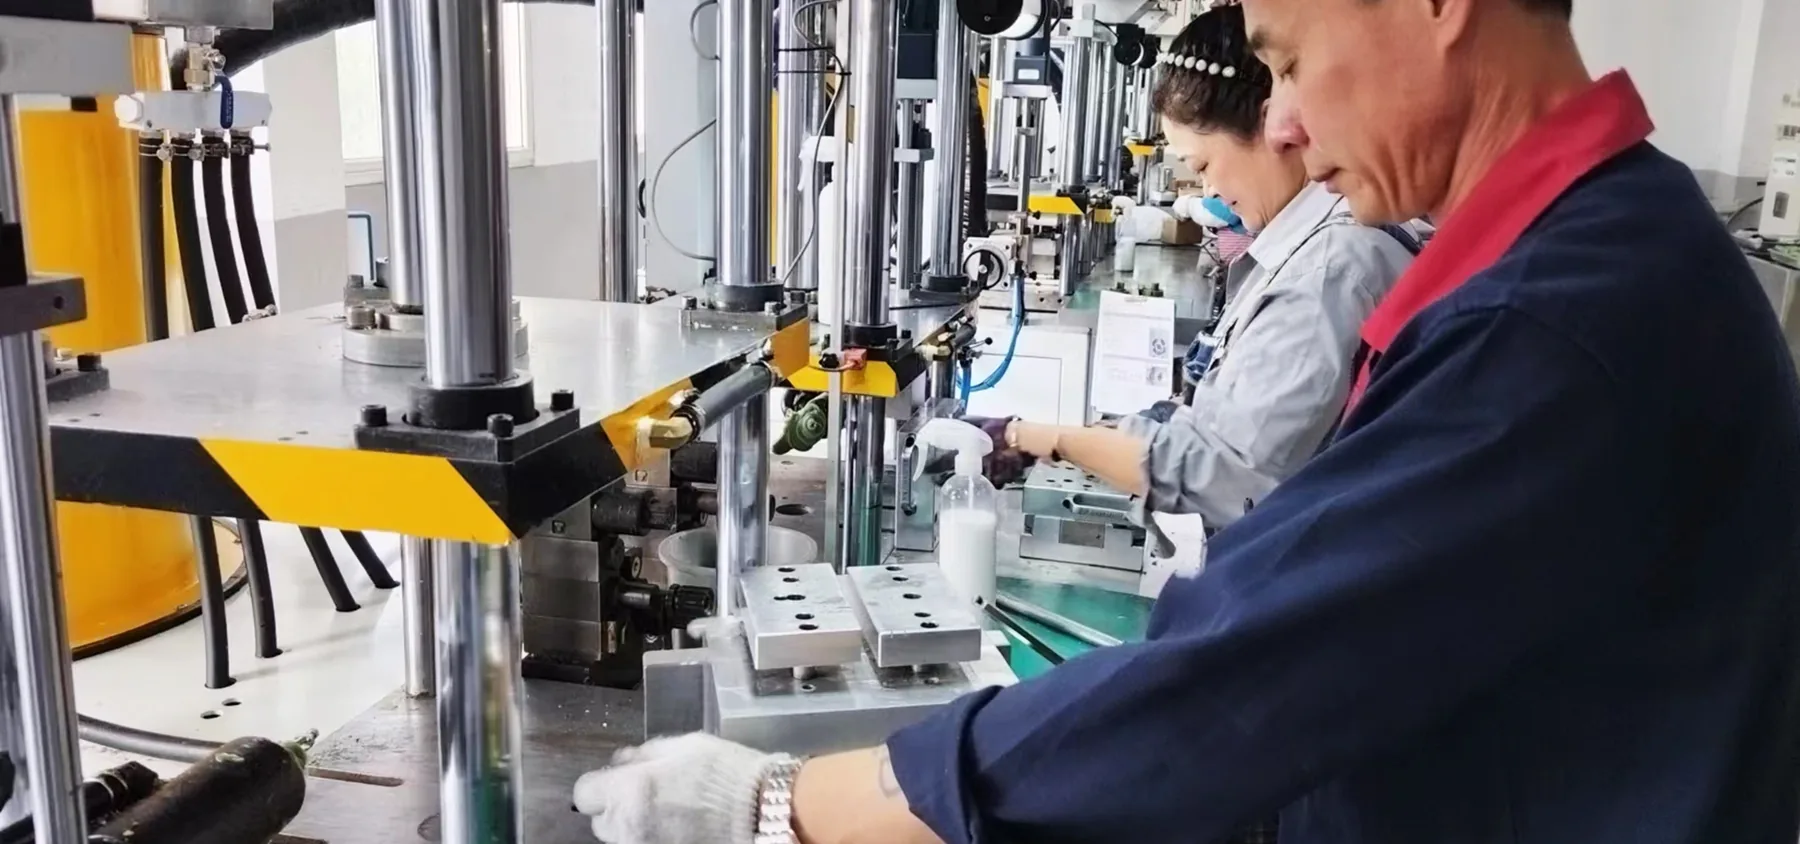
- İşleme, yüzey işlemleri ve muayene
Aşamaları ayrıntılı incelemek için mum modeller, seramik kabuk hazırlama, metal dökme, kabuk sökme, son işlem ve muayeneyi anlatan on iki aşamalı hassas döküm kılavuzuna bakın. Gerçek süreç sırası, ısıl işlem, izin verilen onarımlar ve doğrulama kayıtları çizime ve satın alma şartnamesine bağlıdır; genel bir proses kılavuzu partiye özgü kabul kanıtı değildir.
Şartname izin verdiğinde kontrollü onarım
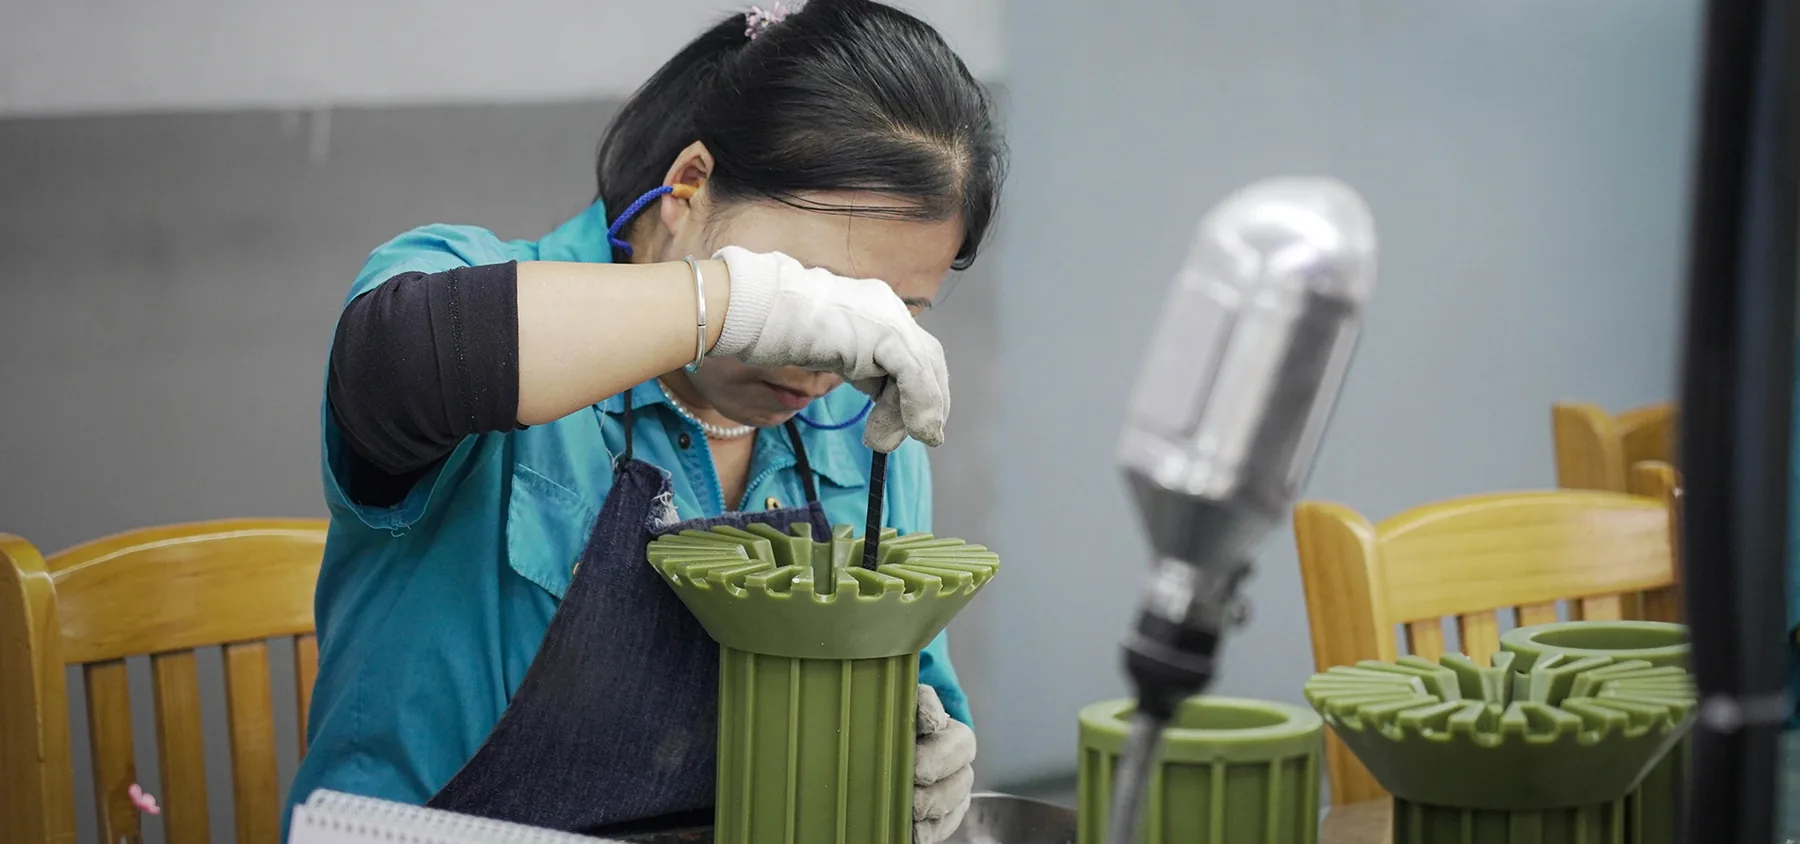
Lokal döküm süreksizlikleri veya sonraki elleçleme/proses sırasında oluşan hasar, yalnızca malzeme, teknik resim, geçerli şartname ve müşteri gereklilikleri onarıma izin verdiğinde lazer kaynağıyla giderilip onarılabilir. Onarılan alan daha sonra bitirilir ve mutabık kalınan kabul gerekliliğine göre yeniden muayene edilir.
Onarım kaynağı kısıtları, yasak bölgeler ve onay/dokümantasyon gereklilikleri RFQ'da belirtilmelidir. Basınç sınırı, sızdırmazlık, yorulma açısından kritik ve diğer güvenlik veya fonksiyon açısından kritik bölgelerin onarılabilir olduğu hiçbir zaman varsayılmaz.
Hassas dökümün değer yarattığı yerler
- Karmaşık dış ve iç geometri
- Entegre bosslar, kulaklar, nervürler ve akış kanalları
- Korozyona dayanıklı veya yüksek alaşımlı malzemeler
- Hem döküm formu hem işlenmiş arayüzler gerektiren bileşenler
- Kaynakların veya çok parçalı imalatın azaltılmasının değerli olduğu programlar
Muayene planlaması
Malzeme doğrulama, boyutsal muayene, penetrant muayene, ultrasonik muayene ve diğer yöntemler teknik resim ve kullanım riskine göre atanabilir. Sınır bileşenlerinde basınç veya sızdırmazlık testi, teknik resim ve doğrulama planının tanımladığı nihai ilgili durumda; tipik olarak basınç sınırını veya sızdırmazlık arayüzlerini oluşturan işleme operasyonlarından sonra koordine edilir.
Tekliften önce tasarım incelemesi
Çin'den döküm fiyatı almadan önce son işlenecek yüzeyleri ham döküm varsayımlarından ayırın; kalıp, muayene ve sevkiyatı netleştirin. Çin döküm ve CNC tedarik görünümü her parçanın ithalatta ucuz olacağını varsaymadan satın alma kararını inceler.
Nihai fizibilite alaşıma, et kalınlığı geçişlerine, geometriye, toleranslara, yüzey gerekliliklerine ve yıllık miktara bağlıdır. Döküm ve işleme rotasının birlikte incelenebilmesi için mevcutsa hem 2D teknik resmi hem 3D modeli gönderin.
Müşteri sonucu: dövmeden hassas döküme geçiş
Danimarkalı bir müşteri mühendislik ve fizibilite incelemesinden sonra üretim bileşenini dövmeden hassas döküme geçirerek bu projede bitmiş bileşen maliyetini yaklaşık %30 azalttı. Bu her dönüşüm için genel bir tasarruf iddiası değil, projeye özel bir sonuçtur. Vaka çalışmasını okuyun
Gerçek hassas döküm parçaları görün
Gerçek üretim galerimizin döküm bölümüne göz atın
Çinli hassas döküm tedarikçisinin tekrarlı OEM siparişleri için kalifikasyonu
Dökümhane teklifi, kabul edilmiş ilk numune ve seri üretim parti onayı farklı aşamalardır. Paslanmaz çelik veya belirtilen diğer alaşımlardan dökümler programlanmadan önce her aşamanın kanıtlarını belirleyin.
- Fizibilite ve kalıp: Döküm kalitesini, kontrollü resmi, işleme payını, kalıp mülkiyetini ve CNC son işleminden sonra doğrulanacak özellikleri belirleyin.
- İlk numune: Ölçüm raporunu, malzeme kayıtlarını ve istenen NDT veya basınç testlerini kararlaştırın. Montaj numunesi seri parti onayı yerine geçmez.
- Tekrarlı sipariş: Parti kimliğini, kontrol sıklığını, izin verilen onarımları, değişiklik bildirimini ve sevkiyat miktarlarını satın alma şartnamesine yazın.
Tedarikçi kalifikasyon kontrol listesini inceleyin
Teklif öncesi üretim incelemesi
- Çizim revizyonu, kritik yüzeyler ve ölçüm referansları
- Kesin alaşım, ürün formu ve satın alma standardı
- Kabul kriterleri, kontrol aşamaları ve belgeler
Boyut, ağırlık, tolerans, malzeme ve kabul planı parçanın çiziminde doğrulanmalıdır; genel bilgiler yeterli değildir.