
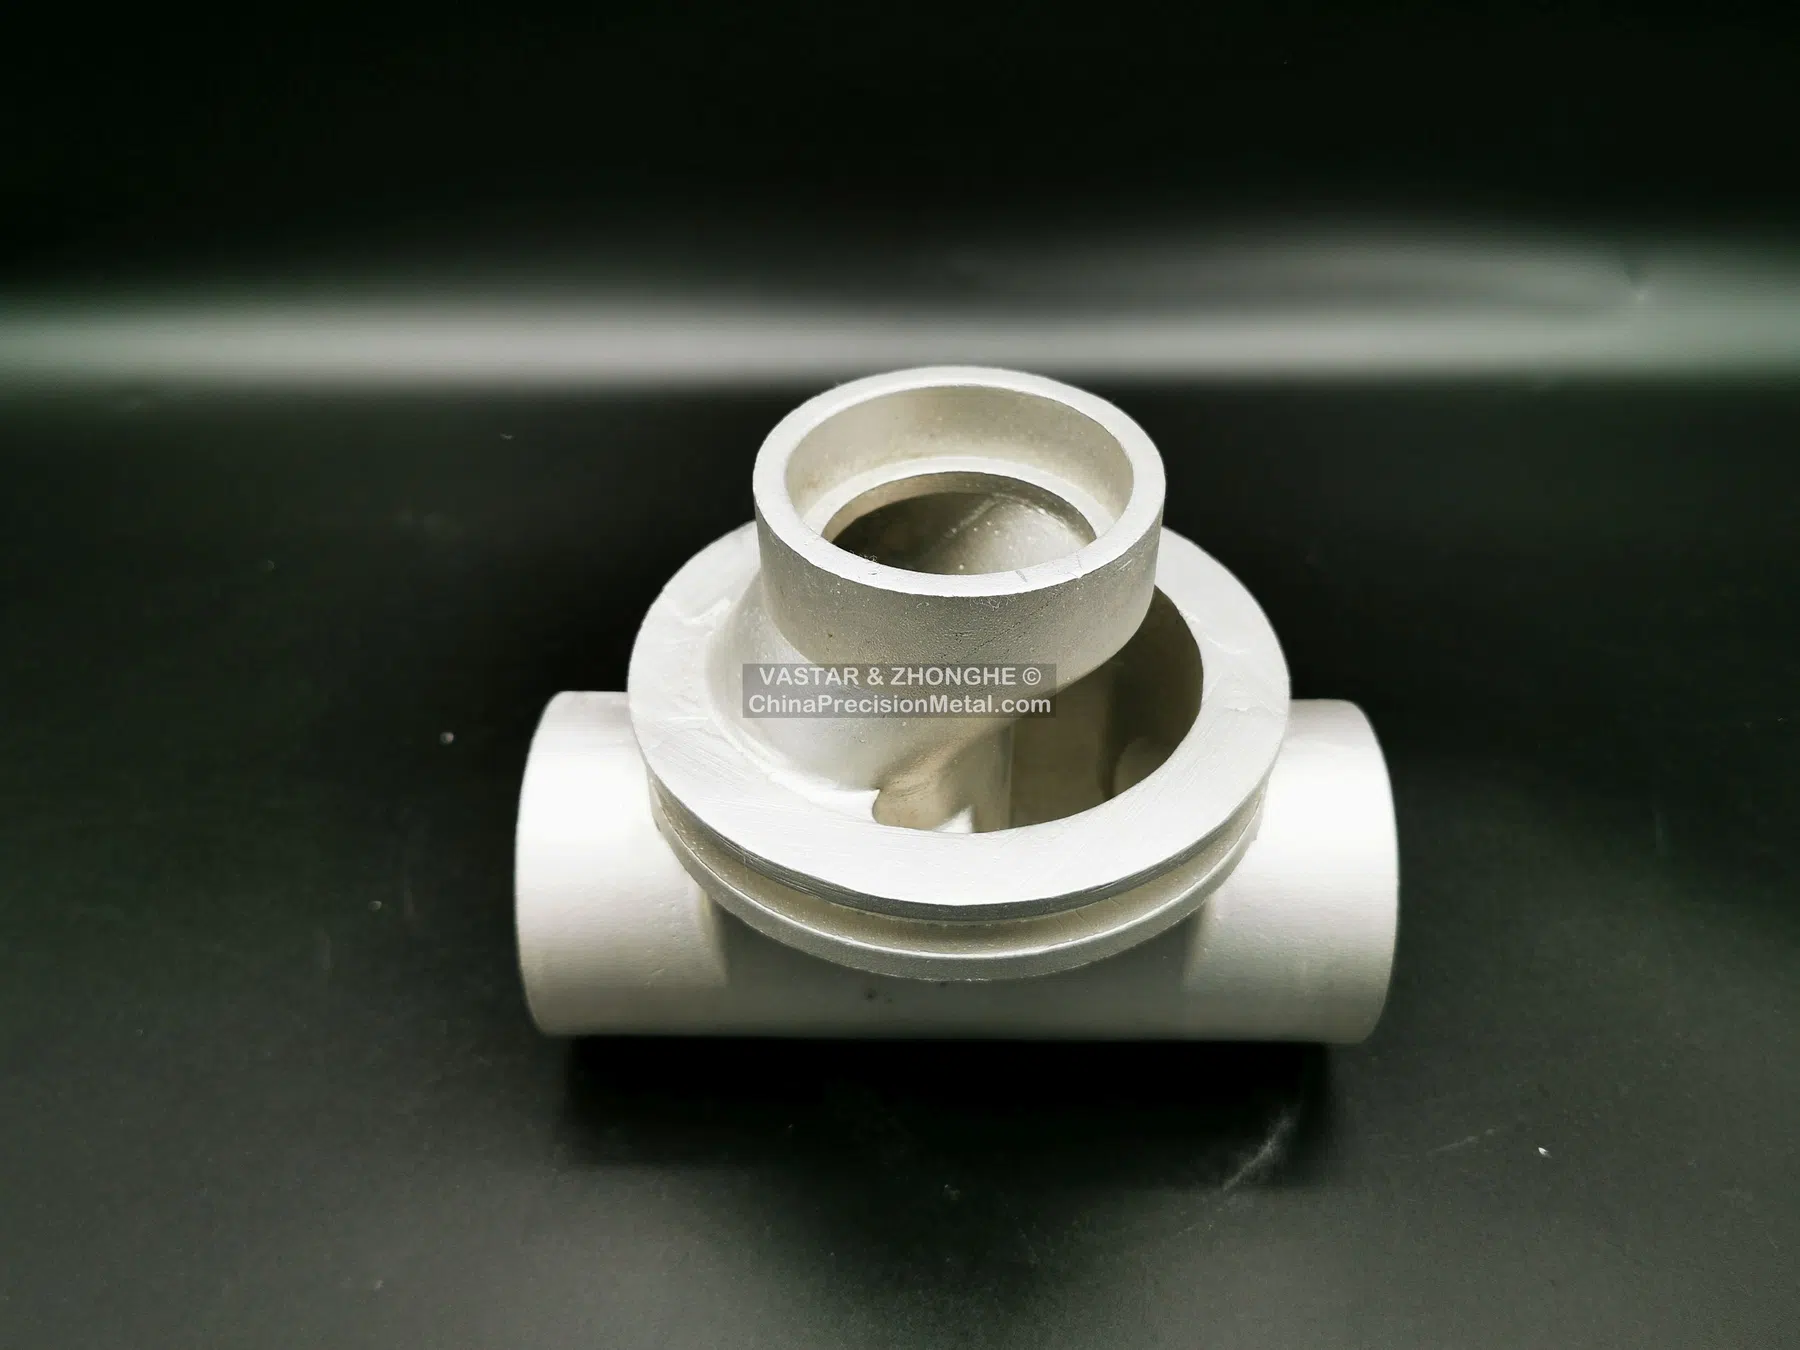
Задача компонента
Корпус клапана под давлением содержит определенную границу давления, а также обработанные седла, отверстия штока, порты, резьбы или фланцевые поверхности. Отливка должна обеспечивать плотный металл в зонах, которые остаются после мехобработки. Если инструмент снимает значительный объем материала из локально массивного сечения, подповерхностные несплошности могут выйти на окончательную уплотнительную или нагруженную давлением поверхность.
Детали клапанов и регулирования потока из нашего существующего портфеля показывают соответствующее семейство компонентов. Точная геометрия заказчика, давление и критерии приемки всегда остаются проектно-зависимыми.
Приоритеты планирования процесса
- Во время DFM-анализа обозначить всю границу давления.
- Избегать резких переходов сечения и локальной массы вокруг бобышек и портов.
- Размещать литники и питатели с учетом критических обрабатываемых зон.
- Задать, допускаются ли сварочный ремонт или пропитка.
- Явно определить последовательность термообработки, мехобработки, очистки, НК и испытания давлением.
Маршрут мехобработки и испытаний
Первые операции создают стабильные базы для положения портов, уплотнительных седел и соосности штока. Режимы резания и закрепление должны минимизировать деформацию границы давления. Размерный контроль подтверждает взаимное положение отверстий, седел и поверхностей; капиллярный, ультразвуковой или другой контроль назначают по чертежу.
Гидростатическое испытание обычно предпочтительно, если спецификация его допускает, поскольку запасенная энергия ниже. Пневматическое испытание может выбираться для чувствительности к утечке газа или имитации эксплуатации, но требует соответствующих приспособлений, ограждения и процедур. Этап испытания должен соответствовать состоянию поставки — обычно после окончательной мехобработки и очистки.
Полезная информация для RFQ
Укажите расчетное давление, испытательное давление, среду испытания, выдержку, критерий утечки, чертеж границы давления, стандарт материала, уровень НК, политику ремонта, критические размеры уплотнений и годовой объем.
При расчёте цены этого корпуса клапана как готовой детали рассмотрите полностью обработанных отливках вместе с заданными испытаниями давлением и размерами уплотнительных поверхностей.
Для требований к закупке готовой детали перейдите к странице Корпуса клапанов и компоненты регулирования потока. По рабочему чертежу уточните обработанные седла, отверстия штока, контроль границы давления и объём RFQ. Этот пример процесса не подтверждает определённый класс давления, результат испытаний или допуск для конкретного применения.
Корпус клапана под давлением: порядок приёмки
Приёмка литого и обработанного корпуса должна охватывать границу давления в готовом состоянии. Марка материала, класс давления или общая ссылка на НК не доказывают герметичность.
- На этапе литья проверяют приливы, отверстия, переходы стенок, критические зоны обработки и правила ремонта или пропитки.
- На готовой детали задают базы седла и штока, объём НК, среду, давление, выдержку, допустимую утечку и протоколы.
Связанные производственные страницы: Корпуса клапанов и детали регулирования потока · Испытания давлением и на герметичность · Пористость и герметичность под давлением
Связанные группы деталей
Примеры поясняют решения по производству; это не подтверждает, что деталь на фото относится к описанному проекту.