
Der Prozess beginnt mit der technischen Prüfung
Vor dem Wachsspritzen werden kontrollierte Zeichnung, 3D-Modell, Werkstoff, kritische Flächen, Bearbeitungszugaben, Prüfanforderungen und geplante Menge gemeinsam bewertet. Werkzeugrichtung, Wachsschwund, Anschnitt, Schalenaufbau und Abtrennstellen werden am Fertigbauteil ausgerichtet.
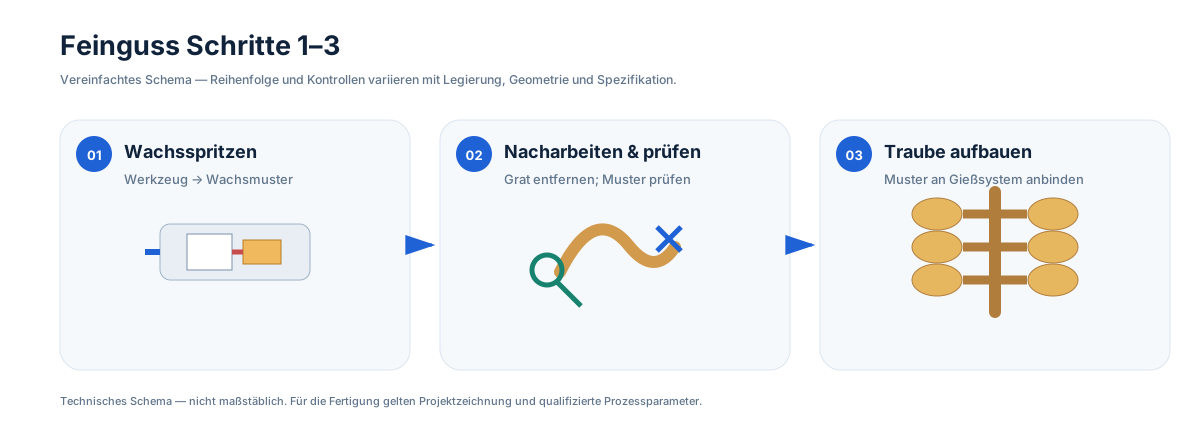
Wachsmuster und Traubenaufbau
01 — Wachsspritzen
Wachs wird in ein Präzisionswerkzeug eingespritzt. Temperatur, Druck, Haltezeit und Kühlung werden kontrolliert, um Verzug und unvollständige Füllung zu begrenzen.
02 — Nacharbeit und Prüfung des Wachsmusters
Trennnahtgrat und Spritzspuren werden entfernt. Muster werden visuell und bei Bedarf maßlich geprüft.
03 — Aufbau der Traube
Die Wachsmuster werden mit einem zentralen Gießsystem verbunden. Abstand, Orientierung und Anschnitt beeinflussen Füllung, Speisung, Schalenfestigkeit und späteres Abtrennen.
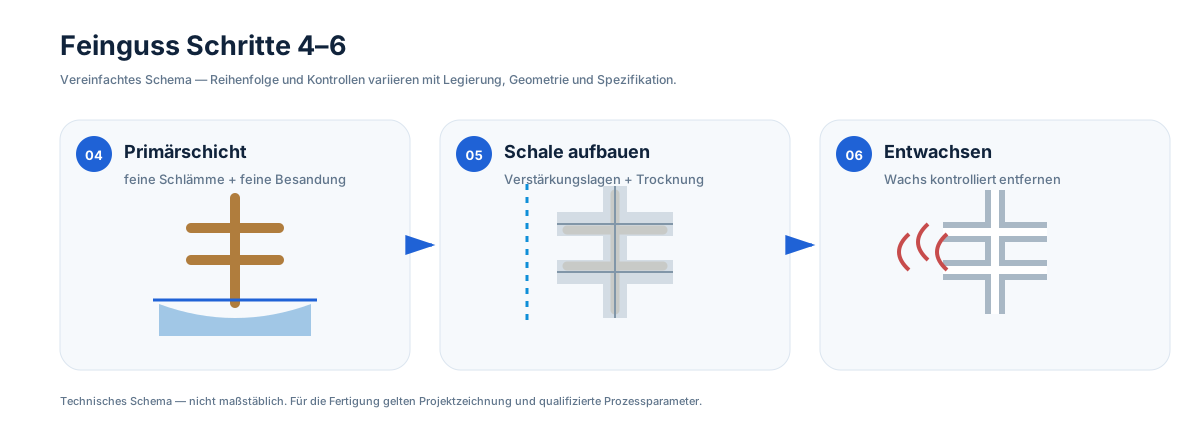
Keramikschale und Entwachsen
04 — Primäre Keramikschicht
Eine feine Feuerfestschlämme mit Besandung bildet die spätere Gussoberfläche. Schlämme, Viskosität, Bedeckung und Trocknungsbedingungen werden kontrolliert.
05 — Verstärkung der Schale
Weitere Keramiklagen erhöhen Festigkeit und Handhabungssicherheit. Korn und Schichtfolge balancieren Detailwiedergabe, Gasdurchlässigkeit und Rissbeständigkeit.
06 — Entwachsen
Das Wachs wird über einen qualifizierten Entwachsungsprozess entfernt. Dampfautoklav und Flash-Fire / Ausbrennen sind gängige Verfahren und können kombiniert werden. Entscheidend sind vollständige Wachsentfernung und die Unversehrtheit der Keramikschale; anschließend wird die Schale gemäß Prozessvorgabe geprüft und gebrannt.
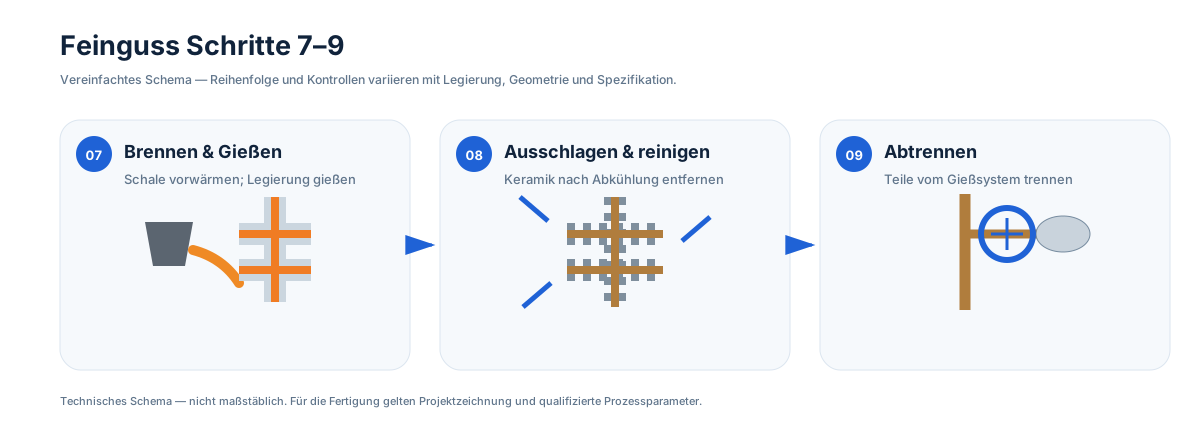
Brennen, Gießen und Ausschlagen
07 — Brennen und Gießen
Die Schalen werden gebrannt und vorgewärmt. Schmelzchemie, Metall- und Schalentemperatur sowie Gießgeschwindigkeit werden auf Legierung und Geometrie abgestimmt.
08 — Abkühlen, Ausschlagen und Reinigen
Nach Erstarrung wird die Keramik mechanisch entfernt. Innenkanäle und schwer zugängliche Bereiche benötigen eine geometriegerechte Reinigungsroute.
09 — Abtrennen
Die Gussteile werden vom Gießsystem getrennt. Schnittstelle und Restzugabe dürfen Funktionsflächen nicht beeinträchtigen.
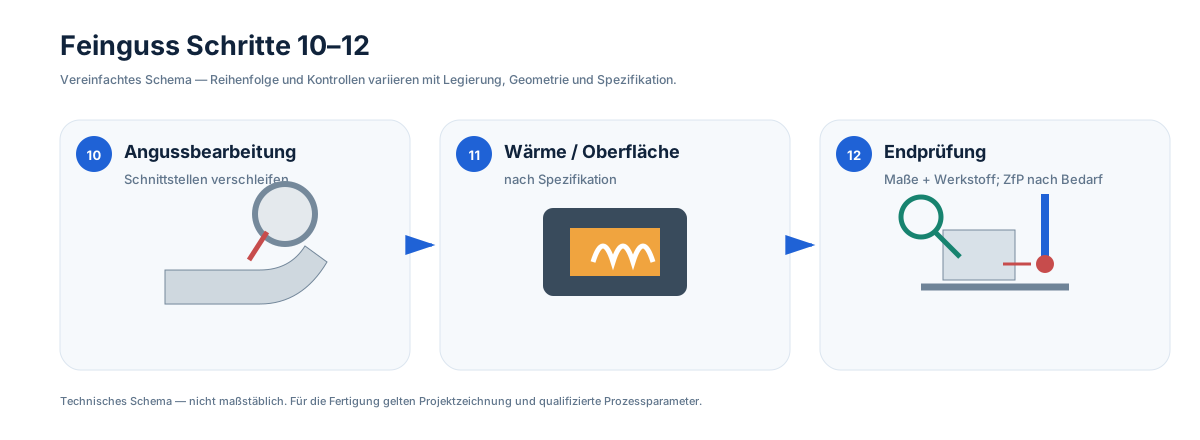
Nachbehandlung und Endprüfung
10 — Angusschleifen und lokale Nacharbeit
Restangüsse und Übergänge werden innerhalb festgelegter Grenzen verschliffen. Für kritische Teile sind Oberflächenabnahme und Reparaturregeln eindeutig festzulegen.
11 — Vorgeschriebene Wärme- und Nachbehandlung
Je nach Werkstoff folgen Lösungsglühen, Altern, Normalisieren, Anlassen oder andere Behandlungen. Weitere Nacharbeit ist nur gemäß Spezifikation zulässig.
12 — Endprüfung und nachfolgende Fertigung
Die Endverifikation umfasst Maße, Werkstoff und Oberfläche. Eindring-, Ultraschall- oder Durchstrahlungsprüfung wird nach Fehlerart, Geometrie und maßgebender Spezifikation ausgewählt; Chemie, Härte, Ferrit, mechanische Eigenschaften sowie Druck- oder Dichtheitsprüfung werden nur bei entsprechender Zeichnungs- oder Bestellanforderung ergänzt. Für Fertigteile folgen die erforderlichen CNC-, Polier-, Passivier-, Elektropolier- und Reinigungsstufen.
Prozessparameter variieren mit Legierung, Bauteilgröße, Schalensystem, Geometrie und Projektspezifikation. Werte werden während DFM und Prozessqualifizierung bestätigt und nicht als universelle Grenzwerte behandelt.
Nachgelagerte Integration und Käuferkontrollen
Wo technische Kontrolle am wichtigsten ist
Der Prozess ist sequenziell, doch die Kontrollen hängen zusammen. Wachsstreuung kann die Schalengeometrie beeinflussen; Anschnitt beeinflusst die Erstarrung; Wärmebehandlung kann dünne oder asymmetrische Bereiche bewegen; Bearbeitung kann Diskontinuitäten öffnen, die auf der Gussoberfläche funktional unkritisch waren. Deshalb sollte der Fertigungsplan vom Fertigteil rückwärts aufgebaut werden, statt jeden Schritt isoliert zu betrachten.
Unsere Silica-Sol-Route wird für Edelstahl, Duplex, Kohlenstoff- und legierte Stähle, hitzebeständige und ausgewählte Nickelbasisgüten eingesetzt. Die passende Schalen-, Schmelz-, Wärmebehandlungs- und Prüfroute hängt von Legierung und Geometrie ab. Ein druckführender Ventilkörper, ein poliertes Hygieneteil und ein verschleißbeständiges Maschinenteil können dieselben Grundschritte durchlaufen und dennoch unterschiedliche Kontrollen und Abnahmekriterien benötigen.
Vom Gussbaum zum Fertigteil
Nach Ausschlagen und Abtrennen können noch Angussverschleifen, Strahlen, Wärmebehandlung, Richten, Bearbeitung, mechanisches Polieren, Passivierung, Elektropolitur oder andere Oberflächenbehandlungen folgen. Diese Schritte sollten vor Werkzeugfreigabe berücksichtigt werden. Bearbeitungsbezüge, Polierzugang und geschützte Dichtkanten können die Gusskonstruktion beeinflussen.
Bei Druck- oder Leckanforderungen sollte die Prüfung den endgültigen Funktionszustand möglichst gut repräsentieren. Bearbeitung kann Wanddicke verändern oder eine unter der Oberfläche liegende Diskontinuität öffnen; wenn Zeichnung oder Validierungsplan dies verlangen, wird die finale hydrostatische oder pneumatische Prüfung daher üblicherweise nach den relevanten Bearbeitungsschritten geplant.
Was Käufer einen Gusslieferanten fragen sollten
Eine sinnvolle Lieferantendiskussion geht über „Machen Sie Feinguss?“ hinaus. Fragen Sie, wer Wachs, Schale, Schmelzen/Gießen, Wärmebehandlung, Bearbeitung, Finish und Prüfung kontrolliert; wie Werkstoffidentität und Lose rückverfolgt werden; wie kritische Maße geprüft werden; und wie Druck- oder NDT-Anforderungen in die Route einfließen. Bei ausgelagerten Sonderprozessen sollte klar sein, wie Rückverfolgbarkeit und Abnahmedokumente mit dem Bauteillos verbunden bleiben.
China Precision Metal kombiniert Feinguss mit 40+ CNC-Maschinen, Finish-Ressourcen sowie Maß-, Werkstoff- und Druckprüfung im Fertigungsbetrieb Qingdao. Diese Integration ist besonders wertvoll, wenn die Zeichnung bearbeitete Schnittstellen oder kontrollierte Oberflächen- und Leckanforderungen enthält.
RFQ-Fazit
Für eine belastbare Fertigungsantwort senden Sie kontrollierte Zeichnung, 3D-Modell, Werkstoffspezifikation, Jahresmenge und die wenigen Anforderungen, die die Funktion wirklich bestimmen. Wir prüfen sie gegen die kombinierte Route aus Guss, Bearbeitung, Finish und Prüfung.