
Vom Fertigteil rückwärts entscheiden
Feinguss, Schmieden, CNC-Bearbeitung aus Halbzeug, Metal Injection Molding (MIM) und Hochdruck-Druckguss lösen unterschiedliche Fertigungsaufgaben. Die entscheidende Frage lautet nicht „Welcher Prozess ist besser?“, sondern: Welche Route liefert bei der erwarteten Menge Geometrie, Werkstoffeigenschaften und Qualitätsnachweise mit dem niedrigsten Gesamtrisiko und den sinnvollsten Fertigteilkosten?
Auch ein und dasselbe Bauteil kann im Produktlebenszyklus die Route wechseln. Ein Prototyp startet aus dem Vollen, nach Design-Freeze wird auf Near-net-shape umgestellt, während Bezüge, Bohrungen, Gewinde und Dichtflächen weiterhin CNC-bearbeitet werden.
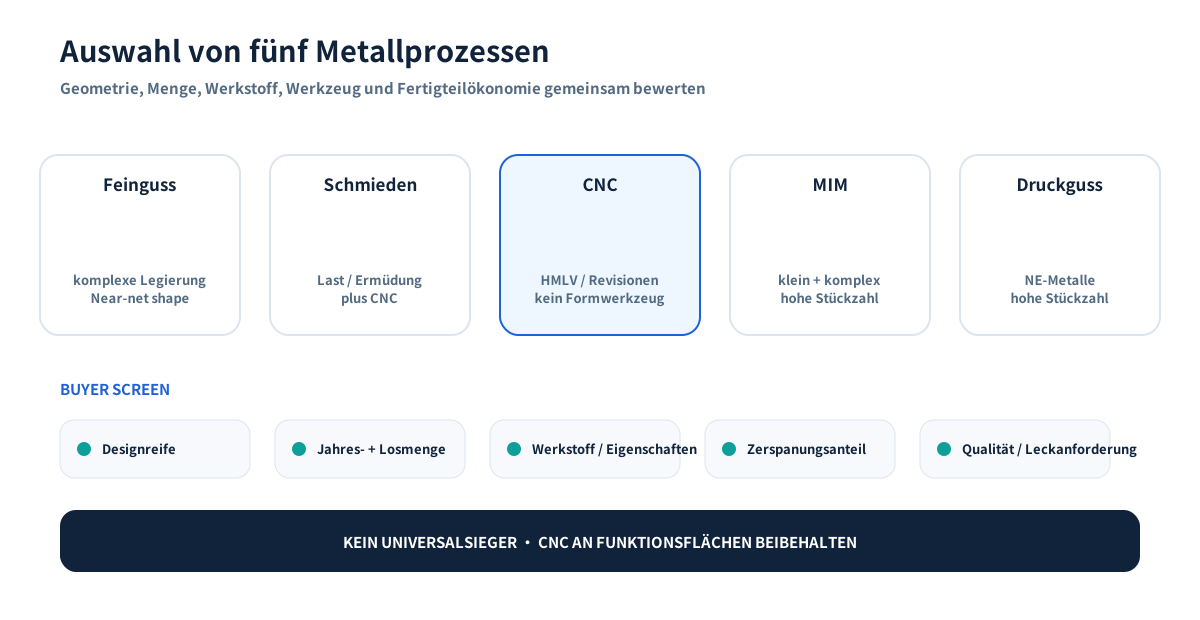
Fünf Prozesse im schnellen Vergleich
| Route | Typischer guter Fit | Werkzeugprofil | Mengenlogik | Wichtigster Einkaufs-Punkt |
|---|---|---|---|---|
| Feinguss | Komplexe Edelstahl-/Legierungsgeometrien, integrierte Bossen, Strömungskörper | Wachswerkzeug und Prozessentwicklung erforderlich | Wiederkehrende kleine bis mittlere Mengen können sich rechnen, wenn Zerspanung entfällt | Nicht jede Kontur auf enge Gusstoleranz zwingen; Funktions- und Druckzonen planen |
| Schmieden + CNC | Hohe strukturelle Lasten, Ermüdungsbeanspruchung, schmiedegerechte Geometrie | Häufig Gesenk und spezifische Betriebsmittel | Wirtschaftlichkeit steigt mit stabilem Wiederholbedarf | Komplexe Formen können weiterhin viel Zerspanung verlangen |
| CNC aus Halbzeug | Prototypen, HMLV, häufige Revisionen, gut zugängliche Geometrie | Kaum formgebende Werkzeuge | Sehr flexibel bei kleinen Mengen; verliert bei hohem Materialabtrag | Teure Legierungen, tiefe Taschen und lange Laufzeiten treiben Kosten |
| MIM | Kleine, komplexe Metallteile mit vielen wiederholten Merkmalen und hoher Stückzahl | Hohe Werkzeug- und Qualifizierungsinvestition | Stark bei großen Mengen und Mehrfachkavitäten | Bauteilgröße, Querschnitt, Sinterschwindung und Werkstoffsystem müssen passen |
| Druckguss | Große Serien stabiler NE-Metall-Gehäuse und Strukturteile | Teure Produktionswerkzeuge | Hoher Durchsatz nach Design-Freeze | Legierung, Porosität, Wärmebehandlung, Dichtheit und Nachbearbeitung früh klären |
Die Tabelle ist ein Screening, keine Preisformel. Größe, Werkstoff, Losgröße, Werkzeugstandzeit, Automatisierung und Prüfanforderungen verschieben die wirtschaftlichen Grenzen.
Feinguss: komplexe Form statt unnötiger Zerspanung
Feinguss ist interessant, wenn komplexe Geometrie Bearbeitung oder Schweißbaugruppen ersetzen kann. Gekrümmte Strömungswege, mehrere Bossenrichtungen und unregelmäßige Edelstahl- oder legierte Gehäuse lassen sich nahe an die Endkontur bringen.
Der Nutzen entsteht, wenn genügend Bearbeitungs- oder Montageaufwand entfällt, um Werkzeug und Prozessentwicklung zu rechtfertigen. Präzisionsbohrungen, Lagersitze, Gewinde, Dichtflächen und Bezüge werden weiterhin häufig bearbeitet. Das Investment Casting Institute betont ebenfalls die große Gestaltungsfreiheit und warnt vor unnötig engen Gusstoleranzen.
Feinguss ist daher kein Ersatz für jede Zerspanung, sondern eine Near-net-shape-Ausgangsform, die Material möglichst nahe an die funktionale Endgeometrie bringt.
Schmieden: wenn Lastpfad und Spezifikation es verlangen
Schmieden kann die bessere Ausgangsform sein, wenn Zeichnung und Einsatzbedingungen tatsächlich von Faserverlauf, hoher struktureller Belastung oder Ermüdungsfestigkeit profitieren. Wellen, hochbelastete Verbindungen, bestimmte Druckteile und sicherheitskritische mechanische Komponenten passen häufig zu dieser Logik.
Ein Schmiederohteil, das anschließend umfangreiche 5-Achs-Bearbeitung benötigt, kann jedoch einen großen Teil seines wirtschaftlichen Vorteils verlieren. Verglichen werden sollte die fertige Route aus Schmieden + Bearbeitung mit einer Guss- oder Vollmaterialroute, nicht nur der Preis der Rohlinge.
Wenn Zeichnung oder Kundenspezifikation geschmiedetes beziehungsweise gewalztes Material zwingend vorschreiben, ist die Prozesswahl bereits technisch eingeschränkt. Das ist dann eine Anforderung und keine reine Kostenpräferenz.
CNC: natürlicher Vorteil bei Prototypen und HMLV
CNC-Bearbeitung aus Stange, Platte oder Block hat einen großen wirtschaftlichen Vorteil: Konstruktionsfreiheit ohne spezielles Formwerkzeug. Das macht sie besonders geeignet für Prototypen, Ersatzteile, frühe Serien, High-Mix-Low-Volume-Programme und Produkte mit laufenden Konstruktionsänderungen.
Sie wird weniger attraktiv, wenn:
- das Ausgangsmaterial deutlich größer als das Fertigteil ist;
- teurer Edelstahl, Duplex oder Nickellegierung überwiegend zu Spänen wird;
- lange Werkzeugwege die Zykluszeit bestimmen;
- tiefe Innengeometrien schwer zugänglich sind;
- die Jahresmenge Near-Net-Shape-Werkzeuge wirtschaftlich amortisieren kann.
Der richtige Vergleich ist nicht nur der Maschinenstundensatz. Materialausnutzung, Werkzeuge, Rüstungen, Anzahl der Operationen, Spanntechnik, Prüfung und Revisionshäufigkeit gehören in die Gesamtbetrachtung.
MIM: stark bei kleinen, komplexen und wirklich hochvolumigen Teilen
Metal Injection Molding verbindet feines Metallpulver mit einem spritzgussähnlichen Formschritt und anschließendem Entbindern und Sintern. Die Metal Powder Industries Federation beschreibt MIM als Verfahren für komplexe Formen in hohen Stückzahlen mit hoher Produktionsrate und Near-Net-Shape-Fähigkeit.
MIM ist deshalb attraktiv für kleine, komplexe und wiederkehrende Teile, bei denen ein Mehrfachwerkzeug viele Bearbeitungsschritte ersetzen kann. Für große Industriegehäuse, geringe Jahresmengen oder häufig geänderte Geometrien ist es meist weniger geeignet.
Käufer sollten qualifizieren:
- verfügbare Legierung und geforderte Eigenschaften;
- Bauteilgröße und Querschnittsübergänge;
- Maßänderung durch Entbindern und Sintern;
- Werkzeugkavitätenstrategie und erwartete Lebensdauer;
- sekundäres Kalibrieren, Wärmebehandlung oder Bearbeitung;
- Prüf- und Fähigkeitsnachweise nach Stabilisierung des Prozesses.
MIM ist nicht einfach „kleiner Feinguss“. Feedstock, Schwindung, Sintern und Werkzeugökonomie unterscheiden sich grundlegend.
Druckguss: hoher Durchsatz nach Design-Freeze
Hochdruck-Druckguss ist besonders stark bei stabilen Großserien aus Aluminium, Zink oder Magnesium. NADCA nennt unter anderem gleichmäßige Wanddicke, Entformungsschrägen, Radien, Metallfluss, Entlüftung und Werkzeugtemperierung als wesentliche Konstruktionsfaktoren.
Der Vorteil ist hoher Durchsatz; die Gegenleistung sind teure Werkzeuge und geringe Änderungsflexibilität. Druckdichtheit, Wärmebehandlung und spanende Bearbeitung in porositätskritischen Zonen müssen vor Werkzeugfreigabe bewertet werden.
Für den Einkauf sollte „Druckguss“ deshalb nicht nur einen Stückpreisvergleich auslösen, sondern Fragen zu Legierung, Konstruktionsreife, Jahresvolumen, Werkzeugstandzeit, Leckageanforderungen und Nachbearbeitung.
Sechs Fragen für eine belastbare Auswahl
1. Ändert sich die Konstruktion noch häufig?
Dann sollte CNC ernsthaft geprüft werden. Werkzeugintensive Routen werden nach Stabilisierung der Schnittstellen attraktiver.
2. Ist das Teil klein, komplex und wirklich hochvolumig?
Dann kann MIM wirtschaftlich interessant sein.
3. Ist es ein stabiles Großseriengehäuse aus Aluminium/Zink/Magnesium?
Dann ist Druckguss ein logischer Kandidat, sofern Qualitäts- und Werkstoffanforderungen passen.
4. Sind geschmiedete Eigenschaften oder ein Wrought-Material vorgeschrieben?
Dann kann Schmieden + CNC bereits durch die Spezifikation bestimmt sein.
5. Kann komplexe Edelstahl-/Legierungsgeometrie viel Bearbeitung oder Schweißen eliminieren?
Dann sollte Feinguss verglichen werden.
6. Welche Flächen benötigen wirklich CNC-Präzision?
Unabhängig vom Rohteil bleiben Dichtflächen, Passungen, Gewinde, Ausrichtungs- und Prüfbezüge typische Bearbeitungsmerkmale.
Warum HMLV die Wirtschaftlichkeit verändert
High-Mix, Low-Volume hat andere Kostentreiber als ein einziges Massenteil. Revisionen, Umrüstungen, Vorrichtungen, Erstmusterfreigaben und kleine Lose können wichtiger sein als die theoretische Taktzeit.
Eine sinnvolle Portfoliostrategie kann daher lauten:
- CNC für sehr kleine oder häufig geänderte Teile;
- Feinguss + CNC für wiederkehrende komplexe Edelstahl-/Legierungsteile;
- Schmieden + CNC bei klaren Eigenschaftsanforderungen;
- MIM oder Druckguss erst für ausgewählte, stabile und ausreichend volumenstarke Teilenummern.
Ein Lieferant, der mehrere Fertigungsrouten beherrscht, ersetzt keine Prozessdisziplin; er sollte jedoch ungeeignete Ausgangsverfahren leichter hinterfragen können.
RFQ-Fazit
Für einen Prozessvergleich sind Fertigteilzeichnung und 3D-Modell, Werkstoff, Jahresmenge, erwartete Losgröße, Programmlaufzeit, kritische Eigenschaften, zu bearbeitende Flächen, Druck-/Leckanforderungen und Prüfumfang entscheidend. Damit lässt sich die Route vom Fertigteil rückwärts bewerten, statt zu früh einen Rohteilprozess festzuschreiben.