
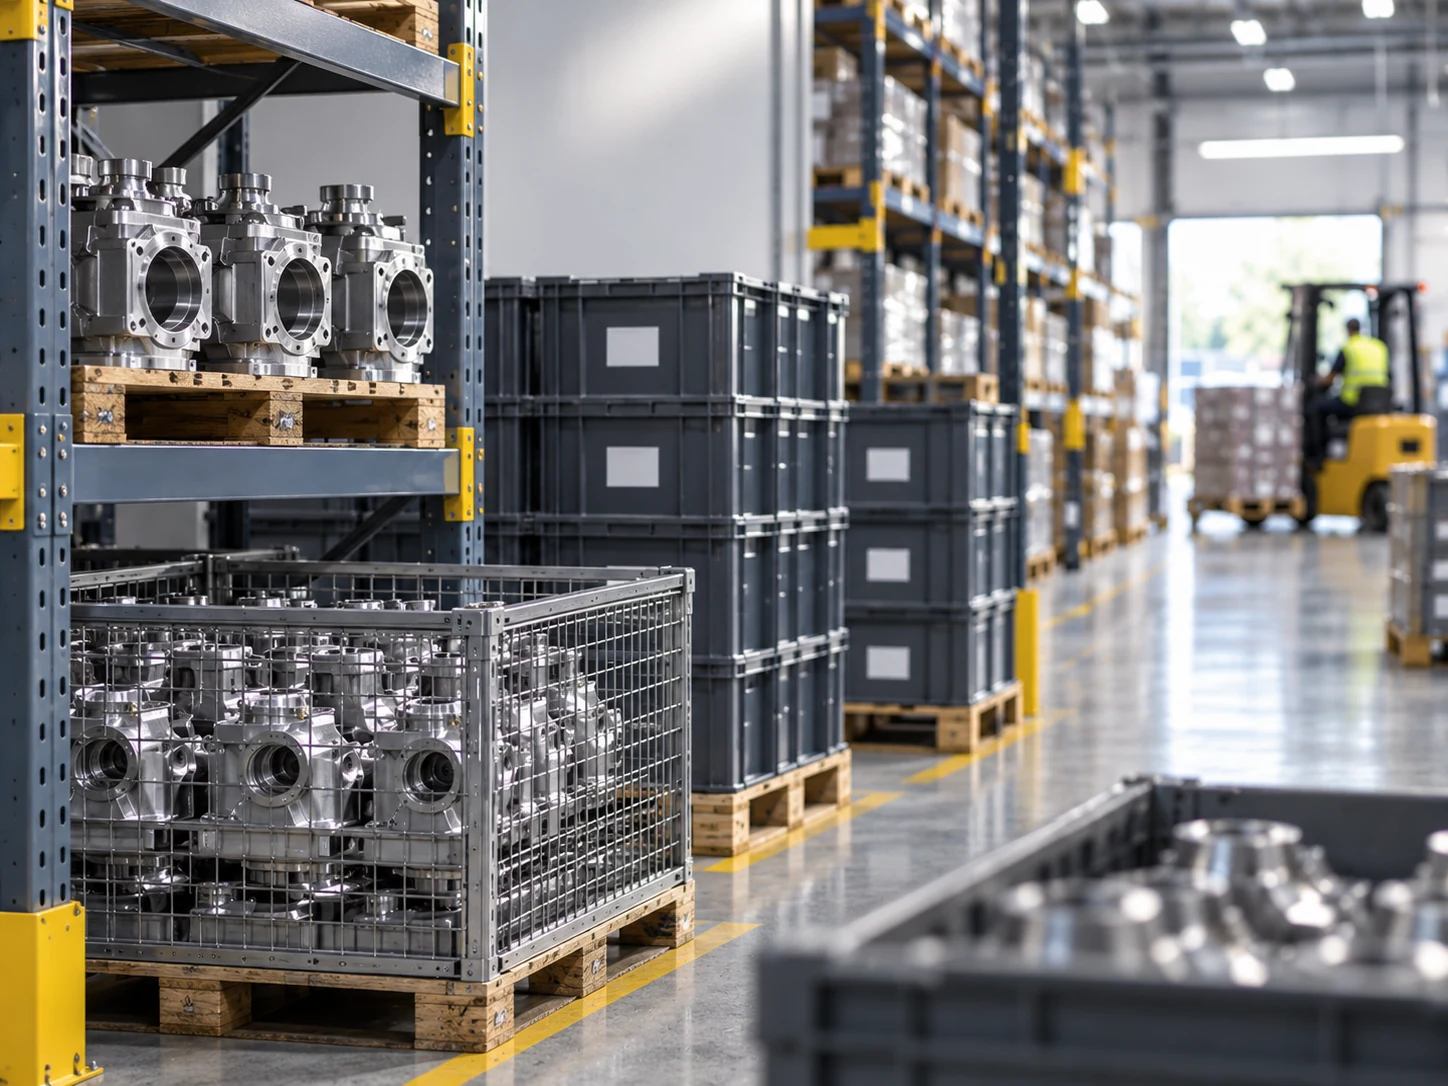
Was HMLV im OEM-Einkauf bedeutet
High-Mix, Low-Volume (HMLV) ist nicht einfach Prototypenfertigung oder die Forderung nach einer sehr kleinen Mindestmenge. Gemeint ist ein wiederkehrendes Produktionsmodell mit vielen aktiven Teilenummern, kleineren Losen, unterschiedlichen Fertigungsrouten, kontrollierten Revisionen und regelmäßigen Abrufen.
Für Guss- und Bearbeitungslieferanten ist dabei das Prozessgedächtnis entscheidend: Werkzeuge, Vorrichtungen, CNC-Programme, Prüfmethoden, Werkstoffanforderungen und freigegebene Revisionen müssen so beherrscht werden, dass ein späterer Wiederholauftrag zuverlässig fortgesetzt werden kann.
Wie HMLV in unsere Fertigungsroute passt
HMLV-Programme können Feingussteile, bearbeitete Gussteile, CNC-Komponenten, polierte Edelstahlteile und ausgewählte Baugruppen kombinieren. Die Route wird je Teilenummer gewählt, statt eine komplette Teilefamilie in denselben Prozess zu zwingen.
Typische Kombinationen sind:
- Feingussteile für Armaturen, Pumpen und Maschinen;
- Guss + CNC für Bohrungen, Sitze, Gewinde und Dichtflächen;
- CNC-Teile aus Stange, Platte, Schmiedeteil oder einem anderen freigegebenen Rohteil;
- Edelstahlteile mit Polieren, Passivieren oder Elektropolieren;
- Bauteile mit CMM, Werkstoffprüfung, NDT oder druckbezogener Verifikation.
Welche Betriebssteuerung bei HMLV zählt
Revisions- und Konfigurationskontrolle
Anfrage und Fertigung müssen je Teilenummer den gültigen Zeichnungsstand nennen. Bei technischen Änderungen müssen Werkzeug, CNC-Programm, Prüfplan und Arbeitsanweisung dem richtigen Stand zugeordnet bleiben.
Vorrichtungs-, Programm- und Prüfgedächtnis
Ein Wiederhollos kann erst Wochen oder Monate später erneut kommen. Wiederverwendbare Vorrichtungen, Rüstinformationen, Werkzeugdaten, Prüfmethoden und dokumentierte Erstmustererfahrung reduzieren das Risiko, den Prozess bei jedem Abruf neu aufzubauen.
Losplanung über viele Teilenummern
Das wirtschaftliche Fertigungslos muss nicht identisch mit der unmittelbaren Abrufmenge des Kunden sein. Stabile Teilefamilien können auf Rahmenauftrag, geplante Abrufe, Min/Max, Sicherheitsbestand, Kanban oder VMI geprüft werden.
Qualitätsnachweise je Teilefamilie
Unterschiedliche SKUs können verschiedene CTQs, Werkstoffzeugnisse, CMM-Umfänge, NDT- oder Druckprüfanforderungen haben. Eine HMLV-Qualitätsplanung muss diese Anforderungen getrennt halten, statt einen allgemeinen Prüfplan auf alle Teile anzuwenden.
HMLV ist nicht dasselbe wie Prototyping
Ein Prototyp kann ein einmaliger Aufbau während einer noch instabilen Konstruktion sein. HMLV setzt normalerweise wiederkehrenden Bedarf voraus und verlangt deshalb eine stärkere Kontrolle von Vorrichtungen, Programmen, Revisionen, Prüfunterlagen und Nachversorgung. Eine kleine Stückzahl allein macht noch kein HMLV-Programm.
Zweitquelle und Kapazitätsüberlauf
Viele HMLV-Anfragen betreffen bestehende Serienbauteile. Der Einkauf sucht dann eine Zweitquelle, Alternativquelle, Kostenreferenz oder zusätzliche Kapazität für eine bereits laufende Teilefamilie.
Dafür genügt häufig zunächst eine repräsentative Zeichnung zusammen mit Teileliste, Jahresbedarf, typischer Abrufmenge, Werkstoff, aktueller Fertigungsroute und dem Grund für die Neuqualifizierung. So kann vor einer Gesamtanfrage bewertet werden, welche Teile zu Feinguss, CNC, Guss + Bearbeitung oder einer anderen Route passen.
Angaben für eine HMLV-Anfrage
- aktive Teilenummern und aktuelle Revisionen;
- Jahresbedarf je Teilenummer;
- normale und maximale Abrufmengen;
- Werkstoff und geltende Spezifikation;
- Guss-, Bearbeitungs-, Oberflächen- und Montageumfang;
- kritische Merkmale und Prüfumfang;
- Forecast- oder Abrufrhythmus;
- Verpackungs- und Kennzeichnungsanforderungen;
- Anforderungen an Lager, VMI, JIT oder Rahmenaufträge;
- Grund der Qualifizierung: Neuprojekt, Zweitquelle, Kosten, Lieferzeit, Qualität oder Kapazität.
Wann ein anderes Liefermodell besser ist
Bei dauerhaft hohem Volumen einer einzelnen Teilenummer kann eine dedizierte Hochvolumenlinie wirtschaftlicher sein. Wenn sich die Konstruktion bei jedem Build stark ändert, ist Prototypenbearbeitung oft geeigneter. Das richtige Modell richtet sich nach Wiederholbarkeit, Abrufmuster und Prozessstabilität — nicht nach einem einzigen Stückzahlgrenzwert.