
Mit dem fertigen Bauteil beginnen
Feinguss ist besonders wertvoll, wenn Near-Net-Shape-Geometrie Bearbeitung, Montage oder Materialabfall reduziert. Die Konstruktionsprüfung sollte deshalb mit der Endfunktion beginnen – Druckgrenze, Strömungsweg, Lagersitz, hygienische Fläche, Montageschnittstelle oder Sichtbereich – und danach entscheiden, was gegossen und was bearbeitet wird.
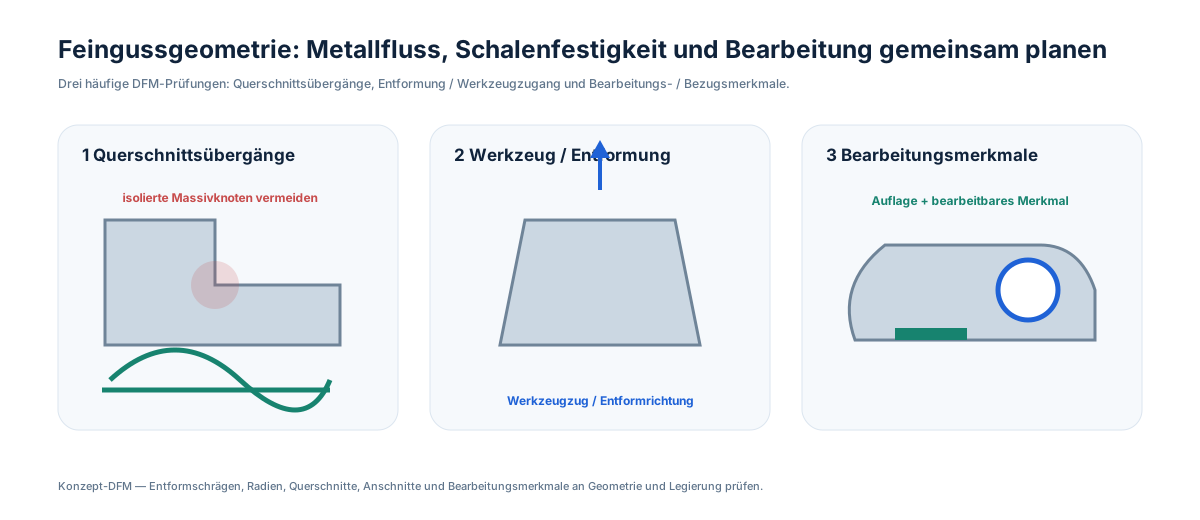
Querschnittsübergänge und Metallfluss prüfen
Gleichmäßige Querschnitte lassen sich meist stabiler füllen und abkühlen als einzelne massive Knoten, die an dünne Wände anschließen. Wo die Funktion es erlaubt, sind Radien und graduelle Übergänge abrupten Dickenwechseln vorzuziehen. Das bedeutet nicht, dass jede Wand gleich dick sein muss; lokal sind Fließlänge, Wärmeknoten, Schalenfestigkeit und Speisung zu bewerten.
Tiefe Taschen, Sackhohlräume und lange Innenkanäle beeinflussen auch Wachswerkzeug, Schalenaufbau, Entwachsen und Keramikentfernung. Die beste Geometrie ist diejenige, die sich wiederholbar herstellen und reinigen lässt, nicht nur zeichnen.
Werkzeugrichtung, Entformung und Abtrennen berücksichtigen
Wachsmuster müssen aus dem Werkzeug entformbar sein, sofern lösliche Kerne, Keramikkerne oder komplexere Werkzeugstrategien nicht gerechtfertigt sind. Entformungsschräge, Trennrichtung und Kernkonzept sollten geprüft werden, bevor die Zeichnung zu starr wird. Auch Anguss- und Läuferpositionen brauchen Bereiche, die später abgetrennt und verschliffen werden können, ohne Funktionsflächen zu beschädigen.
Präzision dort einsetzen, wo sie Wert schafft
Dichtflächen, Bohrungen, Lagerstellen, Gewinde und kritische Bezüge sind typische Bearbeitungskandidaten. Andere Geometrie kann häufig im Gusszustand bleiben. Eine Zeichnung, die funktionale Bearbeitungsmaße von kontrollierten Gussmaßen trennt, gibt dem Lieferanten mehr Freiheit für eine stabile Route.
Folgt CNC-Bearbeitung auf den Guss, sollten nutzbare Anlagepads und genügend lokales Aufmaß für die erste Aufspannung vorgesehen werden. Siehe Gussteile für CNC-Bearbeitung konstruieren und Bearbeitungsaufmaß für den Übergang von Guss zu Bearbeitung.
Prüfroute gleichzeitig konstruieren
Kritische Merkmale sollten ein identifizierbares Messverfahren und Bezugssystem besitzen. Ein für das Werkzeug schwer erreichbares Merkmal kann auch schwer prüfbar sein. Druckgrenzen, Werkstoffnachweise, NDT und Oberflächenanforderungen sollten ebenfalls an das reale Einsatzrisiko gekoppelt werden, statt pauschal als Dokumentationslast hinzugefügt zu werden.
RFQ-Fazit
Natives 3D-Modell, kontrollierte Zeichnung, Legierung oder Einsatzbedingung, Jahresmenge und kritische Anforderungen senden. DFM ist vor dem Werkzeugbau am wirksamsten, solange Geometrie, Bearbeitung, Prüfung und Finish gemeinsam optimiert werden können.